
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-15 Origen:Sitio


La demanda industrial de materiales sostenibles ha reescrito por completo el manual de fabricación. La recuperación de residuos de polímeros ya no es sólo una iniciativa ecológica. Es un modelo de negocio muy lucrativo. Sin embargo, el procesamiento de chatarra posconsumo y posindustrial sigue siendo un campo minado de ingeniería. Los plásticos reciclados rara vez están limpios. Llegan con residuos orgánicos, fracciones mixtas e índices de flujo de fusión tremendamente erráticos.
Si analizamos los datos recientes del mercado, la industria está experimentando un giro masivo. El simple reciclaje de basura está muerto. Las marcas de automóviles y los gigantes de bienes de consumo ahora exigen resinas recicladas que funcionan exactamente como materiales vírgenes. Este impulso agresivo hacia una verdadera economía circular significa que las instalaciones deben reciclarse. Deben mezclar rellenos inorgánicos de refuerzo y aditivos especializados directamente en el flujo de residuos. Las líneas tradicionales de reciclaje de un solo tornillo simplemente se ahogan en esta tarea. Esto plantea una pregunta técnica crítica para los administradores de instalaciones sobre si la maquinaria de composición avanzada puede manejar estos plásticos reciclados complejos y muy cargados.
La respuesta corta es absolutamente. Diseñada para alto cizallamiento, mezcla distributiva intensa y extracción agresiva de volátiles, esta maquinaria está diseñada específicamente para convertir flujos de desechos desafiantes en materiales compuestos de alto valor. En las siguientes secciones, exploraremos las realidades mecánicas del procesamiento de materiales reciclables llenos, la superioridad técnica de los sistemas co-rotativos y conocimientos prácticos para ayudarle a maximizar el retorno operativo de su inversión.
El procesamiento de polímeros recuperados es fundamentalmente diferente de la extrusión de resinas vírgenes. Cuando los rellenos minerales o fibrosos entran en la ecuación, las demandas mecánicas de la maquinaria aumentan exponencialmente. Establecer una línea de producción confiable requiere una comprensión profunda de estos comportamientos inherentes de los materiales en la fábrica.
Los operadores conocen la dolorosa verdad sobre los plásticos reciclados. Nunca se comportan como bolitas vírgenes. Las viscosidades de la materia prima fluctúan enormemente. Las densidades aparentes cambian de un lote a otro. Imagine arrojar una carga de escamas de polipropileno posconsumo en su tolva. Una fracción fluye como agua, mientras que la siguiente actúa como barro espeso. Las extrusoras estándar no pueden homogeneizar este desorden. Obtienes un aumento en el cabezal del troquel. Se obtienen bolitas quebradizas con propiedades mecánicas impredecibles.
La chatarra lavada retiene el agua. Además, las escamas posconsumo traen tinta, etiquetas de papel y adhesivos químicos directamente al barril. Golpéelos a fuego alto y estos residuos se convertirán en gas al instante. Si no se extrae ese gas en expansión inmediatamente, queda atrapado en el polímero fundido. El resultado es una bolita débil y espumosa llena de huecos internos y burbujas en la superficie.
Los rellenos rígidos actúan como muelas abrasivas dentro del barril. Materiales como el carbonato de calcio, el talco y las fibras de vidrio picadas poseen niveles de dureza Mohs excepcionalmente altos. Empuje un alto porcentaje de fibra de vidrio a través de un tornillo de acero al carbono estándar y sus autorizaciones de vuelo desaparecerán en semanas. Los componentes metálicos internos se degradan y, en última instancia, destruyen la eficiencia de corte de toda la máquina.
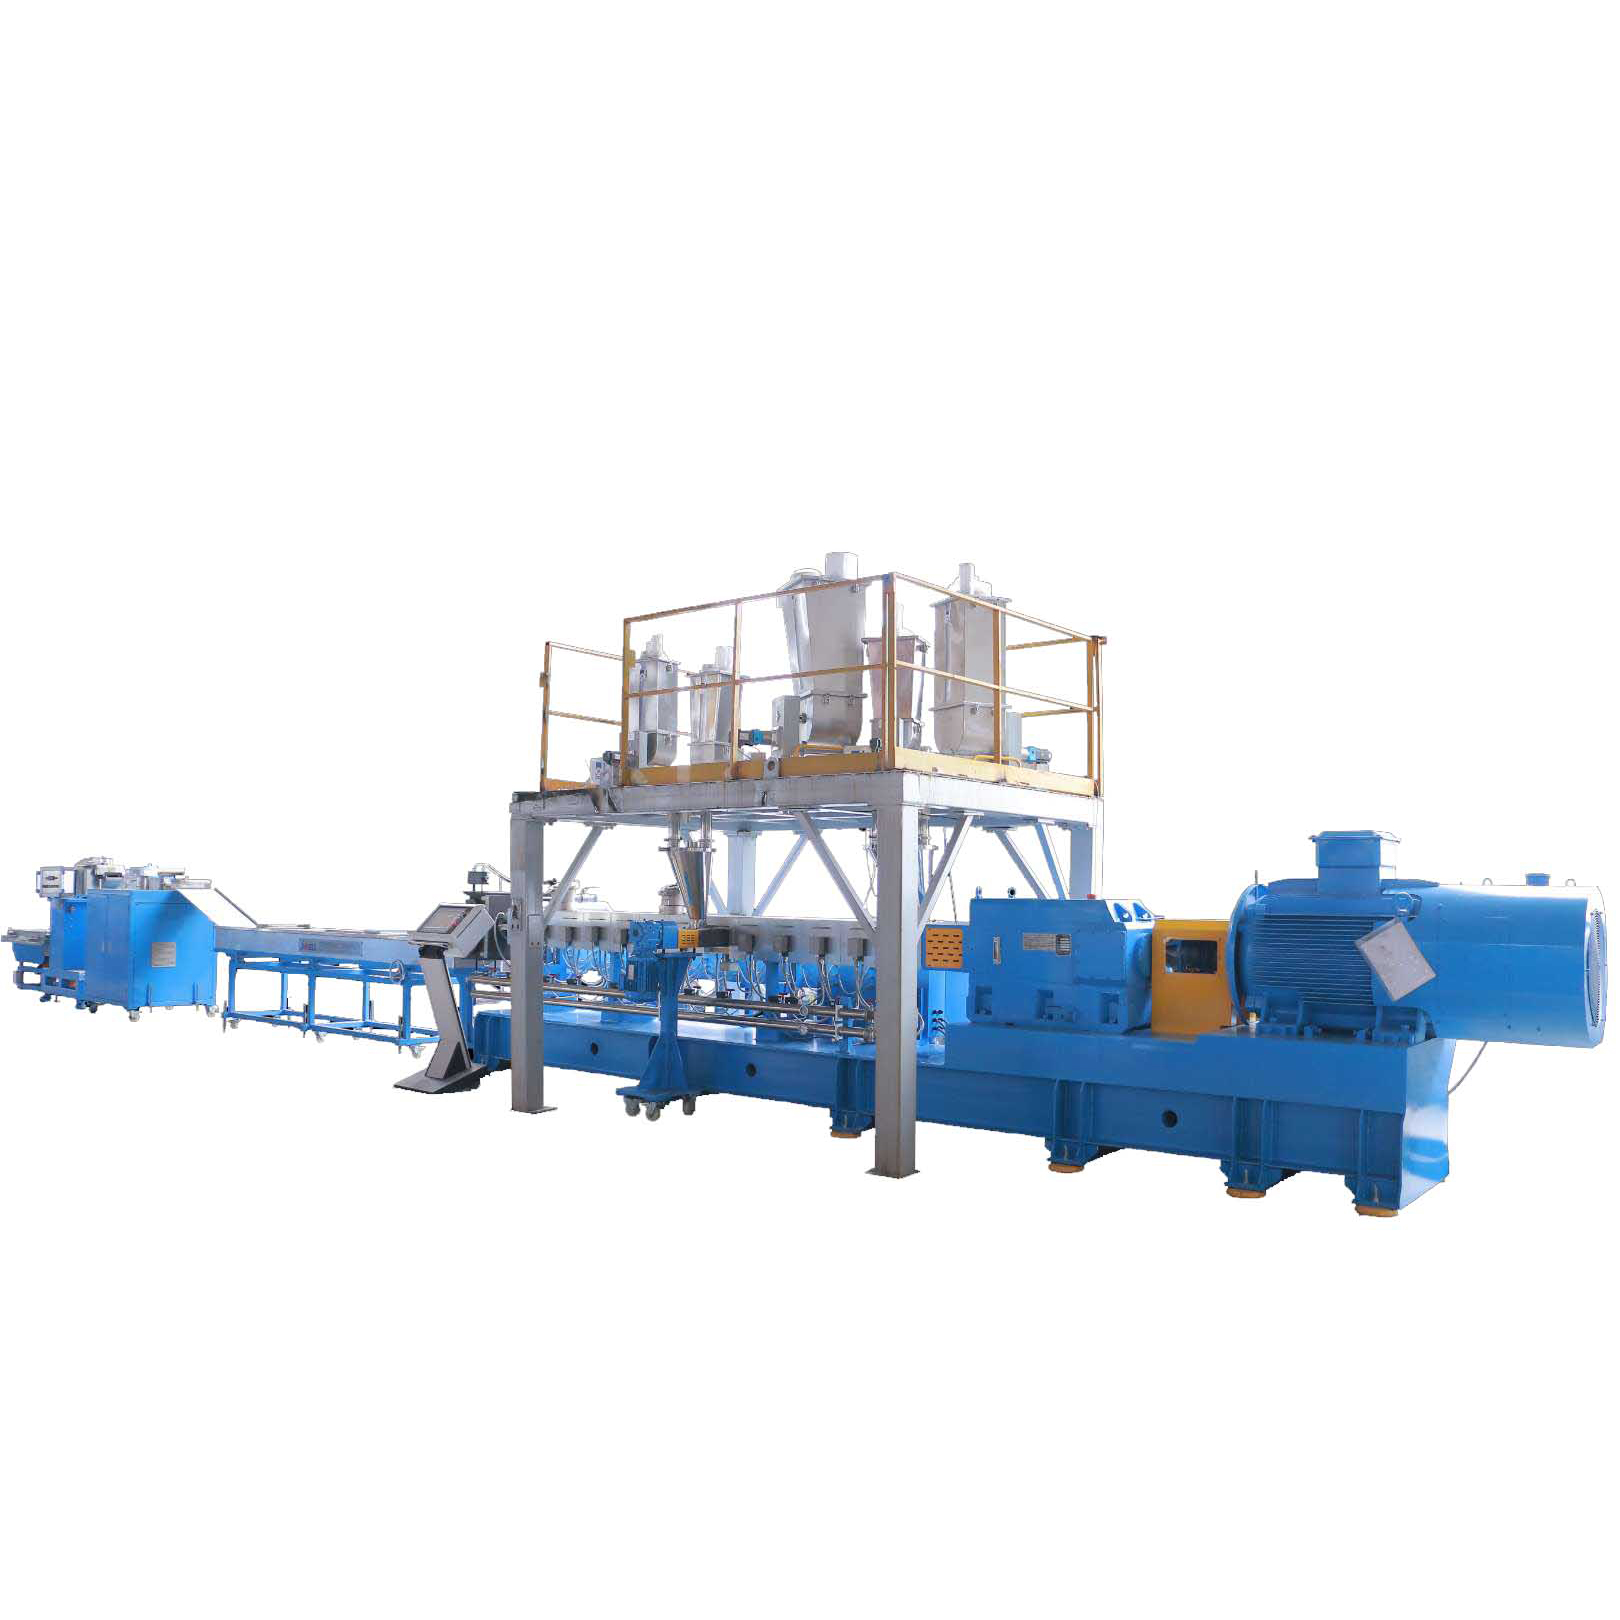
Para vencer estas pesadillas térmicas y físicas, se necesita una mecánica de compuestos de alta resistencia. Esta tecnología proporciona el control térmico preciso, un entorno de alto cizallamiento y la flexibilidad modular necesarios para procesar formulaciones implacables.
La magia reside en los tornillos co-rotativos y completamente entrelazados. Tomemos como ejemplo la serie avanzada CJWH. A medida que los tornillos paralelos giran, se limpian constantemente entre sí. El material no puede estancarse. Los fundidos reciclados ya tienen un historial de calor, lo que los hace muy propensos a quemarse. Esta acción de autolimpieza obliga a la masa fundida a avanzar con un tiempo de residencia estricto, evitando que el polímero se carbonice dentro de las zonas calentadas.
Se necesita un cizallamiento dispersivo intenso para romper los grumos de relleno, seguido de una mezcla distributiva para incorporar esas partículas microscópicas de manera uniforme en la masa fundida. Los diseños de tornillos modulares permiten a los ingenieros de procesos apilar bloques de amasado y elementos de turbina específicos. Aquí es donde brilla una robusta Al configurar el perfil de corte exacto adaptado a la formulación, se eliminan por completo los puntos débiles en el gránulo compuesto final. línea de peletización de doble tornillo .
Un tornillo doble gira parcialmente lleno. Esta geometría única expone una enorme superficie del polímero fundido en agitación. Al instalar puertos de vacío profundo a lo largo del cilindro, los ingenieros pueden eliminar agresivamente el agua hirviendo y los residuos de tinta vaporizada mucho antes de que el material llegue al cabezal del troquel. Esto garantiza un pellet denso, sólido y libre de porosidad interna.
La versatilidad operativa de los sistemas de composición modernos permite a los fabricantes procesar una amplia gama de materiales compuestos. La integración de aditivos secos específicos permite a los recicladores adaptar con precisión las propiedades mecánicas de su producción.
Los rellenos minerales se utilizan mucho para aumentar la rigidez y reducir el costo volumétrico del polietileno y polipropileno reciclado. Los alimentadores laterales dejan caer estos polvos finos y polvorientos hacia la masa fundida. Los elementos de amasado intensivo garantizan que los minerales se humedezcan perfectamente con el polímero líquido. Esto evita la aglomeración de polvo y produce una superficie de pellet notablemente suave.
El reciclaje de plásticos de ingeniería como el PET recuperado generalmente requiere fibras de vidrio para obtener ganancias masivas en resistencia a la tracción. Sin embargo, un corte agresivo convertirá las delicadas hebras de vidrio en polvo inútil. Debes alimentarlos río abajo. Elementos distributivos suaves pliegan las fibras cortadas en la masa fundida espesa, preservando la longitud crucial de la hebra necesaria para la integridad estructural.
Los plásticos de desecho a menudo sufren de coloración apagada y cadenas moleculares degradadas. Los antioxidantes detienen una mayor degradación térmica. Los estabilizadores UV añaden vida útil al aire libre. Los masterbatches de color concentrados logran uniformidad estética. La dinámica de mezcla superior garantiza que incluso partes microscópicas por millón de estos costosos aditivos se distribuyan uniformemente en todo el lote.
No compre una máquina genérica para este trabajo. Necesitas un sistema blindado. Los equipos de adquisiciones deben mirar más allá de las especificaciones básicas y exigir características de nivel industrial que garanticen un funcionamiento continuo.
Las cargas abrasivas devoran el acero nitrurado estándar con una rapidez inaceptable. Una verdadera máquina peletizadora de plástico utiliza barriles bimetálicos revestidos con carburo de tungsteno o aleaciones especializadas de vanadio. Los bloques de amasado deben ser de acero para herramientas pulvimetalúrgico, totalmente templado. Esta enorme mejora metalúrgica reduce drásticamente la tasa de desgaste y mantiene tolerancias de corte estrictas durante años de duras operaciones.
Las materias primas recicladas contienen inevitablemente escamas de aluminio o fragmentos de caucho. Si estos contaminantes golpean el cabezal del troquel, el hilo se rompe. Los cambiadores de cribas continuos de doble pistón no son negociables en la peletización de plástico industrial . Los operadores cambian las mallas filtrantes de acero sucias sin detener el motor del extrusor, lo que garantiza cero pérdidas en el tiempo de producción.
Los alimentadores volumétricos fallan con las escamas recicladas porque la densidad aparente cambia constantemente. Debe utilizar sistemas de alimentación gravimétricos por pérdida de peso. Estas unidades altamente sensibles pesan continuamente el plástico bruto y los rellenos. Ajustan automáticamente las velocidades del tornillo de alimentación en tiempo real para fijar la proporción exacta de formulación.
Al planificar una inversión importante en equipos, los administradores de instalaciones suelen sopesar la relación costo-beneficio de las diferentes tecnologías. Si bien las máquinas de un solo tornillo son excelentes para la fusión simple, sus capacidades difieren marcadamente de los sistemas de compuestos cuando entran en escena rellenos y contaminantes severos.
| Característica | Extrusora de un solo tornillo | Extrusora de compuestos de doble tornillo |
|---|---|---|
| Mejor aplicación | Repeletizado de chatarra industrial limpia y preclasificada. | Reciclaje de PCR altamente contaminado, húmedo o muy lleno. |
| Capacidad de mezcla | Bajo corte. Se basa en la fricción del barril. No se pueden romper los grumos de relleno duro. | Intenso cizallamiento dispersivo y distributivo. Perfecta homogeneización. |
| Eficiencia de desgasificación | Pobre. El cañón lleno limita la superficie para que escape la humedad. | Excepcional. El barril parcialmente lleno permite una extracción profunda al vacío. |
| Manejo de relleno | Limitado a materiales precompuestos. | Puede inyectar polvos minerales crudos y fibras de vidrio mediante alimentadores laterales. |
La adquisición de tecnología de extrusión avanzada representa un gasto de capital significativo. Los beneficios financieros generados por el procesamiento adecuado de los materiales reciclables llenos justifican habitualmente los costos iniciales mediante una enorme adición de valor.
El reciclaje convierte residuos baratos en compuestos de ingeniería de primera calidad. En lugar de vender triturado de baja calidad por unos centavos, se vende un treinta por ciento de PET relleno de vidrio a los moldeadores de piezas de automóviles. La diferencia de margen es asombrosa. La combinación de rellenos específicos en la matriz transforma los residuos mercantilizados en materias primas de alto valor.
Los sistemas de extrusión industriales modernos están meticulosamente diseñados para lograr un consumo energético específico óptimo. Las extrusoras avanzadas cuentan con motores de CA optimizados y zonas de calentamiento precisas de estado sólido que minimizan la fuga de energía. Cuando se combinan con la alta capacidad de rendimiento de los tornillos co-rotativos, las instalaciones reducen efectivamente el costo eléctrico operativo por kilogramo.
En el sector del reciclaje de gran volumen, el tiempo de inactividad de las máquinas agota los ingresos. Los sistemas diseñados para plásticos rellenos incorporan funciones destinadas directamente a mantener la línea en funcionamiento. La naturaleza autolimpiante de los tornillos reduce la limpieza manual durante los cambios de material. Las piezas de desgaste bimetálicas duraderas hacen que la máquina funcione continuamente con interrupciones mínimas de mantenimiento.
Seleccionar la maquinaria adecuada requiere una evaluación calculada de sus materiales reciclados específicos. Los compradores deben examinar varias especificaciones críticas antes de firmar una orden de compra.
Primero, evalúe las relaciones longitud-diámetro personalizables. Es posible que la fusión simple solo requiera una proporción de 36:1. Pero el procesamiento de plásticos reciclados húmedos y con mucho relleno a menudo exige barriles más largos, como 48:1 o 52:1. Esta longitud adicional se adapta físicamente a múltiples alimentadores laterales y puertos de desgasificación al vacío secuenciales.
En segundo lugar, priorice las capacidades de alto torque. El procesamiento de masas fundidas viscosas recicladas cargadas con cargas inorgánicas pesadas requiere una inmensa potencia mecánica. Los modelos de gama alta ofrecen índices de par específicos de más de diez a once newton metros por centímetro cúbico. Una caja de engranajes de alto par permite que la extrusora funcione a velocidades de tornillo más bajas y más seguras mientras mantiene un rendimiento masivo, evitando la degradación térmica del polímero base.
Por último, insista en las pruebas empíricas. Las materias primas recicladas son notoriamente variables. Los fabricantes de renombre ofrecen completas instalaciones de pruebas de laboratorio. Realice pruebas de materiales utilizando escamas recicladas reales y rellenos previstos para garantizar que el perfil del tornillo esté perfectamente calibrado.
Una extrusora de compuestos de doble tornillo es la tecnología óptima y definitiva para procesar plásticos reciclados rellenos. Al aprovechar un poder de mezcla incomparable, una desvolatilización agresiva y una flexibilidad modular, estos sistemas superan fácilmente las inconsistencias inherentes de los desechos posconsumo.
La actualización a una línea de compuestos de grado industrial le permite a su empresa transformar desechos desafiantes en materias primas de alto rendimiento y grado de ingeniería. Si sus instalaciones están listas para pasar del reciclaje básico a la composición de alto margen, necesita el hardware adecuado. Explore las soluciones de extrusión avanzadas de Jwell para configurar una línea personalizada que satisfaga sus demandas exactas de materiales, maximizando tanto la sostenibilidad como la rentabilidad a largo plazo.
Sí. Le permite alimentar el plástico reciclado crudo y lavado a través del alimentador principal aguas arriba, fundirlo y luego introducir con precisión nuevos rellenos secos aguas abajo a través de alimentadores laterales. Esto crea un material compuesto de alta calidad sin degradar térmicamente el polímero base.
Las extrusoras de alta calidad cuentan con múltiples zonas de desgasificación atmosférica y al vacío ubicadas estratégicamente a lo largo del cilindro. Debido a que los tornillos renuevan constantemente la superficie de la masa fundida, estas zonas de vacío profundo extraen agresivamente la humedad hirviendo y los gases volátiles atrapados antes de que el plástico llegue al molde.
Generalmente se prefieren los sistemas de peletización en anillo de agua o bajo el agua. La peletización tradicional de hebras en baño de agua puede provocar que las hebras quebradizas y muy llenas se rompan. Los métodos de corte por troquel evitan la generación de polvo, garantizan un enfriamiento uniforme y evitan que los gránulos compuestos densos se peguen.
Los componentes estándar de acero al carbono se desgastarán muy rápidamente. Una línea de compuestos especialmente diseñada utiliza aceros para herramientas especializados resistentes al desgaste, aleaciones de carburo de tungsteno y recubrimientos bimetálicos. Estas mejoras metalúrgicas soportan la severa fricción abrasiva generada por los rellenos rígidos durante largos períodos de operación.
Dependiendo de la matriz polimérica y el relleno específico, los sistemas de doble tornillo de alto torque pueden procesar con éxito hasta un ochenta por ciento de carbonato de calcio o un cincuenta por ciento de fibra de vidrio. Para estas cargas extremas se requiere estrictamente alimentación gravimétrica y perfiles de tornillo especializados de alto corte.
La clave es la alimentación aguas abajo. En lugar de alimentar las fibras en la tolva principal, donde soportan un severo corte de fusión, los operadores introducen las hebras cortadas a través de un alimentador lateral ubicado más cerca de la matriz. El perfil de tornillo en esta zona específica utiliza elementos distributivos suaves para plegar las fibras en la masa fundida sin aplastarlas.


