
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-13 Origen:Sitio


El procesamiento de polímeros sensibles al calor presenta estrictos desafíos de fabricación. Imagínese una fábrica concurrida donde un ligero error de cálculo de la temperatura arruina un lote completo. El material emite instantáneamente gases corrosivos, deteniendo la producción y dañando los equipos. Las máquinas de procesamiento estándar a menudo destruyen este delicado compuesto debido a una fricción excesiva. Los responsables de las plantas necesitan desesperadamente pellets densos y uniformes sin desperdiciar recursos valiosos. Los equipos especializados resuelven estos obstáculos químicos y físicos, manteniendo las líneas de producción funcionando sin problemas y de manera rentable.
En la industria de fabricación y reciclaje de plásticos, esta maquinaria específica sigue siendo la opción más confiable para convertir la resina cruda en gránulos de alta calidad. Para comprender por qué falla el equipo estándar, debemos observar la química y la reología fundamentales del material. El cloruro de polivinilo posee una ventana de temperatura de procesamiento notablemente estrecha. El punto en el que comienza a fundirse y plastificarse está peligrosamente cerca de su umbral de degradación térmica.
Cuando se sobrecalienta, el polímero libera ácido clorhídrico gaseoso altamente corrosivo. Esta reacción química arruina el lote de material instantáneamente. Peor aún, provoca una corrosión grave en los componentes internos de la maquinaria. Además, el polímero tiene una alta viscosidad en estado fundido. Procesarlo en un aparato estándar de un solo tornillo genera un intenso calor por fricción. Debido a que el material es muy sensible al corte, esta temperatura interna descontrolada provoca rápidamente quemaduras, dejando restos descoloridos e inutilizables.
El diseño cónico resuelve estos desafíos físicos mediante una geometría precisa. A diferencia de los modelos paralelos que mantienen un diámetro constante de un extremo a otro, estos tornillos presentan un perfil cónico. Son excepcionalmente anchos en la sección de alimentación y se estrechan gradualmente hacia el extremo de descarga. Esta geometría específica permite una enorme capacidad de admisión de polvo de baja densidad aparente. A medida que el material avanza, el volumen decreciente comprime suavemente la masa fundida. Se produce una plastificación completa a bajas velocidades de rotación, lo que minimiza el calor cortante y protege la integridad estructural del compuesto.
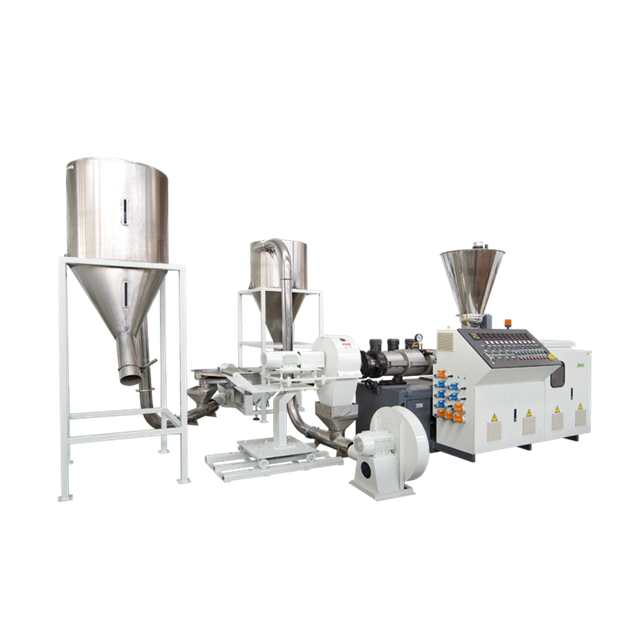
Transformar resina cruda o escamas recicladas en gránulos uniformes requiere un proceso preciso de varias etapas. Cuando se integra en una de alto rendimiento máquina peletizadora de plástico , la extrusora cónica actúa como motor de procesamiento central. El viaje material se desarrolla a través de varias fases de ingeniería distintas.
Los operadores cargan resina cruda combinada con aditivos esenciales como estabilizadores, lubricantes y rellenos de carbonato de calcio en un alimentador dosificador cuantitativo. El gran diámetro de los tornillos en esta etapa inicial permite la máxima absorción de la mezcla seca. Los calentadores de barril externos inician el proceso de fusión, haciendo que el polvo pase suavemente a un estado viscoso.
A medida que el material avanza hacia la zona de compresión, el diámetro del tornillo disminuye. Las paletas entrelazadas doblan, amasan y mezclan el compuesto. Debido a que el sistema opera a bajas velocidades de rotación, la mezcla depende completamente de la geometría mecánica en lugar de la fricción de alta velocidad. Los aditivos se dispersan uniformemente por toda la matriz polimérica sin cruzar umbrales críticos de degradación. Las líneas de equipos como la serie SJZ manejan esto perfectamente, ofreciendo diferentes diámetros de tornillo para adaptarse a escalas de producción que van desde 120 hasta más de 1000 kilogramos por hora.
La humedad atrapada en los rellenos y los gases volátiles liberados por los aditivos químicos comienzan a expandirse durante la plastificación. Si no se controlan, estos gases producen gránulos huecos o estructuralmente débiles. Una bomba de vacío de alta potencia extrae activamente las burbujas de aire atrapadas a través de un puerto de escape especializado. Este paso crucial garantiza que la masa fundida final permanezca densa y pura antes de la extrusión.
En la zona de medición final, los tornillos cónicos generan una inmensa presión hacia adelante. La masa fundida desgasificada se fuerza a través de una placa de matriz de múltiples orificios diseñada con precisión. Las cuchillas giratorias cortan inmediatamente las hebras emergentes en trozos uniformes. Estos gránulos recién cortados se enfrían instantáneamente mediante un sistema de enfriamiento por aire de alta velocidad o un tamiz de enfriamiento por vibración, lo que evita que se adhieran entre sí.
Para los gerentes de adquisiciones y los ingenieros de fábrica que evalúan sus opciones, elegir entre estas dos tecnologías es una decisión financiera crítica. Sus aplicaciones difieren significativamente según las propiedades del material y las velocidades de corte interno.
| Característica | Extrusora cónica de doble tornillo | Extrusora paralela de doble tornillo |
|---|---|---|
| Tasa de corte | Mezcla suave y de bajo cizallamiento (30-40 RPM) | Mezcla agresiva y de alto cizallamiento (altas RPM) |
| Idoneidad del material | Excelente para polímeros sensibles al calor | Mejor para plásticos de ingeniería estables |
| Generación de presión | Genera presión de forma natural a través de un volumen cónico. | Requiere cañones más largos o velocidades más altas. |
| Costos de mantenimiento | Menor debido al menor desgaste mecánico | Mayor debido al par y la velocidad extremos |
Las extrusoras paralelas destacan en la composición de plásticos de ingeniería que requieren una mezcla intensa y agresiva. Sin embargo, este entorno agresivo es muy perjudicial para los materiales sensibles al calor. Los modelos cónicos funcionan a velocidades mucho más bajas. Este entorno de bajo cizallamiento mantiene estable el polímero.
Además, la extrusión de gránulos densos requiere una presión sustancial en el cabezal de la matriz. Un aparato cónico genera naturalmente una alta presión en la punta debido a su volumen ahusado. El material se empuja hacia un espacio cada vez más pequeño, lo que permite que la presión aumente de forma orgánica y segura sin generar exceso de calor por fricción.
Establecer una instalación de fabricación altamente eficiente requiere algo más que un equipo independiente. Exige una línea de producción totalmente integrada. Conectar la fase inicial de composición con la formación del perfil final es un desafío de ingeniería crítico.
La primera fase consiste en combinar resina cruda con estabilizadores químicos y protectores UV. Pasar esta mezcla seca a través de una unidad de procesamiento dedicada garantiza una plastificación completa. Los gránulos resultantes son densos, uniformes y completamente libres de polvo. Todos los aditivos quedan perfectamente encapsulados dentro de la matriz, eliminando el riesgo de coloración inconsistente más adelante.
Una vez que se producen los pellets de alta calidad, se introducen en un sistema de extrusión de PVC exclusivo para formar componentes arquitectónicos finales, como marcos de ventanas y paneles de puertas. El uso de gránulos precompuestos proporciona enormes ventajas sobre el polvo seco. El material ingresa constantemente a la tolva, evitando puentes y asegurando un rendimiento constante. En consecuencia, la extrusora de perfiles requiere menos energía para fundir el plástico, lo que da como resultado acabados superficiales más suaves y tolerancias dimensionales más estrictas.
Los costos de materiales representan la gran mayoría de los gastos operativos continuos en el procesamiento de plásticos. No importa cuán optimizada esté una línea, un cierto porcentaje de desperdicio es inevitable. Minimizar este desperdicio es un requisito fundamental para mantener márgenes de beneficio competitivos.
Para recuperar chatarra valiosa, las instalaciones deben integrar maquinaria especializada en reducción de tamaño. Una de alta resistencia trituradora de tubos de PVC cuenta con rotores reforzados, cojinetes de alta resistencia y cuchillas resistentes al desgaste. Los equipos diseñados específicamente, como la serie DYPS-G, pueden soportar fácilmente las altas fuerzas de impacto necesarias para fracturar perfiles de paredes gruesas, purgas iniciales y tuberías defectuosas que van desde 160 milímetros hasta 1200 milímetros de diámetro en un triturado uniforme.
Además, el verdadero beneficio económico se obtiene cuando los copos triturados se reintroducen en el ciclo de producción. Los fabricantes pueden mezclar un porcentaje controlado de este triturado con polvo virgen. La configuración de peletización homogeneiza esta mezcla a la perfección, filtrando las impurezas a través de su cambiador de pantalla. Este enfoque de circuito cerrado reduce drásticamente los costos de adquisición de materias primas, elimina las tarifas de eliminación de residuos y garantiza una instalación de producción casi sin residuos.
Seleccionar la maquinaria adecuada es un gasto de capital importante. Los equipos de adquisiciones deben examinar varias características mecánicas críticas para garantizar la confiabilidad a largo plazo y el rendimiento óptimo en la fábrica.
Las formulaciones suelen contener altos porcentajes de cargas minerales abrasivas como el carbonato de calcio. Los componentes de acero estándar se desgastan rápidamente por la fricción, lo que provoca una pérdida de compresión. Los compradores deben asegurarse de que el equipo tenga tornillos bimetálicos recubiertos con una capa gruesa de carburo de tungsteno o aleaciones similares resistentes al desgaste. Esto aumenta significativamente la dureza de la superficie y proporciona una excelente resistencia a la corrosión.
La regulación precisa de la temperatura no es negociable. Los controladores avanzados proporcional-integral-derivados monitorean continuamente las zonas del cañón y ajustan automáticamente las bandas de calentamiento. El enfriamiento interno del núcleo del tornillo utilizando aceite térmico o agua destilada evita la acumulación de calor interno, manteniendo la masa fundida estrictamente dentro de parámetros térmicos seguros.
La caja de cambios debe soportar un par extremo a bajas velocidades sin fallar. Son esenciales cajas de engranajes de alta resistencia con sistemas de lubricación forzada y cojinetes de empuje de alta calidad. Absorben las inmensas fuerzas axiales generadas durante el funcionamiento. Los sistemas modernos suelen combinarlos con motores de alta eficiencia para un control preciso de la velocidad.
Análisis recientes de la industria indican un cambio significativo en el mercado mundial de la construcción. A medida que las certificaciones de edificios ecológicos se vuelven más estrictas, aumenta la demanda de componentes arquitectónicos fabricados con materiales reciclados. Los fabricantes se están alejando de la tradicional extrusión de polvo en un solo paso. En cambio, están incorporando la elaboración de compuestos y la peletización internamente.
Específicamente, este cambio estratégico permite a las fábricas controlar estrictamente las formulaciones. Les permite procesar mayores volúmenes de triturado postindustrial sin sacrificar la integridad estructural de los marcos de ventanas o revestimientos. La moderna tecnología de extrusión juega un papel vital en esta transición. La maquinaria avanzada actual está diseñada teniendo en cuenta la eficiencia energética. Los variadores de frecuencia garantizan que los motores principales consuman sólo la cantidad exacta de energía eléctrica necesaria. Las mantas de aislamiento térmico mejoradas evitan la pérdida de calor hacia el entorno de la fábrica. Cuando se combina con una sólida infraestructura de reciclaje interna, los fabricantes logran un modelo de economía circular altamente sostenible que minimiza la huella de carbono y los desechos plásticos en bruto.
Una configuración de tornillo cónico destaca como la opción óptima para procesar materiales sensibles al calor. Produce de forma fiable pellets uniformes de alta calidad, perfectamente adecuados para la fabricación de perfiles posteriores. Operar a velocidades más bajas y presiones más altas previene efectivamente la degradación del material y garantiza la consistencia del producto. Invertir en la maquinaria integrada adecuada reduce drásticamente los residuos y aumenta la rentabilidad general.
¿Listo para mejorar sus capacidades de producción? Explore los equipos de alto rendimiento de Jwell Recycling para encontrar las especificaciones exactas que coincidan con las demandas de su fábrica. Póngase en contacto con nuestro equipo de ingeniería hoy para analizar sus necesidades de producción específicas y solicitar una cotización personalizada para sus instalaciones.
Sí, las extrusoras cónicas de doble tornillo son muy versátiles y están diseñadas para manejar un amplio espectro de formulaciones de polímeros. Sin embargo, debido a que las formulaciones altamente flexibles contienen cantidades significativas de plastificantes líquidos, su comportamiento reológico difiere mucho del del UPVC rígido. Para cambiar entre los dos, los operadores deben ajustar las temperaturas de procesamiento, modificar las velocidades de los tornillos y potencialmente alterar el método de corte. Los materiales rígidos generalmente utilizan un sistema de corte por troquelado en caliente con enfriamiento por aire, mientras que las formulaciones más blandas pueden requerir una configuración de anillo de agua para evitar que los gránulos se adhieran durante el enfriamiento.
La capacidad de producción está directamente relacionada con las dimensiones físicas de los tornillos y la potencia del motor instalado. Las tasas de producción varían significativamente según el modelo de máquina específico y la formulación del material. Por ejemplo, la fiable serie SJZ ofrece modelos básicos más pequeños que producen entre 120 y 150 kilogramos por hora. Las máquinas de gama media rinden aproximadamente entre 250 y 300 kilogramos por hora. Para instalaciones de compuestos industriales a gran escala, se utilizan modelos de servicio pesado, capaces de producir más de 700 a 1000 kilogramos por hora en condiciones óptimas.
Durante el proceso de plastificación a alta temperatura, los compuestos frecuentemente liberan humedad atrapada, aire y gases orgánicos volátiles provenientes de aditivos químicos. Si estos gases permanecen atrapados dentro del polímero fundido, forman burbujas de aire microscópicas dentro de los gránulos extruidos finales. Estos defectos internos comprometen gravemente la integridad estructural y el acabado superficial de los perfiles posteriores. La zona de desgasificación al vacío extrae con fuerza estos elementos volátiles antes de que la masa fundida llegue al cabezal de la matriz, lo que garantiza una producción densa y sólida.
Si bien en teoría es posible operar una instalación utilizando resina estrictamente virgen, se recomienda encarecidamente integrar una trituradora de alta resistencia para lograr una viabilidad financiera a largo plazo. Incluso las líneas de extrusión mejor calibradas generan una cantidad base de desechos, incluidos materiales de purga inicial y recortes dimensionales. Sin equipo de reducción de tamaño, esta chatarra virgen se convierte en una pérdida financiera total. Al descomponer instantáneamente estos subproductos limpios y reintroducirlos en su flujo de producción, con el tiempo reducirá significativamente los costos generales de adquisición de materiales.
La ventana de temperatura de procesamiento ideal es notoriamente estrecha y generalmente oscila entre 160 y 195 grados Celsius, dependiendo en gran medida de la formulación específica y los aditivos utilizados. Superar los 200 grados centígrados aumenta significativamente el riesgo de degradación térmica y liberación de gases corrosivos. Es obligatorio un control preciso de la temperatura en varias zonas mediante sistemas avanzados de calefacción y refrigeración para mantener estable la masa fundida.
Prevenir la degradación requiere una combinación de estrategias mecánicas y químicas. Mecánicamente, el uso de una configuración cónica de doble tornillo garantiza bajas velocidades de rotación, lo que reduce drásticamente el calor cortante por fricción. Químicamente, la formulación de la mezcla seca con estabilizadores térmicos de alta calidad absorbe cualquier choque térmico inicial. Además, asegurarse de que el sistema de enfriamiento interno del núcleo del tornillo funcione correctamente evita la acumulación de calor en la zona de compresión.


