
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-05 Origen:Sitio


¿Los plásticos de colores van inevitablemente destinados al vertedero? Durante décadas, los gerentes de planta y los ingenieros ambientales han luchado con esta pregunta exacta. La contaminación por tintes hace que la reutilización de materiales pigmentados sea increíblemente difícil. La mezcla de varios tonos a menudo crea una chatarra fangosa y de bajo valor que los fabricantes simplemente rechazan. Sin embargo, la narrativa industrial está cambiando rápidamente. Las líneas de reciclaje de calidad comercial actuales resuelven este complejo problema clasificando, descontaminando y reprocesando eficazmente polímeros teñidos para convertirlos en productos básicos de alto valor.
En esta guía práctica de ingeniería, analizaremos exactamente cómo funcionan estos sistemas industriales en la fábrica. Exploraremos la maquinaria precisa necesaria para transformar residuos vibrantes en materiales B2B rentables. Esto proporcionará a los operadores de plantas y a los ecoempresarios los conocimientos técnicos necesarios para construir una operación altamente eficiente y de alto rendimiento.
Si observamos el panorama global más amplio, el mercado de plásticos de colores reciclados está experimentando un cambio masivo. Los mandatos legislativos recientes en Europa y América del Norte ahora exigen que las marcas de consumo integren porcentajes específicos de contenido reciclado posconsumo en sus envases. Debido a que simplemente no hay suficientes desechos de plástico transparente para satisfacer esta creciente demanda global, los fabricantes se ven obligados a adaptarse. Estamos viendo una clara tendencia industrial en la que las principales marcas están cambiando sus filosofías de diseño. Están adoptando activamente plásticos oscuros, grises o ligeramente veteados para contenedores y componentes estructurales que no son de calidad alimentaria. Este impulso regulatorio ha transformado la chatarra de varios colores de un pasivo de eliminación a un producto altamente líquido, acortando drásticamente el período de retorno de la inversión para las instalaciones equipadas para procesarla.
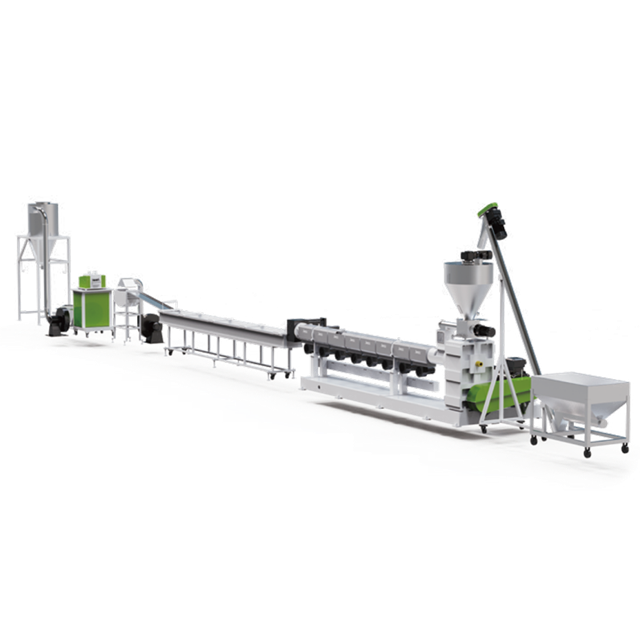
Si bien el PET transparente y el HDPE natural son muy apreciados en el mercado de productos secundarios, los plásticos coloreados presentan obstáculos operativos y termodinámicos únicos para los centros de reciclaje.
Durante la fabricación de productos de consumo, los pigmentos sintéticos y los tintes químicos se unen directamente a la matriz polimérica base. A diferencia de los recubrimientos superficiales simples, estos colorantes están integrados a nivel molecular. Cuando se procesan estos materiales en la fábrica, el intenso calor de corte requerido para la extrusión a veces puede causar que los pigmentos de baja calidad se degraden. Esta degradación térmica libera compuestos orgánicos volátiles y puede alterar la integridad estructural de la resina base. En consecuencia, gestionar la estabilidad térmica de estos polímeros teñidos requiere un control de temperatura increíblemente preciso en múltiples zonas de calentamiento del barril.
Veamos el resultado estético de la mezcla. Si se funden escamas de plástico rojas, azules, verdes y amarillas sin clasificarlas previamente por colores, el lote resultante no se convierte en un arcoíris vibrante. En cambio, la combinación de varios pigmentos produce una bolita de color marrón oscuro, gris oscuro o negro. Debido a que estos gránulos de colores mixtos no se pueden teñir en colores más claros o más brillantes, su valor estético en el mercado es inherentemente menor que el de los gránulos reciclados transparentes. Los gránulos transparentes ofrecen una capacidad de teñido infinita para los fabricantes de envases.
El plástico negro introduce un claro defecto técnico en las instalaciones de clasificación tradicionales. Artículos como bandejas de comida y componentes de automóviles utilizan en gran medida pigmento negro de humo. La mayoría de las instalaciones automatizadas de recuperación de materiales dependen de escáneres ópticos de infrarrojo cercano para identificar la firma química de diferentes resinas plásticas. Sin embargo, el negro de carbón absorbe completamente la luz infrarroja. Como resultado, el escáner no recibe ninguna señal de rebote. El plástico negro se vuelve esencialmente invisible para la máquina, lo que lleva a frecuentes identificaciones erróneas y envío a vertederos.
Transformar una jarra de detergente de color desechada en una nueva materia prima no se consigue con un solo dispositivo. Requiere una secuencia sincronizada de procesos industriales de alta resistencia. Este es el viaje exacto de los desechos de plástico de colores a través de una instalación comercial.
El proceso comienza con la acumulación masiva de residuos postconsumo o postindustriales. Inicialmente, los materiales a granel se someten a una rigurosa fase de clasificación previa para eliminar contaminantes importantes, como soportes metálicos y cartón pesado. Luego, los plásticos coloreados se clasifican por tipo de resina y se separan en distintos flujos de color mediante clasificadores ópticos automatizados de alta velocidad.
Una vez clasificados, los voluminosos residuos plásticos deben reducirse a un tamaño uniforme para facilitar un lavado agresivo e incluso su fusión. El material se introduce en una cámara de corte de alta resistencia. El uso de una industrial de reciclaje de plástico trituradora garantiza que los desechos rígidos y gruesos se descompongan en escamas manejables y consistentes. Es fundamental mantener un tamaño de escama constante de 10 mm a 15 mm. Los trozos de tamaño irregular se derretirán a diferentes velocidades más adelante en la extrusora, lo que provocará una degradación grave del polímero y una distribución desigual del color.
Los plásticos de colores suelen llegar con etiquetas de papel, adhesivos químicos fuertes, residuos orgánicos y suciedad abrasiva. Si estas impurezas entran en la fase de fusión, se carbonizarán instantáneamente. Esto provoca una decoloración intensa, malos olores a quemado y huecos estructurales en el pellet final. Para combatir esto, las escamas se procesan a través de una línea de lavado de reciclaje intensivo . Estos sistemas utilizan arandelas de fricción de alta velocidad que funcionan a más de 1000 RPM, baños de agua caliente cáusticos y detergentes químicos para eliminar todos los contaminantes microscópicos de la superficie.
A continuación, los copos de color limpios y secos se introducen en la tolva de una extrusora. Dentro del cilindro calentado, un tornillo giratorio genera fricción y cizallamiento mecánico para homogeneizar gradualmente el plástico. Los sistemas avanzados utilizan desgasificación al vacío de doble zona durante esta fase para extraer la humedad y los gases volátiles liberados por los colorantes calentados. Luego, el plástico fundido pasa a través de un cambiador de pantalla de micromalla para filtrar las trazas de impurezas.
En el paso final, el plástico coloreado fundido filtrado se empuja a través de una placa troqueladora. Una de alto rendimiento máquina peletizadora de plástico corta el material caliente en la cara de la matriz mediante cuchillas giratorias. Estas piezas calientes se enfrían rápidamente mediante un sistema de anillo de agua centrífugo, lo que da como resultado gránulos de colores uniformes y estructuralmente sanos, listos para su envasado comercial y reventa.
Establecer una operación altamente rentable requiere invertir en maquinaria específica de grado industrial capaz de manejar las demandas térmicas y físicas únicas de los polímeros teñidos. A continuación se muestra el equipo principal requerido.
La primera línea de defensa en cualquier estrategia de reducción de tamaño es la trituradora. Las instalaciones suelen emplear trituradoras de un solo eje equipadas con cuchillas de acero endurecido DC53 o D2. El par aplicado por el empujador hidráulico y las cuchillas giratorias garantiza que los desechos voluminosos, como los tambores de productos químicos, se pulvericen de manera eficiente sin atascar la línea de producción.
Podría decirse que la descontaminación es el paso más crítico para preservar la calidad estética y mecánica de los plásticos coloreados. Una línea estándar incluye tanques de separación de flotador-sumidero para separar las poliolefinas flotantes del PVC que se hunde según la densidad. Eliminar todo rastro de pegamento no es negociable. Cualquier materia orgánica residual se quemará durante la extrusión e introducirá motas negras que arruinarán por completo un lote clasificado por colores.
Una gran parte de los desechos de plástico coloreado que se producen en el mundo se compone de polipropileno y polietileno. Estos se encuentran comúnmente en botellas de champú y tapas de botellas de colores brillantes. Debido a que estos materiales poseen índices de flujo de fusión específicos, las extrusoras de uso general a menudo producen resultados deficientes. La implementación de una especializada línea de peletización de PP PE optimiza el perfil de temperatura. Al utilizar una relación de tornillo personalizada de longitud a diámetro de 32:1 o 36:1, esta ingeniería específica evita que las cadenas de polímero se rompan bajo estrés térmico. Esto garantiza que los gránulos coloreados finales conserven una resistencia al impacto excepcional.
Para comprender verdaderamente la viabilidad comercial del procesamiento de chatarra coloreada, los gerentes de planta deben alinear la configuración de sus equipos con su mercado final objetivo. La siguiente tabla ilustra cómo la complejidad de la clasificación afecta directamente el valor del producto.
| Materia prima Preparación | Tecnología requerida | Producto final Resultado | Valor comercial |
|---|---|---|---|
| Colores mezclados Sin clasificar | Trituradora Estándar + Lavado + Peletizadora | Pellets de color gris oscuro o negro | Medio. Alta demanda de tuberías y tarimas industriales. |
| Secuencias ordenadas por colores | Escáneres NIR + Clasificadores Ópticos RGB | Pellets puros de un solo color | Alto. Vendido a marcas de envases de consumo con un precio superior. |
| Chatarra muy contaminada | Lavadoras de fricción en caliente + Filtración láser por fusión | Pellets limpios de alta resistencia | Alto. Adecuado para moldeo estructural de alta tensión. |
La rentabilidad financiera del reciclaje de plástico coloreado está directamente ligada a la pureza química de los flujos seleccionados. Las instalaciones modernas dependen de tecnologías avanzadas basadas en sensores para lograr hasta un 99 por ciento de precisión de clasificación a velocidades increíbles.
La espectroscopia de infrarrojo cercano sigue siendo el estándar de la industria para identificar resinas plásticas. A medida que los artículos de plástico mezclados avanzan a lo largo de una cinta transportadora, los sensores NIR hacen rebotar la luz en ellos. Los diferentes polímeros reflejan firmas luminosas únicas basadas en su estructura molecular. Esto permite que el sistema separe instantáneamente una botella de PET verde de una botella de HDPE verde.
Una vez que los tipos de resina se separan con éxito, las cámaras RGB a todo color de alta resolución toman el control. Estos clasificadores ópticos pueden detectar millones de diminutas variaciones de color. En milisegundos, ráfagas de aire comprimido dirigidas disparan copos azules a un contenedor y rojos a otro. Para combatir el notorio problema del plástico negro, las instalaciones modernas están integrando rápidamente la Inteligencia Artificial. Los brazos robóticos impulsados por IA utilizan algoritmos de aprendizaje profundo para identificar plásticos basándose en su forma física y textura visual en lugar de depender únicamente de la luz infrarroja.
Una vacilación común entre los administradores de plantas de reciclaje es la percepción de falta de demanda del mercado. Sin embargo, los avances en la ciencia de los materiales han ampliado drásticamente las aplicaciones comerciales de estos materiales.
Si una instalación utiliza tecnologías avanzadas de clasificación óptica para separar las escamas de colores antes de la extrusión, los gránulos resultantes conservan un valor estético significativo. Se puede extruir una corriente pura de escamas rojas de HDPE para obtener gránulos rojos uniformes. Los fabricantes los compran con entusiasmo para producir envases de cosméticos de colores, contenedores agrícolas y botellas domésticas.
Cuando una clasificación perfecta no es económicamente viable, los plásticos de colores mezclados se funden entre sí. Los gránulos resultantes de color gris oscuro o negro pierden su valor de color específico, pero conservan exactamente la misma resistencia a la tracción y resistencia química que sus homólogos transparentes. Existe un enorme mercado industrial de gran volumen para estos gránulos oscuros. Las aplicaciones incluyen tuberías de drenaje agrícola de alta resistencia, plataformas compuestas para exteriores, botes de basura municipales y escudos estructurales ocultos para automóviles.
Invertir en equipos de reciclaje comerciales requiere un gasto de capital significativo. Los tomadores de decisiones deben realizar una evaluación rigurosa de sus parámetros operativos específicos antes de adquirir maquinaria.
El primer paso es un análisis exhaustivo de los residuos plásticos entrantes. La maquinaria debe adaptarse perfectamente al tipo de polímero específico y a la forma física de la chatarra. Los plásticos rígidos exigen trituradoras de un solo eje de alta resistencia, mientras que las películas flexibles requieren compactadores de alimentación forzada.
Los gerentes de planta deben calcular con precisión el rendimiento requerido para garantizar la rentabilidad a largo plazo. La capacidad normalmente se mide en toneladas por hora. Siempre tenga en cuenta la pérdida de rendimiento que se produce durante las etapas de lavado y filtración en estado fundido. Además, su mercado final objetivo dicta la complejidad de la maquinaria necesaria. La producción de gránulos de colores específicos de alto valor requiere una gran inversión en filtración de material fundido de alta gama. La producción de grandes volúmenes de pellets industriales de colores mixtos le permite asignar más presupuesto a la extrusión de alto rendimiento.
Las soluciones disponibles en el mercado rara vez ofrecen resultados óptimos. Se recomienda encarecidamente asociarse con fabricantes de equipos que ofrezcan sistemas modulares personalizables. Un proveedor acreditado diseñará una línea de lavado y peletización personalizada y ajustada específicamente para sus desechos de plástico de colores.
Los desechos de plástico coloreados son un recurso muy valioso más que un producto de desecho. Cuando se procesa correctamente, cierra la brecha crítica entre la contaminación plástica y la fabricación industrial sostenible. Invertir en maquinaria integral confiable garantiza que los polímeros pigmentados se transformen de manera eficiente en materias primas rentables. Al dominar los requisitos de clasificación, las necesidades de descontaminación y las técnicas de extrusión especializadas, los administradores de instalaciones pueden convertir un flujo de desechos desafiante en una operación comercial altamente lucrativa. Si está listo para actualizar sus instalaciones, visite Jwell Recycling para explorar líneas de lavado y peletización diseñadas a medida y adaptadas precisamente a sus objetivos de producción.
Sí, puedes mezclar plásticos de diferentes colores durante el proceso de extrusión. Sin embargo, los gránulos resultantes normalmente tendrán un color gris oscuro, marrón oscuro o negro debido a la mezcla de varios pigmentos. Si bien pierden su atractivo estético específico para los envases de consumo, estos gránulos de colores mixtos siguen siendo estructuralmente sólidos. Son muy buscados para aplicaciones industriales donde el color no importa, como tuberías agrícolas y materiales de construcción.
Los centros de reciclaje tradicionales dependen de máquinas clasificadoras ópticas de infrarrojo cercano para identificar diferentes tipos de resinas plásticas. El pigmento negro de humo utilizado para colorear el plástico negro absorbe esta luz infrarroja en lugar de reflejarla hacia el sensor. Como resultado, el plástico se vuelve invisible para el escáner y, a menudo, es rechazado. Las instalaciones de reciclaje modernas superan esto mediante la implementación de cámaras de reconocimiento visual impulsadas por IA.
Sí, casi siempre es necesaria una línea de lavado completa para la chatarra postconsumo y postindustrial. Incluso el plástico que parece visualmente limpio a menudo alberga residuos invisibles, aceites naturales o adhesivos residuales de etiquetas. Si estos contaminantes microscópicos no se eliminan mediante fricción y lavado térmico, se quemarán durante el proceso de fusión a alta temperatura, provocando degradación del polímero y puntos débiles.
Cuando los pigmentos de baja calidad se exponen al calor extremo de una extrusora, pueden descomponerse químicamente. Esta degradación libera compuestos orgánicos volátiles que crean burbujas de gas dentro del plástico fundido. Si la extrusora carece de un sistema de desgasificación al vacío adecuado, estas burbujas de gas quedan atrapadas, lo que da como resultado gránulos quebradizos y porosos con una resistencia a la tracción gravemente comprometida.
No, el color físico del plástico no dicta inherentemente su resistencia mecánica. Siempre que el lote de colores mezclados esté compuesto por el mismo tipo de resina base y se procese mediante filtración y desgasificación de la masa fundida adecuada, los gránulos oscuros resultantes tendrán la misma durabilidad, resistencia al impacto y capacidad de carga que los plásticos transparentes reciclados.


