
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-18 Origen:Sitio


Las instalaciones municipales de residuos estándar frecuentemente rechazan los plásticos coloreados. Este problema continuo deja a los fabricantes con la carga de tarifas de eliminación exorbitantes y recursos materiales desperdiciados. Afortunadamente, un sistema de recuperación interno compacto ofrece una solución muy práctica a este creciente desafío industrial. Al transformar la chatarra rechazada en material valioso y reutilizable, las empresas pueden establecer un sistema de circuito cerrado rentable directamente en sus fábricas. En esta guía completa, exploraremos los obstáculos únicos del procesamiento de polímeros pigmentados, detallaremos el flujo de trabajo de recuperación paso a paso y describiremos el equipo esencial necesario para maximizar el retorno de su inversión.
El procesamiento de chatarra pigmentada presenta distintos obstáculos logísticos y de ingeniería en comparación con el manejo de polímeros transparentes o naturales. Los ingenieros de planta y los administradores de instalaciones deben comprender a fondo estas barreras técnicas para implementar una estrategia de recuperación interna eficaz.
El procesamiento térmico de plásticos de diferentes colores juntos sin una separación estricta produce una fusión impredecible. El resultado normalmente se degrada a un tono indeseable de gris oscuro, marrón turbio o verde oliva. Esto sucede porque los masterbatches de pigmentos reaccionan y se mezclan de manera errática bajo altas temperaturas de extrusión. Considere una línea de moldeo por inyección que produce clips para automóviles de color rojo brillante. Introducir incluso una fracción de triturado verde mal seleccionado dará como resultado un lote marrón turbio e inutilizable. En consecuencia, la producción de colores mezclados a menudo queda relegada a partes internas u ocultas donde la estética sigue siendo irrelevante.
Cada vez que un polímero pasa por un ciclo de fusión, experimenta un grado de degradación térmica. Las cadenas de polímero se escinden, alterando propiedades mecánicas críticas como la resistencia a la tracción y la resistencia al impacto. Además, los plásticos coloreados suelen contener aditivos y colorantes específicos que reaccionan de forma diferente bajo un calor intenso. Es absolutamente necesario un control preciso de la temperatura dentro del cilindro de extrusión. Minimiza esta degradación y preserva la integridad estructural de la resina reciclada.
Para mantener el valor económico del material recuperado, los operadores deben separar los plásticos más allá de su base química. Deben clasificarse por lotes de distintos colores. La mezcla de diferentes tipos de polímeros provoca graves fallos estructurales debido a los diferentes puntos de fusión y a la incompatibilidad química. La clasificación por lote de color garantiza que los gránulos resultantes se puedan volver a teñir con precisión o utilizar directamente en líneas de productos específicas sin comprometer los estándares visuales.
Las instalaciones municipales de recuperación de materiales a gran escala dependen en gran medida de la tecnología de clasificación óptica del infrarrojo cercano. Desafortunadamente, el negro de carbón y los plásticos profundamente pigmentados absorben esta luz, haciéndolos prácticamente invisibles para los sensores. Como resultado, estas enormes instalaciones frecuentemente rechazan plásticos oscuros o de colores intensos, enviándolos directamente a los vertederos. Esta falla sistémica en la gestión de residuos municipales hace que el reciclaje interno localizado sea la opción más viable y responsable para los fabricantes que generan chatarra coloreada.
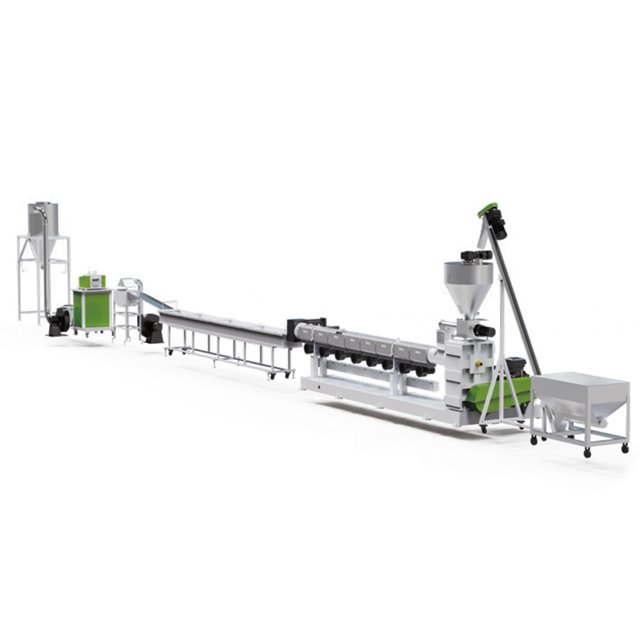
Para los gerentes de planta, ingenieros de producción y empresarios del reciclaje, la gestión de residuos industriales requiere equilibrar la eficiencia operativa con el gasto de capital. Una unidad de recuperación compacta ofrece una solución muy específica para estos responsables de la toma de decisiones.
Si observamos las tendencias actuales de fabricación, el cambio hacia el reciclaje localizado y descentralizado se está acelerando rápidamente. Análisis recientes de la industria indican que a medida que persisten las interrupciones en la cadena de suministro global y los precios fluctuantes de los petroquímicos, los fabricantes medianos se están alejando cada vez más de la dependencia de la gestión de residuos de terceros. La adopción de tecnología de reciclaje interna ha pasado de ser una mera medida de cumplimiento ambiental a un activo financiero estratégico. Esta tendencia de microreciclaje permite a las instalaciones ganar independencia sobre su suministro de materias primas y, al mismo tiempo, aislarse de los volátiles mercados de resinas vírgenes.
Las plantas de reciclaje a escala industrial requieren un espacio enorme, que a menudo abarca decenas de miles de pies cuadrados. Por el contrario, los sistemas de reciclaje compactos están diseñados para integrarse directamente en las plantas de fábrica existentes. Una instalación estándar a pequeña escala a menudo se puede configurar en unos pocos cientos de pies cuadrados. Este enfoque localizado elimina por completo la necesidad de costosas ampliaciones de las instalaciones o la construcción de anexos exclusivos.
La inversión de capital inicial para una línea de extrusión masiva puede resultar prohibitiva para las pequeñas y medianas empresas. Un sistema reducido presenta una barrera de entrada significativamente menor. Al procesar materiales a un ritmo constante de 100 a 300 kilogramos por hora, estas máquinas se alinean perfectamente con las tasas reales de generación de residuos de las plantas de tamaño mediano. Esto evita la sobrecapitalización asociada con equipos sobredimensionados.
Los programas de fabricación modernos exigen una agilidad extrema. Las extrusoras grandes requieren largos tiempos de calentamiento y extensos procedimientos de purga al cambiar entre diferentes materiales. Por el contrario, las máquinas más pequeñas presentan cilindros más cortos y diámetros de tornillo reducidos. Esto permite a los operadores ejecutar cambios rápidos entre diferentes colores y tipos de chatarra. Esta flexibilidad minimiza el tiempo de inactividad de la máquina y reduce drásticamente la cantidad de desperdicio de transición generado durante los cambios de color.
Transformar desechos coloreados rechazados en gránulos de alta calidad listos para fabricar requiere un flujo de trabajo sistemático. Cada paso específico depende de procesos mecánicos precisos para garantizar que el producto final cumpla con rigurosos estándares de la industria.
La fase inicial implica descomponer elementos grandes y voluminosos, como tuberías defectuosas, contenedores moldeados por inyección o trozos gruesos de extrusión, en piezas uniformes. Los componentes de plástico grandes simplemente no se pueden introducir directamente en una extrusora. de alta resistencia . En este caso, es fundamental utilizar una Estas unidades utilizan conjuntos de rotores en forma de V y cajas de engranajes de alto torque para cortar el plástico en escamas consistentes, que generalmente varían de 10 a 20 milímetros de tamaño. Esta uniformidad mantiene una velocidad de alimentación estable en todas las etapas de procesamiento posteriores. trituradora de reciclaje de plástico
La contaminación sigue siendo la principal causa de fracaso en la recuperación de polímeros. La chatarra postindustrial y postconsumo a menudo contiene suciedad, aceites para máquinas, etiquetas de papel y adhesivos residuales. Los copos desmenuzados deben pasar por una fase de lavado integral. Por ejemplo, el procesamiento de películas agrícolas sucias requiere una Línea de Lavado de Reciclaje especializada . Estos sistemas emplean arandelas de fricción de alta velocidad que funcionan a más de 1000 revoluciones por minuto, combinadas con tanques de flotación-sumidero basados en densidad. El material limpio es absolutamente vital para producir gránulos de colores vibrantes y de alta calidad.
Una vez limpias y secas meticulosamente, las escamas de plástico ingresan a la tolva del extrusor. Dentro del cilindro calentado, un tornillo giratorio aplica fricción cortante y calor externo para derretir el plástico de manera uniforme. Durante esta fase, la desgasificación al vacío cumple una función crítica. La zona de desgasificación extrae el aire atrapado, el vapor de humedad y los compuestos orgánicos volátiles liberados por tintas o tintes. La eliminación de estos gases evita la formación de huecos microscópicos en el producto final, que de otro modo comprometerían gravemente la resistencia mecánica del plástico.
En el paso final, el plástico fundido se empuja a través de una placa de precisión al final de la extrusora. A medida que emergen las hebras o gotas de plástico, se enfrían inmediatamente y se cortan en bolitas uniformes. Dependiendo de la configuración del sistema, esto se logra mediante corte de anillos de agua, peletización de hebras o mecanismos submarinos. Luego, los gránulos resultantes se secan, se enfrían y se recogen, listos para volver a introducirse en una máquina de moldeo por inyección.
Para construir una infraestructura interna confiable es necesario seleccionar la combinación adecuada de maquinaria. Cada componente debe estar diseñado de manera robusta para manejar las demandas térmicas y mecánicas específicas de los polímeros coloreados. En lugar de máquinas genéricas, los ingenieros de planta deben buscar parámetros técnicos específicos.
La etapa de reducción de tamaño se basa enteramente en una robusta unidad de trituración. Las trituradoras de alta calidad funcionan a bajas velocidades pero ofrecen un par de torsión excepcionalmente alto. Esto les permite atravesar fácilmente grumos densos y contenedores de paredes gruesas sin detenerse. Las características clave a evaluar incluyen palas de rotor de acero endurecido D2 o DC53 para mayor longevidad, diseños de pantalla accesibles para controlar el tamaño de las escamas y paneles de controlador lógico programable inteligente que invierten automáticamente el rotor si se produce un atasco.
La extrusora actúa como el núcleo indiscutible de la operación. Una diseñada con precisión máquina peletizadora de plástico garantiza que los copos triturados y lavados se derritan de manera uniforme y consistente. El diseño del tornillo de barrera y la relación longitud-diámetro dictan la calidad final de la masa fundida. Para aplicaciones de reciclaje, se recomiendan relaciones de longitud a diámetro de 32:1 o 36:1 para proporcionar un tiempo de mezcla y desgasificación adecuado. Las máquinas avanzadas también cuentan con cambiadores de pantalla hidráulicos continuos, lo que permite a los operadores filtrar las partículas no fundidas sin detener la producción.
El polipropileno y el polietileno representan la gran mayoría de los envases, piezas de automóviles y bienes de consumo de colores. El procesamiento de estas olefinas específicas requiere perfiles térmicos muy específicos. Una dedicada línea de peletización de PP PE está optimizada para las características únicas de flujo de fusión de estos materiales. Las configuraciones de una sola etapa son excepcionalmente eficientes para procesar plásticos rígidos y limpios. Proporcionan una excelente homogeneización y utilizan corte frontal con matriz de anillo de agua para garantizar una geometría uniforme de los pellets y al mismo tiempo minimizar el consumo general de energía.
La simple producción de gránulos reciclados es sólo la mitad del objetivo. Integrarlos exitosamente nuevamente en la línea de fabricación primaria requiere un control de calidad estricto y estrategias de formulación inteligentes.
Debido a que los gránulos de colores reciclados pueden presentar ligeras variaciones de tono en comparación con la resina virgen, los fabricantes utilizan mezclas maestras de color para ajustar y estandarizar el tono. Un masterbatch es una mezcla concentrada de pigmentos encapsulados en una resina portadora. Si el lote reciclado consta de colores muy mezclados, la solución de ingeniería más práctica es agregar un masterbatch negro. Teñir gránulos de colores mixtos de negro permite que el material se utilice sin problemas para componentes internos, soportes estructurales ocultos o líneas de productos secundarios donde la vitalidad estética no es el requisito principal.
El reciclaje de plástico somete las cadenas de polímero a calor y tensión de corte, lo que puede provocar una pequeña escisión de la cadena. Para mitigar esto y garantizar que el producto final cumpla con las especificaciones mecánicas estándar, las mejores prácticas de la industria implican mezclar pellets de colores reciclados con plástico virgen.
| Tipo de aplicación | % de resina virgen recomendada | % de resina reciclada recomendada | Consideraciones de calidad |
|---|---|---|---|
| Alto estrés/soporte de carga | 80% - 90% | 10% - 20% | Requiere máxima resistencia a la tracción; El contenido mínimo de material reciclado previene fallas estructurales. |
| Bienes de consumo estándar | 60% - 70% | 30% - 40% | El estándar de la industria para equilibrar la reducción de costos con una durabilidad aceptable del producto. |
| Piezas no estructurales/ocultas | 0% - 30% | 70% - 100% | Se utiliza cuando las exigencias estructurales son bajas y la estética visual es irrelevante. A menudo teñido de negro. |
Antes de introducir un nuevo lote de pellets reciclados en la línea de producción principal, las pruebas empíricas no son negociables. Los técnicos deben probar el índice de flujo de fusión para garantizar que el lote reciclado fluya a una velocidad compatible con el material virgen. Además, la realización de pruebas estandarizadas de resistencia a la tracción y al impacto confirma que el historial térmico del plástico reciclado no ha comprometido peligrosamente sus límites estructurales.
La inversión en bienes de capital es fundamentalmente una decisión financiera impulsada por el retorno de la inversión. Los tomadores de decisiones deben analizar cuidadosamente tanto la reducción de los gastos operativos como la creación de nuevo valor tangible.
El impulsor financiero más inmediato e impactante es la compensación de las compras de resina virgen. Si una instalación genera diez mil libras de chatarra coloreada por mes y la recicla exitosamente con un rendimiento del noventa por ciento, reduce su adquisición de material virgen en nueve mil libras. Dependiendo del precio fluctuante del mercado de las resinas petroquímicas, esta recuperación de circuito cerrado puede ahorrar fácilmente decenas de miles de dólares al año.
Las empresas de gestión de residuos industriales cobran tarifas importantes por el alquiler de contenedores de basura, el transporte especializado y el vertido de vertederos. Los plásticos coloreados son notoriamente voluminosos y ocupan un volumen considerable. Al procesar esta chatarra internamente, una instalación reduce drásticamente la frecuencia de recolección de desechos, lo que reduce directamente los costos generales mensuales.
Además del ahorro interno, los pellets reciclados de alta calidad poseen un valor de mercado intrínseco. Si una planta de fabricación genera más pellets de colores reciclados de los que puede consumir internamente, el excedente se convierte en un bien altamente comercializable. Los pellets reciclados postindustriales correctamente clasificados y desgasificados tienen una gran demanda entre los fabricantes secundarios que producen palés, tuberías agrícolas y materiales de construcción.
La durabilidad y eficiencia de un sistema de reciclaje interno dependen completamente de los estándares de ingeniería del proveedor de maquinaria. Evaluar proveedores potenciales requiere mirar mucho más allá del precio de compra inicial para examinar las capacidades técnicas en bruto.
El reciclaje industrial es un proceso inherentemente de alta fricción y alto calor. Los equipos deben construirse con metalurgia de alta resistencia. Busque proveedores que utilicen acero bimetálico o endurecido en sus cilindros y tornillos extrusores para resistir la naturaleza abrasiva de los plásticos contaminados. Las cajas de engranajes robustas y los motores de alta eficiencia son indicadores críticos de una máquina diseñada para un funcionamiento continuo y prolongado en lugar de un uso liviano.
No hay dos instalaciones de fabricación que tengan flujos de residuos o diseños espaciales idénticos. Un proveedor de buena reputación debe ofrecer una profunda personalización de ingeniería. Ya sea ajustando el espacio de una línea de extrusión para adaptarse a un pasillo estrecho de la fábrica o configurando una longitud específica del tanque de flotación-sumidero en función del nivel de contaminación de la chatarra, el equipo debe adaptarse a sus limitaciones operativas específicas.
La integración de nueva maquinaria requiere una calibración precisa. Los proveedores deben brindar soporte posventa integral, incluida instalación profesional en el sitio, capacitación exhaustiva de los operadores y optimización del flujo de trabajo. Verifique la disponibilidad inmediata de repuestos consumibles como cuchillas trituradoras, rejillas extrusoras y bandas calefactoras. Una garantía sólida y un soporte técnico receptivo son esenciales para evitar tiempos de inactividad prolongados.
El reciclaje interno de desechos de plástico de colores reduce drásticamente los costos de materia prima y, al mismo tiempo, minimiza las costosas tarifas de eliminación de desechos. Una unidad de reciclaje compacta impulsa la eficiencia operativa, transformando lo que antes se consideraba un pasivo en un activo de gran valor. Con prácticas de clasificación adecuadas y maquinaria confiable, los fabricantes pueden protegerse de la volatilidad de la cadena de suministro.
Deje de perder dinero con residuos de fabricación utilizables y comience a construir un sistema de circuito cerrado rentable. Para encontrar el equipo exacto adaptado a los requisitos únicos de rendimiento y materiales de su instalación, explore hoy las soluciones de maquinaria avanzadas y de alta eficiencia de Jwell Recycling y tome el control de sus márgenes de producción.
Sí, la maquinaria es mecánicamente capaz de fundir y extruir desechos de plástico de colores mezclados simultáneamente. Sin embargo, debido a que los pigmentos se combinan durante el proceso de fusión, los gránulos resultantes casi siempre aparecerán en un color marrón oscuro, verde oscuro o gris. Si su proceso de fabricación requiere una combinación de colores específica para el producto final, los desechos de plástico deben clasificarse rigurosamente por lotes de colores antes de ingresar a las fases de trituración y peletización.
La necesidad de una fase de lavado depende enteramente del origen y del estado de sus restos de plástico. Si está procesando desechos postindustriales, como recortes limpios, canales o piezas defectuosas directamente desde el piso de su propia sala limpia, normalmente puede evitar el lavado. Sin embargo, si manipula chatarra posconsumo o materiales contaminados con polvo, suciedad, aceites o etiquetas adhesivas, es estrictamente obligatorio contar con una línea de lavado para evitar daños graves al tornillo del extrusor y a las pantallas de filtración.
Estos tipos específicos de líneas de granulación están diseñados para procesar poliolefinas, principalmente polipropileno y polietileno, que abarcan variantes tanto de alta como de baja densidad. Estos polímeros constituyen la gran mayoría de los envases industriales, contenedores rígidos y películas flexibles. Los controles de temperatura y los diseños de tornillos están calibrados específicamente para las características de flujo de fusión de estos materiales.
Los requisitos de espacio varían según la capacidad de rendimiento deseada y los módulos específicos incluidos en la línea. Un sistema de reciclaje compacto a pequeña escala, que normalmente comprende una trituradora de un solo eje, una lavadora de fricción básica y un peletizador de una sola etapa, está diseñado para lograr la máxima eficiencia de espacio. Estos sistemas localizados a menudo se pueden instalar en unos pocos cientos de pies cuadrados, lo que permite que las instalaciones los integren directamente adyacentes a su piso de producción principal.
No, es científicamente imposible devolver el plástico coloreado a un estado claro o transparente. Una vez que se tiñe un polímero virgen con una mezcla maestra de color, el pigmento se une permanentemente a la matriz plástica a nivel molecular. El proceso de reciclaje sólo derrite y da nueva forma al plástico; no extrae ni neutraliza los colorantes. La chatarra de color debe reciclarse para obtener nuevos productos exactamente del mismo color o mezclarse con masterbatch negro.
Es imprescindible contar con una trituradora o un granulador aparte. Las extrusoras peletizadoras son máquinas de precisión diseñadas para fundir partículas pequeñas y uniformes; no están diseñados para reducir el tamaño. Introducir artículos grandes y voluminosos directamente en una extrusora atascará instantáneamente la máquina, lo que podría romper el tornillo o quemar el motor. Primero se debe utilizar una trituradora para romper la chatarra en escamas consistentes.
El consumo de energía aumenta con la capacidad y configuración de la línea. Un sistema compacto estándar que procesa 200 kilogramos por hora normalmente consume entre 150 y 250 kilovatios durante el funcionamiento constante. Los sistemas modernos utilizan bandas calefactoras aisladas y motores de CA de alta eficiencia impulsados por variadores de frecuencia para reducir significativamente el consumo total de energía, manteniendo los costos operativos manejables.
Los plásticos muy entintados presentan un importante desafío de desgasificación. Al procesar estos materiales, los ingenieros deben seleccionar una extrusora equipada con una doble zona de desgasificación y una bomba de vacío de alta capacidad. Esta configuración extrae agresivamente los compuestos orgánicos volátiles liberados por las tintas derretidas, evitando que los gránulos finales se vuelvan porosos o quebradizos.


