
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-23 Origen:Sitio


Es una dura realidad en las fábricas que los plásticos reciclados olorosos sufren una caída masiva en el valor de mercado. Cuando olores persistentes impregnan los bienes de consumo o los materiales de embalaje, los fabricantes rechazan rápidamente todo el lote. Estos olores penetrantes no aparecen de la nada. Se originan a partir de una combinación compleja de productos químicos atrapados, residuos biológicos y perfiles de calentamiento inadecuados durante la fase de extrusión.
En esta completa guía de ingeniería, exploraremos las causas moleculares exactas detrás de estas emisiones contaminantes. Además, detallaremos estrategias mecánicas viables para eliminarlos por completo. La implementación del equipo adecuado garantiza que su producto final cumpla con los estándares premium que exige la economía circular actual.
Los mandatos de sostenibilidad global están remodelando rápidamente el panorama del reciclaje de plásticos. Datos recientes de la industria destacan un aumento masivo en la demanda de resina posconsumo de alta calidad. Las principales marcas de consumo ahora exigen que los plásticos reciclados funcionen y huelan exactamente como los materiales vírgenes. La tolerancia del mercado al tradicional olor a reciclado se ha desplomado hasta prácticamente cero.
Los sectores automotrices aplican rigurosos estándares de calidad del aire interior volátil. Las industrias de envasado de alimentos y cosméticos exigen materiales estrictos y sin olores para evitar la contaminación del sabor. Ignorar el control de olores ya no es sólo un descuido de calidad menor. Es una barrera directa para ingresar a cadenas de suministro de manufactura premium y de alta rentabilidad.
Comprender la causa fundamental de los olores requiere observar la estructura microscópica de los polímeros. Los olores son complejos desafíos químicos que ocurren a nivel molecular, no simplemente imperfecciones superficiales.
Los plásticos posconsumo, como las jarras de leche de polietileno de alta densidad o las botellas de detergente de polipropileno, son muy porosos a escala microscópica. Durante su vida útil, estos polímeros absorben las firmas químicas de sus contenidos originales. Las proteínas de la leche, por ejemplo, penetran fácilmente las paredes de una jarra de plástico.
Imagine una instalación de recolección donde los desechos plásticos sin lavar permanecen en el calor del verano. Sin un lavado riguroso, la actividad biológica comienza rápidamente. Las bacterias y el moho se alimentan de estos residuos orgánicos. A medida que se multiplican, generan gases malolientes como el sulfuro de hidrógeno o el ácido butírico. De manera similar, los contenedores que anteriormente contenían químicos agrícolas, aceites de motor o limpiadores domésticos retienen olores sintéticos fuertes. El lavado básico por fricción con agua fría simplemente no puede erradicar estos olores profundos.
Los compuestos orgánicos volátiles son sustancias químicas que poseen una alta presión de vapor a temperatura ambiente. Esto significa que se evaporan fácilmente en el aire circundante. En el reciclaje de plástico, estos compuestos rebeldes quedan profundamente atrapados dentro de la matriz polimérica.
Se originan a partir de tintas de impresión, adhesivos de etiquetas, contenidos originales del producto y la degradación natural del propio plástico. Cuando el plástico triturado ingresa a una extrusora, el calor intenso hace que estos compuestos atrapados se vaporicen rápidamente. Si el sistema de extrusión carece de una infraestructura de ventilación adecuada, los químicos vaporizados quedan atrapados permanentemente dentro del pellet recién formado. En consecuencia, liberan un olor fuerte y continuo mucho después de que el plástico se enfríe.
No todos los olores provienen de contaminantes anteriores. Una parte importante se crea directamente en la fábrica durante el proceso de reciclaje. Los polímeros son muy sensibles tanto al estrés térmico como al de corte. Si el equipo de procesamiento utiliza un perfil de temperatura incorrecto, el plástico sufre. Asimismo, si el diseño del tornillo genera un calor de fricción excesivo, los polímeros plásticos comienzan a descomponerse.
Los ingenieros llaman a este proceso corte de cadena. Cuando las largas cadenas de polímeros se rompen violentamente, liberan compuestos de bajo peso molecular. Esta degradación térmica específica produce un distintivo olor a plástico quemado o a químico acre. Además, esta degradación altera fundamentalmente las propiedades mecánicas del plástico. Hace que el material se vuelva quebradizo y provoca defectos físicos como manchas negras carbonizadas.
Ignorar los problemas de olores es un paso en falso costoso para las instalaciones de reciclaje. Los olores fuertes sirven como indicador directo de contaminación subyacente o fallas en el procesamiento.
En el panorama manufacturero moderno, los compradores quieren incorporar plásticos reciclados en productos de alto valor orientados al consumidor. Los pellets malolientes quedan inmediatamente descalificados de estas aplicaciones premium. Si los plásticos reciclados utilizados en los tableros de los automóviles emiten gases volátiles, inequívocamente no pasarán las pruebas regulatorias.
De manera similar, los muebles de interior, la electrónica de consumo y los envases aptos para alimentos no pueden utilizar materiales que contengan olores residuales. Cuando los pellets se degradan debido al olor, terminan en aplicaciones de bajo valor como terrazas exteriores, bolsas de basura o tuberías de drenaje subterráneas. Esto reduce drásticamente los márgenes de beneficio generales del reciclador.
El olor rara vez es una anomalía aislada. Los gases volátiles responsables del mal olor son exactamente los mismos gases que comprometen la integridad estructural de la bolita de plástico. Cuando la humedad atrapada o los vapores de degradación no se extraen adecuadamente durante la fase de fusión, se expanden violentamente a medida que el plástico caliente sale del cabezal de troquel.
Esta expansión repentina crea burbujas internas, centros huecos y extensiones superficiales en los gránulos. Estos defectos físicos reducen la densidad aparente del material. También provocan una alimentación muy inconsistente para los moldeadores por inyección, quienes finalmente compran las resinas. Resolver el problema del olor mecánicamente resuelve una multitud de problemas de calidad estructural al mismo tiempo.
Históricamente, los recicladores se basaron en una variedad de métodos para combatir los malos olores. A medida que aumentan los estándares de calidad globales, la industria está pasando rápidamente de soluciones químicas temporales a soluciones permanentes de ingeniería mecánica.
| Tecnología | Mecanismo de acción | Costos operativos continuos | Impacto en la calidad del polímero | Efectividad general |
|---|---|---|---|---|
| Agentes enmascarantes químicos | Oculta olores ofensivos con fragancias sintéticas. | Alto gasto continuo en consumibles | Puede reducir la claridad, la resistencia a la tracción y la resistencia al impacto. | Alivio temporal |
| Lavado por fricción en caliente | Elimina los aceites y compuestos orgánicos a nivel de la superficie. | Costes medios de agua y calefacción. | Mejora significativamente la pureza del material base. | Bajo para gases profundamente incrustados |
| Desgasificación al vacío de múltiples etapas | Extrae físicamente la humedad y los gases atrapados mediante presión negativa. | Bajo costo de mantenimiento después de la inversión inicial en equipo. | Mejora la integridad estructural y elimina las burbujas internas. | Permanente y altamente eficaz |
Un enfoque tradicional implica introducir desodorantes químicos, agentes enmascaradores o absorbentes de olores en el plástico fundido. Los operadores mezclan estos químicos para neutralizar los gases o enmascarar el olor con esencias de pino o cítricos. Si bien es fácil de implementar, presenta importantes inconvenientes.
Introduce un costo continuo de consumibles que reduce constantemente los márgenes de ganancia. Más importante aún, los agentes enmascarantes no eliminan físicamente los gases atrapados. Simplemente ocultan el olor. En muchos casos, los aditivos extraños alteran negativamente la claridad del color, la resistencia a la tracción o la resistencia al impacto de la pieza plástica final.
El método más permanente, rentable y científicamente sólido para eliminar olores es la desgasificación mecánica al vacío durante la fase de extrusión. La aplicación de una presión negativa profunda al plástico fundido aspira físicamente los gases volátiles, la humedad y los olores del polímero. Esto erradica la causa fundamental del olor sin introducir ningún químico extraño.
Depender únicamente de agentes enmascarantes a menudo hace que el olor regrese una vez que el plástico se recalienta para la fabricación del producto final. Las instalaciones deben utilizar extracción mecánica avanzada para eliminar permanentemente los compuestos volátiles y la humedad atrapada de la matriz polimérica.
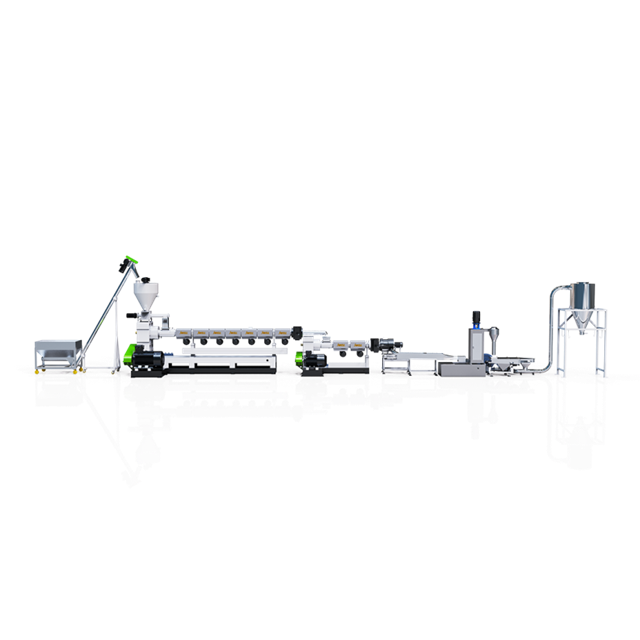
Implementar una de grado industrial máquina peletizadora de plástico equipada con tecnología de desgasificación especializada es el método más objetivo para producir pellets de primera calidad. La arquitectura interna de la máquina influye directamente en las propiedades físicas y químicas del producto final.
Las extrusoras estándar de una sola etapa a menudo luchan con desechos posconsumo altamente contaminados porque el recorrido de la masa fundida es simplemente demasiado corto. Un proceso de extrusión de dos etapas cambia fundamentalmente la termodinámica de la operación de reciclaje.
En una configuración de doble etapa, la extrusora primaria se encarga de la fusión inicial, la filtración y la homogeneización de las escamas de plástico. A medida que el polímero fundido se transfiere a la extrusora secundaria, sufre una caída repentina de presión. Esta rápida despresurización permite que los gases disueltos y la humedad atrapada se expandan y se separen del polímero fundido. La extrusora secundaria funciona a una temperatura ligeramente más baja y a una velocidad de tornillo reducida. Este tiempo de residencia prolongado permite que los gases restantes se eliminen de manera efectiva antes de llegar al cabezal del troquel.
La mera presencia de una ventilación atmosférica en el cilindro del extrusor es tremendamente insuficiente para eliminar los olores. El sistema requiere una desgasificación al vacío activa y de alta capacidad. Los sistemas de vacío avanzados utilizan zonas profundas de presión negativa ubicadas estratégicamente a lo largo del cilindro del extrusor.
Cuando el plástico llega a las zonas de descompresión del tornillo, la masa fundida de polímero se esparce. Esto aumenta drásticamente su superficie. Las bombas de vacío de anillo líquido de alto rendimiento extraen activamente gases vaporizados y vapores de polímeros degradados de esta superficie expuesta. Mantener una presión de vacío constante de al menos -0,08 MPa es fundamental para garantizar una extracción óptima de olores.
La geometría del tornillo de extrusión dicta exactamente cómo se aplican el calor y el cizallamiento al plástico. Debido a que la degradación térmica es una fuente principal de olor, someter el plástico a una tensión cortante excesiva rompe las cadenas de polímero. Esto libera gases picantes con olor a quemado.
Un diseño de tornillo optimizado se centra en una fusión suave y controlada. El uso de relaciones específicas de longitud a diámetro y secciones de mezcla personalizadas garantiza que el plástico se derrita de manera uniforme. Depende del calor conductivo de los calentadores de barril en lugar de un corte por fricción excesivo. Esta cuidadosa gestión de la temperatura evita la generación de nuevos olores durante el proceso de reciclaje.
Los requisitos de extracción de olores varían significativamente según las características físicas y la aplicación original del material de entrada. Los plásticos rígidos y las películas flexibles posconsumo requieren mecanismos de manipulación completamente diferentes para evitar la retención de olores.
Los plásticos rígidos, como las jarras de leche de polietileno de alta densidad o las cajas de baterías de polipropileno, a menudo contienen residuos químicos y aceites orgánicos profundamente incrustados. Debido a que las escamas rígidas tienen una densidad aparente relativamente alta, se introducen en la extrusora de manera diferente en comparación con las películas ligeras.
Un sistema de peletización especializado para plástico rígido normalmente utiliza un alimentador forzado para garantizar una velocidad de alimentación constante. El factor crítico para materiales densos es la desgasificación al vacío agresiva en varias zonas. Los polímeros rígidos suelen requerir temperaturas de procesamiento más altas, lo que eleva el riesgo de sobrecalentamiento localizado. El sistema debe contar con zonas precisas de control de temperatura y puertos de vacío robustos diseñados específicamente para manejar grandes volúmenes de liberación de gases.
Las películas flexibles como las películas agrícolas o las películas estirables tienen una densidad aparente muy baja. Tienden a atrapar cantidades significativas de humedad superficial. Si esta humedad ingresa a la extrusora, se convierte en vapor. El vapor enmascara los gases volátiles y evita que el sistema de vacío los extraiga de manera eficiente.
Para materiales livianos, el estándar de ingeniería es una línea de peletización de plástico equipada con un cortador-compactador integrado. El compactador utiliza cuchillas giratorias de alta velocidad para generar fricción. Esto precalienta, seca y densifica los restos de película antes de que entren en el tornillo extrusor. La evaporación de la humedad de la superficie al principio del proceso permite que el sistema de vacío del extrusor principal se concentre por completo en extraer olores más profundos y persistentes.
Actualizar la maquinaria es la solución definitiva, pero optimizar los parámetros operativos actuales es igualmente vital. Siga esta guía técnica para minimizar la generación de olores y maximizar la extracción de gases en su fábrica.
El alto contenido de humedad es muy perjudicial para la eliminación de olores. Cuando las escamas húmedas entran en el barril calentado, la humedad se convierte instantáneamente en vapor. Este vapor ocupa un volumen crucial en los puertos de vacío, lo que reduce drásticamente la capacidad del sistema para extraer compuestos volátiles reales. Asegúrese de que los secadores centrífugos y los sistemas de secado térmico reduzcan el contenido de humedad de los copos a estrictamente menos del dos por ciento antes de alimentarlos.
Los perfiles de temperatura incorrectos conducen directamente a la degradación del polímero, creando un claro olor a quemado. Los operadores deben calibrar meticulosamente las temperaturas del barril según el índice de flujo de fusión y el tipo de polímero específicos. Evite la tentación de establecer temperaturas artificialmente altas sólo para aumentar el rendimiento. Esto quema el polímero y crea olores acres. Implemente un perfil de temperatura inverso o plano. Deje que el corte mecánico del tornillo ayude a derretir en lugar de depender completamente de las bandas calentadoras.
Un sistema de vacío es completamente inútil si los puertos están bloqueados. Los polímeros derretidos y las ceras condensadas ocasionalmente surgen y bloquean las aberturas de ventilación. Implemente un estricto programa de mantenimiento para que los operadores inspeccionen y limpien los puertos de vacío diariamente. Además, verifique la temperatura del agua suministrada a las bombas de vacío de anillo líquido. Si el agua se calienta demasiado, la bomba pierde su capacidad de succión, dejando gases olorosos atrapados dentro del plástico.
La presencia de olores en los gránulos de plástico reciclado es un problema complejo que surge de los contaminantes incrustados, los gases atrapados y la degradación térmica. Sin embargo, es un desafío de ingeniería totalmente solucionable. Depender de agentes enmascarantes químicos proporciona sólo un alivio temporal y compromete la integridad estructural de su producto final. Invertir en una infraestructura mecánica adecuada proporciona resultados duraderos y verificables.
Al actualizar sus instalaciones con tecnología avanzada de desgasificación al vacío de múltiples etapas y diseños de tornillos optimizados, podrá producir gránulos de primera calidad y sin olores. Estos materiales obtienen constantemente precios más altos en el mercado y satisfacen las estrictas demandas de los fabricantes modernos. Si su maquinaria actual tiene problemas severos de olores y burbujas, explore las soluciones de extrusión avanzadas en Jwell para encontrar la configuración exacta adaptada a sus flujos de desechos plásticos específicos.
Sí, la eliminación completa de olores es muy posible en entornos industriales. La combinación de un pretratamiento exhaustivo, como el lavado por fricción en caliente, con un sistema de extrusión de alta calidad que utiliza desgasificación al vacío doble, prácticamente elimina los compuestos orgánicos volátiles. La clave radica en garantizar un tiempo de residencia suficiente en la extrusora y mantener una presión de vacío profunda para eliminar los gases de forma permanente.
Los compuestos orgánicos volátiles son compuestos químicos que poseen una alta presión de vapor y baja solubilidad en agua. En el reciclaje de plástico, suelen ser restos de contenidos originales, como disolventes de limpieza o adhesivos para etiquetas, junto con subproductos de la degradación de polímeros. Cuando el plástico se derrite, estos químicos se vaporizan, causando olores fuertes y vapores potencialmente peligrosos si no se extraen adecuadamente mediante un sistema de vacío activo.
Las burbujas o los huecos internos son evidencia física directa de gases atrapados dentro del polímero fundido. Estos gases suelen ser una combinación de compuestos volátiles no ventilados que causan malos olores y humedad vaporizada que no se secó adecuadamente antes de la extrusión. Actualizar su línea de extrusión con una ventilación de vacío superior resuelve simultáneamente el problema de las burbujas estructurales y el problema de los olores.
Sí, depender en gran medida de agentes enmascaradores químicos o absorbentes de olores altera negativamente las propiedades mecánicas del plástico reciclado. Ciertos aditivos disminuyen la resistencia a la tracción, la resistencia al impacto o la claridad del color del producto final. Además, estos aditivos representan un gasto continuo en consumibles. La extracción mecánica de gas mediante un tornillo extrusor optimizado y un sistema de vacío es objetivamente la preferida por las instalaciones de reciclaje de primer nivel.
Los estándares de la industria suelen utilizar paneles de evaluación sensorial o cromatografía de gases avanzada-espectrometría de masas. La cromatografía de gases cuantifica científicamente la concentración exacta y el tipo de compuestos volátiles que emiten los gránulos. Esto proporciona datos objetivos y verificables a los fabricantes en lugar de depender únicamente del olor humano.
Absolutamente. El procesamiento de plásticos a temperaturas que superan su límite específico de estabilidad térmica rompe violentamente las cadenas moleculares. Esta degradación térmica genera instantáneamente gases acres y con olor a quemado. El control preciso de la temperatura y el suave corte del tornillo son parámetros operativos obligatorios para una producción sin olores.


