
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-02 Origen:Sitio


¿Los picos repentinos de presión están provocando paradas inesperadas de las máquinas en su fábrica? La presión inestable de la masa fundida hace más que arruinar la calidad final del pellet. Daña gravemente su equipo de extrusión central. Podría enfrentarse a discos de ruptura reventados, motores calados y costosos retrasos en el mantenimiento. Diagnosticar estas anomalías hidrodinámicas es el primer paso fundamental para optimizar su producción.
En esta guía completa, desglosaremos las causas mecánicas y materiales exactas de la inestabilidad de la presión durante la extrusión de reciclaje. Veremos esto desde la perspectiva de un ingeniero. Además, exploraremos soluciones prácticas basadas en equipos para solucionar permanentemente estas interrupciones y garantizar una operación estable y rentable.
Si te paras junto a una extrusora en funcionamiento, no podrás ver lo que sucede dentro del barril de acero. Sin embargo, los transductores de presión cuentan toda la historia. En el contexto del reciclaje de plásticos, la presión de fusión se refiere a la resistencia interna que enfrenta el polímero fundido cuando el tornillo giratorio lo empuja hacia el cabezal del troquel. A medida que las escamas de plástico sólido se derriten y se convierten en un fluido altamente viscoso, deben ser forzadas a través de componentes restrictivos. Estos incluyen cambiadores de malla, tubos de fusión y la propia placa de matriz. La inmensa fuerza necesaria para superar esta resistencia genera contrapresión.
Mantener una presión de fusión estable es un requisito fundamental para cualquier de alto rendimiento máquina peletizadora de plástico . La presión constante garantiza que el polímero fundido se homogeneice adecuadamente, se desgasifique adecuadamente y se extruya a una velocidad volumétrica constante. Cuando la presión permanece estable, los gránulos resultantes exhiben un tamaño uniforme, una densidad constante y una excelente integridad estructural. Por el contrario, cuando la presión fluctúa mucho, todo el proceso de extrusión se ve comprometido.
Uno de los síntomas más visibles de las fluctuaciones de presión en la fábrica es el aumento repentino. Verá esto como un grosor de hebra desigual que sale del cabezal del troquel. Debido a que la presión interna empuja la masa fundida de manera inconsistente, las hebras extruidas alternan entre ser demasiado gruesas y peligrosamente delgadas. Esta variación dimensional hace que sea casi imposible que el peletizador situado aguas abajo corte las hebras de manera uniforme. En última instancia, se termina con una mezcla rechazada de gránulos de gran tamaño y finos de polvo indeseables.
Los sistemas de extrusión modernos dependen de alarmas de seguridad automatizadas para evitar fallas catastróficas en los equipos. Cuando la presión aumenta repentinamente debido a bloqueos o aumentos masivos de material, el sistema activará una alarma de alta presión en el cambiador de pantalla. En consecuencia, las alarmas frecuentes obligan a los operadores a detener la producción, cambiar las cribas prematuramente o ajustar manualmente las velocidades de los tornillos. Todas estas medidas reactivas disminuyen gravemente la eficiencia operativa general y la producción diaria.
La inestabilidad de la presión degrada directamente la calidad física y estética de su producto final. Las caídas repentinas de presión pueden impedir que los volátiles se evacuen adecuadamente en la zona de desgasificación al vacío. Esto da lugar a gránulos huecos o porosos que no superan el control de calidad. Además, los picos de presión localizados generan un calor excesivo dentro del cañón. Este exceso de energía térmica puede provocar la degradación del polímero, lo que da como resultado gránulos descoloridos y quebradizos que no cumplen con los estrictos estándares de la industria.
A diferencia de la resina virgen, que se fabrica cuidadosamente para tener una forma y un peso uniformes, los plásticos reciclados presentan un importante desafío en el manejo de materiales. La chatarra posconsumo y posindustrial posee densidades aparentes muy variables. Es posible que una hora esté procesando copos triturados y películas agrícolas trituradas la siguiente. Esta inconsistencia física es una de las principales causas de la inestabilidad de la presión.
Cuando un material con una densidad aparente baja o desigual ingresa a la garganta de alimentación, el tornillo extrusor tiene dificultades para agarrar y transportar un volumen constante de plástico. Esto a menudo conduce a un círculo vicioso de hambre y sobrealimentación. Durante una fase de alimentación por hambre, las hélices están parcialmente vacías. La presión interna de fusión cae en picado. Momentos después, un lote más denso de material puede caer repentinamente dentro del tornillo. Esto sobrellena los tramos y provoca un aumento masivo e instantáneo de presión. Esta alternancia constante entre un tornillo vacío y uno atascado crea fuertes oleadas.
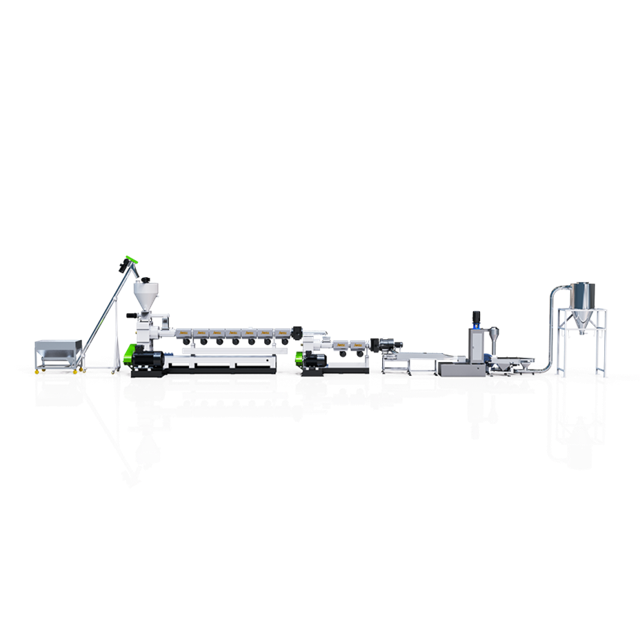
Para mitigar este problema, las instalaciones deben implementar sistemas de alimentación especializados diseñados para estandarizar el material antes de que ingrese al cilindro del extrusor. Específicamente, cuando se manipulan materiales extremadamente livianos y esponjosos como películas de LDPE, se recomienda encarecidamente invertir en una línea de peletización de plástico completa equipada con un cortador compactador integrado. El compactador utiliza fricción mecánica de alta velocidad para precalentar el material a entre 60 y 80 grados centígrados. Este proceso seca y densifica la chatarra hasta convertirla en una masa uniforme semifundida antes de alimentarla. Garantiza una velocidad de alimentación volumétrica constante y estable que normaliza completamente la presión de extrusión aguas abajo.
Los plásticos posconsumo suelen estar expuestos a la intemperie, a líneas de lavado intensivo y a diversos contaminantes líquidos. Esto significa que retienen naturalmente altos niveles de humedad. Incluso la chatarra postindustrial cuidadosamente almacenada puede absorber la humedad ambiental de la fábrica. Cuando un lote de material húmedo llega al ambiente de alta temperatura del cilindro del extrusor, la humedad atrapada se convierte instantáneamente en vapor.
El agua se expande más de 1.600 veces su volumen cuando pasa de líquido a gas. Esta expansión repentina crea bolsas localizadas de alta presión dentro de la masa fundida viscosa del polímero. Estos gases en expansión forman vacíos o burbujas en movimiento en la corriente de fusión. A medida que estas bolsas de gas pasan sobre los transductores de presión, los sensores leen números erráticos y rebotantes. La presencia de gas altera la presión hidrostática continua del polímero, lo que genera un rendimiento impredecible en la matriz.
Sobre esta base, la eficiencia de desgasificación adecuada es absolutamente fundamental para resolver las fluctuaciones de presión inducidas por la humedad. Una configuración de extrusión de alta calidad debe incorporar zonas de ventilación efectivas. Dependiendo del nivel de humedad del material de entrada, se necesitan sistemas robustos de desgasificación al vacío, simples o dobles. Estas bombas de vacío extraen activamente vapor, disolventes de tinta y otros gases volátiles de la masa fundida antes de que el plástico llegue a la zona de compresión final. Esto permite que el tornillo genere y mantenga una presión constante y confiable.
Reciclar plástico implica inherentemente lidiar con una fuerte contaminación. Los materiales de desecho suelen contener suciedad, etiquetas de papel, papel de aluminio, fragmentos de madera y polímeros extraños sin fundir. Para producir gránulos limpios y reutilizables, la línea de extrusión debe emplear una filtración agresiva del material fundido. El cambiador de malla sirve como defensa principal contra estos contaminantes abrasivos.
Sin embargo, el proceso de filtración en sí es una fuente importante de variación de presión. A medida que el plástico fundido fluye a través del filtro, la malla de acero atrapa los desechos sólidos. Durante las horas de funcionamiento, estos residuos se acumulan. Reduce gradualmente el área abierta disponible para que fluya el plástico. A medida que la ruta del flujo se restringe, la contrapresión aguas arriba del cambiador de malla aumenta constantemente. Si se procesa un lote muy contaminado, este aumento de presión puede ocurrir en minutos. Potencialmente, puede exceder los límites de seguridad de la máquina y provocar la explosión del disco de ruptura.
| Tipo de cambiador de pantalla | Fluctuación de presión Impacto | Acción mecánica | Idoneidad para alta contaminación |
|---|---|---|---|
| Manual / Hidráulico Estándar | Alto | Requiere detener o ralentizar el flujo de fusión para cambiar las pantallas, lo que provoca caídas masivas de presión. | Bajo a Medio |
| Continuo de doble pistón | Moderado | Una pantalla permanece activa mientras la otra cambia. Durante el cambio se produce un ligero cambio de presión. | Medio a alto |
| Filtro láser/completamente automático | Muy bajo | Raspa o purga continuamente los contaminantes sin interrumpir el flujo de fusión, manteniendo la presión completamente estable. | muy alto |
La implementación de medidas preventivas es vital para mantener la estabilidad de la presión. La actualización de sistemas manuales a cambiadores de pantalla continuos o completamente automáticos permite que la máquina maneje la contaminación intensa sin necesidad de que el operador detenga la línea. Esto garantiza que el delta de presión se mantenga de forma segura dentro de los parámetros operativos aceptables.
La relación entre la temperatura del polímero y la viscosidad de la masa fundida es un principio fundamental de la reología de extrusión. La viscosidad mide la resistencia de un fluido a fluir. En el procesamiento de plásticos, las temperaturas más frías dan como resultado una mayor viscosidad, creando una masa fundida más espesa y rígida. Las temperaturas más altas dan como resultado una menor viscosidad, creando una masa fundida más delgada y fluida. Debido a que la presión de fusión es esencialmente la resistencia al flujo, cualquier variación no intencionada en la temperatura del barril causa directamente una variación proporcional en la presión.
Las fallas de hardware en los sistemas de calefacción y refrigeración son culpables comunes de estas variaciones térmicas, aunque a menudo se pasan por alto. Si una banda calefactora se rompe, un termopar falla o un ventilador de enfriamiento se atasca en la posición de funcionamiento, se pueden desarrollar puntos fríos localizados a lo largo del cañón. Cuando el tornillo extrusor intenta empujar plástico semisólido y altamente viscoso a través de estas zonas frías, encuentra una enorme resistencia mecánica. El resultado es un aumento repentino y peligroso de presión.
Para evitar las fluctuaciones de presión inducidas por la temperatura, los sistemas de extrusión modernos se basan en sofisticados controladores PID. Estos algoritmos monitorean constantemente el perfil térmico a través de termopares sensibles y realizan microajustes a los calentadores y ventiladores de refrigeración en tiempo real. El control preciso de la temperatura mediante PLC garantiza que la viscosidad de la masa fundida se mantenga perfectamente constante desde la garganta de alimentación hasta la matriz.
En cualquier proceso de fabricación continuo, el desgaste mecánico es una variable inevitable que influye directamente en la estabilidad del sistema. El tornillo y el cilindro del extrusor están sujetos a una fricción implacable, altas temperaturas e inmensas fuerzas de corte. La naturaleza abrasiva del reciclaje agrava significativamente este desgaste. Los plásticos posconsumo frecuentemente contienen contaminantes abrasivos microscópicos, como arena residual, fibras de vidrio o polvo metálico. Estos actúan como pasta abrasiva contra el acero endurecido de los componentes de extrusión.
Durante miles de horas de funcionamiento, esta abrasión continua erosiona gradualmente el diámetro exterior de las hélices. También aumenta el diámetro interior del cañón. La métrica crítica aquí es el juego radial. Esta es la distancia exacta entre la punta de la hélice y la pared del cañón. Cuando este juego aumenta debido a un desgaste severo, la hidrodinámica del proceso de extrusión cambia fundamentalmente. En lugar de ser empujado hacia adelante, el plástico fundido altamente presurizado encuentra un camino de menor resistencia y se desliza hacia atrás sobre los tornillos desgastados. Los ingenieros llaman a este fenómeno flujo de fuga.
A medida que aumenta el flujo de fuga, la extrusora pierde su eficiencia de bombeo volumétrico. El síntoma inmediato es una caída general en la presión de fusión inicial y una reducción notable en el rendimiento de producción a una RPM determinada. Además, un tornillo desgastado se vuelve hipersensible a cambios menores en la densidad aparente del material. Cuando el extrusor encuentra un lote de material más denso, las paletas desgastadas luchan por transmitir el aumento repentino de masa, lo que resulta en un fuerte aumento de presión. La medición regular de las dimensiones del tornillo y del cilindro durante el mantenimiento programado es esencial para diagnosticar las fluctuaciones de presión inducidas por el desgaste.
Si observamos los acontecimientos recientes en el sector mundial del reciclaje de plásticos, se observa un claro cambio en la industria hacia tecnologías de procesamiento predictivo. El mercado exige mayores porcentajes de Resina Post-Consumo en nuevos productos. Debido a que la PCR tiene variaciones masivas en el índice de flujo de fusión, la extrusión reactiva tradicional ya no es suficiente. Históricamente, los operadores sólo podían reaccionar a las fluctuaciones de presión una vez que sonaba una alarma o explotaba un disco de ruptura.
Hoy en día, las instalaciones de reciclaje modernas están adoptando cada vez más redes de sensores inteligentes y monitoreo reológico impulsado por inteligencia artificial. Estos sistemas avanzados no sólo registran la presión. Analizan microvariaciones en deltas de presión en tiempo real para predecir cambios de viscosidad en la resina antes de que la masa fundida llegue siquiera al cabezal del troquel. Al identificar estas tendencias tempranamente, los sistemas de control automatizados pueden ajustar proactivamente las RPM del tornillo y las velocidades del alimentador para neutralizar un pico de presión antes de que se manifieste físicamente. Este enfoque proactivo subraya que gestionar la presión ya no se trata solo de fuerza bruta mecánica. Se trata de una gestión de extrusión inteligente y basada en datos.
La inestabilidad de la presión a menudo surge de un desajuste fundamental entre las propiedades físicas del material reciclado y el diseño de ingeniería del equipo de extrusión. La utilización de una configuración de máquina genérica y única para morfologías de polímeros muy diferentes conduce inevitablemente a cuellos de botella en el procesamiento y graves anomalías de presión.
Los plásticos rígidos, como las botellas de polietileno de alta densidad, las carcasas de baterías de polipropileno o los tubos gruesos de PVC, poseen una alta densidad aparente. Requieren un importante esfuerzo mecánico para fundirse uniformemente. Sin embargo, los desechos de plástico rígido a menudo provienen de fuentes mixtas, lo que significa que el índice de flujo de fusión puede variar significativamente de un lote a otro. Cuando una extrusora de un solo tornillo intenta procesar escamas rígidas MFI mixtas, la velocidad de fusión fluctúa. Esto provoca áreas localizadas de polímero no fundido que bloquean temporalmente el cambiador de pantalla y provocan picos repentinos de presión aguas arriba.
Para estos materiales densos, se recomienda encarecidamente utilizar un sistema de peletización exclusivo para plástico rígido . Estos sistemas especializados cuentan con una configuración de extrusión en cascada de dos etapas. La extrusora principal de giro rápido se centra en la fusión intensa, la mezcla de alto cizallamiento y la desgasificación al vacío. Luego, el polímero fundido se transfiere a una extrusora secundaria más grande y de giro más lento. Esta etapa secundaria opera a RPM más bajas para proporcionar un transporte suave. Homogeneiza la temperatura de la masa fundida y estabiliza la presión perfectamente antes de que el material alcance la matriz de filtración y peletización precisa.
| Categoría de material | Densidad aparente típica | Desafío de procesamiento primario | Solución de ingeniería recomendada |
|---|---|---|---|
| Plásticos rígidos (hojuelas HDPE/PP) | Alto (300-500 kg/m³) | Variación de MFI, degradación térmica, contaminantes duros que causan bloqueos de la pantalla. | Sistema de extrusión en cascada de doble etapa |
| Plásticos flexibles (película LDPE/LLDPE) | Bajo (20-100 kg/m³) | Se muere de hambre, aire atrapado, retención masiva de humedad. | Línea Integrada Cortadora-Compactadora |
Para los administradores de instalaciones y operadores de reciclaje en la etapa de decisión de actualizar su infraestructura, abordar las fluctuaciones de presión requiere una evaluación holística de su tecnología de extrusión. Si bien el mantenimiento de rutina puede aliviar temporalmente los aumentos repentinos, la estabilidad de la presión a largo plazo se logra integrando controles mecánicos y digitales avanzados en la arquitectura de extrusión.
Una de las mejoras mecánicas más definitivas para eliminar las fluctuaciones de presión del cabezal de troquel es la instalación de una bomba de fusión entre el extremo de la extrusora y el conjunto de troquel. Las extrusoras, por diseño, son sensibles a las variaciones en la materia prima. Esto los hace inherentemente propensos a pulsaciones de presión menores.
Una bomba de fusión funciona según el principio de desplazamiento positivo volumétrico. Utiliza dos engranajes entrelazados contrarrotativos para capturar un volumen preciso de polímero fundido y forzarlo a través del troquel. Debido a que la salida de una bomba de engranajes es estrictamente volumétrica, aísla efectivamente el cabezal de troquel de cualquier sobretensión aguas arriba que se origine en la extrusora. Incluso si la presión del extrusor fluctúa en un 20%, la bomba de fusión puede entregar una presión de salida constante al troquel con una variación de menos del 1%. Esto garantiza unos pellets perfectamente uniformes.
La transición del funcionamiento manual a sistemas PLC SIEMENS totalmente automatizados es un paso fundamental en la modernización de una instalación de reciclaje. Los sistemas PLC avanzados utilizan algoritmos de retroalimentación de circuito cerrado para monitorear la presión de fusión continuamente a través de transductores altamente sensibles.
Cuando el PLC detecta una ligera desviación de los parámetros de presión establecidos, puede ajustar instantáneamente la velocidad del mecanismo de alimentación o del tornillo extrusor principal para compensar. Por ejemplo, si la presión comienza a caer debido a una disminución momentánea en la densidad del material, el PLC aumentará automáticamente la velocidad de alimentación para empaquetar el tornillo. Esto restaura la estabilidad de la presión antes de que el operador note un cambio físico en la salida.
La base mecánica de la estabilidad de la presión reside en la transmisión y la geometría del tornillo. La actualización a una caja de engranajes de alto par garantiza que la extrusora pueda mantener unas RPM constantes incluso cuando se procesan lotes de polímeros altamente viscosos que, de otro modo, provocarían que un motor menor se detuviera o se acelerara.
Además, los diseños de tornillos personalizados adaptados a familias de polímeros específicas pueden reducir drásticamente las anomalías de presión. La incorporación de tramos de barrera en la zona de transición separa el polímero fundido del lecho sólido. Esto evita que los sólidos no fundidos se atasquen en la sección de medición y provoquen picos repentinos de presión.
Las fluctuaciones de presión en el reciclaje de plásticos no ocurren al azar. Surgen de variables de ingeniería identificables, como alimentación inconsistente, humedad atrapada, pantallas de filtración bloqueadas, inconsistencias térmicas o equipos muy desgastados. Si bien es necesario solucionar problemas de componentes individuales, procesar materiales reciclados altamente variables a través de una máquina obsoleta o mal equipada siempre será una batalla cuesta arriba.
Actualizar su maquinaria para incluir sistemas de alimentación especializados, configuraciones de doble etapa y controles PLC avanzados puede resolver permanentemente estos problemas comunes de extrusión. Un sistema confiable y diseñado específicamente garantiza un flujo de fusión constante, una mayor eficiencia y una calidad superior de los pellets. Evalúe su configuración actual hoy para identificar cuellos de botella operativos. Si su instalación tiene problemas con estos problemas, explorar soluciones personalizadas de líderes de la industria como Jwell Recycling puede ayudarlo a actualizar su infraestructura, reducir el costoso tiempo de inactividad y proteger sus resultados.
No existe una presión de fusión ideal universal, ya que el objetivo óptimo depende en gran medida del polímero específico que se procesa, su índice de flujo de fusión, la temperatura de funcionamiento, el tamaño de malla del cambiador de malla y la geometría del cabezal de matriz. Sin embargo, en las operaciones de reciclaje estándar, la presión de la masa fundida suele oscilar entre 100 y 300 bar. El valor numérico absoluto de la presión es mucho menos crítico que su estabilidad. Una línea de extrusión que funciona de manera constante a 200 bar con una fluctuación de ±5 bar tiene un rendimiento óptimo, mientras que una extrusora que aumenta violentamente entre 100 y 200 bar indica una inestabilidad severa en el procesamiento.
Los componentes de extrusión desgastados presentan varios síntomas mensurables antes de que ocurra una falla total. El método más empírico para diagnosticar el desgaste es calcular la producción específica de la máquina, medida en kilogramos por hora por RPM. Si observa una disminución constante en la producción específica durante varios meses mientras procesa exactamente el mismo material a las mismas temperaturas, la causa más probable es un aumento del juego radial debido al desgaste del tornillo y del cilindro. Para un diagnóstico definitivo, el personal de mantenimiento debe medir físicamente el diámetro exterior de las paletas del tornillo durante un desmontaje programado.
Sí, específicamente cuando se procesan materiales livianos y de baja densidad aparente, como películas agrícolas de LDPE, envolturas elásticas de LLDPE o bolsas tejidas de PP. El aumento de presión en el reciclaje de películas se debe casi exclusivamente a una alimentación desigual y al aire atrapado dentro del cilindro del extrusor. Un compactador cortador actúa como una unidad de preacondicionamiento que utiliza fricción mecánica para calentar, secar y compactar suavemente la película esponjosa en un estado denso y semiplastificado. Al garantizar que una masa constante y uniforme ingrese al canal del tornillo, el compactador cortador elimina efectivamente la alimentación insuficiente y estabiliza la presión interna del material fundido.
Los picos de presión durante las transiciones de lotes en el reciclaje de plástico rígido generalmente son causados por variaciones en el índice de flujo de fusión y la viscosidad del polímero. La chatarra rígida posconsumo a menudo contiene una mezcla de diferentes grados de plásticos que se funden a diferentes velocidades y exhiben diferentes viscosidades bajo cizallamiento. Cuando un lote que contiene un mayor volumen de plástico con bajo MFI ingresa al barril, requiere más energía mecánica para derretirse y empuja contra el tornillo, lo que provoca un aumento inmediato en la presión de fusión. Se recomienda encarecidamente un sistema robusto de extrusión de doble etapa para homogeneizar estos materiales mixtos MFI sin problemas.
Una caída repentina en la presión de la masa fundida generalmente indica una interrupción en la alimentación del material. Esto puede deberse a que el material se acumula en la tolva, donde las escamas livianas se agrupan y bloquean la garganta de alimentación. También puede ocurrir si la velocidad del tornillo de alimentación es demasiado baja, lo que provoca una alimentación insuficiente. Además, si de repente se hace la transición a un lote de material altamente degradado con un índice de flujo de fusión muy alto, la viscosidad caerá en picado, provocando una caída inmediata en la contrapresión.
Cuanto más fina sea la malla de la pantalla, mayor será la resistencia inicial al flujo del polímero. El uso de una malla muy fina crea una presión de fusión inicial más alta. Más importante aún, una malla fina atrapará partículas contaminantes más pequeñas, lo que significa que se obstruirá mucho más rápido que una malla gruesa. Esta rápida obstrucción acelera la velocidad a la que se acumula la contrapresión, lo que genera picos de presión más frecuentes y severos, a menos que esté utilizando un cambiador de malla continuo completamente automático.


