
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-24 Origen:Sitio


Imagínese el piso de la fábrica. Una burbuja de película soplada que funciona perfectamente desarrolla de repente un punto de tensión. Se derrumba y paraliza toda la línea de producción. El culpable suele ser un defecto microscópico. En la industria, los ingenieros lo llaman ojo de pez, punto duro o simplemente gel. Para los fabricantes de plástico, descubrir estas imperfecciones localizadas en la película de polietileno es una frustración costosa. Estas anomalías arruinan el atractivo estético del embalaje. Peor aún, comprometen gravemente la resistencia mecánica y la claridad óptica. En última instancia, destruyen el valor de mercado del rollo terminado.
El sector mundial del plástico está haciendo una rápida transición hacia una economía circular. En consecuencia, está aumentando la dependencia de la resina posconsumo reciclada mecánicamente. Análisis de mercado recientes indican un fuerte aumento en la demanda de envases flexibles reciclados de alta calidad. Sin embargo, el procesamiento de películas posconsumo presenta distintos desafíos reológicos. Los ciclos térmicos repetidos y las intensas presiones de extrusión alteran la arquitectura molecular del polímero. Si no se controla, esta degradación se manifiesta directamente como la formación de gel.
Si bien la creación de estos defectos implica reacciones químicas y físicas complejas, son totalmente prevenibles. Al identificar las causas fundamentales, que van desde la degradación térmica hasta los rastros de contaminación, los operadores de las instalaciones pueden mitigar estos problemas de manera efectiva. El objetivo ya no es sólo el reciclaje. Está produciendo gránulos de polietileno de calidad casi virgen que funcionan perfectamente en líneas de película de alta velocidad. Lograr esto requiere equipos de procesamiento de alta ingeniería y estándares operativos estrictos.
Para eliminar eficazmente estos defectos, primero debemos definirlos a través de la lente de la ciencia de los polímeros. En el contexto de la extrusión de plástico, un gel es una zona localizada dentro de la matriz polimérica. Muestra una viscosidad, un peso molecular o un índice de fusión claramente diferentes en comparación con el material homogéneo circundante. Debido a que estos grupos anómalos no se funden ni fluyen al mismo ritmo que el polímero base, permanecen suspendidos como entidades sólidas o semisólidas dentro de la corriente fundida.
Durante el proceso de moldeo por soplado o de fabricación de película estirable, el polímero fundido se reduce a calibres extremadamente delgados. El polímero saludable se estira suavemente. Sin embargo, la partícula de gel rígido resiste la deformación. En consecuencia, esta discrepancia crea graves concentraciones de tensión en la interfaz entre el gel y la matriz normal. Bajo tensión, estos puntos de microestrés inician lágrimas. Estos desgarros pueden propagarse rápidamente, provocando roturas catastróficas de la banda y un importante tiempo de inactividad de la máquina.
No todos los geles comparten el mismo origen. Identificar las características físicas específicas del defecto es el primer paso para diagnosticar el punto de falla en su operación de reciclaje. Generalmente se dividen en tres categorías distintas:
Análisis recientes de la industria destacan un desafío creciente para los recicladores mecánicos. A medida que los diseños de envases flexibles se vuelven cada vez más complejos, incorporando a menudo estructuras de barrera multicapa, ha aumentado la incidencia de geles provocados por la contaminación en los flujos de reciclaje estándar. Los datos del mercado sugieren que sin una clasificación avanzada y una filtración especializada del material fundido, los recicladores se enfrentan a un aumento masivo de las tasas de defectos al procesar fardos modernos posconsumo. Comprender las fuerzas específicas que actúan sobre el polímero es fundamental para revertir esta tendencia.
Los defectos más persistentes y difíciles de gestionar son los formados por degradación química. Cuando los desechos de polietileno de baja y alta densidad se someten a ciclos de extrusión repetidos, el material experimenta una alta tensión de corte y temperaturas elevadas. Este entorno hostil inicia la escisión de la cadena polimérica, que es la ruptura de largas cadenas moleculares.
Después de esta escisión se generan radicales libres altamente reactivos dentro de la masa fundida. En el polietileno, estos radicales libres tienden a reaccionar con cadenas poliméricas adyacentes. Los unen en una compleja red tridimensional conocida como entrecruzamiento. Una vez que un grupo específico de moléculas se entrecruza, se transforma efectivamente en un plástico termoestable. Su punto de fusión supera ahora con creces las temperaturas de procesamiento estándar. A medida que viaja a través del cabezal del troquel, emerge como un gel de degradación duro e inflexible.
Las películas posconsumo rara vez son puras. La materia prima embalada con frecuencia contiene trazas de tereftalato de polietileno, polipropileno o capas de barrera especializadas como alcohol etilenvinílico y nailon. Estos polímeros extraños poseen propiedades termodinámicas muy diferentes en comparación con el polietileno estándar.
Específicamente, los trazas de poliéster requieren temperaturas superiores a 250 grados Celsius para derretirse por completo. Mientras tanto, los grados de película estándar suelen procesarse a niveles mucho más bajos. Si se utiliza un perfil de temperatura estándar, estos polímeros traza permanecen completamente sólidos. Cuando son forzados a entrar en la corriente fundida, actúan exactamente como geles rígidos. Interrumpen la continuidad estructural de la película y provocan separaciones de fases ópticas.
Los factores ambientales durante la fase de extrusión exacerban gravemente la degradación del polímero. La exposición al oxígeno atmosférico a altas temperaturas actúa como un potente catalizador para la formación de radicales libres que impulsa la reticulación. Además, la humedad residual procedente de procesos de secado inadecuados introduce otra capa de complejidad. A las temperaturas de extrusión, el agua atrapada se vaporiza instantáneamente y se convierte en vapor, lo que provoca la hidrólisis. Esta reacción química rompe las cadenas de polímeros y crea microhuecos, lo que cambia rápidamente la viscosidad de la masa fundida y genera geles duros.
Muchos operadores asumen erróneamente que la formación de gel es estrictamente una cuestión de extrusión. En la práctica, la base para una pastilla impecable y sin gel se establece mucho antes de que el plástico entre en el cilindro del extrusor. Un preprocesamiento deficiente garantiza una alta tasa de defectos, independientemente de la sofisticación de la maquinaria posterior.
La suciedad, la arena, las etiquetas de papel y los residuos orgánicos son omnipresentes en las películas y envases agrícolas posconsumo. Si estas impurezas pasan por alto la fase de clasificación, ingresan a la extrusora y actúan como agentes nucleantes. Un agente de nucleación proporciona una superficie física para que las cadenas de polímeros degradadas se adhieran y cristalicen prematuramente. Este crece rápidamente hasta convertirse en un gran gel de contaminación alrededor de un núcleo microscópico de suciedad.
Para evitar esta reacción en cadena, implementar un de grado industrial sistema de lavado de residuos de plástico es un requisito fundamental. Las líneas de lavado modernas utilizan una combinación de lavadoras de fricción de alta velocidad, tanques de separación de flotador y secadores centrífugos para fregar agresivamente la superficie de la película. Al eliminar los adhesivos rebeldes y la sílice incrustada, los recicladores se aseguran de que sólo las escamas puras y no contaminadas pasen a la fase de fusión.
La alimentación inconsistente del material es un catalizador que frecuentemente se pasa por alto para la inestabilidad térmica dentro de una extrusora. Cuando la película posconsumo se procesa a través de una trituradora inferior, las escamas resultantes presentan variaciones extremas en densidad aparente y tamaño. Esta irregularidad hace que el tornillo extrusor experimente un aumento repentino, lo que significa períodos erráticos de subalimentación seguidos de sobrealimentación.
Durante la sobrealimentación, los picos de presión localizados generan un intenso calentamiento por cizallamiento, lo que provoca una reticulación inmediata. Por el contrario, la alimentación insuficiente impide que el material absorba calor uniforme, lo que da como resultado geles de alto peso molecular sin fundir. La utilización de una trituradora de película plástica de precisión equipada con un conjunto de rotores en forma de V garantiza un tamaño de partícula uniforme. Los diseños avanzados de un solo eje pueden manejar capacidades de hasta 3000 kilogramos por hora manteniendo una geometría de salida constante. Esta consistencia garantiza una absorción térmica predecible y un perfil de presión altamente estable.
Una vez que la materia prima se lava minuciosamente y tiene un tamaño uniforme, la fase de extrusión se convierte en la barrera final y crítica contra los defectos. La geometría interna y las tecnologías integradas de los equipos de extrusión modernos dictan directamente la salud reológica del polímero final.
La intervención mecánica más directa contra los geles físicos y los rastros de contaminantes persistentes es la filtración continua en estado fundido. A medida que el polímero pasa a un estado fundido, debe pasar a través de una pantalla de filtración antes de llegar al cabezal del troquel. La filtración estándar suele ser inadecuada para aplicaciones de películas de alta gama.
Los sistemas de alto rendimiento utilizan cambiadores de pantalla continuos, como configuraciones de doble pistón o filtros láser avanzados. Estos mecanismos permiten la integración de cribas de malla ultrafina sin provocar picos de presión excesivos que detendrían la producción. Al mantener un flujo continuo y purgar automáticamente los desechos atrapados, estos filtros bloquean físicamente la entrada de geles reticulados y polímeros incompatibles no fundidos al gránulo final.
Para combatir la oxidación y la hidrólisis, es estrictamente necesaria la eliminación agresiva del aire atrapado, la humedad y los compuestos orgánicos volátiles. Una extrusora estándar de un solo tornillo sin ventilación atrapará estos gases dentro de la masa fundida, acelerando una oxidación severa.
Una máquina peletizadora de plástico especializada aborda esta vulnerabilidad mediante zonas de desgasificación al vacío dobles ubicadas estratégicamente a lo largo del barril. Las bombas de vacío Roots de alta capacidad extraen vapor y gases oxidativos del polímero fundido antes de que puedan desencadenar la degradación química. Este paso crítico estabiliza la estructura molecular y garantiza una producción densa y sin gel.
Podría decirse que el diseño del tornillo extrusor es el factor determinante último para prevenir la degradación térmica. La relación longitud-diámetro y la geometría específica de los tramos del tornillo dictan la cantidad exacta de esfuerzo cortante aplicado al plástico.
Un tornillo mal diseñado genera un calor de fricción excesivo. Esto crea puntos calientes localizados que entrecruzan rápidamente las cadenas de polímeros. Por el contrario, un perfil de tornillo optimizado proporciona una plastificación suave y uniforme. Equilibra perfectamente el corte mecánico con el calentamiento externo del cilindro para fundir el polímero de manera uniforme sin exceder nunca su umbral de degradación térmica. Una gestión adecuada del corte mantiene el índice de flujo de fusión original del material y evita geles inducidos térmicamente.
Seleccionar la configuración de maquinaria adecuada es vital para optimizar el reciclaje de materiales livianos y de baja densidad aparente. Las características físicas de su materia prima específica deben dictar su enfoque de ingeniería.
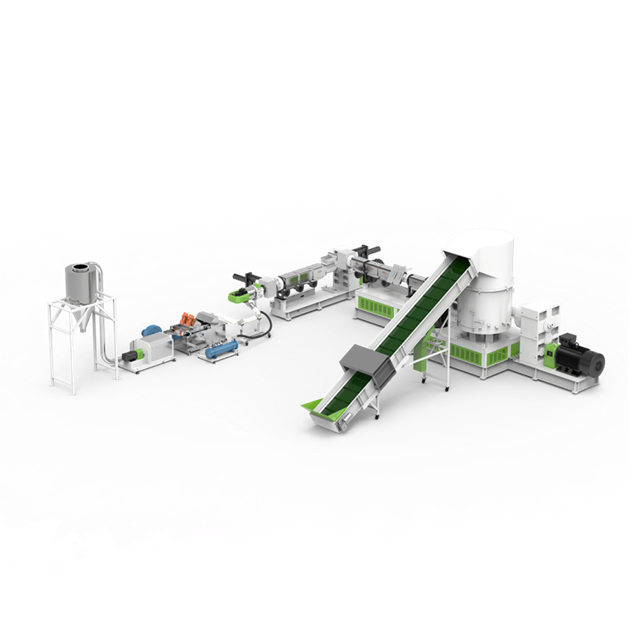
Alimentar una película liviana y esponjosa directamente en una tolva estándar a menudo resulta en aire atrapado y tasas de alimentación inconsistentes. Esto conduce directamente a una fusión desigual. Una línea de granulación de plástico con compactador cortador resuelve este problema por completo.
Al utilizar cuchillas giratorias de alta velocidad, el compactador genera calor por fricción. Corta, precalienta, seca y densifica simultáneamente los restos de película. Los sistemas de alta gama ofrecen rendimientos que oscilan entre 150 y 1200 kilogramos por hora, según el modelo. Este mecanismo de alimentación preacondicionado estabiliza la presión del barril, reduce el choque térmico y minimiza el esfuerzo cortante necesario para lograr una masa fundida homogénea.
Además de los mecanismos de alimentación, la longitud del camino de extrusión es crucial. Los ingenieros deben hacer coincidir el diseño de la máquina con el nivel de contaminación de los residuos entrantes.
| Tipo de sistema | más adecuado para | el núcleo Ingeniería Ventaja | Mecanismo de prevención de gel |
|---|---|---|---|
| Extrusión de una sola etapa | Limpiar residuos postindustriales, restos de fábrica internos. | Historia térmica más corta, menor consumo de energía. | Evita el sobrecalentamiento de cadenas de polímeros ya limpias. |
| Extrusión de doble etapa | Películas postconsumo muy impresas, muy contaminadas o cargadas de humedad. | Ruta de procesamiento extendida con filtración dual y desgasificación profunda. | La extrusora primaria maneja una desgasificación agresiva; La extrusora secundaria garantiza una filtración fina y estabilización de presión. |
Incluso con maquinaria de última generación, mantener una producción superior requiere un estricto cumplimiento de las mejores prácticas operativas en la fábrica. Los ingenieros se basan en los siguientes protocolos:
La presencia de geles en las resinas recicladas no es simplemente una molestia técnica. Es un pasivo económico importante. Cuando los gránulos reciclados contienen altos contenidos de gel, no se pueden utilizar en aplicaciones lucrativas de película delgada. Los fabricantes se ven obligados a degradar el material para su uso en moldeo por inyección de paredes gruesas o productos de construcción de bajo valor. Esto reduce drásticamente los márgenes de beneficio.
Además de la pérdida de valor del material, los geles provocan continuas roturas de la banda durante el soplado de la película. Esto provoca un desperdicio de energía, rollos rechazados y un tiempo de inactividad excesivo de la máquina. Al abordar la degradación reológica en su origen, los recicladores pueden producir pellets de primera calidad, casi vírgenes. Estos materiales de alta calidad alcanzan precios de mercado de primer nivel. Garantizar que el gasto de capital en maquinaria avanzada se compense rápidamente con una mayor eficiencia operativa y una mayor valoración del producto final.
Los geles en películas de polietileno reciclado son el resultado de una interacción compleja entre degradación térmica, contaminación física y fusión inconsistente. Si bien representan una amenaza importante para la calidad de la película, son totalmente prevenibles. Los residuos posconsumo reciclados mecánicamente pueden alcanzar propiedades casi vírgenes, siempre que se gestionen de forma experta la tensión mecánica y el historial térmico del polímero.
Al establecer una rigurosa rutina de preprocesamiento y confiar en una tecnología de extrusión avanzada equipada con una desgasificación y filtración de masa fundida adecuadas, los fabricantes pueden eliminar estos defectos. Si su operación actual tiene problemas con altas tasas de defectos, es hora de evaluar su configuración de extrusión. Actualizar a maquinaria diseñada a medida por líderes confiables de la industria como Jwell Recycling es el camino más definitivo para maximizar la calidad de los pellets y asegurar una ventaja competitiva en el mercado. Explore nuestra gama completa de sistemas de lavado, trituradoras y líneas de peletización hoy para transformar sus capacidades de producción.
Si bien es científicamente difícil lograr una eliminación perfecta y absoluta en flujos posconsumo altamente contaminados, la utilización de maquinaria de extrusión de alta calidad con filtración láser avanzada y desgasificación al vacío profundo puede reducir los geles a un nivel indetectable para la gran mayoría de las aplicaciones comerciales de películas sopladas.
Para aplicaciones de películas de alta calidad, normalmente se recomienda una finura de filtración de 80 a 120 mallas. Sin embargo, lograr esto requiere un cambiador de pantalla continuo y robusto capaz de manejar la presión asociada sin ralentizar las tasas de producción.
La humedad atrapada en el polímero fundido se vaporiza formando burbujas de vapor y promueve una rápida oxidación a altas temperaturas. Esto altera las propiedades estructurales del plástico, provocando reticulación de cadenas y formación de geles duros. Se requiere una máquina con una fuerte zona de desgasificación al vacío para extraer esta humedad antes de que se produzca la degradación.
Si la filtración física funciona correctamente pero los ojos de pez permanecen, es probable que el problema sea una degradación térmica que se produce dentro del cabezal del troquel después del filtro. También podrían ser mezclas de polímeros incompatibles que se han derretido y vuelto a solidificar a diferentes velocidades. Para resolver este problema, es necesario actualizar sus procesos de clasificación previa o ajustar la velocidad de corte del extrusor y el perfil de temperatura.
Los ingenieros suelen utilizar sistemas de inspección óptica montados directamente en la línea de película soplada para contar los defectos del gel por metro cuadrado en tiempo real. En el laboratorio, las pruebas de extrusión de la película fundida se realizan utilizando una muestra de los gránulos reciclados, donde la película pasa sobre una caja de luz o a través de un contador de gel automatizado para calificar la calidad de la resina.
Absolutamente. El funcionamiento a temperaturas demasiado bajas produce geles de alto peso molecular no fundidos. Por el contrario, operar a temperaturas que exceden el límite de estabilidad térmica del polímero acelera la oxidación y la reticulación, creando geles de degradación duros. Mantener un perfil de temperatura preciso y uniforme es fundamental.


