
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-11 Origen:Sitio


La demanda mundial de envases sostenibles está aumentando. Los operadores de plantas y gerentes de fábrica enfrentan una dura realidad en la planta de producción. Un verdadero reciclaje de circuito cerrado es notoriamente difícil de lograr. Los sistemas de circuito abierto toleran imperfecciones menores del material. Por el contrario, un marco de circuito cerrado no exige ningún compromiso en cuanto a la integridad del material, la seguridad y el rendimiento mecánico.
Convertir una botella de bebida posconsumo en un recipiente prístino apto para uso alimentario requiere una pureza absoluta. Lograr esta excelencia depende enteramente de estrictos protocolos de control de calidad y la integración de equipos de procesamiento altamente especializados. En esta guía, desglosamos los pasos exactos de control de calidad, los estándares de cumplimiento global y las configuraciones de maquinaria necesarios para construir un sistema de circuito cerrado rentable.
Para establecer protocolos eficaces en la fábrica, los administradores de las instalaciones deben distinguir entre modelos de reciclaje de circuito abierto y de circuito cerrado. El reciclaje de circuito abierto implica procesar residuos plásticos en productos de menor valor estructural. Un ejemplo clásico es la conversión de botellas de tereftalato de polietileno en fibras sintéticas para alfombras. Si bien esto evita que los desechos lleguen a los vertederos, elimina permanentemente el polímero de la cadena de suministro de envases de alto valor.
El reciclaje de circuito cerrado tiene como objetivo devolver un producto a su ciclo de vida original exacto. Esto significa procesar una bandeja rígida de polietileno de alta densidad de manera tan perfecta que se pueda remodelar para convertirla en una bandeja nueva.
Datos de mercado recientes revelan un giro masivo en la industria del plástico. Las principales marcas de consumo están pasando de compromisos voluntarios de sostenibilidad a cuotas obligatorias de contenido reciclado. Los marcos regulatorios, como la Directiva sobre plásticos de un solo uso de la Unión Europea, exigen un contenido reciclado obligatorio del 30 por ciento en las botellas de bebidas para 2030. Los compradores ya no solo quieren resina reciclada básica. Exigen un rendimiento virgen. Esta presión regulatoria obliga a las instalaciones de reciclaje a revisar por completo los marcos de control de calidad heredados para seguir siendo competitivas.
El principal desafío es la brecha de calidad. Los polímeros de circuito cerrado deben exhibir exactamente las mismas características de resistencia a la tracción, claridad de color y flujo de fusión que las resinas petroquímicas vírgenes. Cerrar esta brecha requiere mejoras exponenciales en la eliminación de la contaminación.
| Parámetro | Downcycling de circuito | abierto Circularidad de circuito cerrado |
|---|---|---|
| Tolerancia a la contaminación | Moderado. Las impurezas menores se mezclan con la matriz. | Cero. Los contaminantes microscópicos causan fallas estructurales. |
| Requisito de filtración | Cambiadores de pantalla manuales estándar. | Filtros láser de retrolavado continuo o autolimpiantes. |
| Valor del producto final | Tuberías o flejes agrícolas de bajo margen. | Resinas de embalaje de alto margen para uso alimentario. |
| Complejidad de la maquinaria | Extrusión básica monohusillo. | Desgasificación al vacío profundo y extrusión multietapa. |
El control de calidad en una instalación de circuito cerrado es una arquitectura continua. Dicta la distribución física del piso de la fábrica. Cada etapa de procesamiento sirve como requisito previo para la siguiente.
El paso fundamental del control de calidad es aislar el polímero objetivo. Las instalaciones modernas utilizan clasificadores ópticos de infrarrojo cercano para identificar rápidamente los plásticos por tipo de polímero. Incluso una fracción de un porcentaje de cloruro de polivinilo que se desliza hacia una corriente principal provoca una degradación química catastrófica durante la fase de fusión.
Tras la clasificación óptica, el material sufre una agresiva reducción de tamaño. El uso de una de alta resistencia trituradora de reciclaje de plástico garantiza que los fardos entrantes se descompongan en un tamaño de escamas constante. La geometría de las escamas es una métrica profundamente subestimada. ¿Por qué es importante la geometría de las escamas? Si las escamas tienen un tamaño irregular, se derriten a velocidades muy diferentes en el cilindro del extrusor. Esta inconsistencia conduce a partículas no fundidas y degradación térmica. Las trituradoras de alta gama cuentan con conjuntos de rotores en forma de V y mallas de criba precisas para garantizar un corte uniforme.
Imagínese un fardo de plástico posconsumo llegando a sus instalaciones. Está recubierto de fuertes colas industriales, residuos pegajosos y suciedad abrasiva. El enjuague estándar con agua fría apenas raya la superficie.
Para lograr una pureza de referencia de circuito cerrado, las instalaciones dependen de equipos especializados. Implementar una de alto rendimiento Línea de Lavado para Reciclaje de Botellas PET es fundamental. Estas configuraciones avanzadas utilizan tanques de lavado en agua hirviendo mantenidos entre 85 y 90 grados Celsius. Combinan una dosificación precisa de soda cáustica con arandelas de fricción de alta velocidad que funcionan a más de 1000 RPM. La intensa fricción mecánica y la acción térmica eliminan los contaminantes rebeldes. Si los residuos orgánicos pasan por alto esta etapa, se carbonizan bajo el calor extremo de la extrusora, lo que produce puntos negros inaceptables.
Una vez que el material se lava y seca completamente, pasa de ser una escama sólida a una masa líquida fundida. Esta fase introduce dos mecanismos críticos de control de calidad. Necesitamos filtración microscópica y extracción de gases volátiles.
Los filtros de fusión utilizan pantallas de malla fina para capturar impurezas microscópicas como el polvo de aluminio. Simultáneamente, el sistema realiza una desgasificación al vacío profundo. Los plásticos posconsumo absorben humedad y compuestos orgánicos volátiles durante su vida útil. Es esencial extraer estos gases volátiles del polímero líquido. Si no se logra un vacío fuerte, se producen burbujas de aire y olores desagradables en el plástico final.
Para ciertos materiales, el proceso de reciclaje mecánico reduce inherentemente el peso molecular del polímero. Esto hace que el plástico se vuelva quebradizo. La viscosidad intrínseca es la métrica principal utilizada para medir el peso molecular y la resistencia al impacto.
Las instalaciones avanzadas emplean reactores de policondensación de estado sólido. Este proceso somete los pellets reciclados a condiciones precisas de calor y vacío profundo durante varias horas. Literalmente vuelve a unir cadenas de polímeros rotas. Esto restaura la resistencia al impacto a niveles similares a los vírgenes.
La producción de resinas recicladas para aplicaciones en contacto con alimentos presenta estrictos obstáculos regulatorios. Agencias como la Administración de Alimentos y Medicamentos exigen pruebas empíricas de que el proceso de reciclaje elimina cualquier posibilidad de migración química.
El riesgo principal involucra aditivos heredados y el mal uso post-consumo. Un consumidor podría utilizar una botella de bebida de plástico para almacenar productos químicos de limpieza del hogar antes de desecharla. Si el proceso de reciclaje no descontamina eficazmente el plástico a nivel molecular, las sustancias químicas peligrosas migran a los productos recién moldeados.
Para abordar esto se requieren soluciones de maquinaria altamente especializada. Las líneas de extrusión diseñadas para cumplir con la calidad alimentaria utilizan relaciones extendidas de longitud a diámetro, que a menudo alcanzan 36:1 o 40:1. Cuentan con múltiples zonas de desgasificación al vacío profundo. Al someter el polímero fundido a altas temperaturas y una intensa presión de vacío durante un tiempo de residencia más prolongado, estos sistemas volatilizan y extraen contaminantes químicos profundamente incrustados.
A medida que las cadenas de suministro globales adoptan mayores volúmenes de contenido reciclado, los fabricantes exigen una coherencia absoluta entre lotes. Los moldeadores por inyección no pueden darse el lujo de ajustar constantemente la configuración de la máquina para cada nueva entrega. Para verificar la coherencia, las modernas plantas de reciclaje implementan rigurosas pruebas de laboratorio y protocolos de trazabilidad digital.
Las principales instalaciones de reciclaje operan laboratorios internos que toman muestras de materiales a intervalos regulares. Las métricas de prueba comunes incluyen:
Además, el software de trazabilidad digital se integra directamente en los Controladores Lógicos Programables de la maquinaria. Esto permite a los gerentes de planta rastrear el ciclo de vida de un lote específico desde el fardo de desechos entrante hasta el pellet final. El registro de perfiles de temperatura y presiones de filtración proporciona un seguimiento de auditoría de cumplimiento integral para los compradores finales.
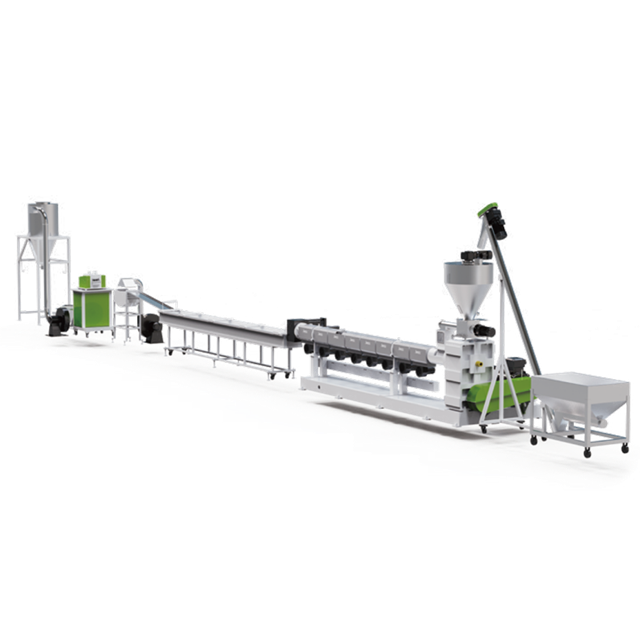
En la compleja jerarquía del reciclaje de circuito cerrado, todos los esfuerzos anteriores de clasificación y lavado quedan obsoletos si la fase final de extrusión degrada el polímero. La máquina peletizadora de plástico sirve como último guardián del control de calidad. Finaliza las propiedades físicas y químicas de la resina antes de que llegue al cliente.
La mayor amenaza durante esta fase es la degradación térmica. Cuando las escamas se someten a una fuerza de corte excesiva o a zonas de calor incontroladas, las cadenas de polímero se rompen. Esta degradación molecular se manifiesta físicamente como un tinte amarillento, olor a quemado y debilidad estructural grave. Un sistema de peletización premium mitiga estos riesgos mediante un control termodinámico preciso. Los ingenieros utilizan geometrías avanzadas de tornillos bimetálicos para fundir el plástico de manera suave y uniforme, evitando el desgaste prematuro y el calor cortante.
Más allá de preservar la integridad del polímero, el mecanismo de corte físico dicta la usabilidad del producto. Los compradores finales requieren gránulos uniformes y libres de polvo para garantizar una alimentación constante en las máquinas de moldeo. Los peletizadores de alta gama utilizan sistemas de corte subacuático o de anillo de agua de precisión para producir gránulos perfectamente esféricos.
Los gerentes de planta evalúan con frecuencia las actualizaciones de equipos para procesar materiales como botellas de detergente posconsumo o recipientes de polipropileno para alimentos. Las extrusoras estándar de circuito abierto simplemente fallan cuando hay mucha contaminación. La actualización a una línea de peletización de plástico rígido especializada requiere priorizar características de ingeniería específicas para manejar tintas de impresión pesadas y suciedad incrustada.
Al configurar su fábrica, asegúrese de que su maquinaria incluya actualizaciones de ingeniería específicas:
La implementación de estos estrictos controles de calidad produce un éxito operativo mensurable. La industria estandariza varios modelos probados que convierten la contaminación intensa en productos de alto margen.
Una planta de reciclaje europea a gran escala pasó de producir materiales para flejes de bajo valor a resina para botellas de calidad alimentaria. Al integrar un sistema de fricción de lavado en caliente dedicado y un peletizador especializado equipado con desgasificación al vacío profundo, la instalación logró un cumplimiento total con la calidad alimentaria. La rigurosa filtración de la masa fundida redujo los defectos de puntos negros a casi cero. Esto les permitió conseguir lucrativos contratos de suministro con marcas mundiales de bebidas.
De manera similar, una instalación norteamericana que procesaba contenedores rígidos posconsumo enfrentó problemas con olores químicos residuales. Su producto se limitaba a pipas agrícolas baratas. Al actualizarse a una línea de peletización rígida de dos etapas con capacidades mejoradas de extracción de volátiles, la planta eliminó con éxito los olores heredados. Los gránulos de alta pureza resultantes se venden ahora a los fabricantes de envases originales. Esto cierra el círculo y aumenta drásticamente los márgenes de beneficio por tonelada.
El reciclaje en circuito cerrado es sin lugar a dudas el futuro de la industria del plástico. Sin embargo, su éxito depende enteramente de un control de calidad estricto. La diferencia entre la resina de alto valor apto para uso alimentario y el plástico reciclado de bajo valor es la tecnología utilizada para procesarlo.
La maquinaria adecuada previene la degradación del material, extrae contaminantes microscópicos y garantiza la coherencia entre lotes. Para seguir siendo competitivos en un mercado impulsado por estrictos mandatos regulatorios, las instalaciones deben invertir en clasificación avanzada, lavado de alta fricción y extrusión de precisión.
¿Está buscando mejorar sus instalaciones para cumplir con los estándares de circuito cerrado? Evalúe hoy los cuellos de botella de sus equipos actuales. Explore líneas de lavado, trituradoras y sistemas de extrusión líderes en la industria de JWELL Recycling para garantizar resultados de la más alta calidad. Póngase en contacto con nuestros expertos en ingeniería para una consulta sobre maquinaria personalizada adaptada a sus flujos de materiales y objetivos de producción específicos.
Si bien cada paso es vital, la filtración del material fundido y la desgasificación al vacío dentro del equipo de extrusión son posiblemente los más críticos. Estos procesos eliminan impurezas sólidas microscópicas y extraen compuestos orgánicos volátiles. En última instancia, esto dicta la integridad estructural, la claridad visual y la seguridad de la resina plástica final.
No. El reciclaje de circuito cerrado requiere sistemas de extrusión avanzados. Estas máquinas deben contar con zonas de desgasificación al vacío profundo, diseños especializados de tornillos de fusión suave para evitar la degradación térmica y filtros de fusión continuos de alta precisión. Las máquinas estándar de circuito abierto no pueden alcanzar la pureza molecular requerida para aplicaciones de alto estrés.
Las botellas de bebidas suelen estar contaminadas con etiquetas adhesivas y residuos orgánicos dulces. Una configuración de lavado dedicada utiliza lavado por fricción caliente específico y dosificación química específica para garantizar que los copos sean completamente puros. Si estos contaminantes no se eliminan antes de derretirse, se quemarán en la extrusora y arruinarán el lote.
La fase de reducción de tamaño garantiza que las escamas de plástico posean una geometría uniforme. Si los copos tienen un tamaño irregular, se derriten a diferentes velocidades dentro del cilindro extrusor. Esto provoca partículas no fundidas, fuertes fluctuaciones de presión y quemaduras localizadas. Esto destruye fundamentalmente las propiedades mecánicas del pellet reciclado.
La calidad se verifica mediante rigurosas pruebas de laboratorio. Los ingenieros prueban el índice de flujo de fusión para garantizar el comportamiento adecuado del moldeo por inyección. También miden el contenido de humedad para evitar la hidrólisis y utilizan pruebas de colorimetría para comprobar el color amarillento causado por la degradación térmica.
Las manchas negras son causadas principalmente por residuos orgánicos, fibras de papel o adhesivos agresivos que sobreviven a la fase de lavado. Cuando estas impurezas entran en el ambiente de alta temperatura del cilindro del extrusor, se carbonizan instantáneamente. La actualización al lavado en caliente de alta fricción y la filtración continua de malla fina elimina este problema.


