
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-04 Origen:Sitio


El impulso global hacia la fabricación sostenible ha elevado el reciclaje de plástico. Ya no es sólo un esfuerzo ambiental de nicho. Hoy en día es un sector industrial muy lucrativo. En esta industria, la calidad física del pellet reciclado final dicta directamente su valor de mercado. Determina la viabilidad del material para su reutilización en nuevos productos de consumo. Sin embargo, transformar residuos plásticos posconsumo o postindustriales en gránulos uniformes y de alta calidad es un proceso mecánico y térmico complejo.
Camine por la fábrica y los operadores le dirán rápidamente que la estabilidad del cordón dicta la rentabilidad del turno. Lograr una hebra continua y estable sigue siendo un desafío operativo principal en el reciclaje mecánico. Cuando las hebras de polímero se rompen, se comban o surgen de manera desigual del cabezal del troquel, los resultados son inmediatos y costosos. El tiempo de inactividad de las máquinas aumenta. Las dimensiones de los pellets se vuelven inconsistentes. Los residuos de material se acumulan. Los operadores se ven obligados a detener la producción, volver a enhebrar los hilos escaldados y descartar la producción defectuosa.
El panorama del reciclaje está cambiando rápidamente. Las tendencias actuales de la industria muestran una demanda explosiva de resina posconsumo de primera calidad. Las principales marcas de consumo ahora insisten en resinas recicladas que funcionan de manera idéntica a los plásticos vírgenes. Este impulso incesante por la calidad obliga a los recicladores a abandonar las conjeturas manuales. Los pellets con una gran variación dimensional se clasifican instantáneamente como fuera de especificación y se venden con grandes descuentos. Los pellets uniformes, por otro lado, alcanzan precios superiores en el mercado. En este entorno de alto riesgo, la estabilidad de la cadena es el cuello de botella absoluto que determina sus márgenes de beneficio.
La estabilidad de las hebras no es una cuestión de azar. Es una ciencia de alta precisión regida por la termodinámica, la dinámica de fluidos y la ingeniería mecánica. La estabilidad depende de una combinación de preparación rigurosa del material, parámetros de extrusión exactos y enfriamiento posterior sincronizado. En última instancia, todo se reduce a la calidad fundamental de su equipo. Invertir en una correctamente configurada máquina peletizadora de plástico proporciona la base estructural necesaria para gestionar estas variables de forma eficaz. Convierte flujos de residuos impredecibles en resultados estables y rentables.
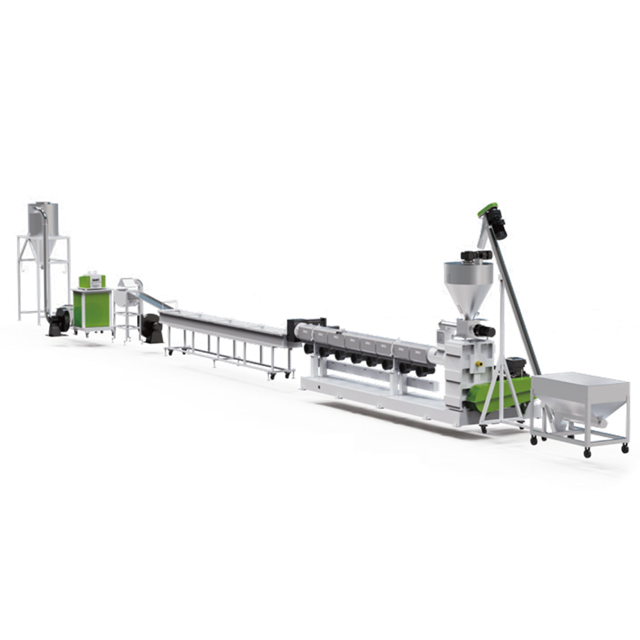
El proceso de granulación de hebras es una operación secuencial diseñada para convertir escamas o restos de plástico irregulares en gránulos cilíndricos uniformes. El proceso comienza en la sección de alimentación. Aquí, el material se introduce en el cilindro del extrusor. Dentro de este espacio reducido, un tornillo giratorio somete el plástico a una intensa fricción mecánica. La energía térmica externa se aplica desde calentadores de barril. Esta combinación hace que el plástico sólido pase a un estado viscoso y fundido.
Una vez completamente derretido y homogeneizado, el polímero se empuja a través de un sistema de filtración para eliminar las impurezas. Luego se fuerza a través de un cabezal especializado que presenta múltiples orificios pequeños. El plástico emerge de estos agujeros como hebras continuas en forma de espagueti. Estas hebras de alta temperatura se pasan inmediatamente por un baño de agua. El agua baja rápidamente su temperatura y solidifica la piel exterior del polímero. Finalmente, un extractor motorizado introduce las hebras enfriadas en un cortador giratorio, cortándolas en bolitas uniformes. Cada etapa de esta transición debe operar en perfecta armonía termodinámica.
Desde el punto de vista de la ingeniería, la estabilidad de la hebra es un indicador clave de rendimiento. Imagínese una instalación de reciclaje donde las hebras se rompen con frecuencia. Los operadores deben intervenir manualmente para recoger el plástico fundido roto y volver a pasarlo por el baño de agua. Durante esta intervención, el extrusor continúa empujando material. Esto da como resultado desechos que deben reprocesarse. Este ciclo no sólo aumenta el consumo de energía sino que infla enormemente los costos laborales.
Además, las hebras inestables degradan directamente la calidad del producto. Si una hebra se estira de manera desigual antes de entrar en el cortador, se obtienen gránulos de diferentes diámetros y longitudes. Para cumplir con los estrictos estándares de la fabricación moderna, los recicladores necesitan equipos que eliminen estas variables por completo.
El índice de flujo de fusión MFI mide la facilidad de flujo de una masa fundida de polímero termoplástico. En el reciclaje posconsumo, las materias primas suelen consistir en grados mixtos del mismo polímero. Esto conduce a una IMF fluctuante. Cuando un lote con un MFI altamente variable ingresa a la extrusora, la viscosidad de la masa fundida cambia constantemente.
Una caída repentina de la viscosidad hace que la masa fundida se vuelva excesivamente fluida. Las hebras extruidas se vuelven demasiado líquidas. Caen rápidamente por su propio peso y se rompen antes de que puedan estabilizarse en el canal de refrigeración por agua. Por el contrario, un aumento repentino de la viscosidad crea una alta presión en el cabezal del troquel. Esto hace que el material aumente o se detenga. Lograr la estabilidad de la hebra requiere una clasificación y mezcla rigurosas de las materias primas antes de la extrusión. Esto asegura un MFI homogeneizado y mantiene una resistencia constante de la masa fundida en la cara del troquel.
Podría decirse que la humedad es una de las variables más destructivas en la extrusión de plástico. Los plásticos posconsumo a menudo retienen la humedad superficial del proceso de lavado. Además, ciertos polímeros como el PET o el nailon son higroscópicos. Absorben la humedad directamente en su estructura molecular.
Cuando las escamas húmedas entran en el cilindro del extrusor, las temperaturas internas superiores a los 200 grados Celsius convierten el agua en vapor. Si este gas no se extrae activamente, queda atrapado dentro de la matriz polimérica. A medida que el plástico sale del molde y la presión cae a niveles atmosféricos, el vapor atrapado se expande. Esto crea huecos dentro de las hebras. Estas burbujas actúan como puntos débiles estructurales. A medida que el tirador aplica tensión, la hebra, como era de esperar, se romperá en la ubicación del vacío. Las extrusoras modernas combaten esto utilizando zonas de desgasificación al vacío de alta capacidad para extraer vapor y compuestos orgánicos volátiles antes de que la masa fundida llegue al molde.
La materia prima reciclada lleva inherentemente contaminantes. La suciedad, las fibras de papel, los residuos de aluminio o los fragmentos de polímeros incompatibles suelen sobrevivir a las fases iniciales de lavado. Debido a que estos contaminantes tienen puntos de fusión más altos que el polímero base, permanecen sólidos dentro del flujo de fusión.
Cuando estas partículas sólidas llegan al cabezal del troquel, obstruyen parcial o totalmente los orificios capilares. Un bloqueo parcial hace que la hebra se adelgace peligrosamente y eventualmente se rompa. Un bloqueo total detiene la hebra por completo. Mantener la estabilidad requiere una filtración robusta de la masa fundida. Los cambiadores de pantalla hidráulicos continuos permiten a los operadores filtrar contaminantes a nivel de micras sin detener el proceso de extrusión. Esto asegura un flujo limpio e ininterrumpido.
La reología del polímero es muy sensible a las variaciones de temperatura. Los cilindros extrusores están divididos en múltiples zonas de calentamiento. Cada zona está gobernada por controladores Derivativos Integrales Proporcionales. El objetivo es fundir gradualmente el plástico, reducir su viscosidad y mantenerlo a una temperatura de procesamiento óptima sin provocar degradación térmica.
Si el perfil de temperatura se ajusta demasiado alto, las cadenas de polímeros comienzan a romperse. La masa fundida pierde su fuerza estructural. Esto da como resultado hebras quebradizas que no pueden soportar la tensión de tracción mecánica del equipo aguas abajo. Por otro lado, si la temperatura es demasiado baja, es posible que el núcleo de la masa plástica no se derrita por completo. Estos geles no fundidos interrumpen el flujo laminar dentro del cabezal del troquel. Hacen que los hilos salgan en ángulos irregulares o latan de manera desigual.
La geometría del tornillo de extrusión dicta cómo se aplican el corte mecánico y el calor al plástico. La relación longitud-diámetro L/D, la relación de compresión y las profundidades de vuelo deben optimizarse para la densidad aparente específica del material de entrada. Por ejemplo, los sistemas avanzados utilizan una alta relación L/D de 36:1 para garantizar una fusión y mezcla completas.
Más allá del diseño físico, la estabilidad de las rotaciones del tornillo por minuto RPM es primordial. Las fluctuaciones en la velocidad del tornillo provocan un fenómeno conocido como aumento repentino. Aquí es donde el volumen de plástico que sale de la matriz pulsa en lugar de fluir de manera constante. El aumento repentino hace que las hebras alternen entre diámetros gruesos y finos. Las cajas de engranajes de alto torque combinadas con variadores de frecuencia son esenciales en una línea de peletización de plástico de alta calidad . Mantienen unas RPM constantes, asegurando una generación continua de presión.
El cabezal del troquel es el componente mecánico final que da forma al polímero antes de enfriarlo. Un cabezal de troquel bien diseñado presenta canales de flujo interno optimizados. Estos canales distribuyen el polímero fundido uniformemente por todos los orificios del troquel.
Específicamente, si la presión interna es inconsistente, el plástico favorecerá el camino de menor resistencia. Esto da como resultado que las hebras en el centro del troquel fluyan más rápido que las de los bordes. Los mechones más rápidos inevitablemente se enredarán en el baño de agua. Mientras tanto, el tirador estirará y romperá las hebras más lentas. El mecanizado de precisión del cabezal de troquel y la integración de transductores de presión de fusión son necesarios para monitorear y mantener caudales uniformes.
Una vez que el polímero sale del molde, la termodinámica toma el control. El baño de agua debe eliminar el calor a un ritmo específico para solidificar las hebras. La temperatura del agua es un delicado equilibrio basado en la cristalinidad del polímero.
Si el agua está demasiado fría o el baño es demasiado largo, las hebras se enfrían demasiado rápido. Se vuelven muy quebradizos y propensos a romperse cuando entran en el cortador giratorio. Por el contrario, si el agua está demasiado caliente, el núcleo de la hebra permanece fundido y pegajoso. Estas hebras suaves se estiran bajo la tensión del tirador, deformando la forma final del pellet. Normalmente, la temperatura del agua se mantiene entre 20 y 40 grados centígrados. Los intercambiadores de calor regulan este proceso para garantizar que la piel exterior del hilo se solidifique y al mismo tiempo conserve suficiente flexibilidad interna para un corte limpio.
Antes de que las hebras entren en el peletizador, se debe eliminar toda el agua de la superficie utilizando cuchillas de aire de alta velocidad. Si el sistema de secado por aire es ineficaz, el agua residual se transporta a la cámara de corte.
La humedad en los hilos hace que estos se deslicen contra los rodillos de goma o poliuretano del extractor. Este deslizamiento resulta en una pérdida repentina de tensión. Esto hace que las hebras se hunda en el baño de agua o se introduzcan de manera desigual en las cuchillas de corte. La posición adecuada de la cuchilla de aire y la presión adecuada del soplador son obligatorias para garantizar que los hilos completamente secos entren a la etapa final.
La relación mecánica entre el volumen de salida de la extrusora y la velocidad de extracción del peletizador es el determinante final de la estabilidad de la hebra. El extractor debe alejar las hebras del troquel al ritmo exacto en el que se extruyen.
Si el extractor funciona demasiado rápido, aplica una tensión excesiva. Estira los hilos hasta que se rompen. Esto se conoce como falla de reducción. Si el extractor es demasiado lento, los hilos se acumularán, se combarán y eventualmente se enredarán entre sí en el baño de agua. Los sistemas automatizados modernos utilizan controles PLC de circuito cerrado. La velocidad del extractor se ajusta automáticamente en tiempo real según las RPM del extrusor, eliminando prácticamente el error humano en la sincronización.
Los plásticos rígidos, como el polietileno de alta densidad (HDPE), el polipropileno PP y el ABS, presentan desafíos de procesamiento únicos. Estos materiales generalmente se derivan de botellas, tuberías, carcasas de baterías y desechos moldeados por inyección posconsumo.
A diferencia de las películas flexibles, las escamas rígidas tienen una mayor densidad aparente y no requieren compactación previa. Sin embargo, su rígida estructura molecular significa que requieren un importante esfuerzo mecánico para fundirse de manera uniforme. Si las escamas rígidas se procesan en maquinaria diseñada para materiales flexibles, la falta de fuerzas de corte adecuadas puede dar lugar a partículas sin fundir. Esto conduce a la rotura inmediata de la hebra en la cara del troquel.
Para lograr la estabilidad de las hebras con escamas duras, las instalaciones deben utilizar equipos especializados. Una línea de peletización de plástico rígido dedicada está diseñada específicamente para estas densidades aparentes y comportamientos de fusión.
Estas líneas suelen emplear extrusoras de un solo tornillo con relaciones L/D más altas para proporcionar un tiempo de residencia más prolongado para una fusión completa. El mecanismo de alimentación utiliza alimentadores forzados o sistemas de dosificación volumétrica. Esto garantiza que un volumen constante de escamas rígidas ingrese al barril, evitando problemas repentinos. Además, los polímeros rígidos a menudo requieren geometrías de orificios de matriz especializadas para adaptarse a sus características específicas de hinchamiento del fundido cuando salen de la extrusora.
Incluso con maquinaria avanzada, los operadores deben saber leer el material. A continuación se muestra un desglose de diagnóstico rápido de las fallas más comunes de los hilos y sus soluciones de ingeniería inmediatas.
| Síntoma | Causa raíz | Solución de ingeniería |
|---|---|---|
| Ajustes frecuentes | La humedad atrapada o los huecos de vapor actúan como puntos débiles. | Aumentar la presión de desgasificación al vacío; verifique la eficiencia del secador aguas arriba. |
| Surgiente o pulsante | Presión de fusión inconsistente o aletas de tornillo desgastadas. | Verifique el volumen de la tolva de alimentación; Inspeccione la configuración del VFD y la carga de la caja de cambios. |
| Pellets huecos | Extracción inadecuada de volátiles antes del cabezal de troquel. | Limpie el aceite de la bomba de vacío y desbloquee los puertos de ventilación del barril inmediatamente. |
| Enredo de hebras | Presión desigual del troquel o velocidad del extractor no coincidente. | Calibrar la sincronización del PLC; revise el cabezal del troquel para ver si hay obstrucciones parciales. |
Al actualizar sus instalaciones, la maquinaria que elija determinará su límite operativo. Busque sistemas equipados con controles de pantalla táctil PLC automatizados. Estos sistemas inteligentes permiten una regulación precisa de la temperatura y una sincronización automática de la velocidad entre la extrusora y el extractor posterior. Además, priorice las máquinas con sistemas de doble vacío de alta eficiencia. Los cambiadores de malla hidráulicos robustos también son obligatorios para manejar residuos posconsumo altamente contaminados sin experimentar caídas de presión severas.
Si bien existen sistemas de peletización por anillo de agua o bajo el agua, la peletización por hebras sigue siendo altamente rentable, versátil y más fácil de mantener para una amplia variedad de polímeros. La clave para superar los desafíos tradicionales de estabilidad en los sistemas de cordones es elegir un fabricante que integre mecanismos modernos de retroalimentación de circuito cerrado. La ingeniería de alta calidad garantiza que la máquina compense las variaciones menores del material. Mantiene los hilos estables y la salida uniforme.
La estabilidad de la hebra es la prueba de fuego definitiva para la eficiencia de una operación de reciclaje. Requiere un enfoque holístico. Comienza con material limpio, seco y mezclado. Pasa por precisas fases de extrusión térmica y mecánica. Termina con una refrigeración aguas abajo perfectamente sincronizada.
Si bien la habilidad del operador y la resolución sistemática de problemas son invaluables, la base de un proceso estable y sin sobretensiones es la propia maquinaria. No se puede superar en operación a una extrusora mal diseñada. Al invertir en equipos de peletización de última generación adaptados a su flujo de material específico, las instalaciones de reciclaje pueden eliminar costosos tiempos de inactividad. Puede maximizar el rendimiento y producir pellets de primera calidad a los mejores precios del mercado. ¿Listo para actualizar su línea de producción? Explore soluciones especializadas en Jwell Recycling para encontrar la configuración de maquinaria exacta que satisfaga sus demandas operativas.
Las hebras suelen romperse debido a tres factores principales. Primero, la humedad atrapada crea burbujas de vapor que actúan como puntos débiles. En segundo lugar, los contaminantes sólidos no fundidos obstruyen los orificios de la matriz. En tercer lugar, existe un desajuste mecánico entre la velocidad de salida del extrusor y la velocidad de extracción del granulador. Identificar cuál de estos tres está ocurriendo es el primer paso para solucionar problemas.
La temperatura ideal depende en gran medida del polímero específico que se esté procesando. Generalmente, debe estar lo suficientemente frío como para solidificar rápidamente la capa exterior de la hebra. Sin embargo, debe estar lo suficientemente caliente para evitar que el plástico se vuelva completamente rígido y quebradizo antes de llegar al cortador. Para los termoplásticos más comunes, las temperaturas se regulan cuidadosamente entre 20 y 40 grados centígrados.
La humedad se somete a un calor extremo dentro del extrusor, convirtiéndose rápidamente en vapor. Si la maquinaria carece de capacidades adecuadas de desgasificación al vacío, este vapor forma huecos en expansión dentro de las hebras cuando salen de la matriz. Estos huecos hacen que las hebras se rompan bajo tensión y, en última instancia, dan como resultado gránulos huecos, livianos y fuera de especificaciones.
Si bien existen algunas máquinas muy versátiles, el procesamiento óptimo de escamas rígidas y plásticos flexibles requiere diferentes enfoques mecánicos. Una línea dedicada a plásticos rígidos utiliza diseños de tornillos específicos y alimentadores forzados para manejar altas densidades aparentes. Por el contrario, los plásticos flexibles suelen requerir un cortador-compactador integrado en la sección de alimentación para densificar el material ligero antes de fundirlo.
Los gránulos se pegan entre sí, lo que a menudo se denomina aglomeración, cuando el núcleo de la hebra de polímero no se enfría adecuadamente antes de ingresar al cortador. Si el baño de agua es demasiado corto o la temperatura del agua es demasiado alta, el calor latente dentro del pellet hace que las superficies recién cortadas se fusionen en el contenedor de recolección. Esto generalmente se resuelve ajustando los parámetros de enfriamiento o aumentando la eficiencia de la cuchilla de aire.
La frecuencia de limpieza depende completamente del nivel de contaminación de la materia prima y de la eficiencia del cambiador de cribas aguas arriba. Para plásticos posconsumo altamente contaminados, es posible que los operadores necesiten limpiar la cara del troquel diariamente para evitar la acumulación de polímero degradado. Un programa de mantenimiento de rutina es fundamental para garantizar una presión uniforme y evitar obstrucciones parciales que provoquen el adelgazamiento de las hebras.


