
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-07 Origen:Sitio


¿Tiene problemas con la mezcla ineficiente de materiales en la fábrica? Una composición deficiente no sólo hace perder un tiempo valioso, sino que también agota recursos críticos, lo que genera una calidad inconsistente del producto. Actualizar su equipo puede resolver definitivamente este cuello de botella en la fabricación. En esta guía completa, descubrirá los mecanismos detrás de la tecnología de extrusión avanzada y explorará sus amplias aplicaciones industriales. Para las instalaciones que buscan optimizar su flujo de trabajo, invertir en una máquina peletizadora de plástico robusta suele ser el primer paso vital hacia la excelencia operativa.
Cuando los gerentes de planta investigan esta maquinaria, normalmente buscan un fallo técnico en sus capacidades de procesamiento continuo. En esencia, este sofisticado equipo de composición está diseñado para manejar formulaciones complejas que exigen una mezcla intensa, desvolatilización y una gestión térmica precisa. En lugar de un simple tubo de fusión, considérelo como un reactor termodinámico continuo.
El viaje operativo del material dentro del barril es un proceso termodinámico y mecánico cuidadosamente orquestado. Funciona a través de varias etapas distintas.
Para comprender plenamente las capacidades del sistema, es esencial examinar su anatomía estructural. La modularidad inherente de estas máquinas permite personalizarlas para entornos de producción específicos. Un pequeño ajuste en el perfil del tornillo puede alterar completamente la dinámica de mezcla.
| Componente | Función principal | Detalles técnicos |
|---|---|---|
| Sistema de alimentación | Entrega materias primas al barril. | Los alimentadores gravimétricos garantizan un control preciso del flujo másico, lo cual es fundamental para lograr una precisión de formulación constante y minimizar el desperdicio de material. |
| Barril y calentadores | Aloja los tornillos y gestiona la temperatura. | Presenta un diseño modular con zonas de temperatura independientes, lo que permite un control preciso de calentamiento y enfriamiento en diferentes etapas de procesamiento. |
| Los tornillos gemelos | Transporta, funde y mezcla el material. | Compuesto por elementos intercambiables montados sobre ejes estriados, que ofrece una personalización infinita para transportar, amasar y mezclar. |
| Motor y caja de cambios | Proporciona potencia de rotación y torsión. | Diseñado para ofrecer un par masivo a RPM específicas, lo que garantiza un funcionamiento estable incluso cuando se procesan fundidos muy viscosos y muy llenos. |
| Cabezal de troquel y cortador | Da forma al resultado final. | Determina la geometría del extruido, a menudo integrado directamente con mecanismos de peletización bajo el agua o con anillos de agua. |
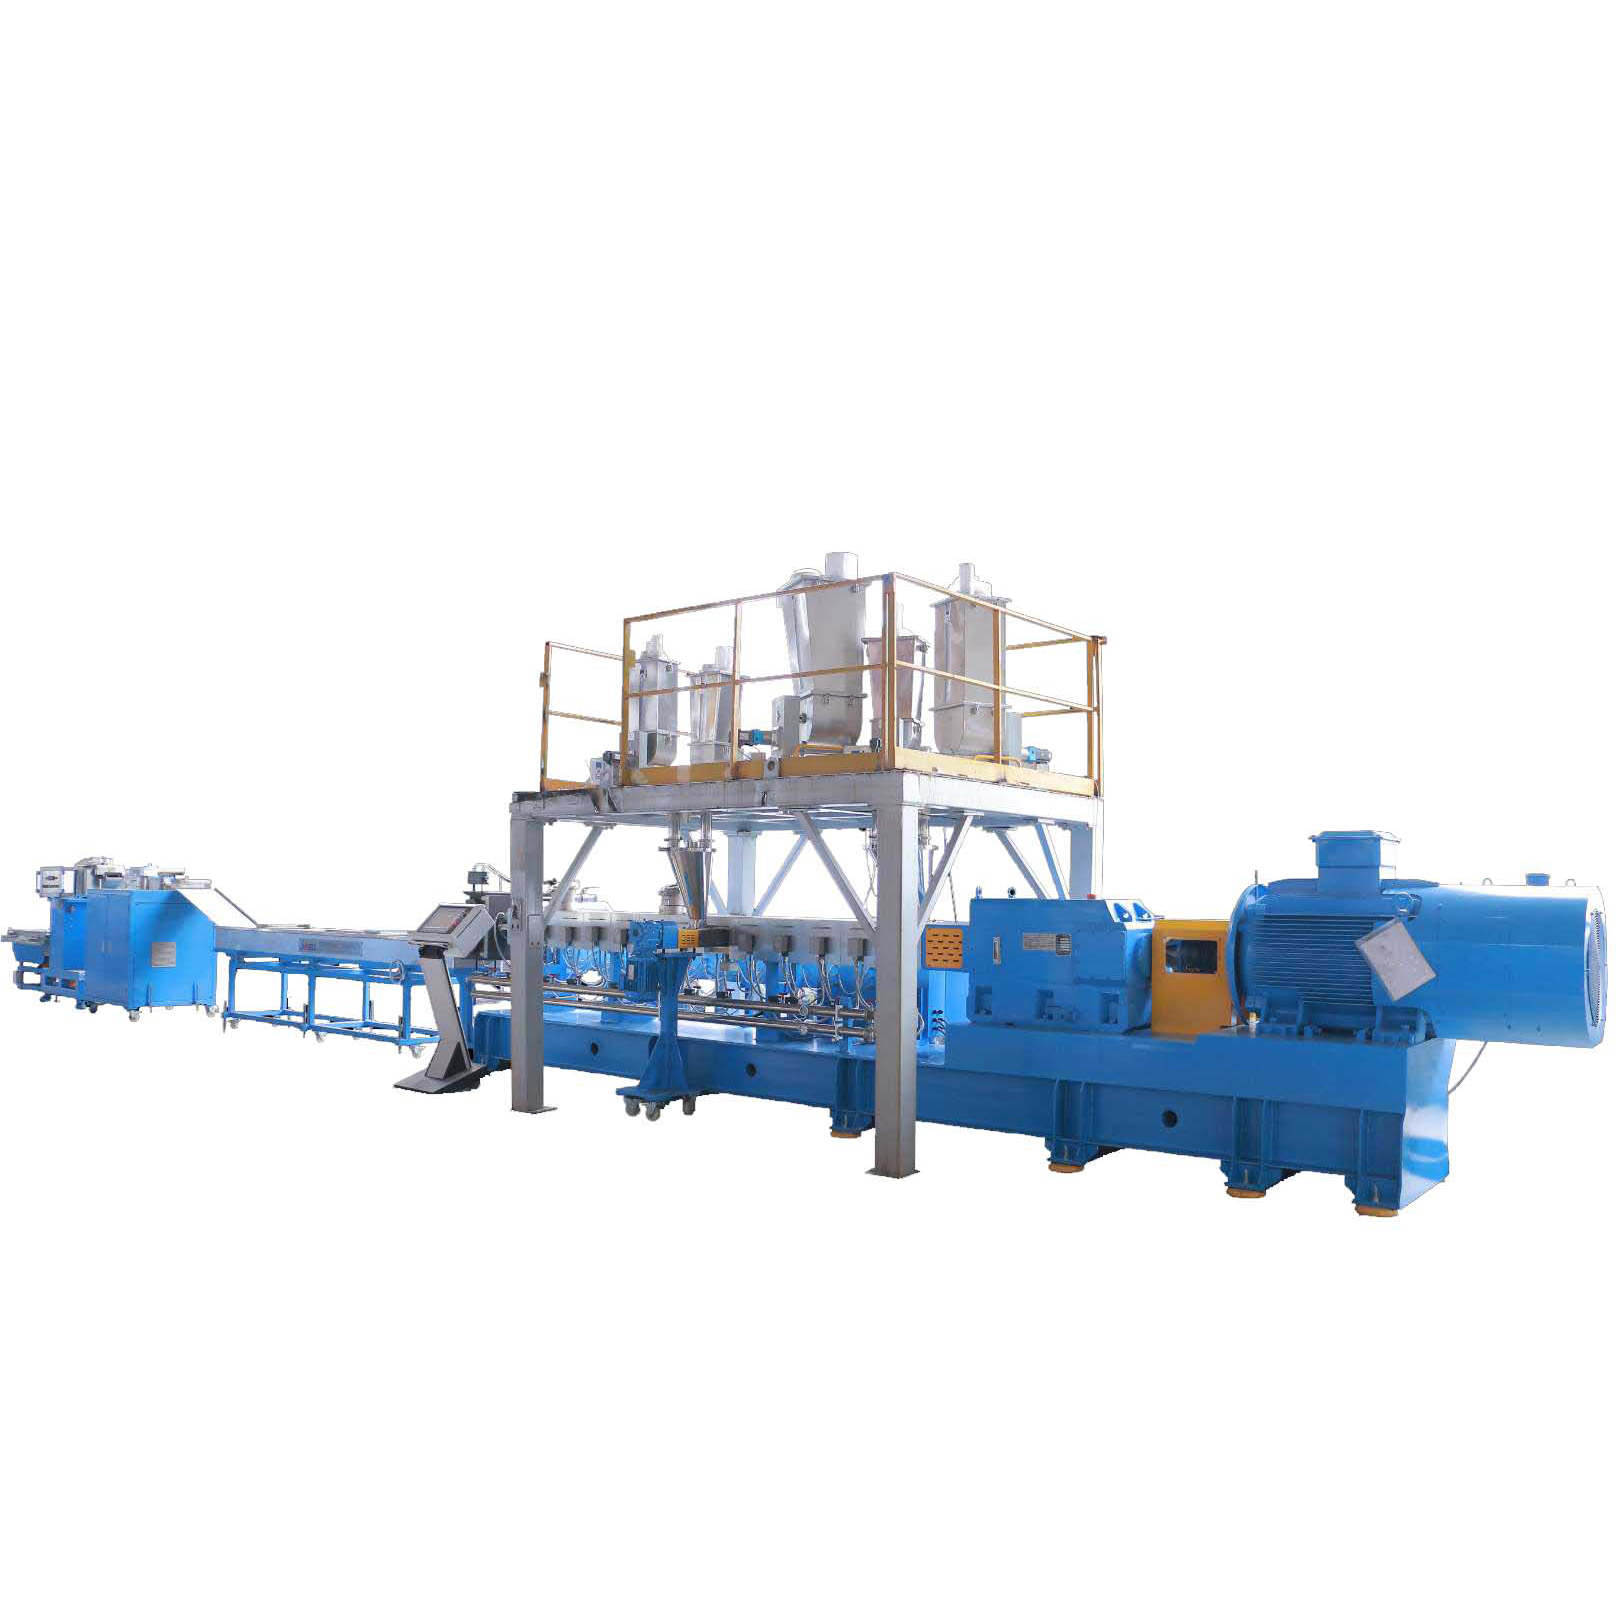
No todas las máquinas de extrusión están construidas con la misma filosofía mecánica. La dirección en la que giran los ejes altera fundamentalmente la física del proceso de mezcla. Esto dicta directamente las aplicaciones industriales ideales de la máquina.
En una configuración co-rotativa, ambos tornillos giran en la misma dirección. Este diseño específico permite que el vuelo de un tornillo roce estrechamente la raíz del otro, creando un ambiente interno altamente dinámico.
El plástico fundido se transfiere de un tornillo al otro en un patrón continuo en forma de ocho. Este movimiento facilita una extraordinaria mezcla distributiva y dispersiva. Además, la estrecha geometría entrelazada garantiza una acción de limpieza constante. Al evitar el estancamiento del material, se reduce drásticamente el riesgo de degradación térmica. Esta configuración representa el estándar de la industria para la composición de alta velocidad, la producción de masterbatch y la modificación general de polímeros. Es muy preferido para formulaciones que requieren una homogeneización agresiva sin una acumulación excesiva de presión interna.
Por el contrario, en una configuración contrarrotante, los tornillos giran en direcciones opuestas. Giran hacia adentro uno hacia el otro o hacia afuera.
El material se aprieta con fuerza entre los dos ejes giratorios, actuando de forma muy parecida a un laminador de alta resistencia. Esta acción genera una presión extremadamente alta mientras mantiene un cizallamiento relativamente bajo. Debido a que la masa fundida no se transfiere fácilmente entre los tornillos, es impulsada hacia adelante en una cámara cerrada. Esto da como resultado un desplazamiento positivo estricto y una distribución del tiempo de residencia notablemente estrecha. Esta configuración es estrictamente preferida para procesar materiales altamente sensibles al calor. Por ejemplo, la fabricación de tuberías de cloruro de polivinilo o compuestos de madera y plástico se basa en este método, ya que un corte excesivo inevitablemente provocaría que el material se quemara o se degradara químicamente.
Los gerentes de planta a menudo debaten si se debe actualizar de sistemas de eje único a sistemas de doble eje. Si bien las máquinas de un solo tornillo siguen siendo rentables para la fusión básica y la formación de perfiles, los sistemas de doble eje ofrecen capacidades de procesamiento incomparables. Estas capacidades justifican fácilmente su mayor gasto de capital inicial.
Un solo tornillo se basa principalmente en la fricción entre los gránulos de polímero, el tornillo giratorio y la pared estacionaria del cilindro para transportar y fundir el plástico. Debido a que es fundamentalmente un dispositivo de arrastre y flujo, su capacidad de mezcla está inherentemente restringida.
En marcado contraste, una máquina de doble eje opera según los principios de desplazamiento positivo y corte entrelazado. La compleja geometría obliga al material a atravesar espacios increíblemente estrechos. Esto aplica una intensa tensión mecánica que descompone sin esfuerzo los aglomerados rebeldes y distribuye uniformemente los colorantes.
Las plataformas de un solo eje a menudo luchan con formulaciones complejas, materiales altamente rellenos o insumos sin procesar que poseen densidades aparentes muy variables. Para funcionar eficazmente, con frecuencia requieren materiales premezclados. Esto añade un paso adicional al proceso de fabricación.
Las configuraciones de doble eje pueden manejar múltiples ingredientes distintos simultáneamente. Se pueden introducir plastificantes líquidos, cargas minerales sólidas y resinas base en diferentes zonas aisladas del barril. Esta flexibilidad elimina la necesidad de costosas etapas de premezcla. En consecuencia, agiliza el flujo de trabajo de producción y reduce significativamente los costos de mano de obra.
Invertir en tecnología de extrusión avanzada requiere un capital significativo. Sin embargo, las ventajas operativas validan rápidamente el gasto a través de un mejor rendimiento del producto y confiabilidad mecánica.
El diseño altamente modular del tornillo permite a los ingenieros de procesos personalizar el perfil de corte exactamente según las necesidades reológicas de un material específico. Combinado con zonas independientes de control de temperatura de circuito cerrado a lo largo del cañón, los operadores mantienen una gestión térmica absoluta. Esto evita el sobrecalentamiento localizado y garantiza que cada pellet producido cumpla con estrictas tolerancias de control de calidad.
Debido a que estas máquinas no dependen únicamente de la fricción de las paredes para el transporte, pueden operar a velocidades significativamente más altas. Esta acción de bombeo positiva garantiza una salida estable y de alto volumen. Esto los convierte en la opción preferida para operaciones a gran escala industriales de peletización de plástico donde el objetivo principal es maximizar el tonelaje diario.
Los sistemas de composición modernos están diseñados para una utilización óptima de la energía. La energía mecánica generada por el motor de accionamiento principal se convierte eficientemente en energía térmica mediante cizallamiento interno. Esto reduce drásticamente la dependencia de calentadores de barril eléctricos externos. Además, la dinámica mejorada de transferencia de calor dentro de las zonas entrelazadas conduce a un consumo de energía específico notablemente menor, medido en kilovatios-hora por kilogramo de material procesado.
Comprender las diversas aplicaciones de este equipo es crucial para que los tomadores de decisiones evalúen su potencial retorno de la inversión. El exclusivo diseño entrelazado permite un control exacto sobre el cizallamiento, la temperatura y el tiempo de residencia. Por lo tanto, la máquina se adapta fácilmente a múltiples industrias exigentes.
La aplicación más destacada de esta tecnología sigue siendo el sector de los polímeros. Una de alto rendimiento línea de peletización de doble tornillo es el estándar indiscutible de la industria para tareas de composición complejas. A diferencia de la fusión básica, la composición requiere la dispersión homogénea de aditivos, retardantes de llama y colorantes en una matriz polimérica base. Los operadores procesan con frecuencia plásticos de ingeniería como poliamidas, policarbonatos y elastómeros termoplásticos, que requieren una mezcla intensa para lograr propiedades mecánicas uniformes.
Al observar las tendencias actuales de la industria, los datos del mercado revelan un cambio masivo hacia la fabricación circular. Existe una creciente dependencia global de tecnologías de extrusión avanzadas para procesar resinas posconsumo. A medida que los mandatos de sostenibilidad se vuelven más estrictos en todo el mundo, los fabricantes se están alejando de las configuraciones básicas de reciclaje. En lugar de ello, están adoptando sistemas de doble eje de alto par equipados con desgasificación al vacío avanzada. Esta tecnología específica es excepcionalmente capaz de extraer compuestos orgánicos volátiles y abordar la degradación molecular que normalmente se encuentra en el tereftalato de polietileno y las poliolefinas reciclados. Convierte eficazmente los residuos en insumos de fabricación de alto valor.
Más allá de los polímeros sintéticos, la extrusión termomecánica se utiliza mucho en los sectores de alimentos y piensos agrícolas. En el procesamiento de alimentos, la extrusora actúa esencialmente como un reactor bioquímico continuo. La combinación precisa de energía térmica y cizallamiento mecánico desencadena la gelatinización del almidón y la desnaturalización de las proteínas. Los equipos desplegados en este sector están rigurosamente personalizados con acero inoxidable de calidad alimentaria para cumplir con estrictos estándares internacionales de higiene.
En el ámbito farmacéutico, la extrusión por fusión en caliente depende en gran medida de estas configuraciones para crear dispersiones sólidas de ingredientes farmacéuticos activos. La combinación del fármaco con un polímero portador a nivel molecular mejora drásticamente su biodisponibilidad en el cuerpo humano. De manera similar, en productos químicos industriales, estas máquinas funcionan como reactores continuos para procesar adhesivos termofusibles y compuestos avanzados para baterías.
La implementación de un procedimiento operativo estándar riguroso es absolutamente vital para mantener la longevidad del equipo y garantizar la seguridad del operador en la fábrica. Las secuencias inadecuadas de arranque o apagado pueden provocar fácilmente fallas mecánicas graves. Los elementos de tornillo rotos o las cajas de engranajes destruidas provocan tiempos de inactividad catastróficos.
Iniciar una línea de composición continua requiere un enfoque metódico para lograr la estabilización térmica y mecánica.
Una parada altamente controlada es igualmente crítica para evitar la carbonización del material dentro del barril. El material degradado puede contaminar gravemente futuras producciones.
| Parámetro | Indicador normal | Señal de advertencia | Causa potencial |
|---|---|---|---|
| Par del motor principal | Estable entre el 60 % y el 80 % de su capacidad | Picos repentinos o sostenidos por encima del 90% | Sobrealimentación, puntos fríos o material que se acumula en la garganta de alimentación. |
| Presión de fusión | Consistente en el cabezal del troquel | Caída rápida de presión o presión extremadamente alta | Bloqueo en el cambiador de malla o alimentación muy inconsistente. |
| Temperaturas de zona | Estable en el punto de ajuste | Aumento exotérmico incontrolable de la temperatura | Excesiva fricción interna o falla del sistema de enfriamiento interno. |
| Temperatura del aceite de la caja de cambios | 40 a 55 grados centígrados | Superar los 60 grados centígrados | Refrigeración de la lubricación inadecuada o desgaste prematuro de los rodamientos. |
La adquisición de maquinaria de extrusión industrial representa un gasto de capital importante. Los tomadores de decisiones deben alinear meticulosamente las especificaciones de ingeniería de la máquina con sus formulaciones de materiales específicas y objetivos de producción a largo plazo. Las especificaciones genéricas no serán suficientes para compuestos especializados.
Las propiedades físicas y químicas de sus materias primas diarias dictan la arquitectura de diseño fundamental.
Los materiales como el cloruro de polivinilo son notoriamente sensibles al corte y propensos a una rápida degradación térmica, lo que hace que una configuración contrarrotante sea óptima. Por el contrario, las poliolefinas se benefician enormemente de la mezcla distributiva de alto cizallamiento proporcionada por una configuración co-rotativa. Si su formulación patentada incluye altos porcentajes de cargas abrasivas como fibras de vidrio o aditivos corrosivos, el acero nitrurado estándar se erosionará rápidamente. En estos escenarios exigentes, especificar cilindros bimetálicos y elementos de tornillo elaborados con aleaciones de alta resistencia al desgaste es un gasto inicial absolutamente necesario.
Lograr el rendimiento objetivo no es simplemente una función de instalar un motor más grande. Depende en gran medida del volumen geométrico de los tornillos y de la capacidad de par estructural de la caja de cambios. Al evaluar equipos modernos, preste mucha atención a los siguientes parámetros.
La relación Longitud-Diámetro determina directamente el tiempo de residencia del material dentro del barril calentado. Una proporción más corta, como 32, es perfectamente suficiente para una fusión simple y una composición estándar. Sin embargo, las tareas muy complejas exigen un ratio más largo. Por ejemplo, la desvolatilización avanzada o el procesamiento de cargas extremas de cargas minerales a menudo requieren proporciones que van de 44 a 64 para proporcionar el tiempo adecuado para una mezcla y ventilación completas.
Además, la capacidad de la máquina aumenta con el diámetro y la velocidad del tornillo. Las líneas de alto rendimiento suelen ofrecer diámetros de tornillo que van desde 41 mm hasta 135 mm, con velocidades de rotación que alcanzan con seguridad 600 revoluciones por minuto o más. Los equipos industriales modernos se clasifican por su densidad de par específica. Las máquinas de alto torque están diseñadas específicamente para procesar fundidos de alta viscosidad a temperaturas mucho más bajas, lo que da como resultado rendimientos superiores sin degradar las cadenas de polímeros.
Los equipos de extrusión avanzados transforman eficientemente las materias primas al proporcionar capacidades de mezcla inigualables y un control preciso de la temperatura. Sin lugar a dudas, esta maquinaria es vital para los procesos de fabricación modernos en las industrias del plástico, química y alimentaria. Al actualizar su fábrica con esta tecnología, mejora drásticamente las velocidades de producción y, al mismo tiempo, garantiza una alta flexibilidad del material y una calidad del producto sin concesiones. Explore la amplia gama de soluciones de Jwell Recycling para encontrar la configuración exacta que se alinee perfectamente con sus necesidades operativas e impulse sus capacidades de fabricación hacia el futuro.
Un solo eje depende casi por completo de la fricción entre el material y la pared del cilindro para transportar el polímero hacia adelante. En marcado contraste, un sistema de doble eje utiliza el desplazamiento positivo generado por dos tornillos entrelazados. Este mecanismo avanzado permite una mezcla distributiva y dispersiva muy superior, un control preciso sobre las fuerzas de corte y la capacidad única de procesar múltiples aditivos complejos simultáneamente sin premezcla.
Sí, es muy eficaz para operaciones avanzadas de reciclaje de plástico. El diseño proporciona excelentes capacidades de desvolatilización, generando vacíos profundos para eliminar la humedad y los contaminantes volátiles de los plásticos posconsumo. Además, los operadores pueden combinar sin problemas resinas recicladas degradadas con materiales vírgenes, extensores de cadena y colorantes, reciclando eficazmente los desechos en gránulos industriales de alta calidad.
Indica la longitud total del cilindro de extrusión en relación con el diámetro exterior de los tornillos. Una relación más alta significa un cilindro más largo, lo que inherentemente proporciona un mayor tiempo de residencia para el material. Este tiempo prolongado es crucial para procesos complejos que requieren múltiples zonas de alimentación aguas abajo, dispersión intensa o desgasificación al vacío prolongada.
El tiempo de residencia se controla mediante una combinación del diseño geométrico y los parámetros operativos de la máquina. El principal factor de hardware es la relación longitud-diámetro. Desde el punto de vista operativo, el ajuste de la velocidad del tornillo principal y la velocidad de alimentación de la materia prima afecta directamente el tiempo que el polímero permanece dentro del barril calentado. Además, modificar el perfil del tornillo agregando o quitando bloques de amasado de paso inverso puede retrasar intencionalmente el flujo de material para aumentar el tiempo de mezclado localizado.
El flujo de fusión repentino o inconsistente en el cabezal del troquel es un problema de procesamiento común. Por lo general, es causado por una alimentación inconsistente de materias primas, puentes en la garganta de alimentación o ajustes de temperatura inadecuados que conducen a zonas alternas de fusión y congelación dentro del barril. Garantizar una alimentación gravimétrica precisa y mantener perfiles de temperatura estables y optimizados en todas las zonas del barril son los mejores métodos para eliminar el aumento repentino.
Los intervalos de cambio dependen enteramente de la abrasividad de las formulaciones que se procesan y de la metalurgia específica de los componentes de la máquina. El procesamiento de polímeros estándar sin relleno puede permitir que los componentes duren varios años. Sin embargo, el uso de materiales altamente abrasivos, como compuestos pesados llenos de vidrio, puede desgastar agresivamente el acero nitrurado estándar en cuestión de meses. La utilización de aleaciones bimetálicas especializadas de alto desgaste extiende significativamente la vida útil de los componentes en estos entornos hostiles.


