
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-30 Origen:Sitio


La demanda mundial de reciclaje de plástico eficiente y fabricación sostenible se está acelerando a un ritmo sin precedentes. En el corazón mismo de esta transformación industrial se encuentra el proceso de extrusión. Esta operación mecánica crítica dicta la calidad, consistencia y viabilidad financiera de los productos de polímeros reciclados. Los directores de plantas y los operadores de instalaciones de reciclaje se enfrentan constantemente a un complejo proceso de toma de decisiones a la hora de seleccionar el equipo principal para sus líneas de producción. Seleccionar la maquinaria incorrecta hace más que desperdiciar capital; inevitablemente conduce a graves cuellos de botella operativos y tiempos de inactividad inaceptables.
La información de mercado reciente destaca un giro masivo en el sector mundial de los plásticos. Impulsados por regulaciones ambientales más estrictas y un impulso incesante por una economía circular, los fabricantes están invirtiendo fuertemente en tecnologías de reciclaje avanzadas. Específicamente, la tendencia de la industria muestra un fuerte alejamiento de configuraciones demasiado complejas y que consumen energía para las tareas de reciclaje estándar. En cambio, los operadores de instalaciones ahora prefieren sistemas de un solo tornillo robustos y optimizados. Estas modernas máquinas garantizan un rendimiento masivo, una menor huella de carbono y rutinas de mantenimiento simplificadas.
Para tomar una decisión de compra verdaderamente informada, los equipos de ingeniería deben comprender la tecnología fundamental. Esta guía completa explora la mecánica exacta de este equipo, cómo maneja el estrés operativo continuo y por qué sigue siendo el campeón indiscutible en aplicaciones de reciclaje estándar.
En el ámbito de la ingeniería de polímeros, este equipo es un dispositivo mecánico de alta resistencia construido para convertir materias primas plásticas sólidas en un perfil fundido continuo y homogéneo. Estas materias primas suelen incluir escamas posconsumo, triturado industrial o gránulos vírgenes. La máquina, que funciona según un sencillo principio termodinámico, cuenta con un tornillo estilo Arquímedes que gira dentro de un cilindro calentado estacionario y mecanizado con precisión. A medida que el motor de alta resistencia gira el tornillo, transporta el polímero sólido hacia adelante. El material experimenta una intensa fricción mecánica combinada con energía térmica externa. Esta entrada masiva de energía obliga al plástico a pasar de un estado sólido a una masa fundida viscosa. Finalmente, el sistema bombea esta masa fundida bajo presión extrema a través de un cabezal de troquel especializado.
Dentro de cualquier instalación de reciclaje estándar, este equipo actúa como el núcleo absoluto de la operación. Piense en ello como la unidad central de procesamiento de una configuración completa Cuando los trabajadores recolectan, lavan y trituran los desechos posconsumo, el material permanece fragmentado. No se pueden introducir estas hojuelas irregulares directamente en una máquina de moldeo por inyección. El sistema de un solo tornillo cierra esta brecha crítica en la fabricación. Derrite las escamas irregulares, filtra las impurezas residuales mediante un cambiador de pantalla hidráulico y extruye el polímero limpio en hebras uniformes y continuas. Luego, los equipos posteriores cortan estas hebras en gránulos estandarizados, transformando con éxito los residuos brutos en un producto industrial de alto valor. de máquina peletizadora de plástico .
El diseño del tornillo no es sólo una espiral uniforme. Los ingenieros metalúrgicos dividen estratégicamente el tornillo interno en tres zonas funcionales distintas. Cada segmento específico realiza una tarea termodinámica vital durante el proceso de fusión.
El cizallamiento mecánico genera una parte importante de la energía de fusión necesaria. Sin embargo, una gestión térmica precisa sigue siendo absolutamente vital para el control de calidad. Las bandas calentadoras eléctricas se envuelven firmemente a lo largo del cañón para establecer perfiles de temperatura específicos en las diferentes zonas. Por el contrario, una fricción de corte excesiva puede sobrecalentar y degradar fácilmente los polímeros sensibles al calor. Para combatir esto, los ingenieros integran camisas de refrigeración por agua de circuito cerrado o ventiladores centrífugos de alta velocidad en el diseño del barril. Esta capacidad dual de calentamiento y enfriamiento garantiza que el polímero fundido se mantenga estrictamente dentro de su ventana de procesamiento óptima.
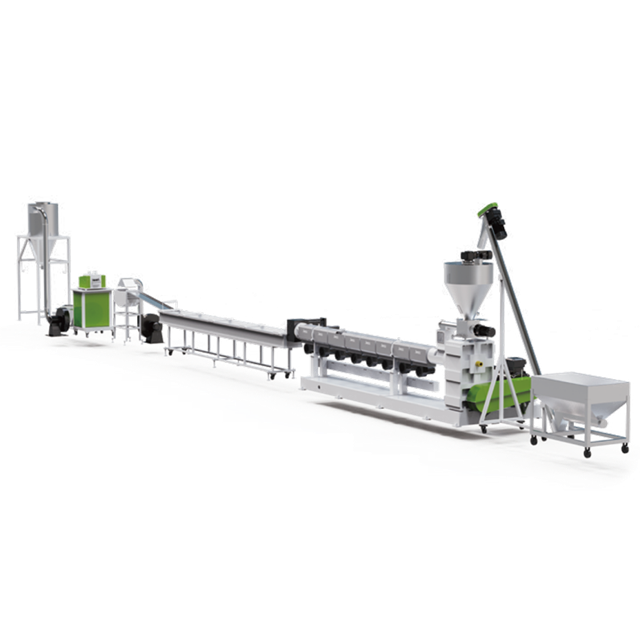
La producción continua y rentable depende completamente del funcionamiento sincronizado de varios componentes mecánicos de alta resistencia. Una falla en cualquiera de estas partes detendrá toda la línea.
Al asignar capital para nuevos equipos, los gerentes de planta frecuentemente enfrentan la decisión entre tecnologías de uno y dos tornillos. Comprender sus distinciones técnicas es crucial para optimizar el retorno de su inversión.
Los sistemas de doble tornillo utilizan dos tornillos entrelazados que giran dentro de un cilindro en forma de ocho. Ofrecen excepcionales capacidades de mezcla dispersiva. Sin embargo, su mecánica compleja conduce inevitablemente a costos iniciales mucho más altos, requiere capacitación especializada del operador y exige reconstrucciones de cajas de cambios muy costosas.
Por el contrario, los sistemas de un solo tornillo funcionan según un principio de flujo de arrastre confiable. Ofrecen una relación costo-rendimiento inigualable, simplicidad operativa y costos de repuestos mucho más bajos. Para las instalaciones de reciclaje de plástico estándar centradas en el procesamiento de escamas lavadas o trituración uniforme, la configuración de un solo tornillo es la campeona indiscutible.
| Característica | Extrusora de un solo tornillo Extrusora | de doble tornillo |
|---|---|---|
| Mecanismo primario | Flujo de arrastre y fricción. | Desplazamiento positivo y corte entrelazado. |
| Costo de capital inicial | Bajo a moderado | De alto a muy alto |
| Mantenimiento y desgaste | Mantenimiento sencillo, menores costes de sustitución | Mantenimiento complejo de la caja de cambios, costosas reconstrucciones de tornillos |
| Capacidad de mezcla | Buena mezcla distributiva, dispersión limitada. | Excelente mezcla dispersiva y distributiva. |
| Mejor aplicación | Reciclaje estándar, peletización, extrusión de tubos/perfiles | Composición de color, adición de relleno pesado, PVC sensible al calor |
Estas máquinas son muy versátiles. Los ingenieros pueden adaptar la geometría específica del tornillo y la configuración del cilindro para satisfacer las demandas termodinámicas exactas de polímeros muy diferentes.
Una de las aplicaciones industriales más comunes es el procesamiento de Polipropileno y Polietileno. Las instalaciones obtienen estos materiales de contenedores rígidos, botellas de detergente y desechos moldeados por inyección. Después del lavado y trituración, dedicada . se hace cargo de una Estos sistemas específicos suelen presentar una relación longitud-diámetro entre 30:1 y 36:1, perfectamente optimizada para manejar el comportamiento de fusión de la poliolefina. Los modelos de alto rendimiento pueden alcanzar fácilmente rendimientos estables que van desde 300 kg/h hasta 1000 kg/h. La máquina funde eficientemente las escamas rígidas, filtra la suciedad residual y produce gránulos muy uniformes listos para el moldeo por inyección. línea de peletización de PP PE
El tereftalato de polietileno presenta desafíos de procesamiento únicos debido a su naturaleza altamente higroscópica. Absorbe la humedad rápidamente y es extremadamente susceptible a la degradación hidrolítica durante la fase de fusión. Esta degradación reduce drásticamente la viscosidad intrínseca del producto final. Para combatir esto, equipos especializados, como una de alto rendimiento línea de granulación de plástico diseñada para PET, incorporan zonas avanzadas de desgasificación de doble vacío. Estas zonas de alta succión extraen agresivamente la humedad y los compuestos volátiles directamente del fundido, asegurando que el polímero reciclado mantenga su integridad estructural y mecánica.
Para mantener una perspectiva de ingeniería equilibrada, los operadores deben evaluar tanto las fortalezas como las limitaciones inherentes de esta maquinaria antes de finalizar una orden de compra.
En primer lugar, estas máquinas ofrecen tasas de producción masivas diseñadas para una producción continua de gran volumen las 24 horas del día, los 7 días de la semana. Su diseño mecánico relativamente simple mantiene notablemente bajos tanto el gasto de capital inicial como los costos operativos a largo plazo. Con muchas menos piezas móviles que los sistemas de doble tornillo, requieren una formación mucho menos especializada para los operadores del suelo. La resolución de problemas se convierte en un proceso sencillo. Esta mecánica simplificada también da como resultado un desgaste menos intenso de la caja de cambios, lo que lleva a una vida útil mucho más larga de los componentes principales.
Debido a que dependen en gran medida del flujo de arrastre, estas máquinas luchan con una mezcla dispersiva intensiva. No son la herramienta adecuada para combinar polímeros en bruto con grandes volúmenes de aditivos líquidos o cargas minerales pesadas. Además, pueden enfrentarse a graves limitaciones de alimentación cuando se trata de materiales muy cargados de humedad o muy contaminados, a menos que los combine con equipos de preacondicionamiento especializados, como una cortadora-compactadora integrada.
Para los responsables de adquisiciones dispuestos a invertir, seleccionar las especificaciones exactas de la máquina es una decisión crítica. Una máquina mal especificada provocará inevitablemente cuellos de botella en la producción, mala calidad de los pellets y frecuentes tiempos de inactividad.
Una extrusora representa una enorme inversión de capital para cualquier instalación. Implementar un programa de mantenimiento preventivo riguroso e inflexible es la única manera de proteger este activo y garantizar una calidad de producción constante durante años de operación dura.
En última instancia, la extrusora de un solo tornillo se erige como un caballo de batalla altamente confiable y rentable dentro de la industria moderna del reciclaje de plástico. Al fundir, mezclar y bombear eficientemente materiales poliméricos, forma el núcleo de una operación de reciclaje altamente rentable.
Comprender los profundos matices mecánicos, desde la geometría específica del tornillo hasta los perfiles de temperatura térmica, permite a los gerentes de planta tomar decisiones de compra altamente informadas. Actualizar sus instalaciones con la tecnología de extrusión correcta adaptada exactamente a sus tipos de materiales garantizará la rentabilidad a largo plazo, reducirá sus costos de mantenimiento y garantizará una calidad de pellets consistentemente superior.
Si sus instalaciones están experimentando cuellos de botella o está planeando ampliar su capacidad de reciclaje, seleccionar el socio adecuado es crucial. Evalúe sus flujos de materiales actuales, defina su rendimiento objetivo y explore soluciones de extrusión avanzadas y energéticamente eficientes diseñadas específicamente para el reciclaje industrial de alta resistencia.
Para el reciclaje posconsumo, los ingenieros recomiendan encarecidamente una relación L/D entre 32:1 y 36:1. Esta longitud extendida del cilindro proporciona el tiempo de residencia necesario para derretir completamente las escamas inconsistentes y permite suficiente espacio físico para incorporar zonas duales de desgasificación al vacío, que son fundamentales para eliminar la humedad y los volátiles de la tinta.
El consumo de energía varía mucho según el tamaño y el rendimiento de la máquina. Una línea de reciclaje de tamaño mediano que produce 500 kg/h normalmente requiere un motor de accionamiento principal de entre 132 kW y 160 kW, más 40 kW a 60 kW adicionales para el calentamiento de barriles y los equipos posteriores. Los sistemas modernos utilizan variadores de frecuencia para optimizar este consumo de energía en función de la carga en tiempo real.
Sí, procesar películas plásticas flexibles es totalmente posible. Sin embargo, debido a que las películas agrícolas o de embalaje livianas poseen una densidad aparente muy baja, puentearán y bloquearán una tolva de gravedad estándar. El procesamiento eficaz de películas requiere un cortador-compactador o aglomerador especializado integrado directamente en el sistema de alimentación. Este paso de preacondicionamiento de alta resistencia aumenta la densidad del material, lo que garantiza una alimentación constante y sin sobretensiones directamente a los tramos del tornillo.
La vida útil operativa depende completamente de la abrasividad de su flujo de material específico y del tratamiento metalúrgico de los componentes de acero. El procesamiento de polímeros estándar y limpios puede producir fácilmente una vida útil de 3 a 5 años. Por el contrario, si su material contiene constantemente contaminantes abrasivos como arena, polvo metálico o fibras de vidrio, incluso un tornillo con revestimiento bimetálico de primera calidad puede requerir una restauración profesional o un reemplazo total en un plazo de 12 a 18 meses.
Un sistema de una sola etapa, que utiliza una extrusora larga, es perfectamente adecuado para procesar desechos industriales limpios, secos y relativamente uniformes. Se recomienda encarecidamente un sistema de doble etapa, a menudo denominado configuración madre-bebé, para desechos posconsumo muy contaminados. Si su material contiene altos niveles de humedad, impresiones de tinta pesada o impurezas sólidas significativas, el proceso de dos etapas proporciona un punto de filtración secundario crítico y capacidades superiores de desgasificación, lo que garantiza un pellet final sin defectos.
El aumento repentino o la inestabilidad de la producción es un problema operativo notorio que frecuentemente se vincula directamente con la zona de alimentación. Por lo general, se debe a ajustes de temperatura inadecuados en la garganta de alimentación que provocan una fusión prematura del material, una densidad aparente inconsistente de la materia prima o un diseño de tornillo que no coincide fundamentalmente con las características de fusión específicas de su polímero. Ajustar el enfriamiento del agua de la garganta de alimentación y garantizar una velocidad de alimentación de material volumétrica altamente consistente generalmente resuelve la inestabilidad de la presión.


