
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-01 Origen:Sitio


El reciclaje moderno depende en gran medida de una máquina específica de alta ingeniería. Sin este equipo básico, el procesamiento de residuos industriales para convertirlos en materiales reutilizables sigue siendo físicamente imposible.
Ya sea que fabrique productos alimenticios, opere un laboratorio de polímeros o administre una instalación masiva de recuperación de materiales, comprender el proceso de extrusión es fundamental. En esta guía completa, exploramos todo, desde los principios mecánicos fundamentales hasta el papel vital que desempeñan estas máquinas como corazón de una línea moderna de reciclaje de plástico.
Cuando termine de leer, comprenderá cómo funcionan estos complejos sistemas termodinámicos, los componentes clave involucrados y cómo seleccionar la maquinaria ideal para procesar plásticos resistentes y contaminados sin destruir sus márgenes de ganancias debido a un tiempo de inactividad excesivo.
Conclusiones clave
- Definición: Una extrusora es una máquina industrial robusta que fuerza la materia prima a través de un troquel moldeado para crear perfiles continuos o gránulos uniformes.
- Mecanismo central: todo el proceso se basa en un delicado equilibrio de calor, presión intensa y fricción mecánica. El tornillo extrusor giratorio impulsa esta reacción.
- Aplicación de reciclaje: Las extrusoras actúan como el sistema nervioso central de cualquier línea de reciclaje, convirtiendo residuos plásticos voluminosos en resina reutilizable de alto valor.
- Selección del sistema: La elección entre una configuración de una o dos etapas depende en gran medida del contenido de humedad, las tintas de impresión y los niveles de contaminación de los desechos de plástico en bruto.
Para comprender verdaderamente este equipo, hay que observar los principios fundamentales de la ingeniería mecánica y la ciencia de los materiales. En esencia, una extrusora es una pieza especializada de equipo de fabricación pesada diseñada para procesar, fundir y dar forma a materias primas. Lo logra utilizando un tornillo giratorio alojado dentro de un cilindro cilíndrico de paredes gruesas y altamente calentado. Este mecanismo fuerza al material viscoso a pasar a través de una abertura diseñada específicamente conocida como matriz.
El término extrusión se refiere a este proceso dinámico exacto de dar forma al material forzándolo a través de una sección transversal restringida. En consecuencia, el resultado es un perfil continuo que adopta perfectamente la forma del troquel. En el procesamiento de polímeros, la extrusora transforma escamas o gránulos de plástico sólidos e irregulares en un estado fundido suave y homogéneo. Aplica una presión inmensa y constante para garantizar que la salida final sea densa, uniforme y completamente libre de huecos de aire estructurales.
Si bien esta guía se centra en gran medida en la mecánica del reciclaje de plástico, el proceso de extrusión sigue siendo increíblemente versátil. La secuencia principal de mezclado, calentamiento y conformación se mantiene constante en varias industrias globales, a pesar de que la geometría específica de la máquina y los parámetros operativos cambian dramáticamente.
Comprender el funcionamiento requiere analizar las complejas fases termodinámicas y mecánicas del ciclo de extrusión. Debido a que el proceso es continuo, la materia prima ingresa por un extremo mientras que el producto terminado sale por el otro simultáneamente. Repasemos la secuencia exacta desde la perspectiva del operador.
El viaje comienza en la garganta de alimentación, ubicada en la parte trasera del extrusor. Los operadores o sistemas automatizados cargan las materias primas en una gran tolva metálica. Este material puede ser gránulos de polímero virgen, triturado postindustrial o escamas de plástico bien lavadas. La tolva depende de la gravedad para alimentar el material voluminoso hacia el tornillo giratorio que se encuentra debajo. En configuraciones industriales avanzadas, los alimentadores gravimétricos o volumétricos se ubican encima de la tolva para garantizar una velocidad de alimentación consistente y altamente precisa. Mantener este flujo constante evita aumentos repentinos de presión dentro del barril.
Una vez que el material sólido cae dentro del cilindro, las aletas giratorias del tornillo extrusor lo transportan con fuerza hacia adelante. Esto introduce la fase más crítica: la fusión. Contrariamente a la creencia popular, las bandas calentadoras externas envueltas alrededor del barril no proporcionan la fuente principal de calor para derretir el plástico.
En cambio, la gran mayoría de la energía térmica proviene de la fricción y el corte mecánico. A medida que el plástico duro se comprime agresivamente entre las hélices y la pared interior del cilindro, la intensa fricción genera enormes cantidades de calor cortante. Los calentadores de barril externos sirven principalmente para llevar la máquina a la temperatura de funcionamiento durante el arranque inicial y para mantener un perfil de temperatura preciso en diferentes zonas. Durante esta violenta fase mecánica, el plástico sólido se transforma en una masa fundida viscosa y homogénea.
Cuando el polímero fundido llega a la sección final del tornillo, ingresa a la zona de dosificación. Aquí, el material se somete a una mezcla final para garantizar una temperatura y viscosidad uniformes. El tornillo actúa entonces como una potente bomba hidráulica. Genera la presión de cabeza necesaria para forzar el polímero fundido y espeso a través de una placa rompedora y dentro del troquel. Este bloque de metal mecanizado con precisión actúa como un molde continuo. En aplicaciones de reciclaje, el troquel suele presentar múltiples orificios circulares pequeños que expulsan largas hebras de plástico fundido brillante.
Debido a que el plástico sale del molde en un estado altamente viscoso, casi líquido, requiere un enfriamiento rápido para conservar su nueva forma. Las hebras recién extruidas se pasan inmediatamente a través de un largo baño de refrigeración con agua circulante. Una vez que las hebras se han solidificado lo suficiente, un extractor las introduce en un peletizador. Este mecanismo de corte giratorio de alta velocidad corta las hebras continuas en gránulos cilíndricos uniformes. Finalmente, estos gránulos se secan, se hacen vibrar para eliminar el polvo y se envasan como materia prima de primera calidad para la fabricación de plástico nuevo.
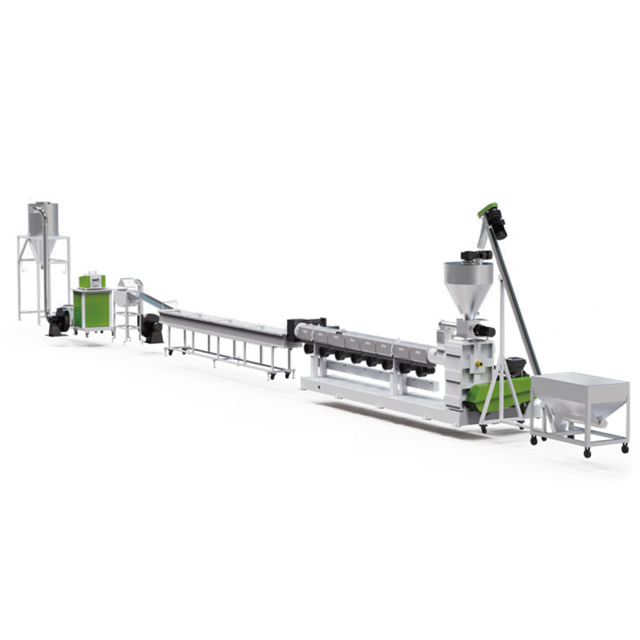
Para comprender plenamente las inmensas capacidades de una línea de extrusión moderna, es necesario examinar sus componentes mecánicos individuales. Los ingenieros diseñan cada pieza para resistir presiones internas extremas, temperaturas abrasadoras y desgaste abrasivo continuo de materiales resistentes.
La tolva actúa como receptáculo principal de retención de la materia prima. Las tolvas de grado industrial a menudo incluyen agitadores internos para evitar que el material se acumule. Este frustrante escenario ocurre cuando las escamas irregulares se agrupan y bloquean la garganta de alimentación. Muchas tolvas también cuentan con mecanismos de secado por aire caliente para eliminar la humedad de la superficie antes de que el plástico entre en el barril.
Directamente debajo se encuentra el cañón. Este cilindro de acero resistente y de paredes gruesas alberga el tornillo. Debido a que los plásticos reciclados a menudo contienen impurezas abrasivas como trazas de metales o suciedad, los fabricantes suelen revestir la superficie interna del cañón con aleaciones bimetálicas o acero nitrurado. Este revestimiento especializado resiste ferozmente el desgaste y la corrosión durante miles de horas de funcionamiento incesante.
Pregúntele a cualquier operador de planta experimentado y le dirá que el tornillo es sin lugar a dudas el corazón de la extrusora. Su diseño geométrico específico dicta el rendimiento general de la máquina, su capacidad de mezcla y los tipos exactos de materiales que puede procesar con éxito. Un único tornillo estándar se divide en tres zonas geométricas distintas:
La regulación de la temperatura sigue siendo innegociable en la extrusión. Una variación de tan solo unos pocos grados puede arruinar un lote de producción. Las bandas calefactoras de aluminio fundido o cerámica se sujetan firmemente alrededor del exterior del cañón. Operan en múltiples zonas independientes, lo que permite a los operadores establecer un gradiente de temperatura altamente específico desde la garganta de alimentación fría hasta la matriz caliente.
Incrustados profundamente en la pared del barril hay termopares. Estos sensores de temperatura de alta precisión comunican datos térmicos en tiempo real directamente al panel de control PLC central. Si una zona específica se calienta peligrosamente debido a una fricción interna excesiva, los ventiladores de refrigeración automatizados o las camisas internas de refrigeración por agua se activan instantáneamente para estabilizar el proceso.
Al procesar materiales reciclados, encontrar contaminantes extraños como etiquetas de papel, papel de aluminio, astillas de madera o caucho sin derretir es una realidad inevitable. Antes de que el plástico fundido pueda llegar de forma segura al molde, debe pasar por un robusto sistema de filtración conocido como cambiador de pantalla. Este dispositivo hidráulico sostiene pantallas de malla de alambre tejido fino que atrapan impurezas microscópicas. Los cambiadores de malla continuos avanzados permiten a los operadores reemplazar los filtros obstruidos sobre la marcha sin detener el proceso de extrusión. Esta característica específica aumenta significativamente la eficiencia general de la producción.
El mercado de la extrusión industrial se divide principalmente en dos categorías principales según la configuración del rotor. La selección del tipo correcto depende completamente de las propiedades reológicas de su plástico específico y de los requisitos de procesamiento exactos de sus instalaciones.
Las extrusoras de un solo tornillo son los caballos de batalla indiscutibles de la industria del reciclaje de plástico. Son muy eficientes, sorprendentemente rentables y mecánicamente sencillos. Para plásticos rígidos estándar como polipropileno limpio o polietileno triturado, un solo tornillo proporciona una amplia capacidad de fusión y bombeo. Su simplicidad inherente se traduce directamente en menores costos operativos, una solución de problemas más sencilla y una reducción drástica del tiempo de inactividad por mantenimiento.
Las extrusoras de doble tornillo cuentan con dos tornillos paralelos que funcionan uno al lado del otro. Pueden ser corotativos o contrarrotativos. Los ingenieros especifican estas complejas máquinas cuando un proceso requiere una mezcla intensa, un procedimiento conocido como composición.
Si una instalación de reciclaje necesita mezclar masterbatches de color, fibras de vidrio o aditivos químicos con el plástico reciclado, una extrusora de doble tornillo proporciona la mezcla agresiva distributiva y dispersiva necesaria. Su naturaleza autolimpiante evita que materiales pegajosos o sensibles al calor se estanquen en los tornillos. Sin embargo, este rendimiento conlleva un coste de capital inicial significativamente mayor y un programa de mantenimiento más exigente.
Para comprender plenamente la importancia industrial de la extrusión, debemos observar su aplicación más crítica en la economía circular moderna: el reciclaje. En este contexto vital, la extrusora se convierte en el motor fundamental de un sistema interconectado mucho más grande.
Cuando los productos plásticos llegan al final de su ciclo de vida, las instalaciones los recogen, lavan y trituran en escamas pequeñas e irregulares. Los fabricantes no pueden introducir estas hojuelas irregulares directamente en las máquinas de moldeo por inyección para fabricar nuevos productos. El material debe estar completamente homogeneizado, filtrado y estandarizado.
Precisamente aquí es donde el proceso de extrusión resulta indispensable. Al integrar una extrusora con sistemas de alimentación inteligentes, unidades de filtración de material fundido y mecanismos de corte posteriores, se crea una máquina peletizadora de plástico completa . Este equipo toma escamas voluminosas e irregulares, las funde, elimina las impurezas residuales y produce gránulos limpios que reflejan las propiedades del plástico virgen.
Si observamos el panorama actual del procesamiento de polímeros, el sector del reciclaje está experimentando un cambio tecnológico masivo impulsado por mandatos de sostenibilidad global. Las líneas de extrusión modernas están adoptando rápidamente una integración inteligente de IoT. Los gerentes de planta ahora utilizan sensores que monitorean la presión de fusión, la viscosidad y la degradación térmica en tiempo real, alimentando datos a paneles de control controlados por IA que ajustan las velocidades de los tornillos automáticamente para evitar la degradación del material.
Además de la automatización, a medida que se intensifica el impulso para procesar resina posconsumo altamente contaminada, existe una clara tendencia en la industria hacia equipar extrusoras con zonas de desgasificación de vacío ultra alto. Las extrusoras tradicionales luchan con plásticos húmedos o muy impresos, y a menudo producen gránulos porosos y quebradizos. Los avanzados sistemas de vacío actuales extraen gases volátiles y humedad en la mitad del barril. Estos avances de ingeniería permiten que las instalaciones procesen plásticos que antes no eran reciclables sin comprometer la integridad estructural del pellet final, lo que acerca la verdadera economía circular a la realidad.
El viaje desde las escamas trituradas hasta los gránulos uniformes implica varios pasos de ingeniería precisos al final del cilindro de extrusión. La forma en que se corta el plástico fundido determina en última instancia el tipo específico de sistema de peletización que se utiliza. Los dos métodos más comunes en el reciclaje industrial son la peletización por hebras y la peletización por anillos de agua.
Los operadores aprenden rápidamente que no todos los plásticos se comportan igual dentro de un barril calentado. Los plásticos blandos requieren un manejo muy diferente al de los plásticos rígidos. Los materiales rígidos incluyen el polietileno de alta densidad de las jarras de leche, el polipropileno de las piezas de automóviles y el acrilonitrilo butadieno estireno de los residuos electrónicos.
Estos materiales rígidos cuentan con una mayor densidad aparente y exigen maquinaria de extrusión robusta y de alto torque. Para los administradores de instalaciones e inversores, seleccionar el sistema de peletización correcto para plástico rígido es la decisión más crítica para garantizar la rentabilidad de la planta y la calidad del producto a largo plazo.
El principal desafío en el procesamiento de plásticos rígidos radica en la gestión de la contaminación y la humedad. Los plásticos rígidos a menudo transportan humedad residual del tendedero, junto con tintas de impresión pesadas o trazas de polímeros extraños. Si no se controlan, estos contaminantes provocan huecos internos y una decoloración grave en los gránulos finales. Los fabricantes deben elegir cuidadosamente entre dos arquitecturas de equipos principales.
| Característica | Sistema de extrusión de una sola etapa | Sistema de extrusión de dos etapas |
|---|---|---|
| Configuración | Un extrusor principal (relación L/D típica: 30:1 a 36:1) | Dos extrusores en secuencia (Mother L/D: 36:1, Baby L/D: 12:1) |
| Materiales ideales | Chatarra postindustrial limpia y seca | Residuos posconsumo húmedos y contaminados |
| Tolerancia a la humedad | Por debajo del 3% | Hasta 5% - 8% |
| Filtración y desgasificación | Cambiador de pantalla única, ventilación estándar. | Cambiadores de pantalla duales, desgasificación agresiva de alto vacío |
| Consumo de energía | Menor costo operativo | Mayor costo operativo, pero produce gránulos de PCR de primera calidad |
Sistemas de extrusión de una sola etapa: un sistema de una sola etapa utiliza una extrusora principal. El plástico rígido triturado ingresa a la tolva, desciende por el barril calentado, pasa a través de una única pantalla de filtración e inmediatamente se corta en gránulos. Los sistemas de una sola etapa son la opción óptima y rentable para procesar chatarra limpia y relativamente pura. Si su triturado de plástico rígido tiene poca humedad y una contaminación superficial mínima, esta configuración proporciona un rendimiento excelente con un menor consumo de energía.
Sistemas de extrusión de doble etapa: por el contrario, un sistema de doble etapa conecta dos extrusoras independientes en secuencia. La primera extrusora, más grande, se encarga de la fusión primaria, la mezcla y la filtración gruesa inicial. Luego, el plástico fundido cae sin problemas en una segunda extrusora más pequeña, que opera a una velocidad más baja para proporcionar una filtración fina secundaria y una desgasificación extensa antes de llegar a la matriz.
Invertir en una línea de granulación de plástico rígido con un diseño de doble etapa es absolutamente esencial cuando se procesan plásticos posconsumo. La zona de transición entre los dos extrusores actúa como un punto natural de liberación de presión, permitiendo que los gases atrapados y los compuestos de tinta volátiles escapen fácilmente a través de las rejillas de vacío. Esta desgasificación agresiva evita la formación de espuma, mientras que la doble filtración garantiza un pellet final notablemente puro y de alto valor.
Comprender el alcance completo de la extrusión requiere una mirada objetiva a sus realidades operativas. Si bien la extrusión constituye la columna vertebral inquebrantable del procesamiento de polímeros, naturalmente conlleva compensaciones de ingeniería específicas que los operadores de la planta deben gestionar activamente.
Las extrusoras representan el núcleo del reciclaje de plástico y la fabricación de polímeros modernos. Al aplicar combinaciones precisas de calor, presión y corte mecánico, transforman sin problemas desechos voluminosos e inconsistentes en materias primas uniformes y de gran valor.
Elegir el equipo adecuado para sus instalaciones garantiza una eficiencia operativa mucho mejor y reduce significativamente los costos de mantenimiento a largo plazo. Debe evaluar cuidadosamente el material de entrada antes de comprar maquinaria. Hacer coincidir sus necesidades específicas de reciclaje con la línea adecuada de una o dos etapas garantiza pellets de mayor calidad, operaciones diarias más fluidas y, en última instancia, mejores márgenes de beneficio.
Si está actualizando sus instalaciones o construyendo una nueva planta de reciclaje, la selección de maquinaria robusta diseñada bajo pedido no es negociable. Evalúe los niveles de humedad y contaminación de su material y explore las soluciones de extrusión avanzadas de Jwell Recycling para encontrar la línea de peletización exacta que se ajuste a sus objetivos de producción.
Mientras que las extrusoras industriales procesan toneladas de plástico cada hora, una extrusora de impresión 3D es una versión a microescala del mismo concepto. Utiliza un pequeño motor paso a paso y un mecanismo de engranajes para empujar un filamento sólido de plástico a través de una boquilla calentada con precisión. Luego, el plástico derretido se deposita meticulosamente, capa por capa, para construir intrincados objetos tridimensionales. A pesar de la enorme diferencia en el tamaño físico, la física central de la fusión térmica y la conformación impulsada por la presión siguen siendo completamente idénticas.
La temperatura de funcionamiento depende completamente del polímero específico que se esté procesando. Para plásticos de bajo punto de fusión como el LDPE, la temperatura del cilindro suele oscilar entre 160 °C y 190 °C. Para plásticos rígidos como polipropileno o HDPE, las temperaturas oscilan entre 200°C y 240°C. Los plásticos de ingeniería como el PET o el policarbonato requieren perfiles térmicos mucho más altos, que a menudo superan los 260°C a 280°C. Los operadores establecen diferentes temperaturas en varias zonas del barril para garantizar una transición suave del fundido sin degradar el material.
Una extrusora está diseñada para una producción continua, empujando constantemente el material fundido a través de un troquel para crear perfiles interminables y uniformes, como hebras largas para granulación, tuberías de agua o películas de plástico. En marcado contraste, una máquina de moldeo por inyección utiliza un proceso cíclico y discreto. Utiliza un tornillo alternativo para derretir el plástico, pero en lugar de empujarlo continuamente a través de un troquel abierto, inyecta un volumen específico de plástico fundido bajo una presión increíblemente alta en un molde de metal cerrado y enfriado. Esto crea un objeto 3D específico e independiente, como la tapa de una botella o el parachoques de un automóvil.
En el reciclaje industrial, una extrusora obstruida generalmente se debe a un cambiador de pantalla bloqueado o a un troquel frío. Primero, los operadores deben verificar los sensores de presión de fusión. Si la presión aumenta, el cambiador de pantalla hidráulico se activa para cambiar una malla de filtro limpia. Si el propio troquel está obstruido con contaminación no derretida o plástico degradado (motas negras), los operadores deben aumentar ligeramente la temperatura del troquel, reducir las RPM del tornillo y purgar la máquina con un compuesto de purga comercial de alta viscosidad o acrílico fundido limpio para eliminar la obstrucción.
Si bien es teóricamente posible, es muy ineficiente y se desaconseja encarecidamente sin modificaciones mecánicas importantes. Los plásticos rígidos tienen una alta densidad aparente y se alimentan fácilmente por gravedad en una tolva estándar. Los plásticos blandos, como las películas agrícolas de LDPE o las bolsas de supermercado, son extremadamente ligeros y esponjosos. Si se introducen en una línea de plástico rígido, formarán un puente o simplemente flotarán en la tolva y no se engancharán con el tornillo. El procesamiento de plásticos blandos requiere un mecanismo de alimentación especializado, como un cortador-compactador integrado o un aglomerador, para densificar adecuadamente el material antes de que ingrese al cilindro de extrusión.


