
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-06 Origen:Sitio


Casi todos los productos plásticos con los que interactuamos a diario comenzaron su vida dentro de una pieza de maquinaria industrial altamente especializada. Piense en las resistentes botellas de agua de su escritorio o en los duraderos componentes de plástico de sus vehículos. Todos ellos comparten un origen de fabricación común. La mayoría de los artículos de plástico comienzan dentro de una sola máquina. A muchos les cuesta entender la mecánica exacta de una extrusora, pero este equipo de alta resistencia literalmente da forma a nuestro mundo de fabricación moderno.
En esencia, una extrusora es una potencia de fabricación. Utiliza una inmensa presión mecánica y energía térmica para fundir materias primas. Luego, la máquina empuja este plástico fundido a través de un troquel con una forma específica para crear perfiles continuos o gránulos uniformes. Si bien la tecnología de extrusión se utiliza en varios sectores, como el procesamiento de alimentos, su aplicación industrial más crítica hoy en día radica en la fabricación y el reciclaje de plástico a gran escala.
En el sector de recuperación de materiales, la extrusora sirve como el corazón de cualquier instalación de recuperación. Esta guía completa explicará exactamente cómo funcionan estas máquinas en la fábrica. Exploraremos sus componentes mecánicos clave, discutiremos los desafíos de ingeniería del mundo real y brindaremos información práctica sobre cómo elegir el equipo adecuado para su línea de producción.
Antes de aprobar un gasto de capital masivo para una nueva línea de recuperación, es necesario comprender lo que está sucediendo dentro del barril. Los operadores deben comprender la mecánica fundamental de la tecnología de extrusión antes de profundizar en las especificaciones complejas de la maquinaria.
Cuando los profesionales de la industria hablan de extrusión, se refieren a un proceso de fabricación altamente controlado diseñado para empujar o empujar material a través de una abertura con una forma específica. En aplicaciones industriales, una extrusora es un dispositivo electromecánico complejo. Convierte materias primas sólidas como escamas de plástico, polvos o triturados en un estado fundido homogéneo. Luego, la máquina bombea continuamente esta masa fundida a alta presión a través de un troquel restrictivo.
Para visualizar el concepto sin jerga técnica, considere la mecánica de una picadora de carne común. La fuerza de rotación empuja el material hacia adelante, comprimiéndolo y obligándolo a salir por una abertura restringida. Sin embargo, las extrusoras industriales elevan este principio mecánico básico. Añaden una dinámica térmica precisa y presiones extremas, y a menudo funcionan a cientos de grados Celsius para lograr una perfecta homogeneización del polímero.
El proceso de extrusión industrial opera mediante un flujo de trabajo estricto y secuencial. Comprender estos pasos es crucial para diagnosticar problemas de producción en la fábrica y optimizar su producción diaria.
Todo el ciclo vive o muere en la garganta de alimentación. Las materias primas sólidas entran en la máquina a través de una tolva durante la fase de alimentación del material. Los alimentadores gravimétricos o volumétricos garantizan un flujo constante y medido de material hacia el sistema. Si la velocidad de alimentación fluctúa, todo el proceso posterior se desestabiliza, lo que genera tamaños de pellets desiguales.
A esto le sigue la fase de transporte y fusión. A medida que el material ingresa al cilindro, el tornillo giratorio lo empuja hacia adelante. Curiosamente, la principal fuente de calor en una extrusora bien optimizada no son las bandas calentadoras externas. En cambio, es el intenso cizallamiento mecánico y la fricción generados por el tornillo que gira contra el plástico y la gruesa pared del cilindro.
Posteriormente el material entra a la etapa de presurización y mezclado. A medida que el plástico se derrite, la geometría del tornillo cambia para reducir el volumen disponible. Esto comprime el plástico fundido. La presión exprime activamente las bolsas de aire y garantiza una temperatura uniforme y una distribución del color en toda la masa fundida.
Antes de salir, la masa fundida presurizada se somete a una rigurosa filtración. Pasa por un cambiador de pantalla. Este componente actúa como un tamiz mecánico robusto para filtrar partículas no derretidas, suciedad o contaminantes extraños que sobrevivieron al proceso de lavado inicial.
Finalmente, el proceso concluye con el moldeado y el enfriamiento. El plástico fundido se fuerza a través del cabezal de troquel. En aplicaciones de reciclaje, este troquel normalmente da forma al plástico en hebras continuas. Estas hebras calientes se enfrían inmediatamente en un baño de agua turbulenta y se cortan en gránulos uniformes mediante cuchillas giratorias rápidas.
Una extrusora no es una sola herramienta. Es un conjunto de componentes diseñados con precisión que trabajan al unísono. Imagínese estar en el suelo de una fábrica y sentir la vibración de un enorme motor de 160 kilovatios. La longevidad y eficiencia de esa máquina dependen enteramente de la calidad de estas piezas individuales.
La tolva actúa como depósito de material primario. Dependiendo de la densidad aparente del material, las tolvas pueden ser simples embudos alimentados por gravedad o complejos sistemas de alimentación forzada con agitadores internos. Para materiales ligeros o esponjosos, como restos de películas, los alimentadores forzados son absolutamente esenciales. Cuando los operadores encuentran puentes de material, un escenario frustrante en el que el plástico se aglutina y bloquea la garganta de alimentación, un apretujador garantiza una tasa de llenado constante y agresiva para el tornillo.
El barril es el cilindro de acero de paredes gruesas que alberga todo el proceso de extrusión. Dentro del cañón se encuentra el tornillo, que posiblemente sea el componente más crítico de la máquina. Un tornillo meticulosamente diseñado normalmente se divide en tres zonas distintas. La zona de alimentación presenta vuelos profundos para capturar el material sólido. La zona de transición aumenta gradualmente el diámetro de la raíz para comprimir el plástico y generar calor cortante. Finalmente, la zona de medición presenta tramos poco profundos que bombean el plástico completamente fundido a una presión constante hacia el troquel. Un tornillo de reciclaje estándar puede presentar una relación de longitud a diámetro de 32:1 o 36:1 para garantizar una homogeneización adecuada de la masa fundida.
Mientras que la fricción mecánica proporciona la mayor parte de la energía de fusión, el cilindro está rodeado por bandas calentadoras de cerámica o aluminio fundido externo. Estos calentadores elevan la máquina a la temperatura de funcionamiento durante el arranque. El control preciso de la temperatura es vital. Si el calor cae aunque sea ligeramente por debajo del punto de fusión del polímero, la tensión mecánica resultante puede literalmente romper el tornillo. Por el contrario, si la fricción genera calor excesivo, se activan sopladores de aire de alta velocidad o camisas de agua para evitar que el plástico se degrade y se vuelva quebradizo.
El cambiador de malla es un dispositivo de filtración mecánico ubicado al final del barril. Utiliza pantallas de malla de acero tejida para capturar impurezas. Los sistemas avanzados utilizan mecanismos hidráulicos continuos para cambiar las cribas en fracciones de segundo sin detener la máquina. El cabezal de troquel es el componente de herramientas final. Restringe el flujo para generar contrapresión en el barril y da forma a la masa fundida que sale en hebras para cortar.
| Componente | Función primaria | Clave Consideración de ingeniería |
|---|---|---|
| Tolva | Almacena y alimenta materia prima a la máquina. | Debe coincidir con la densidad aparente del material para evitar la formación de puentes y la falta de alimento. |
| Tornillo | Transporta, funde y presuriza el plástico. | La relación longitud-diámetro dicta la eficiencia de fusión y el tiempo de homogeneización. |
| Barril | Contiene presión y transfiere energía térmica. | Requiere recubrimiento bimetálico para procesar escamas rígidas altamente abrasivas. |
| Calentadores y refrigeradores | Regula las temperaturas exactas de fusión en todas las zonas. | Los controladores de temperatura PID previenen la degradación térmica del material y la ruptura de la cadena de polímeros. |
| Cambiador de pantalla | Filtra contaminantes físicos del derretimiento. | Los cambiadores continuos hidráulicos reducen drásticamente el tiempo de inactividad de la máquina durante los cambios de filtro. |
La tecnología de extrusión es altamente adaptable. Está muy personalizado para adaptarse a requisitos de fabricación y propiedades de materiales específicos. Seleccionar el tipo de extrusora subyacente correcto es el paso fundamental para construir una línea de producción rentable.
Las extrusoras de un solo tornillo representan el diseño más común y rentable en la industria del reciclaje. Al utilizar un eje giratorio, son muy eficientes a la hora de generar la presión necesaria para bombear plástico fundido a través de un troquel. Son el estándar confiable para el reciclaje básico, la fabricación de tuberías y la extrusión de láminas, donde el objetivo principal es la fusión y el conformado sencillos.
Por el contrario, las extrusoras de doble tornillo utilizan dos tornillos paralelos que giran dentro de un cilindro en forma de ocho. Estas máquinas ofrecen capacidades superiores de mezcla, composición y desgasificación. Los ingenieros generalmente los utilizan cuando mezclan diferentes plásticos, agregan grandes volúmenes de rellenos como carbonato de calcio o procesan materiales altamente sensibles al calor que requieren un control exacto del corte.
Si bien ambos utilizan los mismos principios básicos de derretir y empujar el plástico, la escala es muy diferente. Una impresora extrusora 3D de escritorio es un microsistema diseñado para fundir un alambre de filamento prefabricado, depositando apenas gramos de plástico por hora. Las extrusoras industriales procesan escamas o polvos crudos e irregulares. Operan con enormes motores que a menudo superan los 160 kilovatios para producir cientos o miles de kilogramos de material por hora de forma continua.
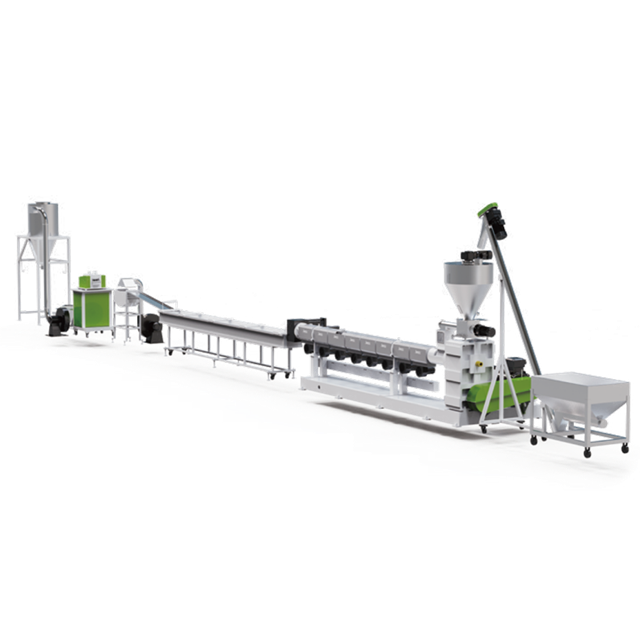
El impulso global hacia la sostenibilidad ambiental depende en gran medida de la tecnología de extrusión avanzada. Las extrusoras cierran la brecha crítica entre la recolección de residuos y la fabricación de nuevos productos. Actúan como motor transformador de la recuperación material.
Los acontecimientos recientes en el sector manufacturero ponen de relieve una transformación masiva en la tecnología de extrusión. Los estrictos mandatos globales ahora exigen porcentajes más altos de contenido reciclado posconsumo en los envases comerciales. Este impulso legislativo ha obligado a las instalaciones de reciclaje a actualizar sus líneas obsoletas. Las extrusoras estándar simplemente no pueden manejar los índices de flujo de fusión tremendamente fluctuantes de los flujos de residuos mixtos. Hoy en día, asistimos a un rápido cambio hacia sistemas de extrusión inteligentes. Estas líneas modernas integran sensores continuos de Internet de las cosas para monitorear la presión de fusión, la carga del motor y la degradación térmica en tiempo real. La automatización avanzada permite que la máquina ajuste las velocidades de los tornillos y las zonas de temperatura sobre la marcha. Este nivel de control compensa las inconsistencias inherentes que se encuentran en los desechos plásticos reciclados, lo que demuestra que el futuro de la recuperación de materiales depende del procesamiento inteligente basado en datos y no solo de la energía mecánica bruta.
En el contexto de la recuperación de materiales, rara vez se utiliza una extrusora de forma aislada. En cambio, forma el núcleo de una máquina peletizadora de plástico integral . Este sofisticado sistema toma los residuos plásticos lavados y triturados y los somete al proceso de extrusión. La máquina derrite las escamas irregulares, filtra la suciedad restante o las etiquetas de papel y extruye el plástico limpio en hebras continuas. Estas hebras se enfrían posteriormente en un baño de agua y se cortan en gránulos cilíndricos uniformes mediante cuchillas giratorias rápidas. Estos gránulos resultantes se convierten en el formato de materia prima estandarizado que requieren las instalaciones de moldeo por inyección y soplado en todo el mundo.
Sin sistemas de extrusión robustos, la economía circular de los plásticos colapsaría. Las escamas de plástico trituradas poseen tamaños y densidades aparentes tremendamente inconsistentes. Esto hace que sea imposible introducirlos directamente en la mayoría de las máquinas de fabricación de bienes de consumo. El proceso de extrusión y granulación homogeneiza el plástico, estandarizando su Índice de Flujo de Fusión y sus propiedades físicas. En consecuencia, esto permite a los fabricantes reemplazar con confianza los plásticos vírgenes basados en combustibles fósiles con pellets reciclados sin comprometer la integridad estructural de sus productos finales.
No todos los residuos plásticos son iguales. Los envases flexibles, como las bolsas de supermercado, se comportan de manera muy diferente dentro de una extrusora en comparación con los artículos duros y rígidos, como botellas de detergente, tubos gruesos o cajas de almacenamiento resistentes.
Los plásticos rígidos, predominantemente polietileno de alta densidad, polipropileno y acrilonitrilo butadieno estireno, presentan desafíos de procesamiento agresivos. En primer lugar, las escamas rígidas son notablemente abrasivas. Cuando se muelen elementos como piezas de automóviles, las escamas afiladas resultantes provocan un desgaste severo y rápido en los tornillos y cilindros de extrusora estándar. En segundo lugar, estos plásticos densos exigen temperaturas de procesamiento más altas y un par mecánico masivo para lograr una fusión adecuada.
Además, los plásticos rígidos posconsumo frecuentemente contienen humedad atrapada durante el proceso de lavado. Cuando los copos húmedos golpean un barril calentado a 250 grados Celsius, los operadores pueden literalmente escuchar el silbido del agua mientras se convierte en vapor. Si no se ventila adecuadamente, este vapor y tinta que desprende gases se convierten en gases volátiles que crean gránulos huecos, quebradizos o espumosos.
Para superar estas duras realidades industriales, las instalaciones deben utilizar maquinaria dedicada construida para resistir. Los componentes internos requieren cilindros y tornillos bimetálicos. Los ingenieros suelen tratar estas piezas con aleaciones de carburo de tungsteno para resistir la naturaleza altamente abrasiva de las escamas rígidas.
Las configuraciones específicas importan. Estas máquinas cuentan con zonas de desgasificación agresivas donde los respiraderos de barril especializados se conectan a potentes bombas de vacío. A medida que el plástico se derrite, el vacío extrae con fuerza la humedad y los gases antes de que la masa fundida llegue al cabezal del troquel. Las cajas de cambios especializadas de alto par también son estándar. Garantizan que el motor principal pueda mantener velocidades de rotación de tornillo constantes frente a la inmensa resistencia física de los materiales densos, manteniendo fácilmente producciones continuas que oscilan entre 300 y 1200 kilogramos por hora sin detenerse ni sobrecalentarse.
Al configurar un sistema para el reciclaje de plástico rígido, la decisión arquitectónica más crítica que tomará un administrador de instalaciones es elegir entre una configuración de extrusión de una sola etapa o de dos etapas. Esta decisión estructural dicta directamente la calidad de su pellet final y sus costos operativos diarios.
Una línea de extrusión de una sola etapa utiliza un cilindro extrusor largo y continuo para realizar la alimentación, fusión, ventilación y bombeo en una sola pasada.
Las instalaciones deben invertir en una línea de peletización de plástico rígido con un diseño de una sola etapa cuando su material de origen esté relativamente limpio, seco y consistente. Por ejemplo, si una fábrica recicla su propia chatarra postindustrial, como cajas de polipropileno defectuosas o cortes limpios de tuberías de polietileno de alta densidad, el material carece inherentemente de suciedad intensa o humedad excesiva. En estas condiciones favorables, una máquina de una sola etapa es altamente eficiente. Consume notablemente menos electricidad, ocupa una superficie de fábrica más pequeña y requiere menos intervenciones de mantenimiento, al tiempo que impulsa fácilmente altos rendimientos.
Por el contrario, un sistema de doble etapa conecta una enorme extrusora primaria directamente a una extrusora de bombeo secundaria más pequeña. En la industria se hace referencia frecuentemente a esto como una configuración madre-bebé. El plástico se funde en la primera etapa, pasa a través de un cambiador de tamiz inicial, cae a la segunda etapa para su posterior procesamiento, pasa a través de un segundo tamiz más fino y finalmente se granula.
Esta configuración de alta resistencia es absolutamente obligatoria para el procesamiento de residuos posconsumo muy contaminados. Si sus escamas de plástico rígido tienen un alto contenido de humedad superior al 3 por ciento, una superficie impresa pesada o suciedad residual debido a un lavado inadecuado, una sola etapa no podrá procesarlas de manera efectiva. La utilización de un sistema de peletización para plástico rígido con un diseño de dos etapas permite la ventilación al aire libre a medida que la masa fundida se transfiere entre etapas. Esto proporciona una desgasificación superior y sin concesiones. Además, el proceso de doble filtración garantiza que se capturen incluso los contaminantes microscópicos, lo que produce un pellet reciclado sin burbujas de primera calidad que tiene un precio de mercado más alto.
La selección de equipos de extrusión industrial es un gasto de capital importante. Requiere una mirada seria y objetiva a sus objetivos de producción y su cadena de suministro de materia prima. La compra de una máquina con especificaciones deficientes da como resultado una mala calidad del pellet y averías constantes. Por el contrario, el exceso de especificaciones infla innecesariamente sus costos de capital iniciales.
Las propiedades químicas y físicas del material de entrada deben dictar el diseño de la máquina. Determine de forma inequívoca si está procesando películas flexibles, escamas rígidas o plásticos de ingeniería especializados. Si su suministro principal consiste en botellas trituradas, carcasas de baterías o paletas pesadas, debe especificar un sistema diseñado específicamente para aplicaciones de alta densidad y alto torque. Asegúrese de que la geometría del tornillo esté asignada al polímero específico. Un perfil de tornillo optimizado para polipropileno no procesará tereftalato de polietileno de manera eficiente, lo que provocará una mala homogeneización de la masa fundida.
La capacidad del extrusor está determinada principalmente por el diámetro del tornillo medido en milímetros, como 90 mm o 150 mm, combinado con la potencia del motor medida en kilovatios. Calcule con precisión el rendimiento diario requerido. Si su modelo de negocio requiere producir 500 kilogramos de pellets por hora para seguir siendo rentable, seleccione una máquina con capacidad para 600 kilogramos por hora para permitir un margen operativo cómodo. Hacer funcionar una extrusora a su máxima capacidad absoluta de forma continua acelerará drásticamente el desgaste de la caja de engranajes y los cojinetes de empuje, lo que provocará fallas prematuras.
Analice meticulosamente el nivel de contaminación de sus copos crudos. Si su material se lava pero aún retiene humedad o etiquetas de papel, dé prioridad a las máquinas con sistemas agresivos de desgasificación al vacío y cambiadores de pantalla de gran superficie. Aquí debe finalizarse la elección crítica entre extrusión de una o dos etapas. Invertir en cambiadores de malla hidráulicos continuos y avanzados evita la necesidad de detener la producción sólo para cambiar los filtros. Esto aumenta drásticamente la producción diaria y la rentabilidad operativa general.
Comprender la mecánica de una extrusora es solo el comienzo de su viaje hacia la fabricación industrial. Esta extraordinaria máquina impulsa la moderna industria del reciclaje de plástico, convirtiendo los residuos globales en recursos sostenibles y rentables.
Seleccionar el equipo adecuado requiere una reflexión cuidadosa, un análisis profundo de los materiales y una comprensión clara de sus objetivos finales. Un sistema de granulación exclusivo adaptado a su tipo de plástico específico maximiza la eficiencia y garantiza un producto final de alta calidad. No adivines con tus especificaciones. Evalúe minuciosamente sus necesidades de materiales y explore la maquinaria de calidad profesional en Jwell para configurar una solución personalizada que se ajuste exactamente a sus demandas operativas e impulse su negocio de reciclaje.
En la industria del reciclaje, una extrusora sirve como unidad de procesamiento central de una máquina peletizadora de plástico. Toma residuos de plástico limpios y triturados, como escamas o triturados, los funde mediante una intensa fricción mecánica y calor externo y los empuja a través de una matriz. Luego, el material fundido se corta en gránulos de plástico uniformes, que se empaquetan y se venden a los fabricantes como materia prima sostenible para crear productos plásticos completamente nuevos.
Es un sistema de extrusión industrial altamente especializado diseñado explícitamente para procesar plásticos duros y densos como polipropileno, polietileno y acrilonitrilo butadieno estireno. Estos materiales específicos, que generalmente provienen de artículos rígidos como botellas, cajas de transporte y tuberías agrícolas gruesas, requieren un mayor torque del motor, diseños de tornillos especializados resistentes a la abrasión y sólidas capacidades de desgasificación al vacío para volver a convertirse de manera efectiva en gránulos de plástico en bruto de alta calidad.
Una extrusora funciona de forma continua, empujando constantemente el plástico derretido a través de un troquel abierto para crear formas continuas e interminables, como tuberías, películas o hebras largas para peletizar. Por el contrario, una máquina de moldeo por inyección funciona de forma cíclica. Derrite una cantidad específica de plástico y lo inyecta bajo una inmensa presión en un molde de metal discreto y cerrado para crear un objeto tridimensional único y sólido, como una tapa de botella, un juguete infantil o un componente del tablero de un automóvil.
Se recomienda encarecidamente, y a menudo se requiere, un sistema de doble etapa si sus escamas de plástico rígido contienen altos niveles de humedad, impresión con mucha tinta o impurezas residuales del proceso de recolección. El proceso de extrusión de dos pasos que utiliza una extrusora de fusión primaria y una extrusora de bombeo secundaria proporciona una desgasificación al vacío superior para eliminar los gases atrapados y permite una doble filtración. Este riguroso proceso garantiza que incluso los desechos altamente contaminados produzcan un gránulo final limpio, denso y sin burbujas, adecuado para la fabricación de alta gama.
Las burbujas de aire, a menudo denominadas espuma, se producen cuando la humedad atrapada o los gases volátiles de las tintas derretidas no logran escapar antes de que el plástico llegue al cabezal del troquel. Si los copos de entrada tienen un alto contenido de humedad, una máquina estándar atrapará ese vapor dentro de la masa fundida. Para evitar esto, los operadores deben utilizar extrusoras equipadas con zonas agresivas de desgasificación al vacío a lo largo del barril para extraer estos gases, asegurando un gránulo final denso y sólido.
La relación Longitud-Diámetro dicta cuánto tiempo pasa el plástico dentro del barril calentado. Para chatarra industrial limpia y fácil de fundir, una proporción más corta de 24:1 podría ser suficiente. Sin embargo, para los plásticos rígidos posconsumo que requieren una mezcla y desgasificación exhaustivas, los ingenieros suelen especificar una proporción más larga de 32:1 o 36:1 para garantizar una homogeneización adecuada de la masa fundida sin provocar degradación térmica de las cadenas de polímeros.


