
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-20 Origen:Sitio


¿La mala calidad de la producción arruina sus ganancias del reciclaje de plástico? Muchos administradores de instalaciones y compradores B2B se fijan completamente en el precio inicial de los equipos nuevos. Pasan por alto por completo las especificaciones técnicas que realmente dictan su éxito financiero. Ignorar estas métricas críticas genera graves cuellos de botella operativos en la fábrica. Peor aún, se termina con productos finales degradados que se venden por centavos de dólar a los fabricantes intermedios.
Una máquina de reciclaje de plástico totalmente automática resuelve este problema inherente proporcionando entornos de procesamiento precisos y altamente controlados. Para maximizar realmente el retorno de su inversión, necesita saber exactamente qué métricas de rendimiento importan. En esta guía completa, desglosamos las especificaciones de producción críticas, desde la capacidad de rendimiento hasta la uniformidad de los pellets. Estos son los parámetros de ingeniería exactos que debe evaluar antes de comprar un sistema de reciclaje completo.
Antes de profundizar en parámetros específicos de las máquinas, debemos abordar un cambio importante en el sector del reciclaje. Análisis recientes de la industria destacan un giro masivo hacia el reciclaje de circuito cerrado. Impulsados por regulaciones de embalaje más estrictas y mandatos de sostenibilidad corporativa, los compradores ahora exigen resina posconsumo que tenga un rendimiento idéntico al de los plásticos vírgenes. Esto significa que las especificaciones de salida ya no son sólo puntos de referencia de calidad. Son requisitos previos estrictos para ingresar a cadenas de suministro lucrativas. Si su equipo no puede cumplir consistentemente con los requisitos de flujo de fusión estable y de alta pureza, simplemente quedará excluido de los mercados premium.
Al evaluar el rendimiento operativo, tenga en cuenta que la producción no es simplemente un subproducto del extrusor final. Es el resultado acumulativo de un ecosistema altamente automatizado y perfectamente integrado. Cada módulo, desde la reducción de tamaño inicial hasta la etapa de enfriamiento final, impacta directamente las propiedades físicas y químicas de los pellets reciclados.
El preprocesamiento inevitablemente dicta la eficiencia posterior. La función principal de una trituradora de reciclaje de plástico robusta es reducir los desechos voluminosos e impredecibles en piezas manejables y uniformes. Imagínese introducir trozos tremendamente irregulares de plástico rígido en una extrusora. El tornillo tendría dificultades para mantener una mordida constante. Esto provoca graves fluctuaciones de presión dentro del cañón, lo que en última instancia provoca una fusión desigual y una mala uniformidad de los gránulos. Al mantener especificaciones estrictas sobre el tamaño de las cribas y utilizar un diseño de rotor de un solo eje especializado, los administradores de las instalaciones garantizan que el material triturado fluya sin problemas hacia la siguiente etapa de procesamiento. Esto previene eficazmente los bloqueos y reduce drásticamente el desgaste mecánico.
Las líneas de reciclaje modernas dependen en gran medida de controladores lógicos programables para sincronizar varias etapas operativas. La automatización cierra la brecha entre las fases de trituración, lavado y extrusión. Los transforma en una única unidad cohesiva. Los sensores monitorean continuamente las cargas del motor, las zonas de temperatura y los caudales de material en tiempo real. Cuando el sistema detecta un aumento repentino de material proveniente de la trituradora, el controlador automáticamente reduce la velocidad del transportador. Esto evita sobrecargar la tolva del extrusor. Una sincronización tan precisa minimiza el error humano, estabiliza la presión de fusión y garantiza que la tasa de producción final se mantenga estable durante todo el turno de producción.
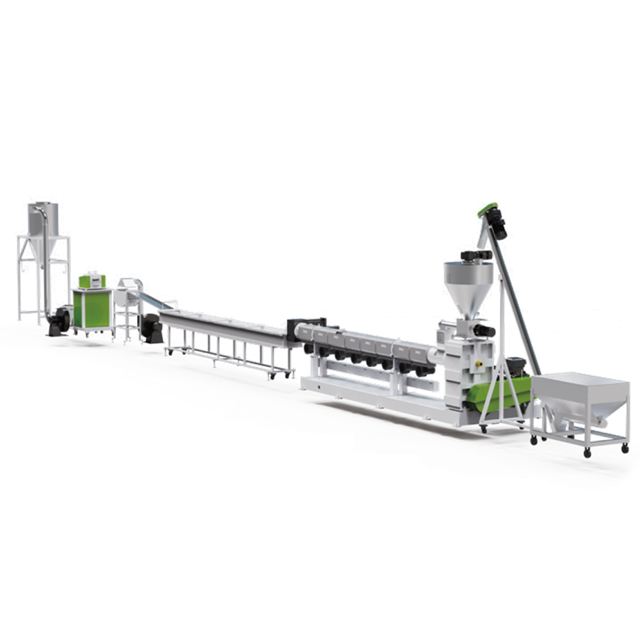
La capacidad de rendimiento es casi siempre la primera especificación que los compradores buscan en una hoja de especificaciones. Evaluar la capacidad requiere una comprensión matizada de cómo los números teóricos se traducen en las crudas realidades de la operación diaria.
Los administradores de las instalaciones deben diferenciar claramente entre la capacidad nominal impresa en un folleto satinado y la producción operativa real. La producción real está fuertemente influenciada por la densidad aparente, el contenido de humedad y el nivel de contaminación de la materia prima de entrada. El procesamiento de material triturado de HDPE rígido y limpio producirá una producción mucho más cercana a la capacidad nominal. Por el contrario, intentar procesar películas de LDPE livianas y muy impresas naturalmente reducirá el rendimiento por hora debido a ineficiencias en la alimentación.
| Tipo de material | Entrada Densidad aparente | Capacidad nominal de la máquina | Salida real esperada |
|---|---|---|---|
| Escamas rígidas de HDPE | Alto | 1.000 kg por hora | 900 - 950 kg por hora |
| Película de LDPE limpia | Bajo | 1.000 kg por hora | 750 - 850 kg por hora |
| Plásticos mixtos/húmedos | Variable | 1.000 kg por hora | 600 - 700 kg por hora |
Comprender estas variables desde el principio garantiza que los compradores no reduzcan el tamaño de sus equipos. Se trata de un error que invariablemente conduce a que no se cumplan los objetivos de producción y a que los plazos de retorno de la inversión (ROI) se extiendan dolorosamente.
Al inyectar capital en una máquina de reciclaje de plástico totalmente automática, los compradores con visión de futuro evalúan la modularidad del sistema. A medida que una instalación de reciclaje consiga contratos municipales o comerciales más lucrativos, el volumen de residuos entrantes aumentará naturalmente. Los equipos con componentes escalables permiten a los operadores aumentar el rendimiento sin la pesadilla de desmontar y reemplazar toda la línea. La evaluación temprana de las especificaciones de escalabilidad protege la inversión de capital inicial. Crea un camino técnico claro para la futura expansión de las instalaciones.
La viabilidad financiera de cualquier operación de reciclaje depende enteramente del valor de mercado del producto. Los usuarios finales de plásticos reciclados exigen materiales que se comporten de forma predecible durante los procesos de moldeo por inyección o soplado a alta velocidad. Por lo tanto, las especificaciones físicas y químicas del pellet final son absolutamente críticas.
Los fabricantes exigen gránulos que sean de tamaño uniforme, impecablemente lisos y completamente libres de huecos internos o burbujas de aire atrapadas. Una de alta calidad máquina peletizadora de plástico utiliza tecnología de corte de matriz de alta precisión junto con enfriamiento controlado por anillo de agua para lograr esta consistencia impecable. Los sistemas avanzados suelen presentar una relación L/D optimizada de 32:1 o 36:1 para garantizar una plastificación completa. Además, la densidad aparente es una especificación crucial que a menudo se pasa por alto. La alta densidad aparente significa que los gránulos se empaquetan muy juntos. Esto reduce drásticamente los costes de embalaje y logística. Más importante aún, los gránulos densos se alimentan de manera mucho más eficiente en las tolvas de las máquinas de moldeo por inyección posteriores.
El índice de flujo de fusión mide exactamente con qué facilidad fluye un polímero termoplástico cuando se lo somete a calor y presión. Si este índice fluctúa enormemente de un lote a otro, los fabricantes simplemente no pueden utilizar los pellets para producir productos estructuralmente sólidos. Un sistema de peletización superior mantiene esta estabilidad vital mediante el uso de zonas de control de temperatura de alta precisión a lo largo del cilindro del extrusor. Esto minimiza la degradación del polímero. Al mantener la tensión de corte y el tiempo de residencia dentro de límites óptimos, el equipo preserva la longitud de la cadena molecular del plástico.
Podría decirse que la humedad es el mayor enemigo del proceso de extrusión de plástico. Incluso trazas microscópicas de agua introducidas en la extrusora pueden comprometer gravemente la integridad estructural del pellet final.
Cuando las escamas de plástico húmedas ingresan a una extrusora caliente, las altas temperaturas de procesamiento hacen que el agua se convierta instantáneamente en vapor. Este vapor queda atrapado violentamente dentro del polímero fundido. Provoca formación de espuma, degradación molecular severa y, en última instancia, gránulos quebradizos que se rompen bajo presión. Para evitar esta caída catastrófica de la calidad, la especificación de salida de cualquier sistema de secado aguas arriba debe exigir estrictamente un contenido de humedad final inferior al 1 por ciento. Cumplir esta especificación de manera constante garantiza que la extrusora funcione sin problemas y que los gránulos finales conserven su máxima resistencia a la tracción.
Para lograr estos límites de humedad increíblemente estrictos, una línea de lavado de reciclaje comercial suele emplear una combinación estratégica de tecnologías de secado mecánico y térmico. Los secadores centrífugos utilizan fuerzas de rotación extremas de alta velocidad para extraer físicamente el agua de la superficie de las escamas de plástico rígido. Para películas flexibles o materiales muy porosos, el secado mecánico por sí solo no es suficiente. En estos escenarios, los sistemas de secado térmico, como las tuberías de aire caliente, deben integrarse perfectamente en la línea de lavado. Evaluar los mecanismos de secado específicos y su producción de humedad garantizada es un paso esencial para adaptar la línea de lavado al flujo de residuos previsto.
Los residuos plásticos posconsumo son intrínsecamente sucios. Llega contaminado con etiquetas de papel, adhesivos residuales, suciedad incrustada y restos de polímeros incompatibles. La fase de extrusión debe eliminar agresivamente estas impurezas para producir un producto comercialmente viable.
Las especificaciones del cambiador de cribas dictan la máxima pureza del pellet final. Los compradores deben evaluar críticamente el área de filtración activa y el tamaño de malla que el sistema puede manejar sin causar una contrapresión excesiva. Las operaciones estándar a menudo dependen de cambiadores de criba de placa única, pero estos requieren que los operadores detengan la máquina para cambiar las cribas. Esto interrumpe abruptamente el flujo de trabajo automatizado y limita la capacidad de producción real. Para operaciones de gran volumen, los cambiadores de criba continuos de doble pistón son el estándar de oro. Permiten a los técnicos cambiar las mallas filtrantes obstruidas mientras la masa fundida continúa fluyendo, lo que garantiza un tiempo de inactividad absolutamente nulo.
Durante la intensa fusión de los plásticos posconsumo, las tintas de impresión residuales y la materia orgánica degradada se vaporizan, creando compuestos orgánicos volátiles. Si estos gases permanecen atrapados en la matriz polimérica, se manifiestan como feos defectos superficiales. Las máquinas avanzadas cuentan con sistemas de desgasificación al vacío de doble o multizona meticulosamente diseñados para extraer estos volátiles directamente del cilindro extrusor. Una especificación de desgasificación altamente eficiente se correlaciona directamente con una claridad visual brillante y la eliminación completa de olores desagradables en el resultado final.
Si bien el alto rendimiento y la excelente calidad de los pellets determinan sus ingresos brutos, el consumo de energía determina sus costos operativos. En el panorama industrial moderno, la verdadera rentabilidad está indisolublemente ligada a la eficiencia energética.
Los compradores inteligentes siempre deben exigir la métrica específica de consumo de energía directamente al fabricante del equipo. Normalmente, esto se expresa en kilovatios-hora por kilogramo. Una máquina que produce volúmenes masivos pero consume una cantidad exorbitante de electricidad erosionará rápidamente sus márgenes de beneficio. La verdadera eficiencia operativa sólo se logra cuando se minimiza el costo de energía necesario para producir un solo kilogramo de plástico de alta calidad. La comparación de estas especificaciones en diferentes configuraciones proporciona una base matemáticamente sólida para calcular el retorno de la inversión a largo plazo.
La integración inteligente de componentes eléctricos avanzados desempeña un papel fundamental a la hora de reducir los costes energéticos. Las modernas máquinas de reciclaje de plástico totalmente automáticas utilizan accionamientos de frecuencia variable en los motores principales de la extrusora y en los accionamientos de la trituradora. En lugar de funcionar a toda velocidad constantemente, estas unidades ajustan dinámicamente el consumo de energía del motor en función de los requisitos de carga en tiempo real. Además, actualizar a bandas calefactoras infrarrojas o un aislamiento cerámico grueso alrededor del cilindro del extrusor evita que la valiosa energía térmica se filtre al entorno circundante de la fábrica. Estas tecnologías inteligentes garantizan que cada vatio de energía eléctrica se dedique exclusivamente a derretir el plástico.
Es un error costoso asumir que las especificaciones de producción pueden generalizarse para todos los tipos de desechos plásticos. Las características físicas del material de entrada dictan las configuraciones mecánicas necesarias y los parámetros de salida esperados.
El polipropileno y el polietileno dominan el panorama del reciclaje, pero exigen condiciones de procesamiento muy específicas. Una línea de peletización de PP PE dedicada debe contar con especificaciones precisas de control de temperatura para evitar la degradación térmica de estos materiales sensibles. Específicamente, la velocidad de corte del troquel y la temperatura del agua en el anillo de enfriamiento deben calibrarse meticulosamente para que coincidan con la resistencia específica del plástico en estado fundido. Si la velocidad de corte es demasiado lenta, los gránulos se aglomerarán en grumos inútiles. Si es demasiado rápido, los gránulos tendrán una forma irregular, lo que provocará el rechazo de los compradores intermedios.
El reciclaje de envases flexibles presenta un conjunto de desafíos de producción radicalmente diferente en comparación con las botellas rígidas. Imagínese introducir un puñado de plumas en un ventilador de alta velocidad. Eso es esencialmente lo que sucede cuando los operadores intentan procesar películas esponjosas y de baja densidad sin la densificación adecuada. Para mantener una alta capacidad de producción, las máquinas que procesan películas deben integrar una unidad cortadora-compactadora especializada. Este compactador utiliza calor de fricción bruto para densificar la película liviana en gránulos semifundidos más pesados antes de introducirlos a la fuerza en el tornillo extrusor. Evaluar las especificaciones de procesamiento de este compactador es absolutamente esencial para las instalaciones que se centran en residuos de envases poscomerciales.
Los folletos técnicos y las ingeniosas presentaciones de ventas proporcionan datos teóricos. Para los compradores B2B que realizan importantes inversiones de capital, aceptar estas especificaciones de producción al pie de la letra supone un riesgo operativo grave. Verificar estas afirmaciones mediante pruebas objetivas y reales es un paso obligatorio en el proceso de adquisición.
Antes de transferir el pago final y autorizar el envío, los compradores deben exigir un protocolo completo de prueba de aceptación en fábrica. Durante esta prueba, el fabricante debe hacer funcionar la máquina utilizando los materiales de desecho plásticos específicos de su instalación. Esta prueba en vivo proporciona evidencia empírica de que la máquina puede alcanzar consistentemente la capacidad de rendimiento prometida, mantener el índice de flujo de fusión requerido y producir pellets con la densidad aparente correcta. Si la máquina no cumple con las especificaciones de producción acordadas durante esta prueba crítica, los ingenieros de la fábrica pueden realizar los ajustes mecánicos necesarios antes de que el equipo abandone la planta de fabricación.
En última instancia, las especificaciones de salida definen su éxito operativo. Si bien el alto rendimiento y la calidad impecable del pellet abren la puerta a mercados premium, la estricta eficiencia energética mantiene sus costos operativos diarios manejables. Al invertir en una máquina de reciclaje de plástico totalmente automática con especificaciones verificadas de primer nivel, los administradores de instalaciones pueden eliminar los cuellos de botella en la producción y asegurar la rentabilidad a largo plazo. Deja de adivinar con tus inversiones de capital. Visite Jwell hoy para explorar nuestras soluciones de reciclaje de alto rendimiento. Comuníquese con nuestro equipo de ingeniería para analizar especificaciones personalizadas para sus flujos de desechos específicos y solicitar una cotización de equipo detallada y respaldada por el rendimiento.
Depende completamente del tamaño físico de sus instalaciones y del volumen contratado de residuos entrantes. Las plantas de reciclaje de tamaño pequeño y mediano pueden funcionar eficientemente con máquinas con una capacidad de 300 a 500 kg por hora. Las operaciones a escala industrial suelen requerir sistemas pesados capaces de empujar entre 1.000 y 3.000 kg por hora. El principio crítico de ingeniería aquí es la sincronización. Debe adaptar perfectamente la capacidad de producción de su extrusora al volumen de procesamiento de sus unidades de trituración y lavado anteriores para evitar costosos cuellos de botella de material.
La fase de lavado sirve como base absoluta para la calidad del pellet posterior. Un sistema de lavado de alto rendimiento elimina agresivamente la suciedad abrasiva, los aceites orgánicos y las etiquetas de papel que, de otro modo, obstruirían rápidamente las pantallas de filtración del extrusor. Lo más importante es que los módulos de secado especializados dentro de la línea de lavado reducen drásticamente el contenido de humedad de las escamas de plástico. Si el plástico ingresa a la extrusora con mucha humedad, el agua atrapada se convierte en vapor, lo que provoca una degradación severa del polímero y produce gránulos quebradizos y de bajo valor plagados de burbujas de gas.
Una máquina de una sola etapa utiliza un cilindro extrusor principal. Es muy eficiente energéticamente y es ideal para procesar plásticos rígidos limpios y prelavados que ya tienen un bajo contenido de humedad. Por el contrario, una máquina en cascada de dos etapas cuenta con una extrusora primaria que alimenta el plástico fundido directamente a una extrusora secundaria más pequeña. Esta configuración en cascada proporciona una superficie significativamente mayor para la filtración avanzada de material fundido y la desgasificación de alto vacío. Es la opción obligatoria para procesar materiales muy impresos, muy contaminados o con mayor humedad, como películas agrícolas posconsumo.
El índice de flujo de fusión mide exactamente la facilidad con la que fluye un polímero termoplástico cuando se funde bajo pesos y temperaturas específicos. Los fabricantes que compran pellets reciclados para moldear nuevos productos calibran su costosa maquinaria basándose en valores de índice muy específicos. Si su máquina de reciclaje degrada las cadenas de polímero debido a un esfuerzo cortante excesivo o un control deficiente de la temperatura, el índice fluctuará enormemente de un lote a otro. Un flujo de fusión estable y predecible es el principal indicador del plástico reciclado de primera calidad, lo que le permite vender con confianza su producción a un precio de mercado mucho más alto.
La capacidad de producción real se mide pesando los pellets finales, enfriados y secos producidos durante una hora continua e ininterrumpida de operación normal. No debe medir la capacidad durante los primeros minutos del inicio, ya que el sistema aún se está estabilizando. Para obtener una métrica precisa, analice su material de desecho típico con sus niveles de contaminación estándar. Recoja el resultado en un supersaco sobre una báscula de piso calibrada durante exactamente sesenta minutos. Esta prueba del mundo real tiene en cuenta cambios de pantalla, fluctuaciones menores de alimentación y variaciones de densidad del material.
Las fluctuaciones se deben principalmente a una degradación térmica inconsistente durante el proceso de extrusión. Si la temperatura del cilindro del extrusor es demasiado alta, o si el diseño del tornillo crea una tensión de corte excesiva, las cadenas moleculares del polímero se rompen, aumentando el índice de flujo de fusión de manera impredecible. Además, procesar grados mixtos de plásticos sin una clasificación adecuada o no eliminar la humedad residual antes de la extrusión alterará drásticamente el índice final. Mantener un control preciso de la temperatura y garantizar que el material de entrada esté seco y bien clasificado es fundamental para estabilizar el producto final.


