
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-04 Origen:Sitio


Sustituir sólo una fracción del polímero virgen por plástico reciclado mal procesado puede atascar instantáneamente un sistema de canal caliente. De repente, una línea de producción multimillonaria se detiene por completo. El panorama de la fabricación de plástico está cambiando rápidamente. La estricta legislación sobre embalaje y las cambiantes expectativas de los consumidores hacen que la demanda de materiales reciclados de alta calidad esté en su punto más alto.
Sin embargo, las materias primas secundarias rara vez son iguales. La compra de regranulado no documentado introduce variables caóticas en su proceso de fabricación. Se enfrentará a graves defectos visuales, debilidades estructurales y, en última instancia, fallos de cumplimiento. Para proteger la producción, los equipos de adquisiciones deben exigir hojas de datos técnicos muy específicas a sus proveedores.
En esta guía completa, desglosamos las especificaciones físicas, químicas y de pureza exactas que debe verificar antes de firmar una orden de compra. También exploramos cómo la maquinaria fundamental determina directamente la calidad del pellet final. Este conocimiento le permite auditar su cadena de suministro con absoluta confianza.
Los datos de la industria revelan un enorme déficit estructural en el mercado del reciclaje de plásticos. Si bien las tasas generales de recolección de desechos municipales están aumentando, el suministro de resina posconsumo premium de calidad para moldeo por inyección sigue estando críticamente limitado. Los mandatos globales están haciendo que el mercado pase de promesas voluntarias de sostenibilidad a requisitos legales estrictos. Las marcas están luchando por conseguir una regranulación premium para evitar elevados impuestos por incumplimiento. En consecuencia, el mercado está inundado de materiales de bajo nivel disfrazados de pellets de primera calidad.
Más allá de las presiones regulatorias, los consumidores finales exigen envases sostenibles pero se niegan a aceptar concesiones en cuanto a funcionalidad o estética. Una botella de loción moldeada con un cincuenta por ciento de contenido reciclado debe funcionar y verse idéntica a su contraparte virgen. Cualquier defecto visual, como motas de carbón negro o fragilidad estructural, erosiona instantáneamente el valor de la marca.
Además, las instalaciones de recuperación de materiales luchan constantemente contra la variabilidad de los flujos de residuos municipales. Si un socio de reciclaje no aplica controles estrictos de procesamiento para mitigar esta variabilidad entrante, el caos se transfiere directamente a su fábrica. Las consecuencias financieras del tiempo de inactividad de las máquinas, los canales calientes atascados y las piezas rechazadas eclipsarán rápidamente cualquier ahorro de costos inicial obtenido al comprar regranulado barato y no documentado.
Para garantizar una producción perfecta, los compradores deben tratar la resina reciclada exactamente con el mismo escrutinio analítico que se aplica a los materiales vírgenes. Aceptar una etiqueta genérica de plástico reciclado es una receta para el desastre. A continuación se detallan las especificaciones críticas que debe evaluar en la Ficha Técnica de cada lote.
El índice de flujo de fusión mide la facilidad con la que un polímero termoplástico fluye bajo una temperatura y un peso aplicado específicos. Para los fabricantes, este es posiblemente el parámetro operativo más crítico. Imagine una máquina de moldeo por inyección procesando un lote de regranulado con caudales que fluctúan enormemente. En un minuto, la masa fundida es demasiado viscosa, lo que provoca disparos cortos que no logran llenar completamente la cavidad del molde. Al minuto siguiente, se vuelve demasiado líquido, lo que genera destellos: exceso de material que se filtra fuera del molde y requiere un costoso recorte manual.
Los compradores deben asegurarse de que el índice de flujo de regranulado coincida estrechamente con su configuración de procesamiento específica. Un índice muy variable dentro de un solo lote es una gran señal de alerta. Indica que el proveedor mezcló al azar diferentes grados de polímeros, lo que provocará una inestabilidad continua y exasperante en la línea de producción.
La humedad es el asesino silencioso del procesamiento de plástico. Esto es particularmente cierto para los polímeros higroscópicos como el tereftalato de polietileno y el nailon. Cuando los gránulos de plástico húmedos entran en la fase de fusión de una extrusora, el agua atrapada se convierte violentamente en vapor. Este vapor en expansión provoca separaciones (rayas o burbujas plateadas antiestéticas) en la superficie de la pieza moldeada final.
Más importante aún, la alta humedad desencadena una reacción química conocida como hidrólisis. Esta reacción rompe las cadenas de polímeros y reduce drásticamente la resistencia mecánica del plástico. Para las poliolefinas estándar, la humedad debe limitarse estrictamente por debajo del 0,1 por ciento. Para materiales sensibles, se deben exigir niveles de humedad garantizados por debajo del 0,05 por ciento antes del procesamiento.
Los desechos posconsumo contienen inherentemente materiales extraños, independientemente de cuán agresivamente se clasifiquen. La contaminación abarca desde etiquetas de papel residuales y papel de aluminio hasta contaminación cruzada por polímeros incompatibles. Los compradores deben solicitar datos sobre los límites de contaminación aceptables, normalmente medidos en partes por millón.
Los altos niveles de partículas sin fundir actúan como bolas de demolición microscópicas. Obstruirán los intrincados sistemas de canales calientes en las máquinas de moldeo por inyección y crearán concentradores de tensión en el producto final. Esto conduce inevitablemente a un agrietamiento prematuro bajo presión. Especifique siempre el tamaño máximo de micras permitido para los contaminantes.
La densidad aparente se refiere al peso de los gránulos de plástico por unidad de volumen. Una densidad aparente uniforme y una geometría de pellet consistente son necesidades absolutas para los sistemas automatizados de alimentación y dosificación utilizados en las fábricas modernas.
Si un envío de regranulado contiene gránulos muy irregulares, exceso de polvo plástico o hebras de polímero fibrosas sin cortar, inevitablemente se producirán puentes en la tolva de alimentación. Los puentes se producen cuando los gránulos irregulares se entrelazan, bloqueando el flujo de material hacia el tornillo del extrusor y provocando que la máquina funcione en seco. La geometría consistente del pellet garantiza la velocidad de alimentación constante necesaria para mantener una presión continua.
Para las aplicaciones orientadas al consumidor, la estética se analiza en profundidad. La hoja de datos debe incluir datos colorimétricos precisos, utilizando a menudo el espacio de color Lab, para garantizar la coherencia visual entre lotes. Además, los plásticos posconsumo con frecuencia retienen compuestos orgánicos volátiles de su ciclo de vida anterior, como residuos de detergentes picantes u olores a descomposición de alimentos. Los compradores deben verificar que el regranulado haya sido sometido a una eliminación intensiva de olores, asegurando que el material final sea aromáticamente neutro.
| Especificación Parámetro | Regranulado de baja calidad | Regranulado premium de calidad para inyección | Impacto en la fabricación |
|---|---|---|---|
| Contenido de humedad | Más del 0,5% | Menos del 0,05% | Apertura de la superficie, hidrólisis severa, resistencia a la tracción reducida |
| Contaminación | Más de 500 ppm | Menos de 100 ppm | Canales calientes bloqueados, puntos débiles estructurales, paradas frecuentes |
| Variación de las IMF | ± 20% por lote | ± 5% por lote | Llenado de molde inconsistente, defectos de rebaba, disparos cortos |
| Densidad aparente | Muy variable con el polvo. | Uniforme y esférico | Puentes en la tolva, alimentación inestable del extrusor, caídas de presión |
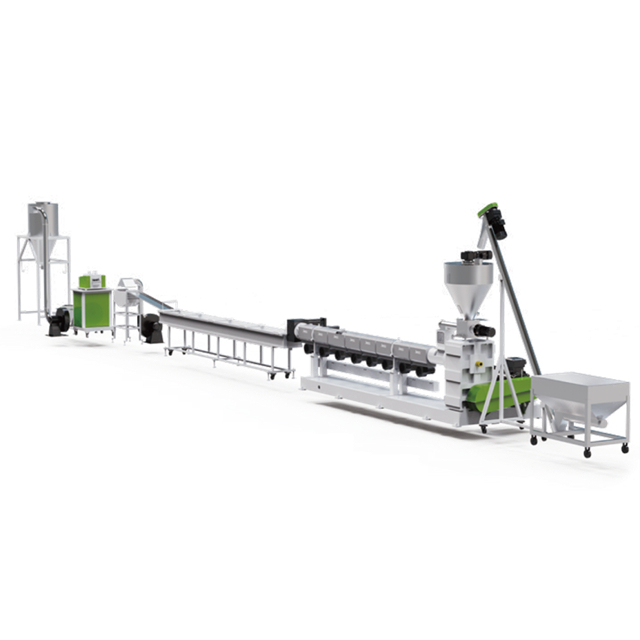
La capacidad de una instalación de reciclaje para cumplir con estas exigentes especificaciones físicas y químicas está totalmente ligada al calibre de su equipo de procesamiento. La extrusora es el corazón de cualquier operación de reciclaje. Un proveedor solo puede garantizar datos técnicos consistentes y de alta calidad si utiliza una de última generación. máquina peletizadora de plástico .
Para cumplir con los estrictos límites de humedad y compuestos volátiles, el equipo de extrusión debe contar con tecnología avanzada de desgasificación al vacío. Los peletizadores de alta calidad emplean relaciones optimizadas de longitud y diámetro junto con zonas de desgasificación de alto vacío o doble ventilación ubicadas estratégicamente a lo largo del cilindro del extrusor. A medida que el plástico pasa a un estado fundido, el sistema de vacío extrae activamente y a la fuerza el aire atrapado, la humedad y los gases de bajo peso molecular. Esta extracción agresiva evita la formación de huecos dentro de los gránulos, lo que garantiza una alta densidad aparente y mitiga el riesgo de hidrólisis durante la fase de fabricación posterior.
De manera similar, las especificaciones de contaminación son controladas directamente por el sistema de filtración de masa fundida integrado en la línea. La maquinaria avanzada utiliza cambiadores de pantalla continuos de doble pilar o sofisticados filtros láser, forzando al polímero fundido a través de mallas de acero microscópicas. La naturaleza continua de estos sistemas permite que la máquina purgue impurezas microscópicas, como adhesivos residuales o polvo de aluminio, sin detener la producción. Además, la geometría física del regranulado se perfecciona en la cara del troquel mediante tecnologías de corte bajo el agua, que enfrían rápidamente y cortan el polímero en gránulos uniformes y perfectamente esféricos.
Mientras que la fase de peletización forma el producto final, la calidad fundamental del regranulado se establece mucho antes. Es una regla fundamental del reciclaje: no se pueden producir pellets de alta especificación a partir de chatarra contaminada y mal preparada. Las propiedades mecánicas de la resina final dependen en gran medida de una rigurosa reducción de tamaño y descontaminación.
La reducción de tamaño es el proceso mecánico de descomponer los residuos plásticos voluminosos en piezas manejables y uniformes. Utilizar una de calidad industrial trituradora de reciclaje de plástico es esencial para mantener la consistencia del material. Las unidades de alto rendimiento están equipadas con palas de rotor en forma de V resistentes al desgaste y empujadores hidráulicos inteligentes.
Estos rotores de alta resistencia están diseñados para cortar el plástico en tamaños de escamas específicos y al mismo tiempo minimizar el calor por fricción. Si un proveedor confía en equipos de reducción de tamaño deficientes, las escamas resultantes serán muy irregulares. Cuando estas escamas desiguales entran en la extrusora, se derriten a velocidades drásticamente diferentes. Los trozos más pequeños sufren una degradación térmica severa mientras esperan que los trozos más grandes se licúen. Este perfil térmico desigual destruye el índice de fluidez y la resistencia a la tracción del material.
Para ciertos polímeros, las tolerancias a la contaminación son increíblemente implacables. Lograr especificaciones de alta claridad, cercanas a las de calidad alimentaria, es matemáticamente imposible sin protocolos avanzados de lavado químico y mecánico.
Al procesar botellas postconsumo, el proveedor debe implementar una línea integral de lavado de reciclaje de botellas de PET . Esta infraestructura especializada incorpora múltiples y agresivas etapas de descontaminación. Los tanques de lavado en caliente hirviendo infundidos con soda cáustica disuelven adhesivos industriales rebeldes y grasas orgánicas. Las arandelas de fricción de alta velocidad, que funcionan a más de mil revoluciones por minuto, frotan mecánicamente las escamas para eliminar la suciedad incrustada. Finalmente, los precisos tanques de separación de flotador-sumidero utilizan la gravedad específica para aislar el polímero puro de las tapas y anillos de poliolefina. Los compradores que requieran regranulado premium deben verificar que estos protocolos de lavado de múltiples etapas estén implementados activamente.
Al adquirir regranulados, los compradores deben trazar una línea estricta entre los materiales derivados de películas flexibles y los obtenidos de plásticos rígidos como botellas de detergente, cajas de baterías o carcasas de dispositivos electrónicos. Estos materiales se comportan de manera completamente diferente bajo estrés térmico.
Las escamas de plástico rígido poseen densidades aparentes, puntos de fusión y comportamientos de flujo fundamentalmente diferentes en comparación con las películas blandas. Los compradores que utilizan regranulado rígido para extrusión estructural o moldeo por inyección de alta resistencia deben exigir propiedades mecánicas específicas, es decir, mayor resistencia a la tracción y resistencia superior al impacto. Si las cadenas de polímero se cortan y rompen durante el proceso de reciclaje, las piezas moldeadas finales sufrirán una fragilidad catastrófica.
Para preservar estos parámetros mecánicos vitales, los proveedores deben procesar el material utilizando una infraestructura especializada. Una línea de peletización de plástico rígido dedicada está diseñada específicamente para manejar la dinámica térmica única de las hojuelas duras. A diferencia de los peletizadores de película que dependen de sistemas compactadores para forzar el material liviano hacia el interior del tornillo, las líneas rígidas utilizan mecanismos avanzados de alimentación forzada diseñados para materiales de alta densidad. Esto asegura una velocidad de alimentación altamente consistente, que estabiliza la presión de la masa fundida. La presión de fusión estable evita la degradación por cizallamiento del polímero, lo que garantiza que el peso molecular (y, por tanto, la resistencia estructural) del plástico permanezca intacto. Las configuraciones modernas también emplean un corte frontal preciso con anillo de agua para garantizar una excelente geometría de los pellets.
El impulso global hacia los plásticos reciclados ha evolucionado desde compromisos ecológicos voluntarios hasta un estricto cumplimiento legal. Para los equipos de adquisiciones, la compra de regranulado es ahora una medida regulatoria crítica que requiere documentación a prueba de balas.
Los organismos legislativos de todo el mundo están implementando agresivamente leyes obligatorias sobre el contenido mínimo de resina posconsumo. El incumplimiento de estos umbrales puede dar lugar a graves sanciones financieras y a una exclusión total del mercado. En consecuencia, los compradores deben exigir datos precisos sobre el origen del polímero. Una hoja de datos estándar es insuficiente si no delinea claramente el porcentaje de desechos reales posconsumo versus desechos de fabricación limpios. Si bien la chatarra industrial es excelente para la sostenibilidad general, muchas leyes emergentes exigen estrictamente que los residuos de los consumidores cumplan con los objetivos de cumplimiento.
Para mitigar los riesgos legales, la prueba empírica de trazabilidad es una especificación obligatoria. Los responsables de compras deberán solicitar certificaciones de terceros reconocidos. Estas auditorías validan la cadena de custodia desde el punto de recogida de residuos municipales hasta el pellet final, garantizando que los cálculos del balance de masa del proveedor sean legalmente sólidos.
Además, las marcas están cada vez más sujetas a protocolos de Diseño para el Reciclaje. El abastecimiento de regranulado químicamente puro y altamente especificado garantiza que sus productos finales no introduzcan inadvertidamente aditivos heredados o contaminación de polímeros mixtos nuevamente en el mercado, protegiendo así la futura clasificación de reciclabilidad de su propio producto.
Para cerrar la brecha entre los requisitos técnicos y las adquisiciones prácticas, los compradores deben mirar más allá de los folletos de marketing y realizar auditorías operativas exhaustivas. La calidad del regranulado final es un resultado directo de las capacidades de procesamiento del proveedor. Utilice esta lista de verificación examinada de preguntas muy específicas para descubrir las realidades empíricas de la infraestructura de su proveedor:
Implementar especificaciones estrictas para el regranulado de plástico es la forma más eficaz de proteger la calidad del producto final y sus resultados finales. Al tratar las materias primas secundarias con el mismo rigor analítico que los polímeros vírgenes, los fabricantes pueden eliminar las costosas interrupciones causadas por la fluctuación de los flujos de fusión, los defectos de humedad y los bloqueos de contaminación.
Recuerde siempre que estos estrictos estándares dependen en gran medida de la tecnología utilizada por su socio de reciclaje. Desde la precisión del equipo de trituración inicial hasta las capacidades avanzadas de desgasificación y filtración de la línea de peletización final, la maquinaria dicta la calidad del material. La infraestructura avanzada garantiza materiales reciclados estables, conformes y de alto rendimiento.
Instamos a los equipos de adquisiciones a exigir datos técnicos completos a sus proveedores actuales. Por el contrario, si opera una instalación de reciclaje, actualizar sus líneas de procesamiento para satisfacer estas crecientes demandas del mercado ya no es opcional: es esencial para la supervivencia. Para garantizar que su producción cumpla con los más altos estándares globales y maximice la rentabilidad, explore hoy las soluciones de extrusión y lavado líderes en la industria en Jwell Recycling.
La resina posconsumo proviene del plástico que ha sido utilizado por los consumidores y desechado en el flujo de residuos. La resina postindustrial se deriva de desechos de fabricación limpios. Los residuos de los consumidores son muy buscados para cumplir con las nuevas leyes de embalaje, pero requieren protocolos de lavado avanzados y maquinaria de extrusión de alta gama para procesarlos de manera efectiva debido a los mayores niveles de contaminación.
El exceso de humedad provoca una descomposición química llamada hidrólisis durante el proceso de moldeo por inyección a alta temperatura. Esto conduce a productos quebradizos, defectos superficiales conocidos como separaciones y una grave reducción de la resistencia mecánica. Una humedad alta normalmente indica que el equipo de extrusión del proveedor carece de la tecnología de desgasificación al vacío adecuada.
Una trituradora dedicada garantiza una reducción uniforme del tamaño de los residuos plásticos en bruto. Si las escamas de plástico son desiguales, se derretirán a velocidades drásticamente diferentes dentro de la extrusora. Esto provoca una degradación térmica en las piezas más pequeñas y deja partículas sin fundir en las más grandes, arruinando por completo las propiedades de fluidez del material.
Al adquirir tereftalato de polietileno, los compradores deben evaluar estrictamente la viscosidad intrínseca, los niveles de acetaldehído y la claridad del color. Lograr estas métricas precisas requiere equipos de descontaminación especializados, comenzando con una rigurosa línea de lavado en caliente y por fricción de múltiples etapas.
Se trata de un sistema de extrusión de reciclaje especializado diseñado específicamente para procesar plásticos duros, como cajas de baterías, botellas de detergente y carcasas electrónicas rígidas, en lugar de películas blandas y flexibles. Utiliza geometrías de tornillos personalizadas y mecanismos de alimentación forzada optimizados para mantener la integridad estructural, la resistencia a la tracción y la resistencia al impacto de los polímeros rígidos sin causar degradación por cizallamiento.
Una variación significativa en el índice de flujo de fusión dentro de un solo lote significa que el plástico se funde de manera inconsistente. Esta imprevisibilidad conduce a graves defectos de fabricación. Si el flujo es demasiado bajo, el molde no se llenará por completo, lo que provocará disparos cortos. Si fluye con demasiada facilidad, el material se filtrará fuera de la cavidad del molde, creando rebabas que requieren recorte manual y ralentizan la producción.
Para aplicaciones de moldeo por inyección de primera calidad, lo ideal es que la contaminación se mantenga por debajo de 100 partes por millón. Niveles más altos de partículas extrañas no fundidas obstruirán los sistemas de canal caliente y actuarán como concentradores de tensión en la pieza moldeada, aumentando significativamente el riesgo de falla mecánica bajo presión.


