
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-20 Origen:Sitio


¿Sabía que la suciedad oculta destruye los equipos de reciclaje a diario? Si bien la demanda mundial de polímeros reciclados de alta calidad está aumentando, no todo el plástico recuperado es igual. Los contaminantes ocultos y los rellenos microscópicos provocan un desgaste grave de las máquinas, a menudo inadvertido, que puede afectar la producción de una instalación.
En el altamente competitivo sector del reciclaje, comprender la pureza del material ya no es una opción. Aquí es donde la prueba del contenido de cenizas se convierte en su herramienta de diagnóstico más valiosa. Al identificar exactamente qué materiales no fundibles se esconden en sus escamas de plástico, puede modificar drásticamente su estrategia operativa. A lo largo de esta guía, exploraremos cómo esta métrica crítica dicta las operaciones diarias de su maquinaria, influye en los programas de mantenimiento y, en última instancia, afecta sus resultados.
Para comprender plenamente los desafíos operativos del reciclaje de plástico, los administradores de las instalaciones primero deben comprender la definición científica precisa del contenido de cenizas. En lugar de depender de inspecciones visuales, la prueba del contenido de cenizas proporciona una base empírica. Es un procedimiento de laboratorio estandarizado que normalmente sigue estrictos marcos internacionales como ISO 3451 o ASTM D5630.
El procedimiento de laboratorio es brutalmente sencillo. Los técnicos colocan una muestra cuidadosamente pesada en un horno de mufla especializado. Luego aumentan el calor a temperaturas extremas, que generalmente oscilan entre 600 y 900 grados Celsius, según el tipo de polímero específico. A estas elevadas temperaturas, los componentes orgánicos del plástico sufren una combustión completa.
Para interpretar con precisión los resultados de laboratorio, se debe diferenciar entre materia orgánica e inorgánica dentro de la matriz polimérica. El plástico base es enteramente orgánico. Comprende polímeros primarios y resinas de hidrocarburos. Durante el intenso proceso de calentamiento, esta materia orgánica se quema por completo y se convierte en gases volátiles y dióxido de carbono.
Lo que queda en el crisol una vez completado el proceso de combustión es la ceniza. Esta ceniza residual representa el material inorgánico presente en la muestra original. Debido a que los materiales inorgánicos no se queman ni se vaporizan a temperaturas de horno estándar, quedan atrás. Luego, los técnicos expresan el contenido de cenizas como porcentaje del peso total de la muestra original. Esto proporciona a los operadores una medición precisa de la presencia inorgánica.
Un error frecuente en las fábricas es que el contenido de cenizas mide estrictamente la suciedad o los desechos de mala calidad. En realidad, la ceniza engloba cualquier sustancia inorgánica. Esta amplia categoría incluye aditivos químicos intencionales introducidos durante el proceso de fabricación original, así como desechos ambientales no intencionales adquiridos durante la vida útil del producto.
| Definición | de tipo de material | Ejemplos comunes |
|---|---|---|
| Combustible Orgánico | La estructura polimérica base que se derrite y arde. | Polipropileno, Polietileno, Poliestireno. |
| Inorgánico no combustible | Materiales que sobreviven a la combustión a alta temperatura. | Arena, tierra, fibras de vidrio, carbonato cálcico, virutas de metal. |
Cuando los técnicos de laboratorio informan de un porcentaje de contenido de cenizas alarmantemente alto, los operadores de la planta deben identificar rápidamente los materiales específicos que contribuyen a ese número. La composición química y física de las cenizas influye directamente en cómo se comportará el material fundido durante la fase de extrusión.
Los fabricantes originalmente producen muchos plásticos con cargas inorgánicas para alterar sus propiedades termomecánicas, reducir los costos de producción de materias primas o mejorar la integridad estructural. Debido a que estos rellenos están compuestos a nivel molecular, los tendederos no pueden eliminarlos. Permanecen permanentemente incrustados en la matriz plástica.
A diferencia de los rellenos intencionales, los contaminantes no intencionales son desechos ambientales introducidos durante la fase de desechos posconsumo o posindustrial. Incluso las instalaciones ópticas de clasificación y lavado más avanzadas pueden tener dificultades para eliminar todas estas partículas no deseadas.
Si observamos el panorama actual del reciclaje, el impulso global por una economía circular ha cambiado fundamentalmente la forma en que vemos la pureza de los materiales. Dado que las principales marcas de consumo se han comprometido a incluir un 30 por ciento de resina posconsumo para 2025 y que se están aplicando nuevos impuestos a los envases de plástico en varios continentes, la tolerancia a las materias primas contaminadas se ha desplomado.
Estamos viendo una clara tendencia en la industria en la que los compradores exigen hojas de datos técnicos completas antes de realizar una compra. El contenido de cenizas ya no es sólo una curiosidad de laboratorio; se ha convertido en una estricta barrera comercial. Si su lote excede los límites inorgánicos aceptables, enfrenta una devaluación inmediata del mercado o un rechazo total. Los compradores de resina posconsumo dependen en gran medida de estas pruebas para calificar el material. Un contenido de cenizas más bajo indica un nivel de pureza más alto, lo que significa que el polímero se comporta mucho más cerca de su estado virgen. Los plásticos reciclados de alta pureza tienen un precio superior en el mercado porque funcionan de manera predecible en aplicaciones exigentes como la extrusión de película soplada.
En el frente operativo, el contenido de cenizas está directamente relacionado con el estado del equipo. El procesamiento de materiales muy contaminados o con mucho relleno sin las precauciones mecánicas adecuadas conducirá inevitablemente a una degradación mecánica catastrófica.
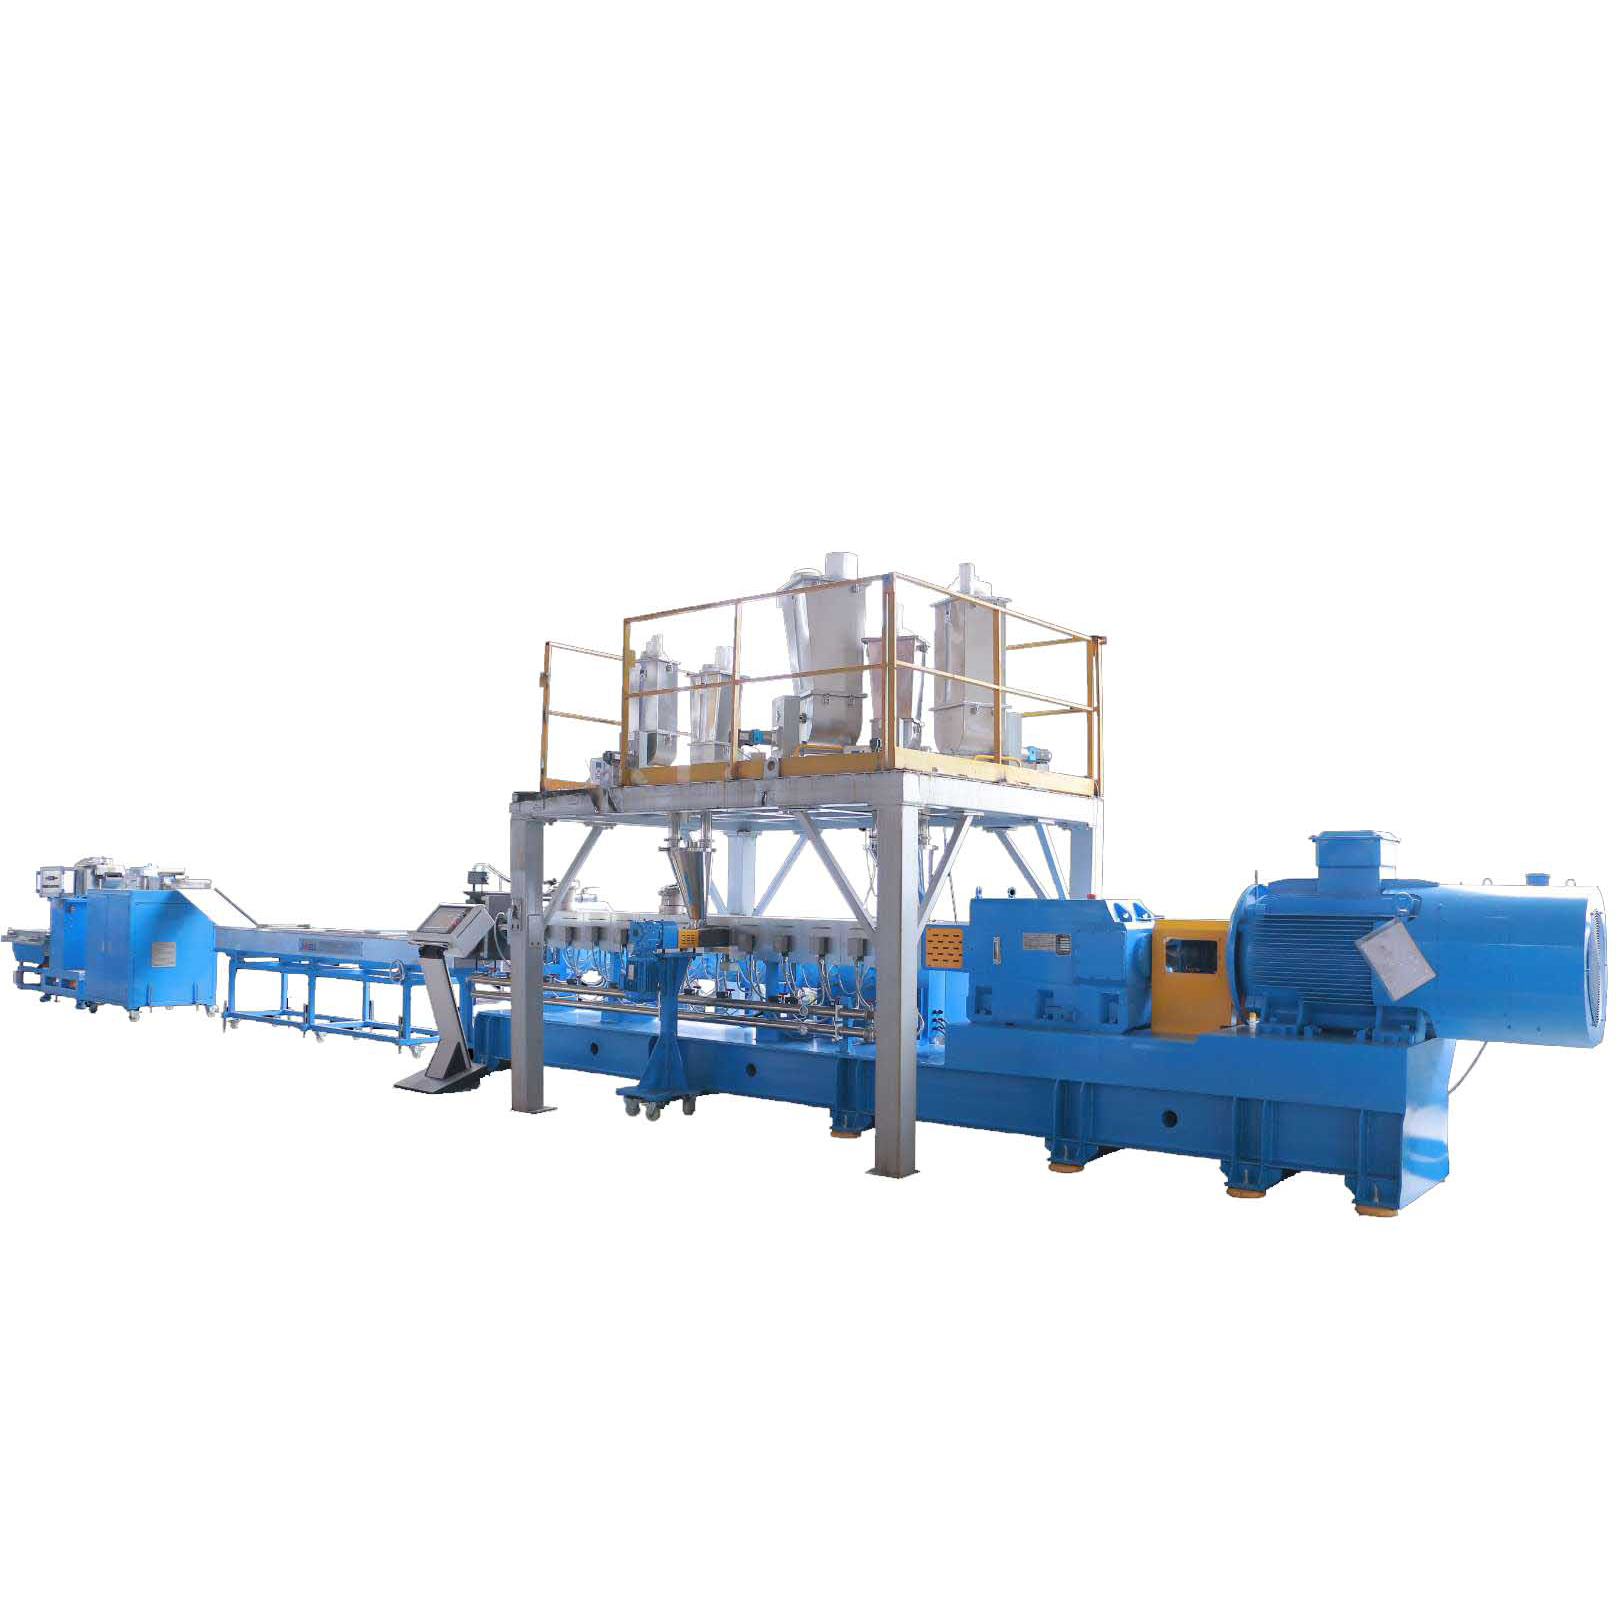
Las cargas y contaminantes inorgánicos son inherentemente abrasivos. Imagínese fragmentos microscópicos de vidrio, gránulos de arena afilados o carbonato de calcio duro empujados contra la pared del barril bajo un calor y una presión inmensos. Básicamente, estás bombeando papel de lija líquido. Estos materiales actúan como un compuesto abrasivo agresivo contra los componentes metálicos internos de su maquinaria. Con el tiempo, esta fricción continua aumenta el espacio libre entre los tramos del tornillo y la pared interior del cilindro. Un mayor espacio libre conduce a un reflujo del polímero fundido. Esto reduce drásticamente la eficiencia del procesamiento, reduce el rendimiento y, en última instancia, requiere costosos reemplazos de componentes en su máquina peletizadora de plástico..
La filtración en estado fundido es un paso fundamental para eliminar los contaminantes no derretidos antes de que el plástico se forme en gránulos uniformes. Los materiales con alto contenido de cenizas presentan aquí un desafío único y frustrante. Los contaminantes inorgánicos que no se derriten se acumulan rápidamente en las mallas de filtro estándar. Esta rápida acumulación obstruye los poros microscópicos de la malla, provocando fuertes picos de presión dentro del cilindro del extrusor. Para evitar paradas automáticas de seguridad, los operadores deben utilizar cambiadores de pantalla continuos o filtros láser. Esta adaptación aumenta el consumo de mallas filtrantes y eleva los costos operativos generales.
El contenido de cenizas no gestionado degrada directamente las características físicas del pellet reciclado final. Las altas concentraciones de cargas inorgánicas interrumpen la cadena continua del polímero, lo que genera gránulos quebradizos con una resistencia a la tracción comprometida. La variación de los niveles de ceniza de un lote a otro da como resultado un índice de flujo de fusión inconsistente. Esta inconsistencia hace que sea increíblemente difícil para los fabricantes posteriores estabilizar sus procesos de moldeo por inyección o de película soplada, lo que a menudo resulta en defectos superficiales y productos rechazados.
Si bien los materiales con alto contenido de cenizas presentan distintos obstáculos en el procesamiento, aún se pueden reciclar de manera rentable. El éxito requiere que los operadores implementen ajustes operativos específicos y utilicen tecnología sólida y adecuada.
La forma más eficaz de gestionar el contenido de cenizas no intencionadas es evitar que lleguen al extrusor. Invertir en una preparación previa avanzada puede reducir significativamente la carga abrasiva de su equipo. Las lavadoras de fricción de alta velocidad utilizan una intensa agitación mecánica para eliminar la arena, la tierra y la suciedad incrustada en la superficie de las escamas de plástico. La optimización de los tanques de separación de flotador-sumidero garantiza que los contaminantes inorgánicos pesados, como rocas y metales pesados, caigan al fondo y se eliminen de la corriente de polímero antes de que comience el proceso de granulación del plástico industrial .
Cuando se trata de materiales que se sabe que tienen altos niveles de rellenos intencionales, los operadores deben ajustar sus parámetros de extrusión de manera proactiva.
Comprender los datos empíricos detrás del contenido de cenizas de su material es sólo el primer paso. El paso secundario crítico es hacer coincidir ese perfil de material con la infraestructura mecánica adecuada. Las máquinas estándar diseñadas para desechos post-industriales limpios fallarán rápidamente cuando se les encomiende el procesamiento de desechos posconsumo abrasivos y con alto contenido de cenizas.
Al procesar cargas abrasivas, la metalurgia del tornillo y el cilindro del extrusor es su principal defensa contra la degradación mecánica prematura. Los componentes estándar de acero nitrurado son simplemente insuficientes para un procesamiento continuo con alto contenido de cenizas. La acción abrasiva quitará rápidamente la capa endurecida. En cambio, las instalaciones deben invertir en tornillos y cilindros bimetálicos. Estos componentes cuentan con una aleación especializada resistente al desgaste, que a menudo incorpora carburo de tungsteno o matrices complejas de cromo-níquel, fundidas centrífugamente o soldadas sobre el metal base. Esta metalurgia personalizada está diseñada específicamente para resistir la naturaleza abrasiva de los materiales con alto contenido de cenizas, lo que extiende la vida útil del equipo en miles de horas operativas.
Más allá de los componentes individuales, la arquitectura general del sistema de extrusión debe alinearse perfectamente con el perfil de contaminación del material.
Un sistema de una sola etapa consta de una extrusora larga. Esta configuración es altamente eficiente para materiales con niveles de ceniza más bajos y predecibles y humedad mínima. Para plásticos rígidos con perfiles de relleno específicos y manejables, una línea de granulación de PP PE optimizada ofrece un procesamiento optimizado. Combina una excelente homogeneización del material fundido con una filtración específica en un espacio físico más pequeño, lo que reduce el consumo general de energía.
Por el contrario, un sistema de doble etapa utiliza una extrusora primaria para la fusión inicial y la desvolatilización, seguida de una extrusora secundaria de rotación más lenta. Esta configuración es empíricamente superior para materiales muy contaminados, con alto contenido de cenizas y humedad. El diseño de doble etapa permite la filtración de doble punto. Puede colocar un cambiador de malla gruesa en la primera extrusora para eliminar residuos grandes y una malla más fina en el segundo para manejar micropartículas, todo sin degradar el polímero por calor excesivo o cizallamiento.
| Material Nivel de cenizas | Contaminantes primarios | Metalurgia de tornillo recomendada | Sistema de filtración óptimo | Configuración del sistema |
|---|---|---|---|---|
| Bajo por debajo del 2 por ciento | Traza de polvo, rellenos mínimos | Acero nitrurado estándar | Cambiador de pantalla de placa única | Etapa única |
| Moderado 2 a 10 por ciento | carbonato de calcio, talco | Grado estándar bimetálico | Criba de pistón continuo | De una sola etapa o de doble tornillo |
| Alto más del 10 por ciento | Fibra de vidrio, arena pesada o tierra | Carburo de tungsteno bimetálico | Filtro láser o retrolavado | Sistema de doble etapa |
En el reciclaje de plástico industrial, el contenido de cenizas es un factor directo de rentabilidad. Las implicaciones financieras de los residuos inorgánicos se extienden en cascada a través de todo el marco operativo, afectando todo, desde las estrategias de adquisición de materias primas hasta las facturas mensuales de servicios públicos.
La obtención de resina posconsumo depende en gran medida de una clasificación precisa del material. Los compradores que miden rigurosamente el contenido de cenizas poseen una clara ventaja en la negociación. Si un lote de polipropileno reciclado se comercializa como de alta pureza, pero las pruebas de laboratorio revelan un contenido de cenizas del 8 por ciento, el comprador puede justificar empíricamente un precio de compra más bajo. Usted ajusta el peso que no es de polímero por el que está pagando.
El procesamiento ineficiente de materiales con alto contenido de cenizas desperdicia enormes cantidades de energía. Las cargas inorgánicas no se derriten. Sin embargo, todavía absorben valiosa energía térmica de las bandas calentadoras y del corte mecánico del extrusor. Calentar el 15 por ciento de roca o arena inerte dentro de una matriz polimérica requiere electricidad que no produce ningún beneficio estructural para el pellet final. Controlando el contenido de cenizas, las instalaciones optimizan su consumo energético específico. La sustitución exitosa de polímeros petroquímicos vírgenes con resina reciclada de alta calidad y bajo contenido de cenizas también reduce directamente la huella de carbono de la instalación.
La depreciación de los equipos y el mantenimiento reactivo se encuentran entre los costos fijos más altos en el procesamiento de plásticos. La correlación entre un alto contenido de cenizas no gestionado y fallos acelerados de los equipos es innegable. Cuando los rellenos inorgánicos abrasivos degradan el tornillo y el cilindro, los operadores suelen aumentar la velocidad del tornillo para compensar la pérdida de presión. Esta reacción sólo acelera el desgaste en un circuito de retroalimentación destructivo.
Al analizar proactivamente el contenido de cenizas, los ingenieros de plantas pueden pasar del mantenimiento reactivo al mantenimiento predictivo. Combinar el perfil inorgánico específico del material con maquinaria resistente al desgaste garantiza que el equipo alcance su ciclo de vida diseñado. Prevenir la degradación prematura de los tornillos elimina los costosos tiempos de inactividad no planificados, reduce la frecuencia de pedidos de costosas piezas de repuesto y maximiza el retorno de la inversión de toda su infraestructura de reciclaje.
| Centro de costos operativos | Impacto de la alta cantidad de cenizas no administradas | Impacto de las cenizas administradas y la maquinaria optimizada |
|---|---|---|
| Consumo de energía | Alto desperdicio de calor en materiales inertes. | Energía optimizada centrada estrictamente en la masa fundida de polímero |
| Vida útil de los componentes | Reducido hasta en un 60 por ciento debido a la abrasión severa. | Maximizado mediante metalurgia bimetálica avanzada |
| Tiempo de inactividad por mantenimiento | Fallas mecánicas no planificadas y altamente reactivas. | Ventanas de mantenimiento programadas y predictivas bajas |
| Valoración de Materiales | Pagar de más por peso muerto que no sea de polímero | Precios precisos basados en el rendimiento real del polímero |
El umbral aceptable depende completamente del uso final previsto de los gránulos reciclados. Para envases flexibles de alta pureza, como las películas sopladas, el contenido de cenizas normalmente debe permanecer estrictamente por debajo del 1 al 2 por ciento. Niveles más altos causarán propagación de desgarros y defectos visuales en la película. Por el contrario, para aplicaciones de moldeo por inyección rígidas, como parachoques de automóviles o materiales de construcción gruesos, un contenido de cenizas que oscila entre el 5 y más del 20 por ciento suele ser perfectamente aceptable. En estos sectores específicos, se utilizan intencionalmente materiales inorgánicos como rellenos para aumentar la rigidez.
Una extrusora peletizadora es principalmente una herramienta de homogeneización y cambio de fase, no un dispositivo de purificación. Si bien los cambiadores de pantalla continuos y los filtros láser de alta calidad pueden eliminar con éxito grandes macrocontaminantes, como escamas de metal perdidas o grandes partículas de arena, no pueden eliminar los microrellenos. Los aditivos químicos, como el carbonato de calcio, se integran directamente en la matriz polimérica a nivel microscópico y pasan directamente a través de las pantallas de filtración estándar. Si las cenizas provienen de suciedad ambiental, se deben gestionar mediante un lavado agresivo aguas arriba antes de llegar a la garganta de alimentación del extrusor.
Los rellenos inorgánicos no se funden, lo que significa que actúan como obstáculos físicos dentro de la corriente de polímero que fluye. Un alto contenido de cenizas normalmente aumenta la viscosidad de la masa fundida, lo que da como resultado un índice de fluidez más bajo. Si los niveles de cenizas fluctúan mucho de un lote a otro, su índice de flujo de fusión será muy inconsistente, lo que hará casi imposible que los moldeadores por inyección posteriores mantengan parámetros de procesamiento estables.
La inspección visual es muy poco confiable para determinar el contenido de cenizas. Si bien es posible detectar macrocontaminantes obvios, como suciedad o etiquetas de papel, no se pueden ver rellenos químicos microscópicos como talco o dióxido de titanio mezclados en la matriz polimérica. Estos rellenos invisibles pueden representar hasta el 30 por ciento del peso del material. La única forma precisa de determinar el verdadero volumen inorgánico es mediante pruebas de combustión de laboratorio estandarizadas.
Los plásticos rígidos procedentes de las industrias automotriz o de electrodomésticos se fabrican frecuentemente con grandes volúmenes de cargas inorgánicas para mejorar la resistencia mecánica. Materiales como la fibra de vidrio son inherentemente abrasivos. Cuando se someten a altas temperaturas y fuerzas de corte extremas dentro del cilindro del extrusor, estas partículas actúan como un compuesto abrasivo contra el acero. Si su equipo utiliza tornillos nitrurados estándar, esta acción abrasiva quitará rápidamente la capa endurecida. La transición a una metalurgia especializada resistente al desgaste es la única solución empírica para detener esta degradación física.
El contenido de cenizas es mucho más que una métrica de laboratorio rutinaria. Es un indicador vital de la calidad del material y una herramienta de predicción de alta precisión para el desgaste de las máquinas. Ya sea que se trate de plásticos industriales muy cargados o de residuos posconsumo impredecibles, conocer los niveles exactos de cenizas le permitirá ajustar su proceso de extrusión a la perfección.
Al comprender lo que queda después de la combustión, las instalaciones pueden tomar decisiones informadas sobre la compra de materias primas, optimizar sus parámetros de calefacción y filtración y pasar de las reparaciones reactivas al mantenimiento predictivo. Lo más importante es que combinar el perfil inorgánico de su material con la maquinaria adecuada resistente al desgaste garantiza que su operación siga siendo rentable. Si tiene problemas con el rápido desgaste del equipo o con una calidad inconsistente de los pellets debido a los materiales con alto contenido de cenizas, es hora de actualizar su línea de procesamiento. Explore las soluciones de extrusión personalizadas y resistentes al desgaste de Jwell Recycling para encontrar la configuración de maquinaria exacta que se adapte a las demandas únicas de su material.


