
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-31 Origen:Sitio


Si alguna vez ha visto cómo una extrusora estándar se ahoga con un lote de polietileno reciclado mezclado, comprenderá la frustración diaria de los administradores de las instalaciones. El procesamiento de plásticos reciclados requiere maquinaria muy específica. Muchas plantas luchan constantemente con una calidad inconsistente de los pellets, con material que se acumula en la garganta de alimentación o con facturas de energía que se disparan. Encontrar el equipo exacto adecuado es un obstáculo operativo importante que dicta directamente la rentabilidad de toda su planta de producción.
Cuando se invierte en maquinaria de reciclaje de plástico, elegir la configuración correcta representa la diferencia entre una operación altamente lucrativa y una pesadilla logística continua. El polietileno es uno de los plásticos más utilizados a nivel mundial, lo que hace que la demanda de maquinaria de extrusión eficiente, duradera y precisa sea mayor que nunca. Sin embargo, no hay dos líneas de extrusión idénticas. Asociarse con una fábrica especializada de extrusores de un solo tornillo de PE personalizados es un movimiento estratégico fundamental para cualquier procesador serio.
En lugar de conformarse con equipos estándar y de talla única, un fabricante especializado ofrece una amplia gama de modelos adaptados a sus materiales de entrada, capacidades de salida y estándares de producto final específicos. A lo largo de esta guía, desglosaremos los modelos exactos, las configuraciones estructurales y las características avanzadas que un fabricante de extrusores personalizados de primer nivel utiliza para preparar su negocio para el futuro.
Los equipos de extrusión estandarizados frecuentemente encuentran severas limitaciones mecánicas al procesar distintos grados de polietileno de alta densidad, baja densidad y lineal de baja densidad. Estos materiales exhiben distintos índices de flujo de fusión, densidades aparentes y puntos de degradación térmica. Una fábrica especializada de extrusoras de un solo tornillo de PE aborda directamente estas variables mediante maquinaria de ingeniería adaptada estrictamente a las características específicas del material y las limitaciones de las instalaciones.
Desde el punto de vista de la ingeniería, la personalización ya no es una actualización opcional. Se ha convertido en una necesidad técnica. Al procesar plásticos reciclados posconsumo, los niveles de contaminación y la consistencia de los materiales fluctúan enormemente de un lote a otro. Una máquina disponible en el mercado generalmente carece de la capacidad de ventilación sólida, la distribución de corte específica o la filtración de alta resistencia necesarias para manejar estas inconsistencias impredecibles. Esta limitación resulta inevitablemente en una mala homogeneización de la masa fundida, gases volátiles atrapados y productos finales quebradizos que no superan el control de calidad.
Al realizar un análisis exhaustivo de las propiedades físicas de la materia prima, los ingenieros calculan la geometría exacta del tornillo necesaria para optimizar el proceso de fusión sin inducir un estrés térmico excesivo en las delicadas cadenas de polímeros. Las extrusoras especialmente diseñadas mantienen una presión interna estable, lo que reduce significativamente el consumo de energía específico por kilogramo de material procesado. La utilización de componentes metalúrgicos específicos de la aplicación también minimiza el desgaste asociado con el procesamiento de contaminantes abrasivos como arena o polvo metálico, manteniendo el tiempo de inactividad por mantenimiento no planificado al mínimo absoluto.
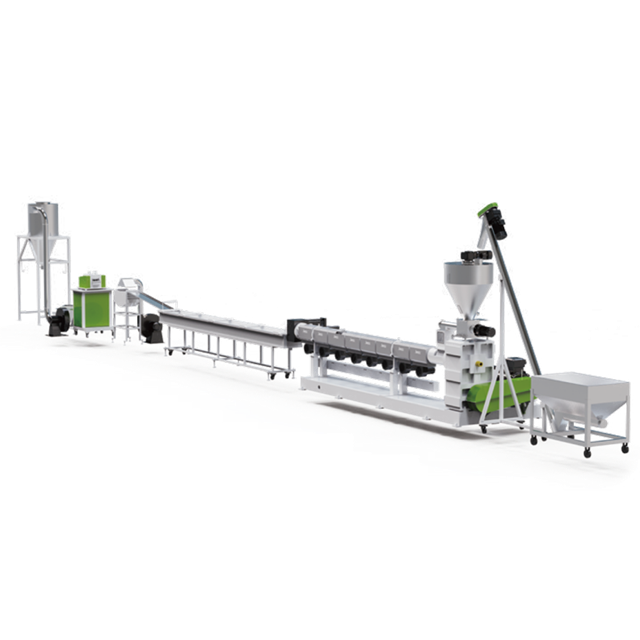
Las extrusoras industriales se clasifican principalmente por el diámetro de su tornillo, una métrica que se correlaciona directamente con el volumen interno y la capacidad máxima de procesamiento. Un fabricante de renombre modifica los modelos básicos estándar, frecuentemente designados en la industria como serie SJ, para alinearse con los requisitos precisos de producción y las limitaciones espaciales del cliente.
Los modelos de pequeña escala, que suelen oscilar entre el SJ-45 y el SJ-65, están diseñados para aplicaciones de bajo volumen. Estas unidades compactas, que procesan entre 50 y 150 kg/h, son muy adecuadas para entornos de pruebas de laboratorio, producción de masterbatch de color u operaciones de reciclaje especializadas donde los lotes de material son pequeños pero exigen una estricta supervisión de la calidad y cambios frecuentes.
Al aumentar su capacidad, los modelos de escala mediana que abarcan la gama SJ-90 a SJ-120 sirven como los principales caballos de batalla para la mayoría de las instalaciones de procesamiento de tamaño mediano. Capaces de producir producciones constantes entre 200 y 500 kg/h, estas máquinas se integran regularmente en una configuración estándar de máquina peletizadora de plástico . Ofrecen un equilibrio óptimo entre el consumo de energía y el rendimiento de producción, lo que los hace ideales para procesar chatarra industrial limpia o escamas posconsumo moderadamente contaminadas. Para mantener un control preciso de las RPM bajo cargas variables, estos modelos suelen contar con motores inversores de CA avanzados o servomotores.
Para plantas de reciclaje comerciales masivas, se implementan modelos industriales a gran escala desde SJ-150 hasta SJ-200 y más. Estas máquinas de alta potencia ofrecen altos rendimientos que van desde 600 hasta más de 1200 kg/h. Equipados con cajas de engranajes robustas de alto torque y sistemas de enfriamiento de aceite integrados, mantienen un flujo continuo de material sin riesgo de sobrecalentamiento.
| Modelo Serie | Diámetro del tornillo mm | Salida estimada kg/h | Aplicación industrial primaria |
|---|---|---|---|
| SJ-45 a SJ-65 | 45 - 65 | 50 - 150 | Pruebas de laboratorio, masterbatch, reciclaje especializado |
| SJ-90 a SJ-120 | 90 - 120 | 200 - 500 | Chatarra industrial estándar, PE limpio |
| SJ-150 a SJ-200+ | 150 - 200+ | 600 - 1200+ | Operaciones de reciclaje comercial a gran escala. |
Una extrusora rara vez funciona de forma aislada en la fábrica. Funciona como unidad central de procesamiento dentro de una secuencia de producción integral. Dependiendo de la condición, el nivel de humedad y la densidad aparente de la materia prima, las fábricas configuran estos modelos en diferentes arquitecturas de sistemas para maximizar la eficiencia operativa.
Una configuración de una sola etapa se basa en un conjunto de tornillo y cilindro continuo. Cuando se alimentan con copos limpios y rígidos con menos del dos por ciento de humedad, esta sencilla configuración funciona excepcionalmente bien. El barril normalmente incorpora una zona de desgasificación al vacío conectada a una bomba de anillo de agua. Esto elimina los gases volátiles, los vapores de tinta y la humedad residual, asegurando que la fusión final sea densa y libre de huecos.
Por el contrario, el procesamiento de películas posconsumo lavadas o envases muy impresos exige una configuración de doble etapa, ampliamente conocida como configuración madre-bebé. La extrusora primaria funde el material liviano y lo empuja a través de una pantalla de filtración gruesa inicial. La masa fundida semifiltrada luego se transfiere a una extrusora secundaria que opera a menor velocidad y presión. Este proceso de dos pasos facilita una doble filtración agresiva y un tiempo de desgasificación prolongado, estabilizando materiales que poseen un alto contenido de humedad. Esta robusta configuración forma la columna vertebral de una de alta resistencia. línea de peletización de PP PE .
La eficiencia, la calidad del resultado y el consumo de energía de cualquier proceso de extrusión dependen completamente de la geometría interna del tornillo y la integridad estructural del cilindro. Los fabricantes ajustan la relación longitud-diámetro según los requisitos térmicos del material de entrada. Las proporciones estándar incluyen 28:1, 32:1 y 36:1. Optar por una relación más larga aumenta el tiempo de residencia del material dentro del barril calentado, lo que es particularmente beneficioso para materiales que requieren una mezcla extensa o múltiples zonas de desgasificación para purgar el aire atrapado.
La geometría del tornillo se calcula meticulosamente y se divide en tres zonas principales que cubren alimentación, compresión y medición. Para materiales livianos y esponjosos como la envoltura estirable, la sección de alimentación debe contar con tramos más profundos para capturar y transportar el material de baja densidad aparente de manera efectiva antes de que se derrita. El procesamiento de triturado pesado y rígido requiere una relación de compresión más baja para evitar un corte excesivo, que puede provocar picos de calor internos y degradar el polímero.
Para combatir la naturaleza abrasiva de los plásticos reciclados que contienen arena, partículas metálicas o fibras de vidrio, las fábricas implementan barriles y tornillos bimetálicos. Al fundir centrífugamente una capa de aleación resistente al desgaste, como el carburo de tungsteno, sobre la superficie interna del cilindro, la vida útil operativa del equipo se extiende exponencialmente incluso en condiciones difíciles.
La extrusión moderna exige un control preciso, un funcionamiento continuo y un alto nivel de automatización. Una fábrica personalizada integra varias tecnologías periféricas avanzadas para convertir una extrusora básica en una línea de granulación de plástico altamente automatizada capaz de funcionar las 24 horas del día con una mínima intervención del operador.
La tecnología de filtración sigue siendo fundamental para mantener la pureza del producto. Las instalaciones suelen utilizar cambiadores de malla hidráulicos continuos con canales de filtración duales. Esto permite a los operadores reemplazar las cribas obstruidas en un canal mientras la masa fundida continúa fluyendo por el otro, evitando costosas paradas de producción. Para flujos posconsumo altamente contaminados, los filtros de fusión continuos que utilizan cuchillas raspadoras giratorias purgan automáticamente las impurezas sólidas de una pantalla de acero perforada con láser.
El propio mecanismo de granulación se adapta a la resistencia del polímero en estado fundido. El corte frontal con matriz de anillo de agua sirve como estándar industrial para las poliolefinas. Las cuchillas giratorias cortan el polímero inmediatamente cuando sale de la placa de matriz, arrojando los gránulos a un anillo de agua centrífugo para un enfriamiento rápido. Alternativamente, la peletización de hebras se utiliza para materiales que requieren perfiles de enfriamiento de aire a agua más lentos.
Los controladores lógicos programables combinados con interfaces intuitivas de pantalla táctil permiten el monitoreo en tiempo real de la presión de fusión, las temperaturas multizona y la carga del motor. Estos sistemas de retroalimentación de circuito cerrado ajustan automáticamente las bandas calefactoras o los ventiladores de refrigeración para mantener un perfil térmico preciso, salvaguardando la estructura molecular del polímero.
Las propiedades físicas y características de flujo del polietileno varían drásticamente dependiendo de su aplicación anterior. Un fabricante competente clasifica y modifica sus modelos básicos para abordar los desafíos específicos de manipulación y fusión de diferentes flujos de desechos plásticos.
La extrusión de escamas de plástico rígido implica el procesamiento de materiales triturados como botellas gruesas o chatarra moldeada por inyección. Dado que estos materiales poseen una alta densidad aparente, se alimentan fácilmente a través de una tolva de gravedad estándar. El tornillo está diseñado para un alto cizallamiento y una fusión rápida, ya que las escamas rígidas requieren una energía mecánica significativa para pasar a una fusión uniforme. El principal objetivo de ingeniería aquí es maximizar el rendimiento y al mismo tiempo garantizar una presión estable en el cabezal del troquel.
El reciclaje de películas flexibles presenta un obstáculo mecánico completamente diferente. Imagínese introducir una envoltura elástica liviana en una tolva estándar. Simplemente sirve de puente, flota y obstruye la garganta de alimentación. Para resolver esto, las extrusoras se combinan con sistemas integrados de compactador-cortador. El compactador utiliza cuchillas giratorias de alta velocidad para generar calor por fricción, densificando la película liviana en grumos semisólidos, que luego se alimentan directamente al tornillo extrusor mediante fuerza centrífuga.
En este momento, el impulso global hacia una economía circular está cambiando radicalmente la forma en que abordamos la extrusión. Los análisis de mercado revelan que los procesadores se enfrentan a flujos de residuos posconsumo cada vez más complejos y altamente contaminados. Materiales que hace cinco años habrían sido enviados a un vertedero ahora están siendo enviados a instalaciones de reciclaje. Esta realidad está impulsando una clara tendencia hacia extrusoras controladas inteligentemente y de alto torque equipadas con desgasificación avanzada y filtración automatizada.
Hay un cambio notable desde la supervisión manual hacia sistemas automatizados de circuito cerrado que pueden autoajustar los perfiles térmicos en tiempo real. Las instalaciones modernas ya no se limitan a comprar equipos de fusión. Están invirtiendo en plataformas basadas en datos que garanticen la trazabilidad, la eficiencia energética y la consistencia de los pellets. Cumplir con estos rigurosos estándares ahora es obligatorio para los proveedores que buscan vender resinas recicladas a marcas de embalaje de primer nivel a nivel mundial. Adoptar estas tecnologías inteligentes separa a los líderes de la industria de aquellos que luchan por mantener los márgenes de ganancias.
La adquisición de equipos de extrusión industrial es una decisión que requiere mucho capital y requiere una evaluación metódica. Seleccionar el modelo incorrecto genera cuellos de botella operativos crónicos y una calidad del producto deficiente. Los administradores de instalaciones deben evaluar varias variables críticas antes de finalizar las especificaciones de la maquinaria.
El paso fundamental es realizar un análisis exhaustivo de su material de entrada. Si el material de entrada retiene más del tres al cinco por ciento de humedad, una extrusora estándar de una sola etapa tendrá dificultades para ventilar el vapor resultante, produciendo gránulos porosos. En tales escenarios, se requiere matemáticamente una configuración de doble etapa. Además, el nivel de contaminación dictará el tipo exacto de sistema de filtración de material fundido necesario.
Es crucial equilibrar el gasto de capital inicial con los costos operativos proyectados. Si bien los modelos industriales a gran escala ofrecen un mayor rendimiento, exigen sustancialmente más energía eléctrica y espacio físico. Es vital hacer coincidir la capacidad de la máquina con sus volúmenes de recolección reales para garantizar un retorno de la inversión favorable.
Finalmente, evalúe la competencia técnica del fabricante. Una fábrica confiable opera con capacidades completas de mecanizado interno, utilizando equipos CNC para garantizar tolerancias exactas entre el tornillo y el cilindro. Los posibles compradores deben dar prioridad a los fabricantes que ofrecen instalaciones integrales de prueba de materiales. Ejecutar un lote de prueba de su materia prima específica a través de una máquina peletizadora de plástico personalizada proporciona prueba empírica de la capacidad del equipo antes de firmar cualquier orden de compra.
Invertir en la maquinaria adecuada determina la eficiencia y rentabilidad de su negocio de procesamiento de plástico. Una fábrica de extrusoras de un solo tornillo personalizada y de buena reputación no solo le vende una pieza de metal. Diseñan una solución específica basada en las características exactas de sus materiales y sus objetivos de producción. Ya sea que necesite una máquina independiente para un triturado limpio o una línea de dos etapas de alta resistencia para desechos posconsumo, comprender los modelos y configuraciones disponibles le permitirá realizar una inversión informada. Recomendamos encarecidamente evaluar cuidadosamente sus materias primas y explorar listas especializadas de fabricantes confiables como Jwell para encontrar el equipo exacto que se adapte a sus instalaciones. La actualización al sistema adecuado garantiza un futuro sostenible y altamente rentable en la industria del plástico.
Una línea de una sola etapa utiliza un cilindro extrusor continuo y está diseñada principalmente para plásticos secos y relativamente limpios con una densidad aparente constante. Una línea de doble etapa consta de dos extrusoras conectadas en serie. Está diseñado específicamente para materiales con mayor contenido de humedad, tintas de impresión pesadas o contaminación significativa. La extrusora primaria funde y filtra el plástico, mientras que la unidad secundaria opera a menor velocidad para proporcionar desgasificación al vacío adicional y estabilización térmica antes de la peletización.
Las máquinas estándar disponibles en el mercado se fabrican en función de condiciones ideales teóricas y el comportamiento genérico del polímero. Una fábrica personalizada adaptará científicamente la geometría del tornillo, la relación longitud-diámetro y la potencia del motor específicamente a las características de su materia prima. Esta personalización personalizada evita la degradación del material, optimiza la eficiencia eléctrica, aumenta la estabilidad general de la producción y extiende significativamente la vida útil operativa del equipo en condiciones de uso industrial intensivo.
Cuando se somete a protocolos de mantenimiento preventivo adecuados, una línea de granulación de plástico bien fabricada puede funcionar de manera confiable durante diez a quince años, o incluso más. La longevidad de los componentes centrales depende en gran medida de la metalurgia utilizada. Los tornillos y cilindros bimetálicos de alta calidad tratados con nitruración o revestimiento duro de PTA ofrecen una resistencia superior al desgaste abrasivo y la corrosión química. Es necesario reemplazar periódicamente las piezas de desgaste estándar para mantener la maquinaria funcionando con la máxima eficiencia mecánica.
Sí, la mayoría de las extrusoras de PE de un solo tornillo personalizadas poseen la versatilidad térmica y mecánica para procesar polipropileno de manera eficiente. Debido a que el polietileno y el polipropileno pertenecen a la misma familia de poliolefinas, comparten perfiles de fusión y características reológicas relativamente similares. Una línea de extrusión diseñada adecuadamente puede manejar ambos materiales de manera efectiva. La transición entre los dos generalmente requiere solo ajustes menores de parámetros, como modificar las temperaturas de la zona de calentamiento, ajustar las RPM del tornillo y potencialmente utilizar un tamaño de malla diferente en el cambiador de malla.
El tamaño requerido de la instalación depende completamente del tamaño del modelo específico, la capacidad de producción y la inclusión de equipos auxiliares. Una línea compacta de una etapa con un peso de 150 kg/h puede que solo requiera un espacio físico de aproximadamente doce por cuatro metros. Por el contrario, una línea de doble etapa de alta capacidad de 1000 kg/h fácilmente podría requerir un espacio de instalación dedicado de treinta y cinco por ocho metros o más. Los fabricantes proporcionarán dibujos de diseño CAD precisos adaptados a las limitaciones específicas de sus instalaciones.


