
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-17 Origen:Sitio


La demanda mundial de PET reciclado, comúnmente conocido como rPET, continúa aumentando a un ritmo sin precedentes. Impulsado por mandatos legislativos agresivos y un cambio masivo en la conciencia ambiental de los consumidores, el panorama del reciclaje se está transformando rápidamente. Análisis recientes de la industria revelan una tendencia crítica: una grave escasez en el mercado de rPET de calidad alimentaria. Las marcas están luchando por cumplir los objetivos para 2030 que exigen hasta un 30 por ciento de contenido reciclado en los envases. La transformación de escamas de botellas de desecho en gránulos de alto valor presenta una oportunidad muy lucrativa para las instalaciones de reciclaje. Sin embargo, desde el punto de vista de la ingeniería, sigue siendo un proceso térmico notoriamente difícil.
El tereftalato de polietileno es inherentemente higroscópico. Cuando se expone a altas temperaturas durante la fase de fusión, cualquier humedad residual desencadena una rápida hidrólisis. Esta reacción química provoca una caída catastrófica en la viscosidad intrínseca, o IV, rompiendo efectivamente las cadenas de polímero. El plástico degradado resultante se vuelve peligrosamente quebradizo y completamente inútil para aplicaciones de fabricación de primera calidad. Superar estos complejos problemas térmicos requiere equipos altamente especializados. Esta completa guía técnica evalúa las mejores configuraciones de máquinas disponibles y detalla la mecánica detrás de los sistemas de extrusión de uno y dos tornillos para ayudar a los gerentes de planta a tomar decisiones de compra rentables basadas en datos.
Camine hasta el piso de cualquier planta de reciclaje moderna de alta capacidad y verá un flujo de trabajo altamente sincronizado. Los enormes silos volumétricos alimentan las escamas de botellas lavadas y trituradas en la tolva del extrusor. Dentro del barril, la máquina corta y funde meticulosamente estas escamas crudas bajo perfiles térmicos estrictamente controlados. A medida que el polímero fundido avanza, bombas de alta presión lo obligan a pasar a través de pantallas microscópicas perforadas con láser para capturar las impurezas físicas rebeldes. Finalmente, los cabezales de corte sumergidos o con anillos de agua cortan las hebras de plástico extruidas en gránulos sólidos uniformes listos para su reventa comercial.
El panorama regulatorio actual ejerce una inmensa presión sobre estos sistemas mecánicos. Las extrusoras de plástico estándar y obsoletas simplemente carecen de la geometría de tornillo específica y la arquitectura de ventilación necesarias para procesar PET. Las instalaciones ya no pueden depender de máquinas de poliolefina reutilizadas. Para evitar la grave caída de la vía intravenosa asociada con la hidrólisis, es absolutamente obligatoria una máquina dedicada equipada con ventilación especializada de múltiples etapas para mantener la resistencia a la tracción del polímero.
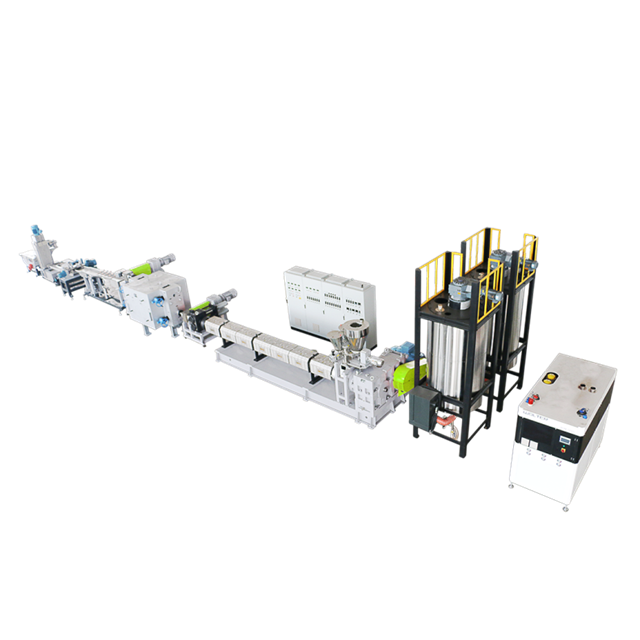
En la etapa crítica de adquisiciones, los directores técnicos enfrentan una elección fundamental. Los compradores deben sopesar la arquitectura tradicional de un solo tornillo frente a la avanzada tecnología de extrusión de doble tornillo. Cada configuración mecánica ofrece distintas dinámicas de corte, perfiles de energía y compensaciones operativas que dictan la eficiencia diaria de la planta.
| Característica | Extrusora de un solo husillo (p. ej., serie JWT) | Extrusora de doble husillo (p. ej., serie CJWH) |
|---|---|---|
| Requisito de presecado | Estrictamente requerido. Los copos deben cristalizarse y secarse. | Procesamiento sin secado gracias al vacío profundo. |
| Fuerza de mezcla y corte | Moderado. Lo mejor para materiales de entrada consistentes y limpios. | Excepcionalmente alto. Excelente para mezclar diferentes calidades de escamas. |
| Eficiencia Energética | Mayor consumo total debido a los enormes silos cristalizadores. | Significativamente menor por kg al eliminar la fase de presecado. |
| Aplicación ideal | Fibras cortadas, flejes, pellets de calidad estándar. | Envases aptos para alimentos, botella a botella, láminas premium. |
El sistema de un solo tornillo representa un enfoque de ingeniería altamente confiable y probado en el tiempo. Los equipos como la serie JWT utilizan relaciones L/D específicas, que generalmente oscilan entre 32:1 y 36:1, para garantizar una fusión estable. Sin embargo, esta arquitectura se basa completamente en la precristalización y el presecado exhaustivo de las escamas de la botella antes de que entren en la garganta de alimentación. Este paso térmico preparatorio no es negociable ya que forma la defensa principal contra la degradación hidrolítica.
Si bien esta configuración requiere un espacio sustancial para acomodar silos de presecado imponentes, generalmente exige una inversión de capital inicial menor. El funcionamiento mecánico cuenta con una caja de cambios sencilla y un solo eje, lo que hace que el mantenimiento de rutina sea muy predecible para los técnicos de la planta. Para instalaciones centradas en la producción de pellets de PET estándar , esta configuración ofrece un punto de entrada altamente rentable. Está perfectamente diseñado para producir fibras cortadas de poliéster o fabricar flejes de alta resistencia donde no se exige estrictamente una retención intravenosa ultraalta.
En marcado contraste, la tecnología de doble tornillo representa un enfoque simplificado y de alto rendimiento para la recuperación de polímeros moderna. Con dos tornillos co-rotativos entrelazados estrechamente dentro de un cilindro modular, diseños como la serie CJWH proporcionan una inmensa fuerza de corte y una renovación excepcional del área de superficie. Más importante aún, cuentan con relaciones L/D extendidas de hasta 48:1, lo que permite la integración de zonas profundas de desgasificación al vacío de múltiples etapas en todo el barril.
Esta ventaja mecánica específica permite la extrusión directa y sin secado de escamas de botellas lavadas. Al evitar la fase de presecado que consume mucha energía, se reduce significativamente el consumo eléctrico total y, al mismo tiempo, se ofrece una retención intravenosa superior mediante una rápida extracción de humedad. Invertir en una de alta capacidad línea de peletización de doble tornillo es el estándar de la industria para operaciones dirigidas a calidades premium botella a botella. Maneja niveles de humedad fluctuantes y calidades de entrada variables con una estabilidad operativa notable.
La selección de maquinaria no se trata simplemente de marcas; requiere una evaluación técnica rigurosa. Los componentes de hardware específicos dictan directamente la claridad óptica, la resistencia a la tracción y la pureza de sus gránulos reciclados finales.
La extracción de humedad durante la fase de fusión dicta el éxito comercial. A medida que las escamas pasan a un estado fundido, los compuestos orgánicos volátiles y el agua residual se vaporizan rápidamente. Si estos gases permanecen atrapados, forman huecos microscópicos dentro de la matriz plástica y provocan una ruptura irreversible de la cadena. Para combatir esto, las extrusoras industriales utilizan bombas de vacío de anillo de agua de alta capacidad capaces de mantener presiones negativas entre -0,08 y -0,1 MPa. Esta extracción agresiva extrae la humedad antes de que se produzca la hidrólisis, lo que garantiza que el plástico extruido permanezca estructuralmente robusto y visualmente transparente.
Incluso los copos posconsumo rigurosamente lavados contienen trazas de contaminantes físicos persistentes. El polvo microscópico de aluminio de las tapas de las botellas, los restos de adhesivo o las partículas perdidas de PVC arruinarán un lote de producción. Es necesario un sistema de filtración continua de material fundido de alta resistencia para capturar estos peligros. Los cambiadores de pantalla de doble pilar y doble pistón son el estándar de oro para esta tarea. Permiten a los operadores cambiar las mallas de filtro obstruidas sobre la marcha sin detener el accionamiento del extrusor principal. Esta operación continua evita costosos tiempos de inactividad y desperdicios masivos de material durante las transiciones de la pantalla.
La viscosidad intrínseca mide el peso molecular de las cadenas de polímeros y se correlaciona directamente con la resistencia a la fusión. Los compradores deben asegurarse de que el sistema elegido presente geometrías de tornillo optimizadas diseñadas para minimizar el tiempo de residencia del material. Cuanto menos tiempo pasa el plástico bajo calor extremo, menos degradación térmica sufre. Para aplicaciones premium de calidad alimentaria, las instalaciones suelen combinar sus líneas de extrusión con sistemas de policondensación de estado sólido para aumentar y homogeneizar activamente los niveles de IV una vez completada la fase inicial de peletización.
Su elección de maquinaria debe alinearse con su mercado de consumo objetivo. Las diferentes aplicaciones requieren niveles muy diferentes de finura de filtración, resistencia a la tracción y valores de color.
Este exigente sector requiere la mayor pureza y niveles IV posibles. El material reciclado debe superar estrictas normas de seguridad en contacto con alimentos exigidas por agencias como la FDA o la EFSA. Un sistema de doble tornillo co-rotativo es prácticamente obligatorio para lograr estas rigurosas especificaciones. Su superior eficiencia de desgasificación y su intensa mezcla distributiva garantizan que el material permanezca químicamente seguro, ópticamente transparente y mecánicamente lo suficientemente fuerte como para ser moldeado por soplado y estirado en nuevos envases de bebidas.
El poliéster reciclado es la columna vertebral de la ropa sintética, los geotextiles y las alfombras para automóviles. Si bien esta aplicación exige una filtración ultrafina para evitar bloqueos microscópicos de la hilera durante el hilado, presenta requisitos de IV ligeramente más indulgentes en comparación con los grados de botella. Una configuración robusta de un solo tornillo combinada con un cambiador de malla de área grande proporciona una solución altamente confiable y rentable para producir fibras cortadas a escala masiva.
Estos gránulos específicos están destinados a envases tipo almeja transparentes utilizados en entornos minoristas. Este mercado exige una claridad óptica impecable y cero amarilleamiento. Lograr esto requiere un control de temperatura preciso y uniforme en todo el cilindro de extrusión para evitar el sobrecalentamiento localizado. Tanto las máquinas de uno como de doble tornillo pueden servir a este mercado, siempre que sus sistemas de gestión térmica, enfriamiento del barril y peletización posterior estén perfectamente integrados.
La adquisición de equipos de reciclaje industrial es un gasto de capital importante. Se deben evaluar meticulosamente varias métricas operativas antes de finalizar una orden de compra para garantizar la rentabilidad a largo plazo.
Los gerentes de planta deben alinear el rendimiento de la máquina con su cadena de suministro de materiales real. Las capacidades industriales oscilan entre 300 kg/h y más de 2000 kg/h. Sobredimensionar el motor conduce a un uso de energía altamente ineficiente, mientras que un tamaño insuficiente crea un grave cuello de botella en la planta. Una planificación precisa de la capacidad al seleccionar su máquina granuladora de plástico garantiza un retorno de la inversión óptimo. Además, evaluar la métrica del kilovatio por kilogramo es crucial. Optar por una arquitectura de doble tornillo que no se seca puede reducir drásticamente las facturas de servicios públicos, ahorrando a menudo cientos de miles de dólares durante el ciclo de vida de la máquina.
Las líneas de extrusión modernas dependen en gran medida de la automatización digital inteligente. Los sistemas PLC avanzados monitorean continuamente la presión interna de fusión, el par del motor y las zonas de calentamiento para evitar la degradación térmica accidental. Las alarmas de fallas automatizadas alertan instantáneamente a los técnicos sobre los picos de presión antes de que se conviertan en fallas peligrosas en los equipos. Más allá del hardware, la infraestructura de ingeniería del fabricante es vital. La asociación con proveedores establecidos garantiza garantías integrales, un acceso rápido a repuestos mecanizados con precisión y una puesta en marcha experta en el sitio.
El mantenimiento agresivo y proactivo extiende la vida útil de su caja de engranajes y cilindro, al tiempo que garantiza la calidad física constante de su producción reciclada.
El tornillo extrusor primario requiere programas de limpieza estrictos para evitar la carbonización del plástico residual en los tramos del tornillo. La acumulación de PET degradado altera la dinámica del flujo interno e introduce fuertes manchas negras en los gránulos finales. Al mismo tiempo, el sistema de filtración de masa fundida exige una supervisión cuidadosa. Ignorar los manómetros diferenciales de presión conduce a peligrosas acumulaciones de presión de fusión dentro del barril. Los operadores deben estar rigurosamente capacitados para ejecutar cambios de pantalla rápidamente basándose en lecturas digitales de presión en lugar de conjeturas.
El sistema de desgasificación multietapa se basa en bombas de vacío industriales de anillo de agua. Estos componentes vitales deben mantenerse impecables para mantener su poder de succión. Si el agua en circulación se contamina con polvo de polímero u oligómeros volátiles, la bomba experimentará cavitación y la eficiencia de desgasificación caerá en picado. La inspección periódica de los impulsores y el lavado del sistema de circulación de agua previenen este problema, asegurando el vacío profundo necesario para el mantenimiento de la vía intravenosa.
Transformar las escamas de botellas de desecho en gránulos rentables y de alto valor requiere implementar la tecnología de extrusión exacta y adaptada a sus objetivos operativos. La elección entre una línea rentable de un solo tornillo y un sistema avanzado de doble tornillo sin secado depende completamente de su capacidad de procesamiento, costos de energía y mercado de producto final deseado. Invertir en maquinaria de grado industrial equipada con una robusta desgasificación de múltiples etapas, filtración continua de doble pistón y controles térmicos precisos es el plan para dominar el proceso de reciclaje. Al evaluar rigurosamente estas métricas de ingeniería, las instalaciones pueden elevar sus capacidades de producción y capitalizar la floreciente economía del rPET. Para explorar soluciones de extrusión personalizadas y ver parámetros detallados de la máquina, visite https://www.jwell-recycling.com para encontrar el equipo perfecto para su planta.
Sí, pero esto sólo es posible si utiliza un sistema especializado de doble tornillo equipado con una unidad de desgasificación de alto vacío de múltiples etapas. Debido a que estas máquinas proporcionan una intensa renovación de la superficie y una rápida extracción de humedad, manejan hojuelas sin secar de manera muy eficiente. Por el contrario, las máquinas tradicionales de un solo tornillo requieren estrictamente una precristalización y un secado exhaustivo para evitar una hidrólisis severa.
Con un mantenimiento preventivo agresivo y el reemplazo oportuno de componentes de alto desgaste como elementos de tornillo, revestimientos de barril y mallas de filtro, una línea de extrusión premium funcionará de manera confiable durante 10 a 15 años en un entorno industrial exigente 24 horas al día, 7 días a la semana.
La maquinaria detiene la pérdida de IV controlando estrictamente los perfiles térmicos, utilizando geometrías de tornillo optimizadas para minimizar el tiempo de residencia del polímero dentro del barril calentado y desplegando una extracción al vacío profunda para eliminar la humedad hidrolítica antes de que degrade las cadenas moleculares.
Los sistemas de doble tornillo exigen una inversión de capital inicial significativamente mayor debido a sus complejas cajas de engranajes de alto par y su ingeniería de doble eje. Sin embargo, con frecuencia generan un retorno de la inversión mucho más rápido a través de enormes ahorros de energía al eliminar el presecador y permitir la producción lucrativa de pellets de primera calidad y aptos para alimentos.
Al eliminar la necesidad de cristalizadores masivos y secadores desecantes, una línea de extrusión de doble tornillo sin secado puede reducir el consumo total de energía entre un 30 y un 40 por ciento por kilogramo de material procesado en comparación con las configuraciones tradicionales de un solo tornillo.
Para las máquinas de un solo tornillo que procesan hojuelas presecas, la relación L/D de 32:1 a 36:1 es estándar. Para máquinas de doble tornillo que realizan extrusión sin secado, es necesaria una relación L/D extendida de 40:1 a 48:1 para proporcionar un espacio físico adecuado para múltiples zonas de desgasificación al vacío a lo largo del cilindro.


