
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-21 Origen:Sitio


Comprar maquinaria industrial es una elección de alto riesgo. Imagínese parado en el piso de la fábrica, observando cómo una línea recién puesta en servicio lucha por dispersar los colorantes adecuadamente. Ese único cuello de botella arruina la calidad del material, aumenta las tasas de desperdicio y vaporiza los márgenes de ganancias. A medida que aumenta la demanda de plásticos compuestos de alta calidad y materiales reciclados posconsumo, seleccionar el equipo adecuado es más crítico que nunca.
Muchos compradores se sienten perdidos entre especificaciones técnicas complejas, desde grados de torque hasta zonas de desvolatilización. En esta guía completa, desglosaremos exactamente qué características, opciones y configuraciones son realmente importantes en la planta de producción. Le ayudaremos a sortear el ruido para que pueda comprar equipos extrusores de doble tornillo de manera inteligente, garantizando que su inversión proporcione el máximo retorno de la inversión a largo plazo.
Conclusiones clave
En el ámbito del procesamiento de polímeros, la transición de un sistema de un solo tornillo a un sistema de doble tornillo representa un salto enorme en la capacidad operativa. Las extrusoras de un solo tornillo dependen principalmente de la fricción y el flujo de arrastre para fundir, lo que las hace adecuadas para el conformado básico. Las extrusoras de doble tornillo funcionan según un principio mecánico fundamentalmente diferente. Utilizan tornillos entrelazados que proporcionan un transporte positivo del material, un control preciso del corte y una renovación continua de la superficie.
Estas distintas ventajas mecánicas explican por qué los sistemas de doble tornillo dominan la peletización de plástico industrial . Ofrecen una mezcla dispersiva superior, descomponiendo aglomerados sólidos y una mezcla distributiva, esparciendo los materiales de manera uniforme por toda la masa fundida. Los compuestos modernos a menudo implican altos porcentajes de cargas de carbonato de calcio, fibras de vidrio abrasivas, mezclas maestras de color concentradas y materiales reciclados posconsumo impredecibles. La función de autolimpieza de los tornillos gemelos entrelazados evita el estancamiento del material. Esto reduce drásticamente los riesgos de degradación y permite cambios rápidos de color o material.
Antes de profundizar en los componentes individuales, es fundamental comprender hacia dónde se dirige la tecnología de extrusión. Análisis recientes de tendencias de la industria revelan un cambio definitivo hacia extrusoras de densidad de torque ultra alta combinadas con monitoreo inteligente de energía. Los mandatos de sostenibilidad global se están volviendo más estrictos y los costos de la electricidad industrial continúan aumentando. En consecuencia, los procesadores se están alejando rápidamente de las máquinas heredadas de torque estándar.
El mercado actual exige equipos capaces de procesar compuestos reciclados muy viscosos y con mucho relleno a temperaturas de fusión más bajas sin sacrificar la producción. Las series de equipos de alta gama ahora suelen contar con densidades de par que superan los 11 a 15 Nm/cm³, lo que permite un rendimiento masivo a velocidades de tornillo más bajas. Esta evolución subraya por qué evaluar el consumo de energía específico de una máquina, medido en kilovatios-hora por kilogramo, es ahora tan crítico como su capacidad de producción bruta.
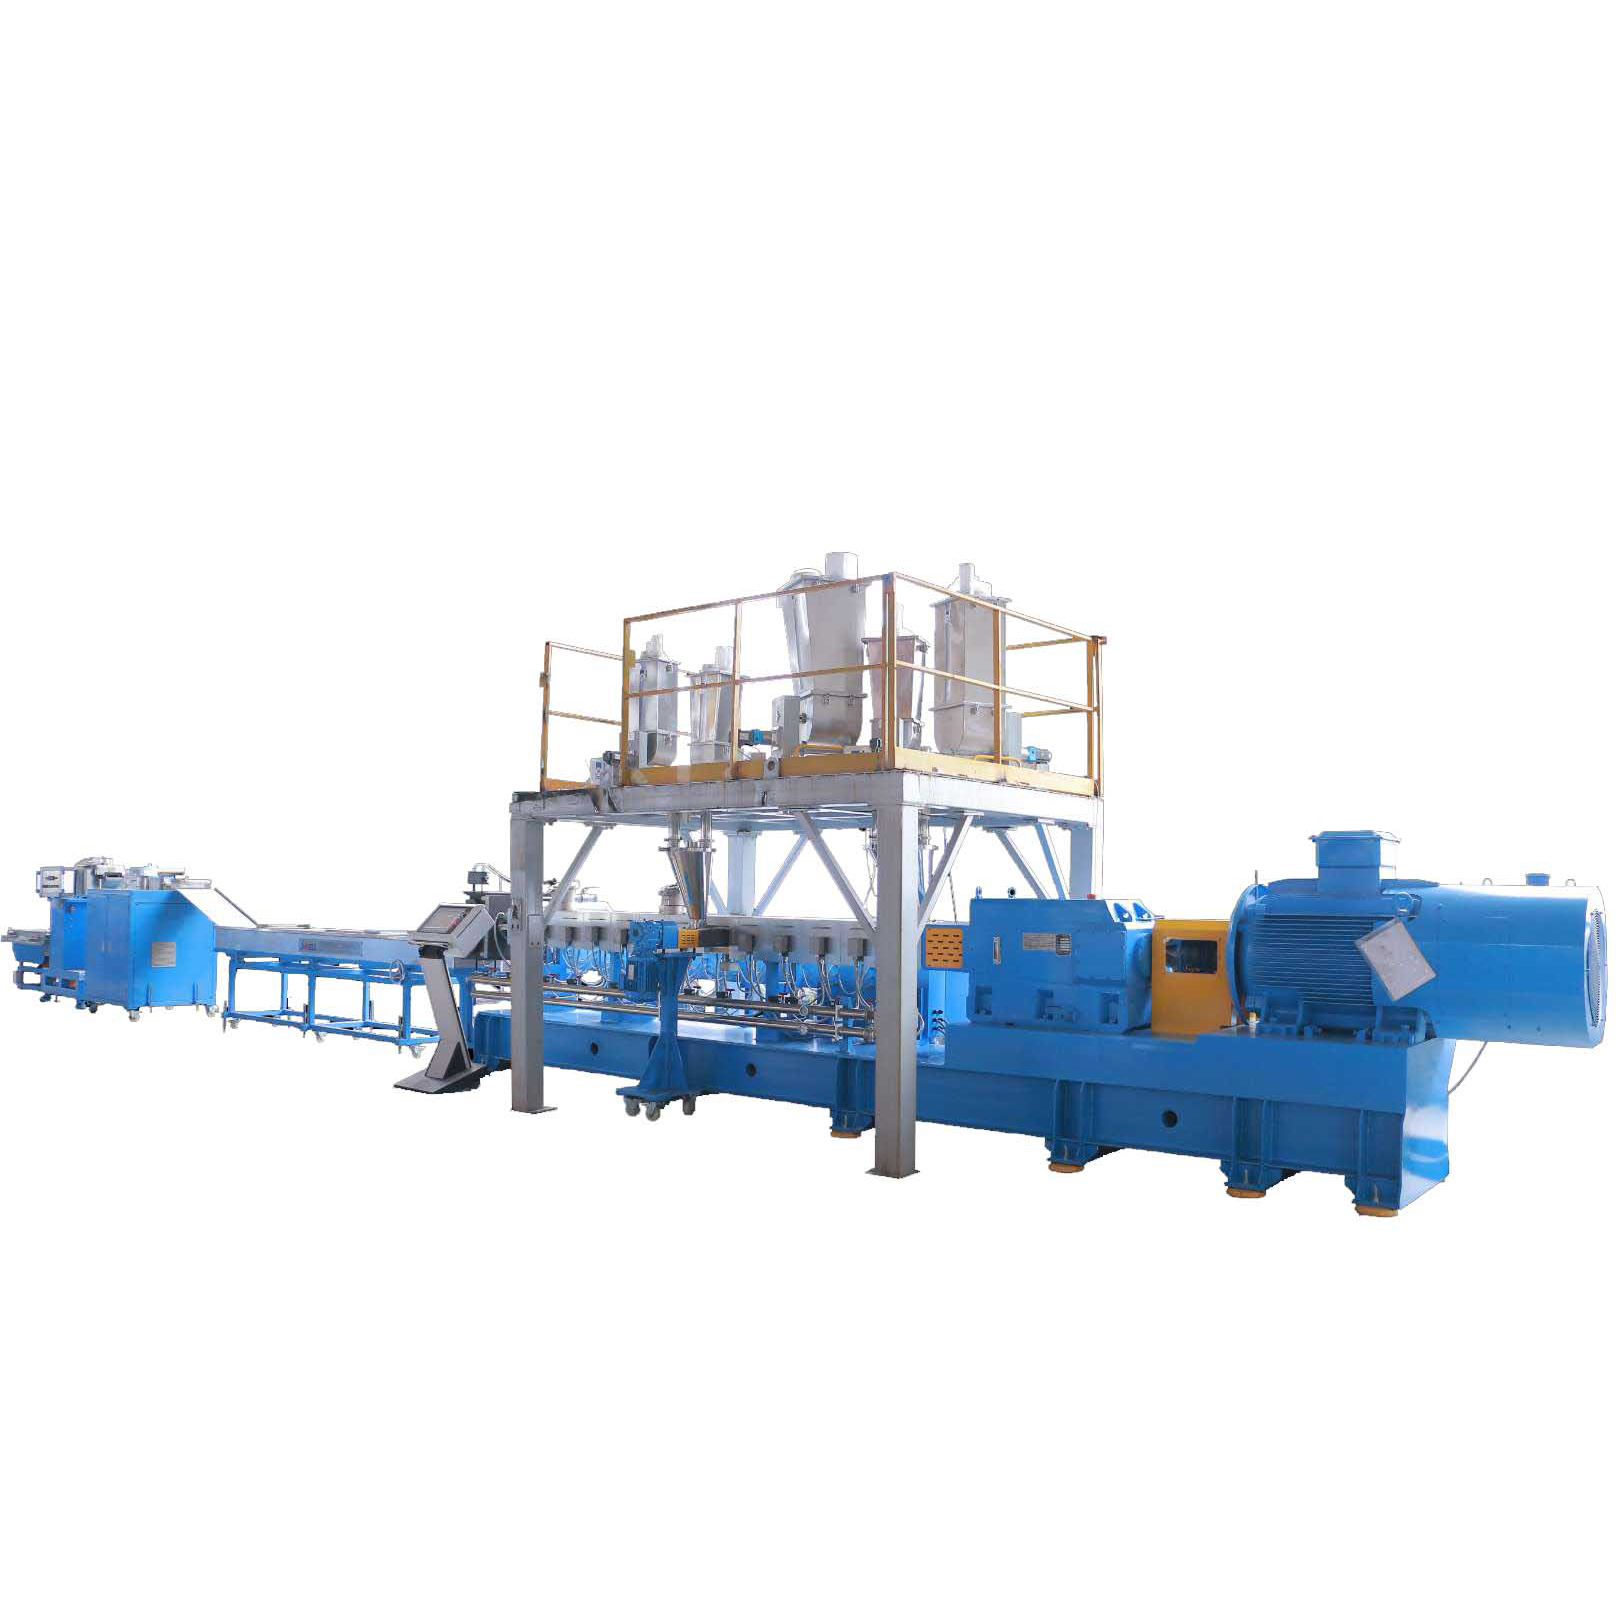
Antes de analizar parámetros técnicos específicos como la potencia del motor o la longitud del cañón, los compradores deben determinar la acción mecánica fundamental requerida para el material objetivo. Las extrusoras de doble tornillo se clasifican en términos generales según la dirección en la que giran sus tornillos.
En un sistema co-rotativo, ambos tornillos giran exactamente en la misma dirección. Este diseño fuerza la mezcla de polímeros a través del estrecho espacio del vértice entre los tornillos, generando intensas fuerzas de corte. Este mecanismo específico proporciona capacidades de mezcla excepcionales, lo que lo convierte en el estándar de la industria para formulaciones complejas.
Por el contrario, en un sistema contrarrotativo los tornillos giran en direcciones opuestas. Esto crea un efecto de cámara cerrada, que funciona de manera muy similar a una bomba de engranajes de desplazamiento positivo. Debido a que el material se presiona hacia adelante en lugar de estar sujeto a una alta fricción, la temperatura de la masa fundida permanece muy estable y la generación de cizallamiento es mínima.
Una vez establecido el tipo de rotación, la evaluación de las especificaciones principales garantiza que la máquina realmente cumplirá con sus objetivos específicos de producción y calidad. Es necesario prestar atención a las dimensiones físicas y las potencias nominales.
La relación longitud-diámetro define la longitud del cilindro de extrusión en relación con su diámetro interior. Esta métrica vital dicta el tiempo de residencia, que es cuánto tiempo permanece el material dentro de la máquina. También determina el espacio físico disponible para distintas zonas de procesamiento como alimentación, fusión, mezcla, ventilación y bombeo.
Una mayor densidad de par permite que la extrusora alcance rendimientos volumétricos más altos a velocidades de tornillo más bajas. Esto previene activamente el calentamiento excesivo y la posterior degradación del polímero. La potencia del motor se correlaciona directamente con el aporte de energía específico requerido para que su máquina peletizadora de plástico funcione de manera óptima. Una potencia de motor insuficiente provocará inevitablemente paradas en el procesamiento de plásticos técnicos altamente viscosos.
Más allá de la acción mecánica, la gestión térmica desempeña un papel fundamental. El cañón debe dividirse en múltiples zonas de temperatura controladas independientemente. Busque máquinas equipadas con calentadores de cobre o aluminio fundido para una transferencia de calor altamente eficiente. Igualmente importante es la arquitectura de refrigeración. Los canales internos de refrigeración líquida deben responder instantáneamente para evitar sobrepasos de temperatura causados por la fricción interna.
A diferencia de la maquinaria antigua construida con tornillos macizos, macizos y de una sola pieza, las modernas extrusoras de doble tornillo utilizan un diseño modular altamente flexible. Tanto los tornillos como los cilindros se ensamblan a partir de segmentos individuales intercambiables.
Considere un cambio de producción típico. Podría pasar del procesamiento de una poliolefina básica a un agresivo compuesto de nailon relleno de vidrio. Con una configuración modular, los operadores pueden deslizar diferentes elementos transportadores, bloques de amasado y elementos de mezcla sobre un eje estriado para crear un perfil de tornillo personalizado adaptado al nuevo material. Esta flexibilidad significa que puede reconfigurar el perfil de corte en horas en lugar de comprar un chasis completamente nuevo.
Los barriles comparten esta filosofía modular. Los compradores pueden especificar secciones de barril cerradas para fusión estándar o secciones abiertas diseñadas para alimentadores laterales para introducir rellenos delicados aguas abajo. También puede integrar puertos de ventilación al vacío para extraer agresivamente los gases atrapados.
Además, el procesamiento de materiales abrasivos como fibra de vidrio o retardantes de llama corrosivos degrada rápidamente el acero estándar. Los compradores deben examinar las opciones metalúrgicas. Si bien el acero nitrurado es la base, las aplicaciones de alto desgaste exigen revestimientos de barril bimetálicos. Los elementos de tornillo deben recubrirse con carburo de tungsteno o aceros para herramientas de pulvimetalurgia especializados para garantizar una durabilidad a largo plazo en la fábrica.
El trabajo principal de la extrusora es fundir y homogeneizar, pero la forma en que ese plástico fundido se convierte en un producto final utilizable es igualmente crítica. El equipo de corte posterior debe adaptarse perfectamente a la viscosidad y resistencia a la fusión específicas del polímero.
Este sigue siendo el método tradicional y más utilizado. El polímero se extruye a través de un cabezal de troquel en hebras continuas similares a espaguetis, se pasa a través de un largo baño de enfriamiento con agua, se seca con una cuchilla de aire y finalmente se corta en gránulos cilíndricos con un cortador giratorio. Es muy rentable y más adecuado para plásticos rígidos con excelente resistencia a la fusión.
En este sistema dinámico, el polímero se corta inmediatamente en la cara del troquel mediante cuchillas que giran rápidamente. Luego, los gránulos calientes son arrojados hacia afuera mediante fuerza centrífuga hacia un anillo circulante de agua, que los enfría instantáneamente y los transporta a un secador centrífugo. Este método es increíblemente tolerante con las fluctuaciones de la masa fundida, lo que lo hace ideal para poliolefinas y se utiliza mucho en operaciones de reciclaje.
Esta es la configuración descendente premium. La cara del troquel y las cuchillas de corte están completamente sumergidas dentro de una cámara de agua a presión. A medida que se corta el plástico, se solidifica instantáneamente formando bolitas esféricas perfectas de alta densidad. Optar por una sofisticada línea de peletización de doble tornillo equipada con un sistema submarino es obligatorio para materiales con muy baja resistencia al fundido o alta adherencia, como poliuretanos termoplásticos, elastómeros y adhesivos termofusibles.
Una máquina disponible en el mercado rara vez funciona de manera óptima para materiales altamente especializados. El hardware debe personalizarse explícitamente en función de las propiedades químicas y físicas del polímero objetivo.
El tereftalato de polietileno es notoriamente higroscópico. Si se procesa incluso con trazas de humedad presentes, sufre una rápida hidrólisis. Esto conduce a una caída severa de la viscosidad intrínseca y hace que el plástico final se vuelva quebradizo. Una dedicada línea de peletización de doble tornillo para PET debe contar con sistemas robustos de ventilación de vacío profundo de dos etapas. Estos sistemas extraen la humedad directamente de la masa fundida, eliminando con frecuencia el costoso paso de presecar las hojuelas crudas.
Al manipular residuos posconsumo o postindustriales, los principales obstáculos son la contaminación grave y la densidad aparente tremendamente inconsistente. Las líneas de reciclaje requieren la integración de sistemas de filtración de material fundido de alta resistencia. Los cambiadores de pantalla continuos de doble pistón eliminan activamente papel, metal e impurezas no fundidas sin detener la producción. Los sistemas de alimentación forzada o comederos intensivos también son esenciales para ingerir con fuerza materiales ligeros y esponjosos, como restos de películas agrícolas.
Mientras que el hardware mecánico robusto se encarga del trabajo pesado, el software sofisticado dicta en última instancia la coherencia en el día a día. A medida que el sector manufacturero adopta estándares de fábricas inteligentes, la arquitectura de control digital se convierte en un punto de evaluación vital.
El cerebro de cualquier sistema de extrusión industrial es el Controlador Lógico Programable. Los fabricantes de renombre confían en marcas reconocidas a nivel mundial para garantizar un procesamiento rápido de los datos de los sensores. Junto con esto está la interfaz hombre-máquina. Un panel táctil intuitivo y de alta resolución reduce drásticamente la curva de aprendizaje del operador. Permite al personal visualizar las temperaturas del barril, las velocidades de los tornillos y las presiones de fusión de un solo vistazo.
Los extrusores avanzados ahora ofrecen un registro completo de datos en tiempo real. El seguimiento de la carga del motor principal y del consumo de energía específico ayuda a los equipos de mantenimiento a identificar exactamente cuándo los filtros de malla se están obstruyendo o si una banda calefactora ha fallado. Además, la gestión automatizada de recetas es una característica transformadora para las instalaciones de elaboración de compuestos. Los operadores pueden guardar digitalmente parámetros de procesamiento específicos para diferentes formulaciones. Durante un cambio, recuperar una receta minimiza el ajuste manual, reduce drásticamente el tiempo de configuración y garantiza la uniformidad entre lotes.
Un error común y costoso en la adquisición de bienes de capital es centrarse exclusivamente en el precio de compra inicial. Durante un ciclo de vida típico de 15 años, los gastos operativos, incluida la electricidad, los repuestos y el tiempo de inactividad inesperado, eclipsarán enormemente el precio de etiqueta de la máquina.
La extrusión es inherentemente intensiva en energía. La evaluación de la clase de eficiencia de los motores de accionamiento principal, como los motores síncronos de imanes permanentes estándar IE4, es un paso obligatorio. Además, examine el aislamiento térmico aplicado a los cilindros del extrusor. Las cubiertas aislantes de cerámica o aerogel de alta calidad pueden reducir drásticamente la pérdida de calor radiante hacia el ambiente. Esto reduce tanto los costos directos de electricidad como la tensión en los sistemas de enfriamiento de sus instalaciones.
Los componentes internos consumibles eventualmente se desgastarán. Antes de firmar una orden de compra, verifique rigurosamente los precios del fabricante para los elementos de tornillo de repuesto y la confiabilidad de su inventario. Una máquina que permanece inactiva durante semanas esperando una pieza patentada del extranjero borrará rápidamente cualquier ahorro obtenido con un precio de compra inicial bajo.
En última instancia, el fabricante del equipo debería actuar como socio técnico. Evalúe si ofrecen instalación profesional en el sitio, capacitación integral del operador y soporte de diagnóstico remoto rápido. Los fabricantes que ayudan a diseñar el perfil de tornillo inicial basándose en su formulación única aportan un valor inmenso. Reducen drásticamente el plazo desde la puesta en servicio hasta la producción rentable.
Seleccionar el extrusor adecuado es una decisión muy compleja y multifacética. Debe equilibrar cuidadosamente las especificaciones mecánicas, como las relaciones L/D y la densidad de torsión, con las realidades de los equipos de corte posteriores y la automatización digital. La máquina ideal nunca es una caja genérica. Es una solución configurada a medida que se adapta perfectamente a su polímero específico, sus objetivos de producción y las limitaciones de sus instalaciones. Mire siempre más allá del precio inicial para evaluar los costos de funcionamiento a largo plazo y el compromiso del fabricante con el soporte posventa. Para los operadores que buscan mejorar sus instalaciones, explorar equipos especializados de fabricantes confiables como Jwell les garantizará un sistema diseñado para lograr la máxima eficiencia de producción y longevidad.
Cuando se diseñan con componentes de alta calidad y se mantienen rigurosamente, el chasis central, la caja de cambios y el motor de accionamiento principal de una extrusora industrial de doble tornillo pueden funcionar fácilmente durante 15 a 20 años. Sin embargo, la vida útil de las piezas consumibles, específicamente los elementos de tornillo segmentados y los revestimientos internos del cilindro, es muy variable. Si está procesando polímeros vírgenes blandos, estas piezas pueden durar varios años. Por el contrario, si su producción involucra compuestos altamente abrasivos como un 40 por ciento de refuerzo de fibra de vidrio, los elementos en las zonas de amasado de alto cizallamiento pueden requerir reemplazo cada 6 a 12 meses. Los recubrimientos metalúrgicos avanzados son estrategias comprobadas para prolongar la vida útil de los componentes en entornos hostiles.
Sí, absolutamente. La tecnología de doble tornillo es en realidad la opción preferida para aplicaciones avanzadas de reciclaje industrial. A diferencia de las máquinas de un solo tornillo, las extrusoras de doble tornillo presentan capacidades excepcionales de renovación de superficies y desvolatilización. Cuando se procesan escamas recicladas posconsumo, el material suele contener altos niveles de humedad superficial y compuestos orgánicos volátiles. El diseño modular permite la integración de múltiples zonas de desgasificación de alto vacío para extraer estas impurezas antes de que el plástico llegue al molde, evitando huecos en el pellet final. Además, la intensa acción de mezcla es ideal para homogeneizar materiales reciclados con modificadores de impacto y antioxidantes para mejorar la calidad final de la resina.
La relación longitud-diámetro está dictada enteramente por la complejidad de su proceso de polímero específico. Una relación L/D más corta, que normalmente oscila entre 32:1 y 36:1, ofrece un tiempo de residencia más corto y es perfectamente adecuada para la fusión básica o la producción de masterbatch de color simple. Sin embargo, a medida que aumenta la complejidad de la formulación, también debe hacerlo la longitud del cilindro. Si su proceso implica múltiples alimentadores laterales posteriores para agregar cargas minerales, requiere una desvolatilización al vacío extensa o implica extrusión reactiva, necesitará una máquina mucho más larga. En estos escenarios avanzados, las relaciones L/D de 44:1 a 52:1 son estándar, lo que proporciona el espacio físico necesario para completar tareas complejas sin degradar térmicamente el polímero.
Si bien el menor gasto de capital inicial de una extrusora usada puede resultar tentador, comprar una máquina nueva suele ser la inversión a largo plazo más segura y rentable. La maquinaria usada conlleva importantes riesgos ocultos, como ejes de tornillos fatigados, desgaste no documentado de la caja de cambios y rayaduras internas del cilindro que son invisibles sin herramientas especializadas. Además, las máquinas usadas suelen tener motores obsoletos y de bajo consumo energético, así como sistemas de control obsoletos. La compra de un producto nuevo le garantiza una eficiencia energética de última generación, modernos enclavamientos de seguridad, garantías completas del fabricante y un perfil de tornillo diseñado específicamente para su formulación de material única.
La principal diferencia radica en el entorno de corte y la dinámica térmica del polímero cuando sale del troquel. En un sistema de anillo de agua, las hebras de plástico se cortan mediante cuchillas giratorias en el aire inmediatamente en la cara de la matriz, y los gránulos calientes se arrojan centrífugamente a un anillo de agua en circulación para su enfriamiento. Este método es muy rentable y funciona excepcionalmente bien para polímeros con alta resistencia al fundido, como el polietileno. Por el contrario, un sistema de peletización submarino presenta una cámara de corte completamente inundada con agua a presión. Debido a que el material se enfría instantáneamente cuando se corta al ras contra el troquel, este método premium es estrictamente necesario para polímeros con viscosidad de fusión muy baja o alta pegajosidad, que de otro modo se mancharían o se agruparían en el aire.
La elección depende completamente de los objetivos de su proceso. Las extrusoras de un solo tornillo dependen de la fricción y son excelentes para fundir, bombear y formar perfiles continuos como tuberías o láminas a partir de materiales vírgenes. Son rentables pero ofrecen capacidades de mezcla deficientes. Las extrusoras de doble tornillo, por otro lado, proporcionan un corte intenso, un desplazamiento positivo y una mezcla dispersiva superior. Si su proceso implica mezclar múltiples aditivos, altas cargas de relleno, composición de colores o extraer humedad de hojuelas recicladas, una extrusora de doble tornillo es la opción de ingeniería obligatoria.
El desgaste de los tornillos se debe principalmente a tres factores: abrasión por rellenos duros como fibras de vidrio o dióxido de titanio, corrosión por subproductos de polímeros ácidos como la degradación del PVC y desgaste adhesivo por el contacto de metal con metal durante el procesamiento agresivo de alto torque. Para evitar el desgaste prematuro, los ingenieros deben adaptar la metalurgia al material. El uso de revestimientos de barril bimetálicos especializados y elementos de tornillo recubiertos con carburo de tungsteno reduce significativamente la abrasión. Además, mantener la alineación adecuada del cilindro y evitar los arranques en frío asegurándose de que el polímero esté completamente derretido antes de aumentar la velocidad del tornillo extenderá drásticamente la vida útil de sus componentes internos.


