
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-02 Origen:Sitio


Invertir en una instalación de reciclaje de plástico es un compromiso operativo importante. La selección del equipo adecuado marca el límite entre una empresa altamente rentable y una pesadilla de mantenimiento continuo. En el centro de este proceso de recuperación se encuentra el granulador extrusor. Esta sofisticada máquina funde, filtra y corta desechos de plástico en gránulos uniformes y reutilizables. ¿Existe una solución universal? Casi nunca. El contenido de humedad de la chatarra entrante, la morfología específica del polímero y la producción diaria específica exigen una personalización mecánica precisa.
Ya sea que esté configurando una estándar máquina peletizadora de plástico o una configuración altamente especializada, debe comprender las actualizaciones modulares disponibles. Esta guía lo guía a través de los componentes críticos. Le garantiza que tomará la decisión más rentable para su taller.
Conclusiones clave
Antes de sumergirse en las opciones de hardware, observe la trayectoria actual del sector del reciclaje. Análisis recientes de la industria revelan un cambio definitivo hacia sistemas de extrusión altamente adaptables. Impulsados por mandatos de economía circular más estrictos, los operadores de instalaciones se enfrentan a flujos de residuos posconsumo cada vez más complejos. Las configuraciones básicas ya no son suficientes. Los recicladores modernos dan prioridad a la desgasificación avanzada y la filtración inteligente para lograr una calidad de polímero casi virgen. El mercado claramente premia la producción de alta pureza por encima del simple volumen de procesamiento. El equipo debe manejar índices de flujo de fusión variables y niveles de contaminación severos sin sacrificar el rendimiento.
Básicamente, esta máquina toma residuos plásticos en bruto y los transforma mediante energía térmica y mecánica. El material se funde dentro de un cilindro cilíndrico calentado impulsado por un tornillo giratorio diseñado con precisión. A lo largo de este recorrido, el sistema filtra impurezas físicas y extrae gases volátiles. En última instancia, corta el polímero fundido en gránulos estandarizados.
Para un director de planta, reconocer esta maquinaria como una secuencia personalizable de módulos es vital. Cada zona distinta requiere opciones adaptadas a la densidad aparente de su materia prima. Un desajuste conduce inevitablemente a frecuentes bloqueos y a un desgaste acelerado de las piezas móviles. Por ejemplo, seleccionar una relación longitud-diámetro incorrecta degradará los polímeros sensibles o no logrará fundir completamente los plásticos densos.
Una de las decisiones estructurales más importantes tiene que ver con el número de etapas de extrusión. Esta elección dicta la huella geométrica y la capacidad mecánica para manejar la humedad y las emisiones volátiles.
Un sistema de una sola etapa utiliza una configuración continua de cilindro y tornillo. Diseñado para chatarra industrial limpia y relativamente uniforme, esta configuración cuenta con una menor inversión de capital inicial. Ocupa una superficie de fábrica más pequeña y opera con un menor consumo de energía. Por el contrario, lucha mecánicamente con niveles elevados de humedad. El procesamiento de residuos problemáticos aquí suele provocar una fuerte formación de espuma. Esto da como resultado gránulos huecos y quebradizos que tienen poco valor comercial.
Por el contrario, un sistema de doble etapa conecta físicamente una extrusora primaria directamente a una unidad secundaria. Esta arquitectura de dos pasos es una necesidad absoluta para los residuos posconsumo o las películas agrícolas lavadas que retienen una alta humedad residual. La zona de transición física entre las dos extrusoras facilita una desgasificación natural superior. Los gases atrapados quedan expuestos a la atmósfera y se extraen fácilmente. Esto asegura que el gránulo final sea denso y sólido.
Para aclarar las diferencias operativas, considere la siguiente comparación técnica:
| Característica | Extrusión de una sola etapa | Extrusión de dos etapas |
|---|---|---|
| Materia prima ideal | Chatarra industrial limpia y seca | Residuos posconsumo lavados y húmedos |
| Relación L/D típica | 32:1 a 36:1 | Primaria 36:1, Secundaria 12:1 |
| Capacidad de desgasificación | Ventilación de vacío estándar | Ventilación de transición natural más vacío doble |
| Huella y costo | Gasto de capital inicial compacto y menor | Mayor huella, mayor gasto de capital, mayor retorno de la inversión en chatarra sucia |
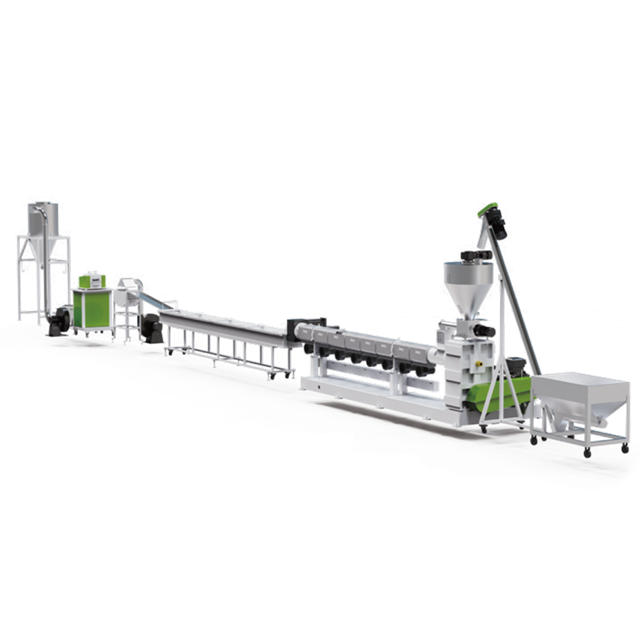
La forma en que la materia prima atraviesa físicamente el extrusor determina significativamente el rendimiento continuo. Seleccionar el mecanismo de alimentación correcto evita que el material se acumule en la tolva. Garantiza un flujo constante de plástico fundido.
Al depender estrictamente de la gravedad, la tolva tradicional es ideal para materiales pesados y uniformes. Representa una opción básica, pero sigue siendo muy eficaz para triturados rígidos y limpios, como chatarra gruesa moldeada por inyección. Requiere un mantenimiento mínimo. Sin embargo, depende completamente de la densidad aparente del material para mantener velocidades de alimentación constantes.
Cuando se trata de materiales ligeros y esponjosos o piezas rígidas angulares voluminosas, un alimentador forzado se vuelve indispensable. Un sinfín motorizado fuerza activamente el material irregular hacia el cilindro de extrusión principal. Esta alimentación activa garantiza que la máquina funcione a su máxima capacidad volumétrica. Evita que el tornillo principal muera de hambre, un escenario que causa severas fluctuaciones en la presión de fusión.
Para materias primas ultraligeras con una densidad aparente extremadamente baja, se recomienda encarecidamente integrar una cortadora-compactadora directamente en la zona de alimentación primaria. Esta unidad especializada utiliza calor por fricción generado por cuchillas giratorias rápidas. Precalienta, corta y densifica el material antes de que la fuerza centrífuga lo empuje hacia la extrusora.
Para fabricar pellets de primera calidad capaces de venderse a fabricantes de moldeo por inyección de alta gama, su equipo debe contar con tecnologías de filtración sólidas.
La filtración por fusión elimina contaminantes físicos como papel o polímeros no fundidos. La actualización a cambiadores de pantalla hidráulicos continuos utiliza un sistema de doble canal. Los operadores cambian las mallas filtrantes obstruidas sin detener el proceso de extrusión. Esto mejora drásticamente los rendimientos de producción diarios. Los sistemas de doble placa ofrecen una superficie de filtración significativamente mayor. Esto es obligatorio en el caso de plásticos posconsumo altamente contaminados para evitar picos de presión peligrosos.
Durante la fase de fusión térmica, la humedad de la superficie y las tintas de impresión se vaporizan formando compuestos orgánicos volátiles. Dependiendo de la gravedad de la contaminación, los operadores pueden optar por zonas de escape de vacío simples o dobles. Las bombas de vacío de anillo líquido de alta potencia extraen con fuerza estos gases antes de que la masa fundida llegue a la cara del troquel. Esto evita que se formen huecos microscópicos dentro de los gránulos.
El mecanismo de corte representa la transformación final. Convierte un flujo continuo de plástico fundido en un producto comercializable. La opción de corte adecuada depende completamente del índice de flujo de fusión, la viscosidad y la sensibilidad térmica de su polímero específico.
En este sistema dinámico, el plástico fundido se corta mediante cuchillas giratorias en el momento en que sale de la cara del troquel circular. Los gránulos calientes se arrojan instantáneamente hacia un anillo continuo de agua que gira para un enfriamiento rápido. Esta opción, más adecuada para poliolefinas estándar, ofrece un tamaño muy compacto y una resistencia excepcional a fluctuaciones menores de presión de fusión.
Alternativamente, el plástico se puede extruir a través de una matriz recta en largas hebras continuas. Estas hebras se pasan mecánicamente a través de un largo baño de enfriamiento con agua. Sopladores de alta presión los secan al aire antes de que un cortador giratorio de alta velocidad los corte en bolitas cilíndricas. Este método proporciona una estabilidad excepcional para plásticos de ingeniería que exhiben alta viscosidad o baja resistencia al fundido.
Para lo último en producción automatizada, la cara del troquel está completamente sumergida dentro de una cámara de agua presurizada. El plástico se corta directamente bajo el agua, se enfría instantáneamente y se transporta a una secadora centrífuga. No tiene paralelo en el procesamiento de materiales con extrema pegajosidad, produciendo gránulos perfectamente esféricos.
Los plásticos rígidos van desde tubos de PVC triturados hasta gruesas botellas de HDPE. Exhiben comportamientos termodinámicos fundamentalmente diferentes bajo calor y presión en comparación con las películas flexibles. Si sus instalaciones procesan estos exigentes materiales, es esencial invertir en una línea de granulación de plástico rígido especializada .
Las escamas rígidas, físicamente más densas y a menudo altamente abrasivas, generan requisitos de torsión sustanciales. Si se procesan incorrectamente, aceleran el desgaste de los componentes de extrusión estándar. La extrusora-granuladora debe estar equipada con tornillos con revestimiento bimetálico de gran durabilidad. A menudo se tratan con carburo de tungsteno para resistir la dura naturaleza del triturado rígido durante miles de horas de funcionamiento. Los modelos de alta eficiencia suelen presentar relaciones personalizadas de longitud a diámetro de 36:1 para garantizar la plastificación completa de las escamas pesadas.
Para optimizar su sistema de peletización de plástico rígido , se requiere una configuración operativa específica. Una extrusora de una sola etapa suele ser suficiente siempre que las escamas rígidas se laven rigurosamente y se sequen térmicamente de antemano. Si la humedad residual sigue siendo alta, se hace necesaria una instalación de doble etapa. Un alimentador forzado robusto es fundamental para mantener una entrada volumétrica constante de escamas angulares voluminosas. Finalmente, la elección entre corte por hebra o por anillo de agua está dictada estrictamente por las características específicas de flujo de fusión de los polímeros rígidos que se procesan.
Una vez separados de la cara de la matriz, los gránulos deben enfriarse y secarse completamente antes de ingresar al silo de empaque. Incluso pequeños rastros de humedad residual en la superficie pueden arruinar el producto final para el fabricante final.
Esta agresiva opción de secado, implementada principalmente junto con sistemas de corte submarino y de anillo de agua, utiliza un rotor vertical de alta velocidad. La intensa fuerza centrífuga hace girar el agua de refrigeración residual de las superficies de los pellets. Descarga la humedad a través de una rejilla de acero inoxidable mientras impulsa el producto seco hacia arriba.
Con un doble propósito vital, el clasificador vibratorio actúa como etapa secundaria de enfriamiento ambiental y como tamiz mecánico. El motor vibratorio sacude aglomeraciones de gran tamaño o polvo fino. Esto garantiza que sólo se empaqueten pellets impecablemente uniformes.
Para materiales sensibles a la humedad, se implementan sopladores de aire de alta potencia y silos ciclónicos. Estos sistemas hacen circular con fuerza aire ambiente o frío a través del lote a granel. Reducen efectivamente la temperatura central al nivel ambiente y evitan que los pellets calientes se fusionen en los sacos de almacenamiento.
Diseñar la línea perfecta requiere una evaluación empírica cuidadosa de sus variables operativas. La selección de las opciones mecánicas adecuadas, en última instancia, impulsa sus gastos operativos y determina el retorno de su inversión.
Primero, evalúe de cerca su materia prima. Si su estrategia de adquisición se basa en obtener plástico agrícola húmedo económico, la inversión en una máquina de doble etapa equipada con una robusta desgasificación por vacío dual no es negociable. El gasto de capital inicial es mayor, pero se ve rápidamente compensado por los márgenes lucrativos generados por el procesamiento de materias primas de bajo costo.
Además, evalúe su mercado objetivo. El suministro de resinas recicladas a moldeadores de inyección de automóviles de alta gama exige un control de calidad estricto. Una gran inversión en cambiadores de criba continuos de doble placa garantiza una pureza de primer nivel. Priorice la eficiencia energética seleccionando bandas calefactoras de cerámica aisladas y motores de CA de alta eficiencia. Estas opciones aumentan directamente el margen de beneficio neto de cada lote producido.
Una extrusora granuladora es mucho más que una máquina estática. Es un sistema interconectado altamente personalizable que debe adaptarse meticulosamente a su entorno de producción exacto. Al analizar objetivamente su materia prima y seleccionar las etapas de extrusión, los métodos de corte y los mecanismos de alimentación adecuados, usted sienta las bases para una operación de reciclaje altamente eficiente.
Ya sea procesando películas agrícolas livianas o invirtiendo en una configuración de alta resistencia para plásticos rígidos, elegir las actualizaciones modulares adecuadas garantiza el máximo tiempo de actividad. Estas decisiones estratégicas sobre equipos salvaguardan sus márgenes y aceleran el retorno de su inversión en un panorama cada vez más competitivo.
¿Listo para mejorar su instalación de reciclaje? Explore soluciones avanzadas y personalizadas adaptadas a sus necesidades específicas de materiales en Jwell Recycling. Nuestro equipo de ingeniería puede ayudarlo a configurar la maquinaria exacta necesaria para maximizar su rentabilidad operativa y pureza de producción.
Un sistema de una sola etapa utiliza un cilindro extrusor principal y es altamente eficiente para plásticos industriales limpios y secos. Un sistema de doble etapa conecta físicamente dos extrusoras. Este diseño en tándem proporciona filtración extendida y ventilación natural superior, lo que lo convierte en la opción ideal para plásticos posconsumo húmedos o altamente contaminados.
Para plásticos rígidos estándar como escamas de polipropileno y polietileno, la granulación con anillos de agua es muy eficiente y ahorra espacio en la fábrica. Sin embargo, para los plásticos rígidos con alta viscosidad o sensibilidad térmica, la peletización de hebras suele ser la opción preferida para mantener una estricta estabilidad del proceso.
Si procesa materiales livianos como escamas de película o escamas rígidas irregulares y voluminosas, se recomienda encarecidamente un alimentador forzado. Empuja activamente el material hacia el interior del barril, evitando que se formen puentes en la tolva. Esto garantiza que el tornillo extrusor permanezca alimentado de manera constante.
Durante el proceso de fusión térmica, la humedad residual y las tintas superficiales se convierten en gases volátiles. Si estos gases no se eliminan agresivamente, quedan atrapados dentro del plástico fundido, creando gránulos huecos y estructuralmente débiles. Una unidad de desgasificación al vacío extrae activamente estos gases del barril.
Si bien es técnicamente posible, rara vez es óptimo para una producción comercial de alta eficiencia. Las películas flexibles suelen requerir un sistema de alimentación cortador-compactador especializado para densificar el material. Los plásticos rígidos dependen de la gravedad de la tolva estándar o de la alimentación forzada. El procesamiento de ambos en una sola línea requiere una configuración híbrida altamente personalizada diseñada para evitar graves cuellos de botella operativos.
La relación longitud-diámetro dicta el tiempo de residencia del plástico dentro del barril. Una proporción más alta, como 36:1, es excelente para materiales muy contaminados que requieren una fusión y desgasificación extensas. Para polímeros limpios y fáciles de fundir, una proporción más corta, como 28:1 o 32:1, minimiza la degradación térmica y reduce el consumo de energía.
Las obstrucciones frecuentes suelen deberse a un prelavado inadecuado de los restos de plástico o a la selección de una malla filtrante demasiado fina para la etapa inicial de extrusión. El uso de una extrusora de doble etapa le permite colocar una malla más gruesa en la primera extrusora y una malla más fina en la segunda, lo que reduce drásticamente los picos de presión y el tiempo de inactividad por mantenimiento.


