
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-25 Origen:Sitio


¿Su equipo de procesamiento actual desperdicia energía valiosa mientras lucha por mantener un rendimiento constante? Comprar maquinaria de extrusión requiere una planificación cuidadosa y un conocimiento profundo de la reología del material. Las configuraciones incorrectas de la máquina conducen inevitablemente a una producción de material muy reducida, paradas frecuentes por mantenimiento y una calidad degradada del polímero. No puede darse el lujo de adivinar al especificar equipos industriales.
En esta completa guía de ingeniería, descubrirá las opciones mecánicas exactas necesarias para optimizar su planta de producción. Exploraremos soluciones de procesamiento avanzadas adaptadas a las demandas operativas únicas de su planta. Al comprender la interacción entre la geometría del tornillo, el par del motor y el manejo posterior, se garantiza una decisión de compra altamente informada que maximiza la rentabilidad a largo plazo.
A diferencia de los modelos tradicionales de un solo tornillo diseñados principalmente para fusión y transporte básicos, una configuración de doble tornillo presenta dos ejes que se cruzan alojados dentro de un barril modular calentado. Esta geometría entrelazada específica proporciona una mezcla dispersiva y distributiva superior. También permite un control preciso de la temperatura y excelentes capacidades de desvolatilización. A medida que los tornillos empujan continuamente los materiales hacia adelante, su acción de limpieza previene eficazmente el estancamiento del polímero y la degradación térmica localizada.
Para los gerentes de planta que evalúan actualizaciones de equipos, es fundamental comprender la arquitectura modular de esta maquinaria. Los segmentos del cilindro y los elementos del tornillo, como los tramos de transporte, los bloques de amasado y los elementos inversos, se pueden reconfigurar rápidamente. Esta modularidad otorga a los operadores docenas de opciones para adaptar la máquina perfectamente para compuestos, extrusión reactiva o reciclaje avanzado de plásticos. En última instancia, seleccionar la combinación geométrica correcta dicta la velocidad de corte, la distribución del tiempo de residencia y el consumo de energía específico de todo su proceso de producción.
Antes de profundizar en configuraciones específicas, debemos reconocer un cambio masivo que actualmente está transformando el sector de la extrusión. Impulsados por las demandas de la economía circular, los procesadores de plástico modernos se están alejando rápidamente de las configuraciones básicas de fusión. Las tendencias de la industria destacan un giro agresivo hacia cajas de engranajes de densidad de torque ultra alta y sistemas de control inteligentes habilitados para IoT. Esta evolución refleja una necesidad creciente de manejar flujos reciclados posconsumo altamente variables sin sacrificar las propiedades mecánicas del pellet final. Invertir en opciones adaptables y de alta eficiencia ya no es sólo una opción premium; se ha convertido en un requisito básico para seguir siendo competitivo.
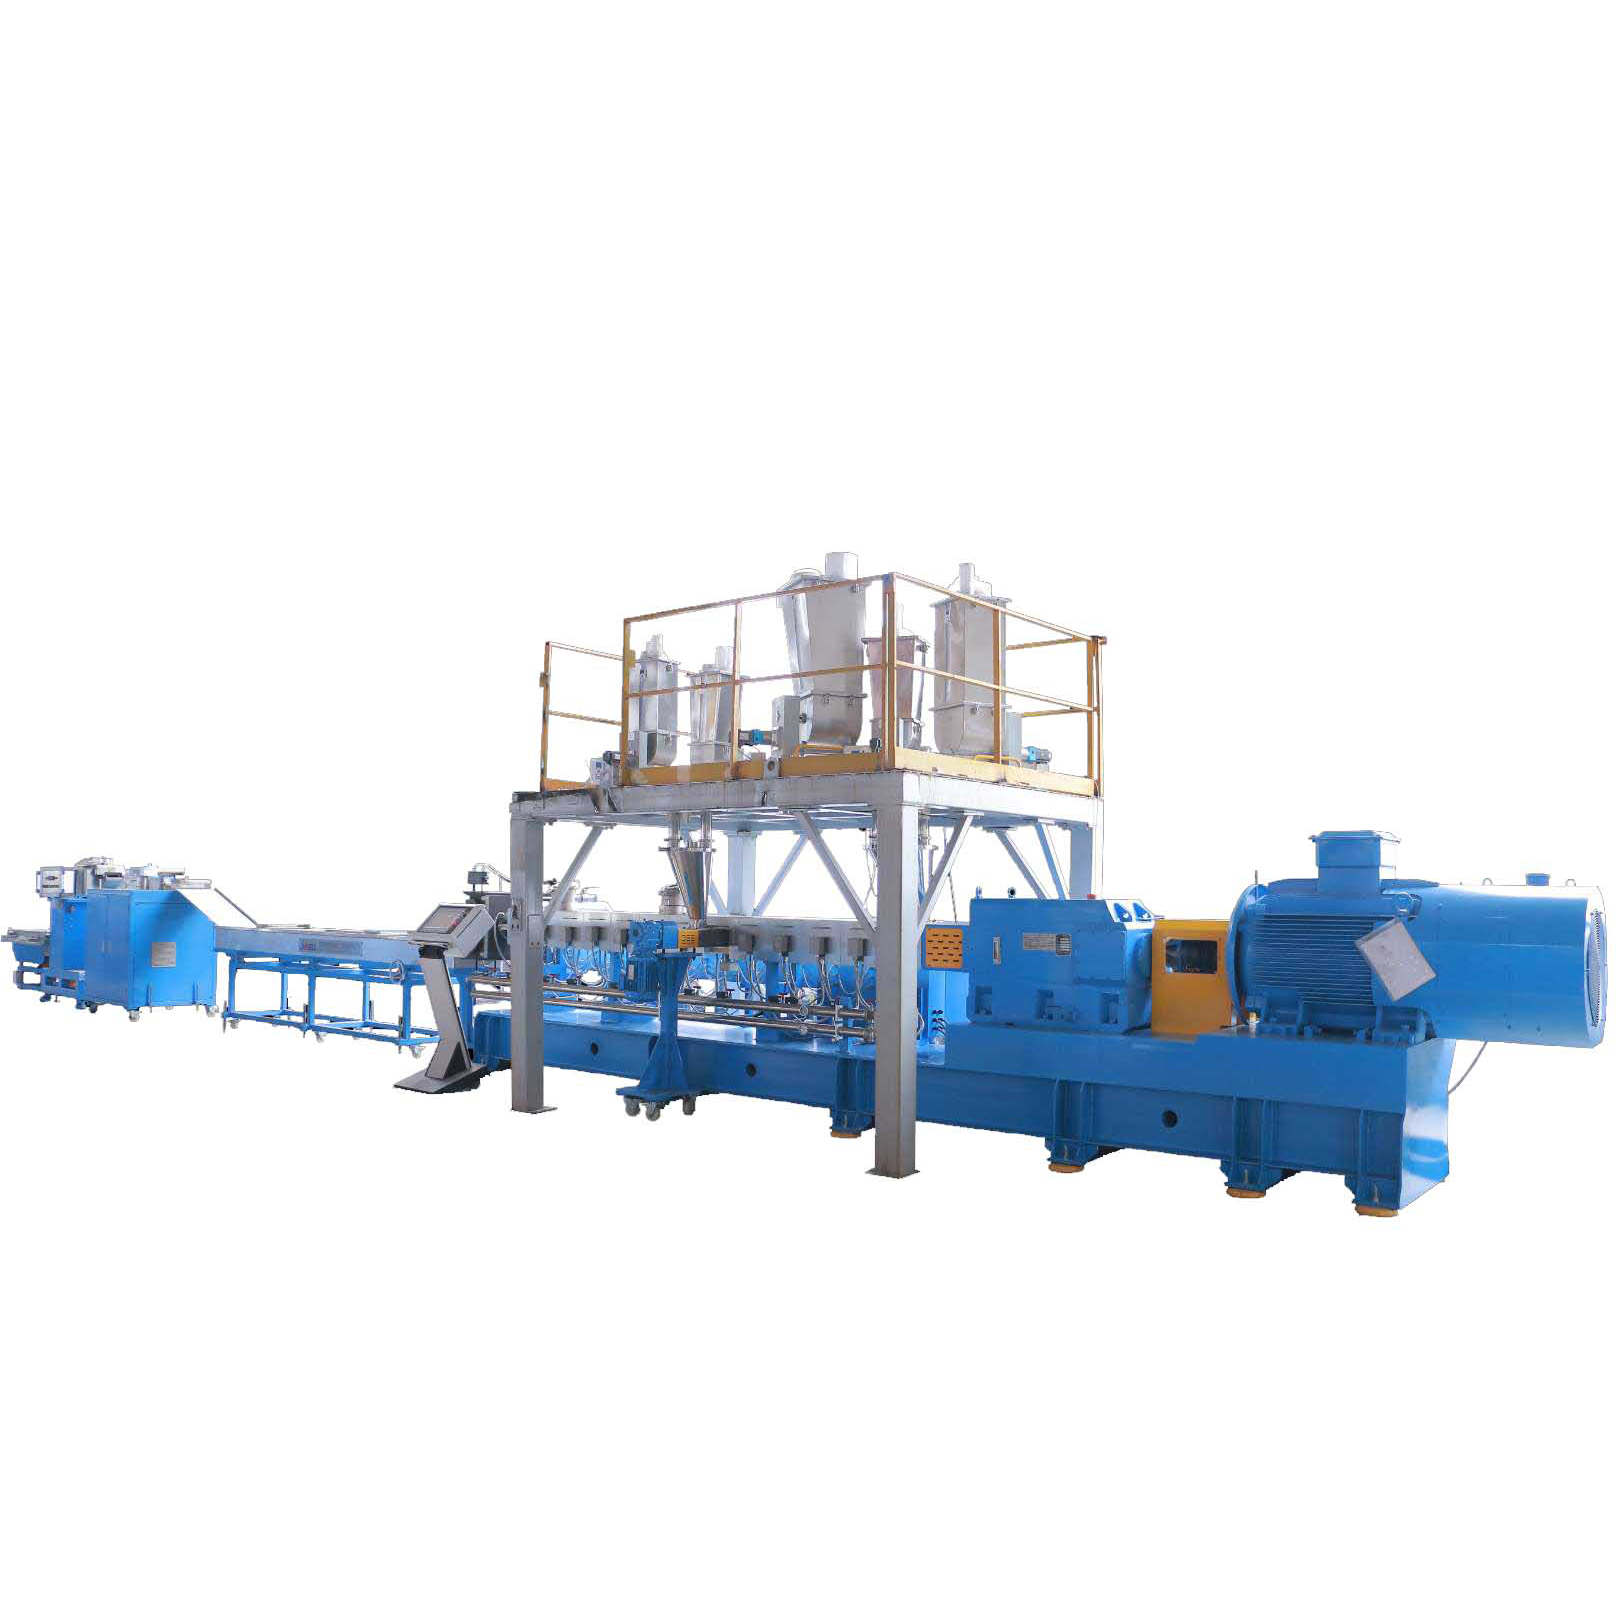
La primera decisión importante de ingeniería implica determinar la dirección de rotación de los tornillos. Esta elección fundamental altera exactamente cómo la máquina maneja el polímero fundido bajo una presión intensa.
En una configuración co-rotativa, ambos tornillos giran en la misma dirección. A medida que el material pasa a través de la zona de entrecruzamiento, se transfiere de un tornillo al otro en un patrón continuo en forma de ocho. En consecuencia, este diseño domina el sector de la composición. El vuelo de un tornillo limpia la raíz del otro, asegurando una estrecha distribución del tiempo de residencia y evitando que el material se hornee sobre la superficie metálica. Las máquinas co-rotativas operan a velocidades mucho más altas, que generalmente oscilan entre 300 y más de 1000 RPM, lo que produce tasas de rendimiento masivas. Las intensas fuerzas de corte generadas son ideales para dispersar pigmentos, cargas y aditivos de manera uniforme en toda la matriz polimérica.
Por el contrario, en una configuración contrarrotante, los tornillos giran en direcciones opuestas. El material se introduce en el espacio entre los ejes y se empuja hacia adelante, actuando de forma muy parecida a una bomba de desplazamiento positivo. Debido a que el material no sufre la intensa acción de fresado que se observa en los modelos co-rotativos, la generación de calor cortante sigue siendo mínima. Esta característica hace que las extrusoras contrarrotativas sean la opción óptima para procesar cloruro de polivinilo rígido y compuestos de madera y plástico. Estos materiales son muy susceptibles a la degradación térmica. El efecto de cámara cerrada de los ejes contrarrotativos proporciona una excelente estabilidad de transporte a velocidades de funcionamiento mucho más bajas.
Para lograr las métricas de producción objetivo, las especificaciones internas de la máquina deben alinearse perfectamente con las propiedades físicas y químicas de su materia prima. Analicemos los parámetros críticos.
La relación longitud-diámetro actúa como una especificación crítica. Determina la longitud de procesamiento disponible para fundir, mezclar y ventilar. Proporciones más cortas que van desde 24:1 a 32:1 son adecuadas para tareas de fusión simples donde el material no requiere un tiempo de residencia prolongado. Las proporciones medias entre 36:1 y 44:1 representan el rango estándar para la mayoría de los plásticos de ingeniería. Esta longitud proporciona un amplio espacio en el cilindro para la alimentación lateral de fibras de vidrio y la desgasificación al vacío estándar. Para extrusión reactiva compleja o reciclaje con alto contenido de humedad, se vuelven obligatorias relaciones largas que van desde 48:1 hasta 56:1. Estos barriles extendidos extraen los volátiles y la humedad de manera efectiva a través de múltiples zonas de ventilación.
El par nominal de la caja de cambios influye directamente en la energía específica transmitida a la masa fundida de polímero. Los compradores deben evaluar las configuraciones estándar versus las de alto torque. Las extrusoras de alto par, que a menudo superan los 11 Nm por centímetro cúbico, permiten a la máquina procesar materiales de alta viscosidad y compuestos con alto contenido de relleno a temperaturas de fusión más bajas. Prevenir la degradación térmica y maximizar la producción volumétrica justifica la mayor inversión inicial en una caja de cambios premium.
La regulación de la temperatura se gestiona zona por zona a lo largo del barril para mantener una reología óptima. Las opciones de calentamiento van desde calentadores de aluminio fundido para aplicaciones estándar hasta bandas de cobre o cerámica para plásticos de ingeniería de alta temperatura como PEEK. Para equilibrar el calor generado por los tornillos, se integran como característica estándar sistemas de refrigeración por agua blanda de circuito cerrado. La incorporación de zonas de desgasificación al vacío de múltiples etapas también es esencial para eliminar la humedad, los monómeros y los compuestos orgánicos volátiles. Esta adición estructural previene la porosidad y garantiza una producción densa y de alta calidad.
| Enfoque de la aplicación | Relación L/D recomendada | Requisito clave de ingeniería | Emparejamiento ideal en sentido descendente |
|---|---|---|---|
| Masterbatch de color estándar | 36:1 a 40:1 | Bloques de amasado de alto cizallamiento para dispersión. | Peletización de hebras |
| Compuestos altamente llenos | 40:1 a 44:1 | Caja de cambios de alto par, revestimientos bimetálicos | Peletización con anillo de agua |
| Reciclaje posconsumo | 48:1 a 52:1 | Desgasificación al vacío de múltiples etapas, filtración de masa fundida | Peletización submarina |
Una extrusora de alto rendimiento no puede funcionar de manera eficiente de forma aislada. El equipo periférico dicta la consistencia de la entrada y la integridad estructural de la salida final.
La formulación precisa sirve como base para una formulación de calidad. Los alimentadores volumétricos dispensan material según el volumen y siguen siendo rentables, pero carecen de precisión cuando se trata de material triturado o escamas que poseen diferentes densidades aparentes. Los alimentadores gravimétricos, que funcionan como sistemas de pérdida de peso, utilizan celdas de carga y controladores PID para medir y ajustar la masa exacta de material que ingresa al barril. La implementación de la alimentación gravimétrica garantiza proporciones exactas de aditivos. Esto lo convierte en un componente indispensable de una línea de peletización de doble tornillo premium..
Antes de que el polímero fundido llegue al cabezal de troquel, los operadores deben filtrar los contaminantes. Los cambiadores de pantalla hidráulicos de doble pistón permiten un funcionamiento continuo. Cuando es necesario cambiar una pantalla, la otra permanece activa, lo que evita de manera efectiva costosas paradas de línea. Para flujos de reciclaje muy contaminados, los filtros de fusión continuos limpian automáticamente los desechos sin la intervención manual del operador. Esto asegura un flujo ininterrumpido de fusión y estabiliza la presión del troquel.
El método utilizado para cortar el polímero fundido en gránulos depende en gran medida de la resistencia del fundido y la viscosidad del plástico. La peletización de hebras implica extruir la masa fundida en hebras largas, enfriarlas en un baño de agua y cortarlas con una cuchilla giratoria. Esto es ideal para materiales rígidos como ABS y PC. La granulación con anillo de agua corta la masa fundida inmediatamente en la cara de la matriz, arrojando los gránulos a un anillo de agua de refrigeración. Esto es adecuado para materiales con una resistencia a la fusión moderada, como PE y PP. La peletización bajo el agua sumerge completamente la cara de la matriz, cortando la masa fundida en bolitas esféricas. Esta opción premium es fundamental para materiales de baja viscosidad como el TPU.
La configuración general de su equipo debe alinearse estrictamente con el producto final previsto y el entorno operativo diario.
Al producir masterbatches de color o compuestos de relleno, el principal objetivo de ingeniería es una dispersión perfecta. El perfil del tornillo debe priorizar altas tasas de cizallamiento. Las opciones deben incluir bloques de amasado agresivos y elementos de transporte inverso para crear picos de presión localizados. Esta configuración garantiza que los aglomerados de pigmentos rebeldes se descompongan por completo y se distribuyan de manera uniforme. Con frecuencia se utilizan alimentadores laterales gravimétricos para introducir aditivos sensibles al calor aguas abajo, minimizando su exposición al intenso calor cortante.
El reciclaje presenta un conjunto claramente diferente de desafíos operativos. Las instalaciones se ocupan principalmente de densidades aparentes fluctuantes, humedad residual y contaminantes abrasivos. Las configuraciones diseñadas para esta aplicación deben centrarse en mecanismos de alimentación robustos, como alimentadores intensivos para películas livianas. La máquina debe contar con elementos de tornillo de vuelo profundo en la zona de entrada junto con múltiples bombas de vacío de alta capacidad para extraer agresivamente el vapor de agua. Una de alta resistencia máquina peletizadora de plástico diseñada para el reciclaje también dará prioridad a los revestimientos de barril bimetálicos resistentes al desgaste. Estos revestimientos especializados combaten la naturaleza altamente abrasiva del triturado sin lavar, extendiendo drásticamente la vida útil del equipo.
Invertir en nueva tecnología de extrusión requiere una evaluación objetiva y sistemática de su entorno de procesamiento específico. Los compradores deben mirar más allá del gasto de capital inicial y analizar los parámetros de ingeniería que dictan la estabilidad operativa a largo plazo.
Las propiedades físicas y químicas de su polímero actúan como las variables principales que dictan la configuración de la máquina. Los diferentes plásticos se comportan de manera única bajo el calor y el esfuerzo cortante, lo que hace inviable un enfoque único para todos. Los materiales sensibles al calor se degradan rápidamente cuando se exponen a una energía térmica excesiva. Su procesamiento requiere zonas de control de temperatura exactas y perfiles de tornillo de bajo cizallamiento. Cuando se combinan plásticos técnicos con altos porcentajes de fibra de vidrio, el desgaste del cañón se acelera exponencialmente. En estos escenarios exigentes, seleccionar opciones metalúrgicas especializadas, como cilindros bimetálicos y elementos de tornillo de acero para herramientas altamente resistentes al desgaste como WR13 o WR14, se vuelve fundamental para mantener la longevidad de la máquina.
Lograr el rendimiento objetivo depende completamente de seleccionar el diámetro de tornillo y la potencia del motor correctos. El sobredimensionamiento de la máquina provoca un desperdicio de energía y un tiempo de residencia excesivo, lo que degrada el polímero. Un tamaño insuficiente da como resultado un alto esfuerzo cortante y frecuentes fallas mecánicas. Por ejemplo, un tornillo moderno de 75 mm de diámetro suele producir entre 400 y 600 kg/h, lo que es perfectamente adecuado para plásticos de ingeniería estándar. El procesamiento petroquímico a gran escala requiere modelos de 95 mm a 135 mm capaces de superar los 2000 kg/h con facilidad.
La evaluación del costo total de propiedad supera con creces la comparación de los precios iniciales. Las líneas de extrusión son activos de alto consumo energético. Optar por cajas de engranajes de alto par y motores síncronos de imanes permanentes de primera calidad reduce drásticamente el consumo de energía específico del proceso. Durante una vida útil operativa estándar de diez años, la reducción de los costos eléctricos y la minimización del tiempo de inactividad mecánico no planificado generan un retorno de la inversión significativamente mayor.
La transición de la configuración teórica de la máquina a la aplicación práctica requiere seleccionar equipos diseñados para distintas demandas industriales. Los fabricantes modernos ofrecen plataformas altamente configurables diseñadas para abordar dinámicamente desafíos de materiales específicos.
Para las instalaciones que manejan una cartera diversa de polímeros, la versatilidad operativa es el activo más valioso. Un sistema altamente adaptable utiliza una arquitectura modular de doble tornillo co-rotativo. Estas máquinas versátiles permiten a los ingenieros ajustar la relación L/D e intercambiar elementos de transporte y mezcla específicos según el programa de producción diario. Al integrar opciones posteriores flexibles, estas máquinas proporcionan una base sólida para entornos de fabricación dinámicos.
Ciertos polímeros poseen características químicas que hacen que las líneas de extrusión estándar sean completamente ineficaces. El tereftalato de polietileno, ampliamente utilizado en envases y textiles, es notoriamente sensible a la degradación hidrolítica. Si la humedad permanece presente durante la fase de fusión, la viscosidad intrínseca del PET cae significativamente, arruinando la integridad estructural del producto final. El procesamiento de PET requiere una configuración altamente especializada. Los sistemas avanzados, como la línea de peletización de doble tornillo PET CJWH , utilizan geometrías de tornillo específicas diseñadas para una fusión suave combinada con una renovación agresiva del área de la superficie. Más importante aún, cuentan con sistemas de vacío Roots robustos de múltiples etapas capaces de extraer humedad y volátiles de bajo peso molecular directamente de la masa fundida. Esta ingeniería específica elimina la necesidad de precristalización y presecado de escamas que consumen mucha energía, lo que agiliza el proceso y garantiza que los gránulos finales mantengan los niveles de viscosidad requeridos para el reciclaje de botella a botella.
La elección de las opciones de extrusora adecuadas depende completamente de una evaluación objetiva de su material específico y su entorno operativo. Sus objetivos de producción dictan el diseño de tornillo requerido, la relación L/D y el par de torsión de la caja de cambios. La integración de equipos posteriores adecuados garantiza un proceso altamente eficiente, estable y rentable. Elimine las conjeturas asociadas con la maquinaria genérica y consulte hoy mismo con expertos en ingeniería de extrusión. Al crear una configuración de máquina personalizada adaptada a sus necesidades reológicas, garantiza el éxito a largo plazo y el máximo retorno de la inversión en sus operaciones industriales de peletización de plástico . Evalúe sus cuellos de botella actuales, alinéelos con los parámetros de ingeniería avanzados discutidos anteriormente y mejore sus capacidades de producción con confianza.
Una extrusora de un solo tornillo funciona principalmente como una bomba continua, diseñada para fundir, transportar y formar polímeros de forma sencilla a través de una matriz. Posee capacidades de mezcla limitadas. Por el contrario, una extrusora de doble tornillo presenta dos ejes que se cruzan que proporcionan una intensa mezcla dispersiva y distributiva, un control superior del cizallamiento y una excelente desvolatilización. Esta diferencia fundamental hace que los modelos de doble tornillo sean el estándar obligatorio para compuestos complejos, adición de rellenos, producción de masterbatch de color y reciclaje avanzado.
La proporción debe adaptarse exactamente a la complejidad de su proceso. Una relación más corta proporciona suficiente tiempo de residencia para una fusión simple y una composición básica de materiales sensibles al calor. Si su producción implica múltiples etapas de alimentación de aditivos, extrusión reactiva compleja o desgasificación intensa al vacío, lo cual es común cuando se procesan plásticos reciclados con alta humedad, se necesita una relación más larga que se extienda hasta 52:1 para proporcionar un espacio de barril adecuado para estas operaciones críticas.
Una extrusora independiente no puede funcionar de manera eficiente sin un equipo auxiliar de precisión. Una línea industrial completa requiere alimentadores gravimétricos para garantizar la precisión exacta de la formulación y eliminar el desperdicio de material. También requiere sistemas robustos de filtración de material fundido, como cambiadores de pantalla hidráulicos continuos, para eliminar las impurezas sin detener la producción. Los operadores deben seleccionar el sistema de peletización posterior correcto según la resistencia específica de la fusión y los requisitos de enfriamiento del polímero procesado.
Sí, siempre que la maquinaria esté diseñada con una arquitectura modular de doble tornillo. Debido a que los ejes de los tornillos están estriados, los operadores pueden deslizar diferentes elementos de amasado, mezclado y transporte sobre el eje para crear un perfil geométrico personalizado adaptado a diferentes polímeros. Al ajustar los perfiles de temperatura del cilindro y alterar la velocidad del motor a través del panel de control, una sola máquina bien configurada puede pasar sin problemas del procesamiento de poliolefinas flexibles al plástico de ingeniería rígido.
El desgaste rápido suele deberse al procesamiento de materiales altamente abrasivos, como fibras de vidrio, carbonato de calcio o escamas recicladas sin lavar, utilizando metalurgia estándar. El alto esfuerzo cortante y la excesiva presión localizada también aceleran el desgaste. Para combatir esto, los ingenieros especifican revestimientos de barril bimetálicos y elementos de tornillo de acero para herramientas especializados diseñados para soportar entornos de compuestos abrasivos y hostiles.
La alta densidad de torque permite que la extrusora procese fundidos altamente viscosos y compuestos muy rellenos sin detener el sistema de accionamiento. Permite que la máquina funcione a velocidades de tornillo más bajas mientras mantiene una producción volumétrica alta. Esto reduce el calor cortante impartido al material, evitando la degradación térmica y garantizando una matriz polimérica más estable y de alta calidad.


