
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-14 Origen:Sitio


¿Está perdiendo dinero con el reciclaje de plástico ineficiente? Si entra en cualquier fábrica que se ocupe de la recuperación de polímeros, rápidamente se dará cuenta de que una extrusora peletizadora no es un simple dispositivo plug-and-play. Una configuración incorrecta inevitablemente provoca costosos tiempos de inactividad, mantenimiento frecuente y gránulos mal formados que los compradores posteriores rechazarán. En esta guía completa, aprenderá exactamente cómo configurar su sistema para que coincida con sus requisitos específicos de material y rendimiento.
En esencia, una extrusora peletizadora industrial está diseñada para someter polímeros en bruto o escamas de plástico reciclado a una intensa energía mecánica y térmica. A través de un tornillo giratorio o dos tornillos alojados dentro de un cilindro calentado, la máquina realiza cuatro funciones principales. Estos incluyen fundir el polímero, homogeneizar la masa fundida, filtrar impurezas y darle forma al material en gránulos uniformes y manejables.
Si observamos las tendencias actuales de la industria, el impulso global por estándares de economía circular está obligando a los recicladores a procesar mayores volúmenes de desechos posconsumo altamente contaminados. Los datos del mercado indican un cambio masivo desde las configuraciones estándar y únicas hacia arquitecturas de extrusión altamente modulares y específicas para aplicaciones. Los procesadores ahora exigen sistemas capaces de manejar índices de flujo de fusión variables y contenidos de humedad volátiles sin sacrificar el rendimiento. En consecuencia, depender de una configuración básica y simplificada es una receta para el cuello de botella operativo.
La extrusora base es esencialmente el motor de la operación. La verdadera capacidad, estabilidad y calidad del producto final de una planta de reciclaje dependen en gran medida de los módulos periféricos conectados a este motor. Un tornillo único estándar no puede manejar de manera eficiente todo tipo de desechos plásticos sin los mecanismos de alimentación, zonas de desgasificación y sistemas de corte correctos. Las propiedades físicas específicas de su material de entrada dictan qué complementos modulares se requieren. Al seleccionar las mejoras correctas, usted transforma una máquina peletizadora de plástico básica en una central eléctrica altamente eficiente para aplicaciones específicas.
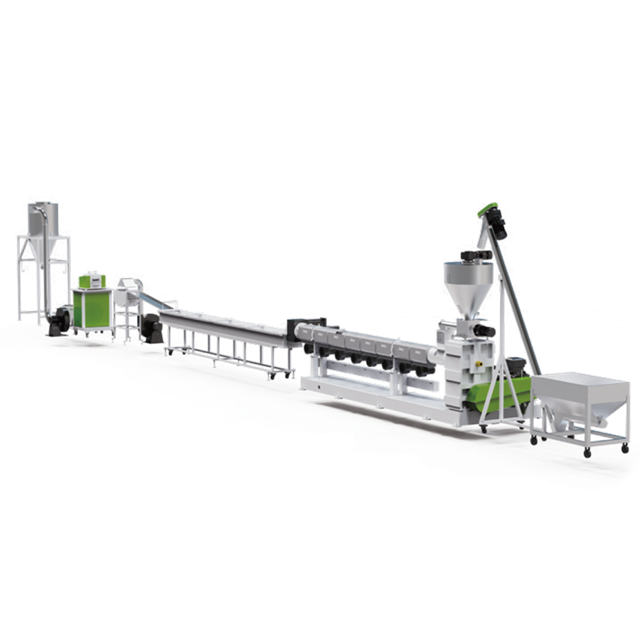
El método utilizado para cortar el polímero fundido en gránulos afecta drásticamente las características físicas del producto final y el rendimiento general de la línea. Diferentes materiales exigen diferentes mecanismos de corte y gestión térmica.
| Tecnología de peletización | Materiales más adecuados | Ventaja clave de ingeniería | Rango de capacidad típico |
|---|---|---|---|
| Peletización de hebras | PET, ABS, PC, alta viscosidad | Fiabilidad tradicional y rentable | 100 - 800 kg/hora |
| Cara del troquel con anillo de agua | PP, PE, viscosidad media | Previene hebras rotas, huella compacta. | 200 - 1000 kg/hora |
| Peletización submarina | TPU, TPE, alto índice de flujo de fusión | Pellets esféricos perfectos y totalmente automatizados | 500 - 3000+kg/h |
| Cara caliente con refrigeración por aire | PVC, WPC, Bioplásticos | Cero exposición al agua, previene la degradación. | 150 - 600 kg/hora |
La peletización de hebras sigue siendo uno de los métodos más establecidos en la industria del plástico. En esta configuración, la extrusora empuja el polímero fundido a través de un cabezal de matriz, formando fideos cilíndricos continuos. Los operadores o guías automatizados pasan estas hebras calientes a través de un largo baño de enfriamiento con agua para solidificarlas antes de pasarlas a un cortador giratorio.
Este método es más adecuado para plásticos rígidos, materiales de alta viscosidad y polímeros de ingeniería como PET, ABS y PC. Si bien son confiables, las configuraciones de hilos tradicionales pueden requerir mucha mano de obra. Una frustración común en la fábrica es la rotura de hebras causada por pequeñas fluctuaciones en la presión de fusión. Los sistemas modernos abordan esto incorporando guiado automatizado de hilos y controles de tensión precisos, minimizando la necesidad de que un operador supervise constantemente el baño de enfriamiento.
Por el contrario, la peletización con anillo de agua opera cortando el polímero fundido en el momento exacto en que sale de la cara del troquel. Las cuchillas giratorias de alta velocidad cortan el plástico y la fuerza centrífuga arroja instantáneamente los gránulos calientes hacia un anillo circulante de agua fría. Esta corriente de agua los transporta luego a una centrífuga deshidratadora.
Esta es la opción estándar de la industria para procesar poliolefinas con una viscosidad de fusión media. Más allá de simplemente ahorrar espacio en la fábrica, esta configuración previene activamente el dolor de cabeza de los hilos rotos. La naturaleza automatizada del corte por troquel conduce a una operación continua altamente estable, produciendo gránulos uniformes de forma lenticular.
En un sistema submarino, la cara del troquel y las cuchillas de corte están completamente sumergidas en una cámara de agua a presión. A medida que se extruye la masa fundida, el agua circundante la corta y la apaga instantáneamente, formando bolitas perfectamente esféricas.
Si está ejecutando un entorno de producción de alta capacidad o manipulando materiales con un alto índice de flujo de fusión, como elastómeros TPU y TPE, esta es la configuración definitiva. El enfriamiento inmediato evita que los materiales pegajosos se aglutinen. Los gránulos esféricos resultantes proporcionan una densidad aparente y una fluidez superiores para el moldeo por inyección posterior.
Además, no todos los polímeros pueden sobrevivir a la exposición al agua durante la fase de corte. Los peletizadores de matriz con enfriamiento por aire funcionan de manera similar a los sistemas de anillo de agua, pero utilizan potentes sopladores de aire ambiente o frío para enfriar los gránulos inmediatamente después de cortarlos.
Esta configuración es absolutamente obligatoria para materiales muy sensibles a la humedad. Si está procesando PVC, compuestos de madera y plástico o ciertos bioplásticos higroscópicos, exponerlos a un baño de agua provocaría una degradación severa y una absorción de humedad inaceptable.
La forma en que se introduce el material en el cilindro es un factor crítico para determinar la estabilidad general de su sistema. Una alimentación inconsistente provoca aumentos repentinos, caídas de presión y tamaños desiguales de los gránulos. Imagínese intentar introducir películas agrícolas lavadas y esponjosas directamente en una tolva estándar. Inevitablemente crearán puentes, matarán de hambre al tornillo y detendrán la producción.
Un compactador cortador es un tambor cilíndrico vertical grande colocado directamente sobre la garganta de alimentación del extrusor. En el interior, las palas giratorias de alta velocidad generan una intensa fricción mecánica. Esta fricción corta, precalienta y densifica materiales livianos, transformándolos a un estado semifundido antes de introducirlos a la fuerza en el tornillo.
La integración de este módulo es la forma óptima de construir una de alta eficiencia línea de granulación de plástico diseñada para materiales flexibles como envolturas elásticas de LDPE, bolsas tejidas y rafia de PP. Al densificar el material antes de la extrusión, el compactador garantiza una velocidad de alimentación volumétrica constante. Maneja contenidos de humedad de hasta el cinco por ciento y elimina la necesidad de un costoso paso previo a la trituración por separado. Las capacidades de producción de estos sistemas integrados suelen oscilar entre 100 y 1.000 kilogramos por hora.
Específicamente, para materiales pesados y rígidos, un compactador cortador es innecesario y desperdicia energía. En su lugar, se utilizan alimentadores forzados mecánicos. Consisten en sinfines de uno o dos tornillos montados dentro de la tolva que impulsan activamente el material triturado hacia el cilindro del extrusor.
Esta configuración es perfecta para escamas de plástico rígido, como botellas de detergente de HDPE trituradas o desechos electrónicos de ABS. Los alimentadores forzados garantizan que las paletas del tornillo extrusor permanezcan completamente empaquetadas. Esto maximiza la capacidad de rendimiento y mantiene una presión de fusión sólida como una roca en toda la zona de extrusión.
Los plásticos posconsumo y posindustriales llegan inherentemente con equipaje. A menudo se encuentran etiquetas de papel, fragmentos de madera, restos de aluminio o caucho sin fundir. Si estas impurezas se deslizan a través del cabezal del troquel, comprometerán las propiedades mecánicas del producto final y destruirán rápidamente las cuchillas de corte.
Los cambiadores de malla son mecanismos hidráulicos que mantienen filtros de malla de acero directamente en el camino de la corriente de polímero fundido.
Los cambiadores de placa única cuentan con un mecanismo deslizante. Cuando el filtro se obstruye, el operador debe detener brevemente la extrusora para mover la placa y cambiar la malla. Esta opción rentable funciona bien para chatarra postindustrial limpia donde los cambios son poco frecuentes. Por el contrario, los cambiadores de doble pistón utilizan dos pistones cilíndricos separados. Cuando es necesario cambiar una pantalla, la otra permanece activa en el flujo de fusión. Esto permite un funcionamiento continuo sin detener la máquina, lo que la convierte en la opción estándar para contaminación moderada.
Para los residuos posconsumo altamente contaminados, los cambiadores de malla estándar exigen una mano de obra excesiva y provocan picos de presión inaceptables. Los sistemas de retrolavado continuo representan el pináculo de la tecnología de filtración.
Estos filtros avanzados y autolimpiantes monitorean automáticamente la acumulación de presión. Cuando una pantalla detecta una obstrucción, el sistema invierte brevemente el flujo de una pequeña cantidad de polímero fundido limpio. Esto expulsa con fuerza los contaminantes de la malla y los descarga a través de un puerto de desechos exclusivo. Si su objetivo es hacer funcionar una instalación de forma continua sin intervención manual, esta tecnología es una necesidad.
Un problema frecuente en la fábrica es el sonido de las burbujas al estallar en el cabezal del troquel, lo que da como resultado gránulos huecos, quebradizos o espumosos. Este defecto casi siempre es causado por gases atrapados dentro del polímero fundido. Estos gases se originan a partir de humedad residual, compuestos orgánicos volátiles o la degradación térmica de las tintas de impresión.
Para extraer estos gases de forma agresiva, el cilindro del extrusor debe estar equipado con zonas de ventilación conectadas a bombas de vacío industriales de anillo líquido. Un solo puerto de desgasificación suele ser suficiente para materiales relativamente limpios y secos. Sin embargo, para insumos muy exigentes como películas agrícolas húmedas o envases muy impresos, es fundamental agregar una doble zona de desgasificación al vacío. Esto proporciona una superficie más grande y una exposición prolongada al vacío, lo que garantiza que toda la humedad y los vapores de tinta se eliminen antes de que el plástico llegue al troquel. El resultado son pellets sólidos y estructuralmente sólidos que alcanzan los precios más altos del mercado.
Los datos operativos empíricos demuestran que las configuraciones específicas para cada material producen la mayor estabilidad. El polipropileno y el polietileno representan el mayor volumen de plásticos reciclados a nivel mundial, pero llegan en formas drásticamente diferentes. Por lo tanto, una dedicada línea de peletización de PP PE requiere una combinación de módulos de alta ingeniería para manejar diferentes densidades aparentes de manera efectiva.
Para maximizar el rendimiento y minimizar la degradación del polímero, considere esta configuración ideal para poliolefinas:
El proceso de extrusión no termina en la cara del troquel. Lo que sucede inmediatamente después de cortar el plástico fundido dicta el contenido de humedad final y el valor de mercado de su producto. La implementación de una automatización posterior sólida demuestra la experiencia en sistemas y reduce drásticamente los gastos generales de mano de obra.
Para los sistemas que utilizan corte a base de agua, una máquina de deshidratación centrífuga no es negociable. Rotores verticales de alta velocidad hacen girar los gránulos húmedos contra una pantalla cilíndrica, utilizando energía cinética para eliminar la humedad de la superficie. Una secadora del tamaño adecuado reducirá los niveles de humedad a menos del uno por ciento, evitando defectos como la expansión durante el futuro moldeo por inyección.
Además, incluso con un corte preciso, se producen anomalías ocasionales, como grumos de gran tamaño o polvo fino de polímero. Los clasificadores de tamiz vibratorio actúan como punto de control de calidad final. Utilizando cribas de malla vibratoria apiladas, filtran las formas irregulares, asegurando que solo avancen gránulos uniformes y de primera calidad.
Finalmente, el almacenamiento de pellets en silos de gran capacidad permite la mezcla por lotes, lo que homogeneiza el índice de flujo de fusión y la consistencia del color. La integración de estaciones de ensacado automatizadas equipadas con células de carga de precisión dispensa pesos exactos en sacos de 25 kilogramos o supersacos a granel, lo que acelera la logística y elimina los errores de pesaje humano.
Tomar una decisión de compra requiere pasar de las especificaciones técnicas a las métricas financieras. La configuración exacta de su maquinaria afecta directamente su costo total de propiedad y el retorno de la inversión final.
Primero, evalúe objetivamente su material de entrada. Si está procesando espuma o películas de EPS de baja densidad, intentar ahorrar dinero omitiendo el cortador compactador resultará en graves cuellos de botella en la capacidad. Del mismo modo, no subestime las especificaciones de su sistema de filtración si manipula residuos posconsumo. Los costos laborales de los cambios manuales de pantalla eclipsarán rápidamente cualquier ahorro de capital inicial.
A continuación, evalúe su resultado objetivo. La capacidad requerida dicta el tamaño físico de la máquina. Mientras que los sistemas tradicionales de hilo o de anillo de agua estándar son muy rentables para capacidades medias de hasta 500 kilogramos por hora, las básculas industriales que superan los 1000 kilogramos por hora se benefician enormemente del funcionamiento totalmente automatizado de los peletizadores submarinos con solo presionar un botón.
Al evaluar cotizaciones, mire más allá del precio de etiqueta. Las opciones iniciales más económicas a menudo cuestan mucho más durante un ciclo de vida de cinco años debido al aumento de la demanda de mano de obra, el mayor consumo de energía y los frecuentes tiempos de inactividad por mantenimiento. Invertir en módulos avanzados, como filtros de retrolavado continuo y zonas de doble desgasificación, garantiza una producción ininterrumpida y de primera calidad, lo que genera un retorno de la inversión mucho más rápido y confiable.
Adaptar sus tecnologías de corte, alimentación y desgasificación a su material específico es la clave indiscutible del éxito operativo. Al configurar cuidadosamente su línea, protege sus márgenes y garantiza un producto en el que los fabricantes posteriores confiarán.
Sí, una sola máquina técnicamente puede procesar ambos, pero requiere adaptaciones de ingeniería específicas. Para manejar diferentes densidades aparentes, la máquina debe contar con módulos de alimentación intercambiables. Sería necesario cambiar un alimentador de fuerza mecánico para escamas rígidas por un alimentador lateral especializado para materiales más livianos. Sin embargo, los datos operativos muestran consistentemente que las líneas dedicadas diseñadas específicamente para entradas rígidas o flexibles operan con eficiencias mucho más altas y producen una producción más consistente.
Una configuración de dos etapas utiliza una extrusora primaria para fundir, mezclar y realizar la desgasificación inicial, seguida de una extrusora secundaria de giro más lento para la entrega final. La principal ventaja es una homogeneización superior de la masa fundida y la capacidad de implementar un segundo paso de filtración mucho más fino. Esto lo convierte en la mejor opción para procesar desechos posconsumo altamente contaminados o materiales con alta humedad residual, ya que calma la presión de fusión y evita el aumento repentino del cabezal de troquel.
Los pellets huecos o los huecos internos se deben casi exclusivamente a una desgasificación insuficiente durante la fase de fusión. Cuando la humedad residual, los agentes químicos de limpieza o los compuestos volátiles de las tintas de impresión no se extraen completamente del cilindro, se vaporizan y expanden a medida que el plástico sale del cabezal de impresión. Para resolver esto, los operadores deben actualizar su sistema con una bomba de vacío de anillo líquido de alta eficiencia o configurar el barril con una zona de doble desgasificación para garantizar que todos los gases se venteen agresivamente antes del corte.
La relación Longitud-Diámetro determina cuánto tiempo de residencia tiene el polímero dentro del cilindro calentado. Una proporción estándar de 28:1 o 30:1 es suficiente para materiales limpios y fáciles de fundir. Sin embargo, si está procesando escamas rígidas que requieren una plastificación intensa o materiales que necesitan una desgasificación extensa, actualizar a una relación L/D de 32:1 o 36:1 proporciona la longitud de cilindro necesaria para una fusión completa y ventilación al vacío.
Para materiales con un alto índice de flujo de fusión, como adhesivos termofusibles, TPU o elastómeros específicos, la granulación bajo el agua es la opción óptima. Debido a que estos materiales son muy viscosos y pegajosos cuando se funden, los métodos tradicionales de hebra o anillo de agua a menudo dan como resultado gránulos aglomerados o deformados. Los sistemas submarinos cortan y enfrían instantáneamente la masa fundida en una cámara de agua a presión, lo que garantiza gránulos perfectamente esféricos y antiadherentes.
La inversión de capital varía significativamente según la capacidad objetivo, los niveles de automatización y los complementos modulares específicos. Una línea básica de baja capacidad con cambiadores de cribas manuales y corte de cordón requiere una menor inversión inicial. Por el contrario, la integración de tecnologías avanzadas como la filtración continua por flujo inverso, el corte submarino y el ensacado automatizado aumentará el costo inicial. A pesar del mayor gasto inicial, estas funciones automatizadas reducen drásticamente los costos laborales diarios y el tiempo de inactividad por mantenimiento, lo que mejora sustancialmente la rentabilidad a largo plazo.
¿Listo para mejorar su operación de reciclaje? Deje de perder dinero en configuraciones ineficientes y tiempos de inactividad frecuentes. Evalúe sus requisitos de materiales y explore soluciones modulares de alta ingeniería adaptadas a sus necesidades exactas. Visite Jwell Recycling para descubrir arquitecturas de extrusión líderes en la industria, desde líneas robustas de corte y compactación hasta sistemas avanzados de peletización submarina, y asegure hoy su rentabilidad operativa a largo plazo.


