
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-03 Origen:Sitio


Conclusiones clave
Para tomar decisiones informadas sobre el hardware posterior a la extrusión, primero debe comprender los límites operativos de la propia unidad de fusión. El polietileno de alta densidad es un polímero altamente cristalino. Es ampliamente reconocido por su excelente relación resistencia-densidad y su formidable resistencia química. Estas propiedades térmicas y reológicas específicas dictan que el polímero requiere un manejo mecánico preciso durante la fase de fusión.
La función principal de la extrusora es incorporar materias primas sólidas como pellets, escamas o triturados. La máquina somete estos sólidos a calor controlado y cizallamiento mecánico. Este ambiente intenso convierte la materia prima en una masa fundida homogénea y presurizada. La geometría interna del cilindro, específicamente la relación longitud-diámetro y el perfil del tornillo, está diseñada para coincidir con el índice de flujo de fusión específico del polímero.
El punto crítico de transferencia ocurre exactamente en el cabezal de la matriz. Una vez que el polímero fundido sale del molde, el proceso posterior se hace cargo instantáneamente. La falta de coincidencia de una extrusora con hardware posterior incompatible o de calidad inferior conduce inevitablemente a graves problemas de producción. Si el extractor aguas abajo funciona demasiado rápido, la fractura de la masa fundida desgarra la superficie del producto. El procesamiento demasiado lento de la masa fundida genera una contrapresión peligrosa. Esto corre el riesgo de dañar el equipo y provoca una rápida degradación térmica del polímero.
Una mirada más amplia al panorama manufacturero actual revela un cambio global masivo hacia la economía circular. Análisis de mercado recientes indican que las estrictas exigencias ambientales están empujando a los fabricantes de envases a integrar porcentajes significativamente más altos de resina posconsumo en sus líneas de productos. En consecuencia, la demanda industrial de gránulos de HDPE reciclados de alta calidad se ha disparado. Las instalaciones equipadas con líneas de reciclaje automatizadas de alto rendimiento están obteniendo actualmente márgenes de beneficio sin precedentes.
Para las operaciones de gestión de residuos, combinar una unidad de fusión con una instalación de reciclaje especializada es una opción muy lucrativa. Esta configuración apunta específicamente al reciclaje posconsumo y posindustrial. Convierte de manera eficiente desechos de plástico irregulares y voluminosos en gránulos uniformes y listos para el mercado.
Los ingenieros deben elegir el mecanismo de corte apropiado según el comportamiento del material y el espacio de la fábrica. En el proceso tradicional de hebras, la extrusora empuja la masa fundida a través de un troquel de múltiples orificios para formar hebras continuas. Estas hebras se pasan a través de un largo baño de enfriamiento de agua de acero inoxidable, se secan con una cuchilla de aire y se introducen en un cortador giratorio. Este método sigue siendo muy eficaz para flujos de fusión de HDPE limpios y estables.
Para materiales con tasas de flujo de fusión fluctuantes, el corte con anillo de agua suele ser la mejor opción. Las cuchillas giratorias cortan el polímero directamente en la cara del troquel. La fuerza centrífuga arroja los gránulos semifundidos recién cortados a un anillo de agua en circulación. El agua los enfría instantáneamente. Este método preciso evita la frustrante rotura de los hilos y requiere una huella física significativamente menor en la fábrica.
El nivel de contaminación en el material de entrada dicta el diseño arquitectónico de la línea de extrusión. Los sistemas de una sola etapa son óptimos para desechos limpios, secos y relativamente uniformes. Una sola pasada es totalmente suficiente para fundir, filtrar y cortar el material.
Los plásticos posconsumo suelen contener humedad, tintas de impresión residuales e impurezas menores. Cuando se manipulan residuos tan complejos, es absolutamente esencial un sistema de peletización robusto para plástico rígido equipado con una configuración de doble etapa. La extrusora primaria se encarga de la fusión inicial y la filtración primaria. La extrusora secundaria funciona a menor velocidad para proporcionar una desgasificación al vacío profundo. Las líneas industriales de alto rendimiento suelen presentar una relación longitud-diámetro principal de 36:1 junto con una relación secundaria de 12:1. Este procesamiento de dos etapas garantiza que los gases volátiles se extraigan por completo. Las capacidades de producción para estas configuraciones de servicio pesado suelen oscilar entre 300 y 1000 kilogramos por hora, lo que garantiza gránulos densos y libres de debilidades estructurales.
Una instalación de reciclaje completamente funcional nunca consiste en una sola máquina. Es una secuencia sincronizada de equipos especializados. Una línea de peletización de plástico rígido estándar integra varios componentes principales para garantizar una producción continua sin tiempos de inactividad inesperados.
Antes de que el HDPE fundido llegue al molde, debe pasar por un sistema de filtración de alta resistencia. Esto elimina impurezas que no se derriten, como etiquetas de papel o plásticos extraños no derretidos. En la fábrica, los operadores confían en cambiadores de pantalla continuos y avanzados. Estos grupos hidráulicos permiten la sustitución de la malla filtrante sin detener el extrusor. Mantener una presión interna estable maximiza el tiempo de actividad operativa y evita la degradación del material.
El HDPE retiene el calor increíblemente bien. Es obligatorio un enfriamiento rápido para solidificar las cadenas de polímero. Después de la fase de enfriamiento, intervienen las máquinas de deshidratación centrífugas y los secadores vibratorios. Estas máquinas utilizan rotación de alta velocidad y flujo de aire dirigido para extraer violentamente la humedad de los gránulos. Los sistemas de secado de primera calidad garantizan que el producto final cumpla con los estrictos estándares de contenido de humedad de la industria, manteniendo estrictamente los niveles de humedad por debajo del uno por ciento.
La calidad final del granulado depende en gran medida de la precisión del cortador posterior. El equipo utiliza cuchillas giratorias de alta velocidad para cortar el polímero en formas uniformes. Después del corte, los gránulos pasan a través de tamices vibratorios para separar los gránulos de gran tamaño. Luego, potentes sopladores de aire transportan los pellets aceptados a grandes silos de almacenamiento para su ensacado automatizado y distribución global.
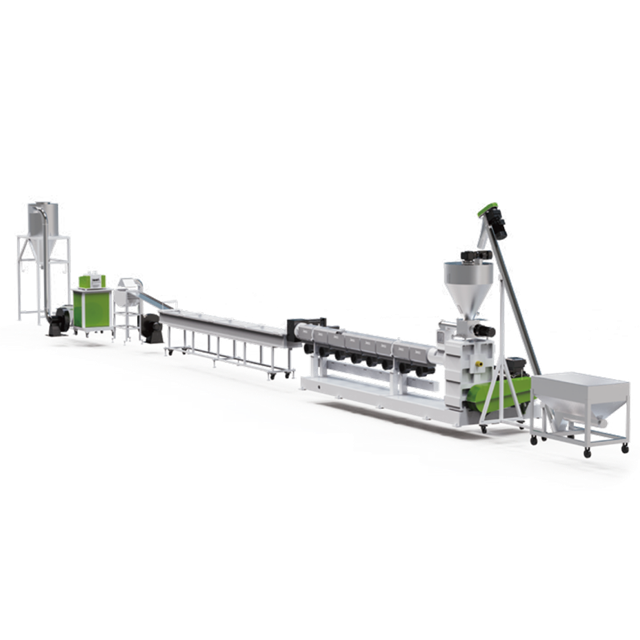
Más allá del sector del reciclaje, la extrusora de HDPE se utiliza mucho en la industria de infraestructura. La modernización global en curso de las redes municipales de distribución de agua ha sostenido una demanda masiva de tuberías PE100. En estas aplicaciones de servicio pesado, el equipo posterior está diseñado para una calibración dimensional estricta en lugar de peletización.
Al extruir tubos, el tubo fundido sale del cabezal de troquel en un estado altamente maleable. Es extremadamente vulnerable a la deformación gravitacional. Inmediatamente ingresa a un tanque de calibración de vacío. Dentro de esta cámara de acero inoxidable, la presión de aire negativa empuja el plástico blando hacia afuera contra una manga de tamaño mecanizada con precisión. Esta acción mecánica dicta el diámetro exterior exacto de la tubería.
Al mismo tiempo, las boquillas rociadoras de agua de gran volumen extraen rápidamente calor del polímero. Las tuberías de paredes gruesas retienen una enorme energía térmica en su núcleo. A menudo, varios tanques de enfriamiento secundarios siguen al tanque de vacío inicial. Al caminar a lo largo de una línea de extrusión de tuberías, notará que estas zonas de enfriamiento extendidas son fundamentales. Si no se proporciona un enfriamiento adecuado, se producirán problemas desastrosos de contracción post-extrusión o de ovalidad de la tubería.
Más adelante en la línea, las máquinas de arrastre tiran físicamente del tubo extruido a través de los tanques de enfriamiento. Dependiendo del diámetro de la tubería, estas unidades cuentan con configuraciones de orugas o de múltiples correas. Están diseñados para sujetar firmemente la tubería sin provocar deformación de la superficie.
La velocidad de extracción debe sincronizarse meticulosamente con la salida del extrusor. Si el arrastre sale demasiado rápido, la pared de la tubería se adelgazará y no pasará la prueba de presión. Siguiendo al extractor, cortadoras planetarias automatizadas o sierras circulares libres de polvo cortan el tubo en continuo movimiento en longitudes comerciales estándar.
Si bien las aplicaciones de infraestructura dependen de la rigidez, la versatilidad inherente del HDPE permite procesarlo en envases flexibles. Las excelentes propiedades de barrera contra la humedad del polímero lo convierten en un elemento básico en la industria mundial del embalaje.
En un proceso de película soplada, la extrusora empuja la masa fundida homogénea verticalmente hacia arriba a través de una matriz anular circular. Se inyecta aire comprimido por el centro. Esto infla el plástico hasta convertirlo en una burbuja cilíndrica continua. Un anillo de aire externo proporciona aire frío a alta velocidad alrededor del exterior de la burbuja para estabilizarla. A medida que la burbuja sube a través de una torre de enfriamiento, se solidifica antes de ser colapsada por las tablas guía. Luego, los rodillos de presión motorizados tiran de la película aplanada para apretarla.
Para aplicaciones que requieren envases semirrígidos más gruesos, se implementa la extrusión de láminas. La extrusora alimenta un troquel plano en forma de percha que esparce el polímero en una banda ancha. Esta red fundida se vierte inmediatamente sobre una serie de calendarios de rodillos enfriados altamente pulidos. Estos rodillos apagan instantáneamente el plástico. La distancia precisa entre estos rodillos determina el espesor final de la lámina.
El éxito operativo de cualquier instalación de extrusión depende en gran medida de la sincronización de ingeniería entre la unidad de fusión y sus contrapartes posteriores. Operar estas máquinas de forma aislada provoca fallas catastróficas en los procesos y desperdicio de material.
Mantener una temperatura de fusión constante y una presión estable en el troquel es la base absoluta de la estabilidad de la extrusión. Si la temperatura fluctúa, la viscosidad de la masa fundida cambia drásticamente. En una tubería, esto provoca un espesor de pared desigual. En una línea de peletización, produce una producción fibrosa. Las líneas avanzadas utilizan controladores derivativos proporcionales integrales de circuito cerrado y bombas de engranajes de precisión para mitigar los picos de presión.
La sincronización mecánica es el segundo pilar de la estabilidad del proceso. La relación entre la producción volumétrica de la extrusora y la velocidad del cortador posterior dicta las dimensiones físicas del producto final.
Cuando se opera una de alto rendimiento máquina peletizadora de plástico , la velocidad de rotación de las cuchillas de corte debe calibrarse con precisión en función del flujo de fusión. Si las palas giran demasiado lento, los gránulos resultantes serán demasiado largos. Si las palas giran demasiado rápido, los pellets se reducirán a polvo. Esto reduce drásticamente el valor comercial del material reciclado.
| Parámetro del proceso | Impacto aguas arriba | Impacto aguas abajo | Método de control recomendado |
|---|---|---|---|
| Temperatura de fusión | Estabilidad de viscosidad y caudal. | Requisitos de tiempo de enfriamiento y retención de forma. | Controladores térmicos multizona. |
| Presión del troquel | Carga del motor del extrusor y posible aumento repentino. | Consistencia dimensional y uniformidad del pellet. | Transductores de presión de fusión y bombas de engranajes. |
| RPM del tornillo | Salida volumétrica total por hora. | Coincidencia de la velocidad de arrastre y la velocidad de la cuchilla de corte. | Motores de accionamiento de frecuencia variable. |
| Temperatura del agua de refrigeración | Ninguno | Tasa de cristalización y prevención de contracción. | Enfriadoras industriales con circulación en circuito cerrado. |
Seleccionar el equipo downstream adecuado es un gasto de capital de alto riesgo. Los tomadores de decisiones deben evaluar sistemáticamente sus insumos de materias primas y sus mercados objetivo para acelerar el retorno de su inversión.
El primer paso es una evaluación rigurosa de la materia prima. Si sus instalaciones procesan recortes industriales limpios, una configuración de una sola etapa producirá excelentes resultados. Este enfoque simplificado requiere menos espacio y menores gastos de mantenimiento.
Invertir en fardos posconsumo altamente contaminados requiere una estrategia completamente diferente. En este caso, no es negociable el uso de un sistema de dos etapas con desgasificación al vacío agresiva y filtración continua de la masa fundida. Para los fabricantes que se dirigen al sector de la construcción, se requiere estrictamente una configuración con arrastres de alto torque y calibración de vacío de múltiples etapas para cumplir con los estándares internacionales de pruebas de presión.
Las líneas descendentes manuales tienen un precio inicial más bajo, pero inevitablemente incurren en costos más altos a largo plazo. El aumento de las tasas de desperdicio y los tiempos de cambio más prolongados afectan directamente los márgenes de ganancia. Los sistemas inteligentes modernos cuentan con controladores lógicos programables centralizados con interfaces de pantalla táctil intuitivas. Estos sistemas permiten a los operadores vincular la extrusora directamente a los extractores posteriores. Si la extrusora experimenta una ligera caída de presión, el controlador ajusta automáticamente la velocidad de extracción en milisegundos. Esto minimiza el error humano y reduce significativamente el desperdicio de material durante el arranque.
Una extrusora de HDPE es una pieza de maquinaria increíblemente versátil. Sin embargo, su verdadero potencial de fabricación sólo se desbloquea mediante el proceso posterior que lleva asociado. Elegir el equipo de postextrusión correcto maximiza el valor de su producción y garantiza una estricta consistencia del producto. Las líneas precisas de calibración de tuberías garantizan la integridad estructural de los proyectos de infraestructura. Los sistemas de reciclaje de alto rendimiento transforman los desechos de plástico muy contaminados en pura ganancia.
Para seguir siendo competitivo en el exigente mercado actual, tómese el tiempo para evaluar en profundidad los obstáculos de producción actuales. Para soluciones de extrusión y reciclaje líderes en la industria adaptadas a sus requisitos de materiales específicos, explore los sistemas avanzados disponibles en Jwell Recycling. Consulte con nuestros expertos en ingeniería para personalizar una configuración que se alinee perfectamente con sus objetivos de producción y acelere el éxito operativo de sus instalaciones.
La función principal de la extrusora es simplemente derretir, homogeneizar y bombear el plástico hacia adelante. Sin embargo, utilizar exactamente la misma máquina tanto para la fabricación de tubos como para la peletización es muy ineficiente. El diseño del tornillo interno suele estar diseñado para una aplicación específica. La transición de tubería a peletización requiere cambiar completamente el cabezal de troquel y toda la infraestructura posterior. Para obtener un rendimiento óptimo y una estabilidad operativa, las mejores prácticas de la industria recomiendan encarecidamente implementar líneas de extrusión dedicadas para producciones de productos específicos.
Un sistema de doble etapa utiliza una extrusora madre primaria y una extrusora secundaria secundaria conectadas en serie. La principal ventaja es una desgasificación superior y una filtración avanzada de la masa fundida. Al procesar HDPE posconsumo que contiene humedad residual o contaminantes superficiales menores, el material genera gases volátiles durante la fusión. La configuración de doble etapa proporciona una zona de procesamiento extendida con múltiples puertos de ventilación al vacío para extraer estos gases. Permite dos etapas separadas de filtración de pantalla, lo que garantiza que los gránulos finales sean densos y estén completamente libres de burbujas de aire internas.
El tamaño del pellet está determinado por la relación matemática precisa entre el volumen de polímero fundido que sale del troquel y la velocidad de rotación del mecanismo de corte. Los operadores utilizan motores controlados por inversor para ajustar este tamaño. Si se requieren gránulos más pequeños, la velocidad de las cuchillas de corte giratorias aumenta en relación con la salida de extrusión. Reducir la velocidad del cortador producirá gránulos más grandes. Mantener una presión estable en el troquel del extrusor es crucial, ya que los aumentos repentinos de presión provocarán un tamaño de pellet inconsistente independientemente de la velocidad del cortador.
El HDPE posee una alta capacidad calorífica específica y un alto nivel de conductividad térmica. Retiene el calor de manera eficiente mucho después del proceso de extrusión. El enfriamiento por agua rápido, uniforme y sostenido es absolutamente necesario para congelar las cadenas de polímero y establecer instantáneamente la forma del plástico. Ya sea que se utilicen tanques de aspersión al vacío para tuberías de paredes gruesas o sistemas de anillos de agua para granulación, un enfriamiento inadecuado hace que el HDPE se contraiga de manera desigual. Esto provoca graves cuellos de botella en la producción y desperdicio de material.
La fractura por fusión ocurre cuando el esfuerzo cortante en la pared del troquel excede el límite crítico del polímero. Para evitar este defecto de la superficie, los operadores deben optimizar la temperatura del troquel y sincronizar cuidadosamente la velocidad de transporte aguas abajo. El uso de auxiliares de procesamiento de polímeros o el ajuste de la geometría interna del troquel también pueden reducir significativamente la fricción, asegurando una superficie del producto suave y consistente.
El consumo de energía varía mucho según la configuración específica y la capacidad de salida. Una línea automatizada moderna utiliza variadores de frecuencia y aislamiento térmico avanzado para minimizar el consumo de energía. Los sistemas de refrigeración por agua de circuito cerrado de alta eficiencia y las bombas de engranajes optimizadas ayudan a reducir la relación general de kilovatios-hora por kilogramo, lo que hace que toda la operación sea significativamente más rentable.


