
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-03 Origen:Sitio


Una frustración común en la fabricación de plástico es descubrir burbujas, huecos o defectos superficiales en el producto extruido final justo cuando se completa un lote grande. Al fundir plásticos, son inevitables los gases ambientales atrapados, la humedad residual y los productos químicos volátiles. Esto es especialmente cierto en el caso de materiales altamente higroscópicos o residuos reciclados posconsumo. Si no se abordan, estas sustancias atrapadas comprometen gravemente la integridad estructural y la estética visual del polímero fundido.
La solución de ingeniería estándar a este problema generalizado es la desgasificación al vacío. Esta tecnología , que funciona como un proceso de extracción crítico dentro de una moderna máquina peletizadora de plástico , rescata la calidad de la masa fundida. Extrae contaminantes dañinos antes de que el polímero llegue al cabezal del troquel. Al eliminar con fuerza estas impurezas, los fabricantes pueden transformar desechos muy contaminados en resinas de primera calidad.
Este artículo explora los mecanismos empíricos de la tecnología de vacío en extrusión. Detallaremos exactamente qué contaminantes elimina la desgasificación al vacío y cómo funciona el proceso termodinámico a nivel molecular. Además, explicaremos por qué seleccionar equipos diseñados adecuadamente es crucial para mantener una calidad de producción constante y una eficiencia operativa.
La desgasificación al vacío se basa en la aplicación de presión atmosférica negativa directamente al polímero fundido. Los ingenieros logran esto mecanizando puertos de ventilación específicos en el pesado cilindro de acero del extrusor. A medida que el plástico viscoso pasa por estas zonas, una bomba externa extrae con fuerza el aire atrapado, la humedad y los gases volátiles. Los saca completamente del sistema. Esto garantiza que la matriz polimérica sea densa y pura antes de que el tornillo la empuje a través del troquel de extrusión.
Dentro del cilindro extrusor, el tornillo giratorio presenta zonas geométricas distintas para alimentación, compresión, fusión y dosificación. La desgasificación real ocurre en un área altamente especializada conocida como zona de descompresión. En este caso, el diámetro de la raíz del tornillo se vuelve repentinamente más profundo. Este alivio temporal de una inmensa presión permite que las sustancias líquidas atrapadas se expandan rápidamente hasta convertirse en gases.
Ubicado exactamente encima de esta zona de descompresión se encuentra el respiradero de vacío. La masa fundida rueda y se pliega sobre los profundos tramos del tornillo, exponiendo continuamente nueva superficie. Al mismo tiempo, la bomba de vacío elimina los gases expandidos. Los operadores que se encuentran cerca de la máquina a menudo pueden escuchar el distintivo silbido rítmico de la bomba al evacuar estos vapores. Mientras tanto, el polímero fundido continúa de forma segura su trayectoria hacia la zona de medición final.
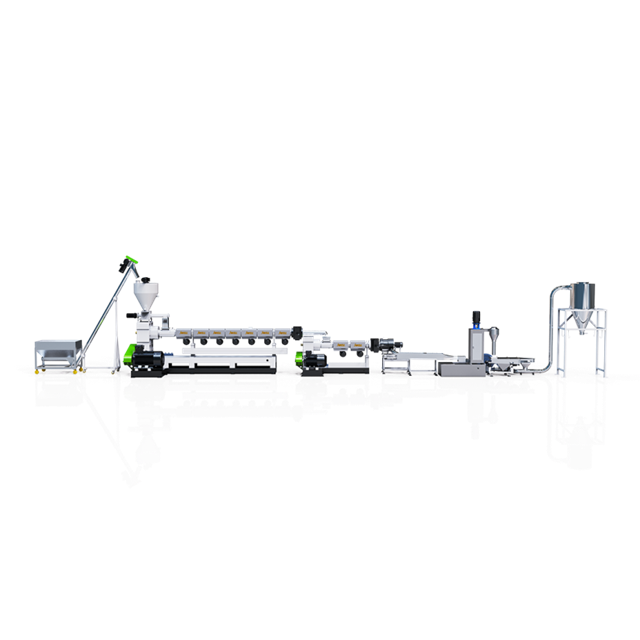
La función principal de la zona de vacío es la purificación intensiva. Dependiendo de la materia prima, la masa fundida contiene una amplia variedad de impurezas. Estos contaminantes pasan a un estado gaseoso bajo temperaturas extremas de extrusión.
Actualmente, el sector mundial del reciclaje está experimentando un cambio masivo hacia estándares de economía circular. Los procesadores enfrentan demandas cada vez más estrictas de resinas inodoras y seguras para el contacto con alimentos de las principales marcas de consumo. Esta actualización en toda la industria hace que la desvolatilización de alta eficiencia sea absolutamente crítica. La ventilación atmosférica estándar simplemente no puede cumplir con los estrictos límites de emisiones requeridos hoy en día. La extracción por vacío avanzada es ahora el método principal para convertir residuos de bajo valor en materiales de alto valor que cumplan con las normas.
La humedad sigue siendo el enemigo más común de la extrusión de plástico. Los polímeros higroscópicos absorben naturalmente agua directamente de la atmósfera circundante. Además, los copos reciclados suelen transportar agua residual de las líneas de lavado industriales. Cuando estos plásticos se calientan por encima de sus puntos de fusión, la humedad interna se convierte rápidamente en vapor a alta presión. El sistema de vacío hierve continuamente y extrae este vapor de agua. Sin extracción, el agua sobrecalentada reacciona químicamente con las cadenas poliméricas. Esto conduce a una descomposición catastrófica conocida como hidrólisis.
El aire ambiente entra inevitablemente en la tolva del extrusor junto con escamas de plástico sólidas o pellets crudos. Gran parte de este aire regresa a través de la garganta de alimentación durante la fase de compresión inicial. Sin embargo, una parte importante queda atrapada dentro del plástico fundido viscoso. La zona de desgasificación al vacío extrae con fuerza este oxígeno atrapado fuera de la matriz. Eliminar el oxígeno es vital. Su presencia a altas temperaturas provoca oxidación, lo que provoca degradación térmica, fragilidad y un intenso color amarillento del plástico.
Durante la creación de plásticos vírgenes, algunos componentes químicos no logran unirse en largas cadenas de polímeros. Estos monómeros que no han reaccionado quedan atrapados dentro de la estructura plástica sólida. Bajo el alto calor de la extrusión secundaria, se volatilizan. Además, los residuos plásticos modernos suelen estar cubiertos de tintas de impresión, adhesivos y agentes de limpieza agresivos. Estos contaminantes de la superficie se vaporizan en gases solventes complejos. La desgasificación al vacío captura eficazmente estos vapores químicos, evitando que emisiones peligrosas se escapen a las instalaciones de fabricación.
La eficiencia del proceso de desgasificación dicta directamente la viabilidad comercial y la rentabilidad del producto extruido. No eliminar los contaminantes da como resultado pérdidas financieras inmediatas.
Cuando los gases atrapados permanecen en la masa fundida, son forzados a través del cabezal de troquel. A medida que el plástico se enfría y solidifica en el baño de agua, estas bolsas de gas quedan atrapadas permanentemente en el interior. Esto crea huecos y burbujas internas. En aplicaciones estructurales como tuberías de carga, estos huecos microscópicos actúan como concentradores de tensión. En consecuencia, reducen drásticamente la resistencia a la tracción y al impacto del producto final, provocando fallos mecánicos prematuros.
Mientras que las burbujas internas comprometen la resistencia, los gases que se escapan y alcanzan la superficie provocan defectos cosméticos devastadores. Las manifestaciones más comunes son marcas de separación o vetas plateadas. Estas líneas alargadas y de aspecto helado arruinan el acabado de la superficie y la claridad óptica del plástico. En el caso de los productos destinados al consumidor, una desgasificación inadecuada provoca un rechazo inmediato del lote y un desperdicio masivo de material.
La humedad y el oxígeno causan daños químicos invisibles. Cuando el agua reacciona con plásticos higroscópicos fundidos a altas temperaturas, literalmente corta las largas cadenas de polímeros. Esta reducción del peso molecular reduce la viscosidad intrínseca del plástico. El material se vuelve increíblemente frágil. La desgasificación al vacío eficiente preserva la arquitectura molecular original, lo que garantiza que el plástico reciclado conserve propiedades mecánicas comparables a las de los materiales vírgenes.
El procesamiento de plásticos rígidos como polipropileno, polietileno y ABS presenta desafíos de desgasificación únicos. Esto es particularmente cierto cuando se trata de residuos posconsumo derivados de carcasas de dispositivos electrónicos o contenedores domésticos.
Las escamas de plástico rígido transportan una carga notablemente pesada de contaminantes superficiales. Los detergentes residuales, las fibras de las etiquetas de papel y las capas gruesas de tinta de serigrafía a menudo permanecen adheridos al polímero incluso después de un lavado riguroso. Cuando estos copos muy contaminados entran en la extrusora, generan un volumen masivo de gases volátiles. Los sistemas estándar de ventilación única se ven rápidamente abrumados por esta repentina entrada de vapor.
Para procesar estos materiales desafiantes de manera efectiva, los gerentes de planta confían en un sistema de peletización especializado para plástico rígido . Estas configuraciones de extrusión avanzadas emplean configuraciones robustas de desgasificación al vacío de doble etapa. Al someter la masa fundida a múltiples zonas de vacío consecutivas, el equipo extrae incluso los volátiles más profundamente incrustados. Los datos de ingeniería del mundo real muestran que los sistemas de doble zona con relaciones L/D de 36:1 o superiores producen gránulos densos, pesados y completamente no porosos. Estos gránulos de primera calidad se introducen suavemente en las máquinas de moldeo por inyección posteriores.
La optimización de una línea de extrusión requiere una comprensión fundamental de los principios termodinámicos que rigen la zona de vacío. Es un delicado equilibrio entre calor, presión y diseño de la máquina.
Reducir artificialmente la presión ambiental alrededor de una sustancia disminuye su punto de ebullición. Al aplicar un vacío profundo, normalmente entre 20 y 200 mbar de presión absoluta a la zona de descompresión, el extrusor fuerza a la humedad atrapada a convertirse en vapor rápidamente. Esto ocurre incluso si la temperatura de fusión por sí sola no los haría hervir a una presión atmosférica estándar. Luego, la bomba evacua continuamente este vapor.
Depender de sistemas de vacío con un mantenimiento deficiente introduce graves cuellos de botella operativos. La inundación del respiradero es un problema frustrante en el que el plástico fundido es succionado inadvertidamente hacia el puerto de vacío. Esto requiere que los operadores detengan la producción y extraigan manualmente el plástico endurecido de las tuberías. La inundación del respiradero generalmente ocurre cuando el diseño del tornillo no logra crear un sello de fusión adecuado antes de la zona de descompresión.
Además, las ceras y los vapores extraídos se condensan nuevamente en líquidos pegajosos a medida que viajan hacia las líneas de vacío más frías. Esta inevitable condensación obstruye los filtros de vacío. Las líneas de extrusión modernas combaten esto mediante el uso de bombas de vacío de anillo de agua avanzadas equipadas con sistemas de lavado automatizados, lo que reduce drásticamente el tiempo de inactividad por mantenimiento manual.
Las decisiones de compra deben priorizar la ingeniería específica del sistema de desgasificación en lugar del rendimiento general de la máquina. Un alto retorno de la inversión depende de que la maquinaria se adapte a su material específico.
La eficacia de cualquier sistema de vacío depende completamente de la geometría del tornillo extrusor. Un tornillo bien diseñado crea un sello dinámico hermético de plástico fundido justo antes del respiradero. Este sello crucial evita que el vacío extraiga el aire ambiente hacia atrás desde la garganta de alimentación. Los compradores deben asegurarse de que el fabricante ofrezca perfiles de tornillos personalizados meticulosamente adaptados a los comportamientos de fusión de sus polímeros objetivo.
| Tipo de material | Nivel de contaminación | Configuración de desgasificación recomendada | Beneficio clave de ingeniería |
|---|---|---|---|
| Resina Virgen Limpia | Muy bajo | Ventilación atmosférica única | Rentable, evita el atrapamiento de aire básico. |
| Películas agrícolas lavadas | Medio (alta humedad) | Cortadora Compactadora + Vacío Simple | Presecado por fricción combinado con extracción al vacío profundo. |
| Escamas rígidas posconsumo | Alto (tintas, etiquetas, productos químicos) | Sistema de vacío de doble etapa | Maneja volúmenes masivos de gas y evita inundaciones en los respiraderos. |
La extrusión es una ciencia implacable. La maquinaria de calidad inferior suele presentar diseños de tornillos genéricos y sistemas de vacío con poca potencia. Esto provoca constantes inundaciones en los respiraderos y pellets de bajo valor. Invertir en una de última generación Línea de Peletización de Plástico garantiza el acceso a una ingeniería superior. Por ejemplo, los sistemas cortadores compactadores integrados utilizan calor por fricción para presecar las películas húmedas incluso antes de que lleguen al tornillo extrusor. Esto reduce significativamente la carga sobre la bomba de vacío situada detrás. La maquinaria de alta calidad se traduce directamente en un mayor rendimiento, menores tasas de defectos y una operación más rentable.
La desgasificación al vacío es el héroe anónimo del proceso de extrusión de plástico. Al eliminar de manera contundente y consistente la humedad, el aire ambiental atrapado y los compuestos orgánicos volátiles dañinos, esta tecnología rescata la integridad física y química del polímero fundido. En última instancia, la calidad, resistencia y valor estético del pellet reciclado final dependen completamente de la eficiencia de este proceso de extracción.
¿Actualmente tiene problemas con gránulos porosos, extensiones de superficie o resistencia inconsistente del material? Actualizar su equipo para que incluya perfiles de tornillo optimizados y tecnología avanzada de vacío de múltiples etapas es la forma más definitiva de eliminar estos defectos. Explore nuestra gama completa de soluciones de reciclaje avanzadas en Jwell Recycling para encontrar la configuración exacta del equipo adaptada a sus necesidades específicas de materiales.
Sí, pero esto generalmente sólo es viable para materiales vírgenes muy limpios y completamente secos que no producen gases volátiles cuando se derriten. Para el procesamiento de materiales reciclados, muy impresos o higroscópicos, es absolutamente obligatorio un sistema de desgasificación al vacío para evitar defectos estructurales y estéticos graves.
Los requisitos varían según el polímero específico y su nivel de contaminación. Sin embargo, las extrusoras industriales típicas funcionan entre 20 y 200 mbar de presión absoluta. Este rango proporciona suficiente presión negativa para eliminar eficazmente la humedad sin ser tan agresivo que atraiga el polímero viscoso fundido hacia las tuberías de ventilación.
Si bien los principios termodinámicos básicos siguen siendo idénticos, los plásticos rígidos generalmente requieren una desgasificación mucho más agresiva. Debido a los mayores rendimientos de material y la presencia frecuente de productos químicos de lavado residuales o tintas espesas, los sistemas de reciclaje rígidos utilizan con frecuencia configuraciones de vacío de doble etapa para manejar el mayor volumen de gas.
La inundación de los respiraderos es un síntoma de un desequilibrio mayor en el proceso. Generalmente es causado por un perfil de temperatura del cilindro inadecuado, un diseño de tornillo incorrecto que no logra crear un sello de fusión adecuado o simplemente por una sobrealimentación de la máquina. Actualizar la maquinaria con un perfil de tornillo específico para el material es la forma más eficaz de resolver este problema persistente.
Una presión negativa excesiva puede empujar con fuerza el polímero fundido hacia arriba hacia el puerto de ventilación. Esto provoca una inundación inmediata de los respiraderos, lo que provoca bloqueos en las tuberías, daños en las bombas de vacío y tiempos de inactividad inesperados de la máquina. La regulación adecuada de la presión es vital para un funcionamiento estable.
Los programas de mantenimiento dependen en gran medida de la materia prima. Para plásticos reciclados muy impresos o lavados, los operadores deben inspeccionar y limpiar los filtros de la bomba de anillo de agua diariamente. Es posible que el procesamiento de desechos industriales limpios solo requiera controles visuales semanales y un lavado básico.


