
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-11 Origen:Sitio


Ingrese hoy a cualquier piso de producción de gran volumen. Rápidamente notará que el equipo estándar tiene grandes dificultades con matrices poliméricas complejas. Depender de maquinaria disponible a menudo provoca una degradación grave del material, rendimientos inconsistentes y fallas mecánicas prematuras. Los fabricantes de máquinas extrusoras de doble tornillo de primer nivel actúan como socios de ingeniería estratégicos en lugar de simples proveedores de equipos. Adaptan cada componente, desde la tolva de alimentación hasta el mecanismo de corte posterior. Esta meticulosa ingeniería garantiza que la maquinaria coincida perfectamente con las propiedades reológicas únicas de su formulación específica.
La industria del plástico está atravesando actualmente una enorme transformación. Impulsados por estrictos mandatos globales de sustentabilidad, los procesadores están cambiando fuertemente hacia resinas posconsumo y biopolímeros avanzados. Esta macrotendencia crea un grave cuello de botella en el procesamiento. Las máquinas estándar simplemente carecen de la densidad de torsión específica y la capacidad de desvolatilización necesarias para manejar los niveles fluctuantes de humedad en los materiales reciclados. En consecuencia, el mercado está experimentando un fuerte aumento en la demanda de configuraciones de extrusión altamente especializadas diseñadas específicamente para modelos de economía circular y compuestos técnicos.
Los distintos materiales exigen entornos de procesamiento muy específicos. Los plásticos muy cargados necesitan una mezcla agresiva sin destruir el revestimiento del cañón. Los bioplásticos sensibles al calor requieren un control preciso de la temperatura y bajas velocidades de corte para evitar una degradación térmica catastrófica.
Cuando las operaciones de gran volumen dependen de maquinaria no personalizada para la peletización de plástico industrial , se topan con costosos obstáculos. Los operadores frecuentemente luchan contra temperaturas de fusión inconsistentes, mala dispersión de aditivos y aumento repentino del troquel. La personalización resuelve esto directamente en el nivel de ingeniería. Usted calcula cada variable, incluido el tiempo de residencia, la velocidad de corte, la capacidad de desgasificación y la eficiencia de enfriamiento. Este enfoque reduce drásticamente el desperdicio de material y reduce el consumo de energía por kilogramo. En última instancia, extiende la vida útil operativa del equipo y ofrece un rápido retorno de la inversión.
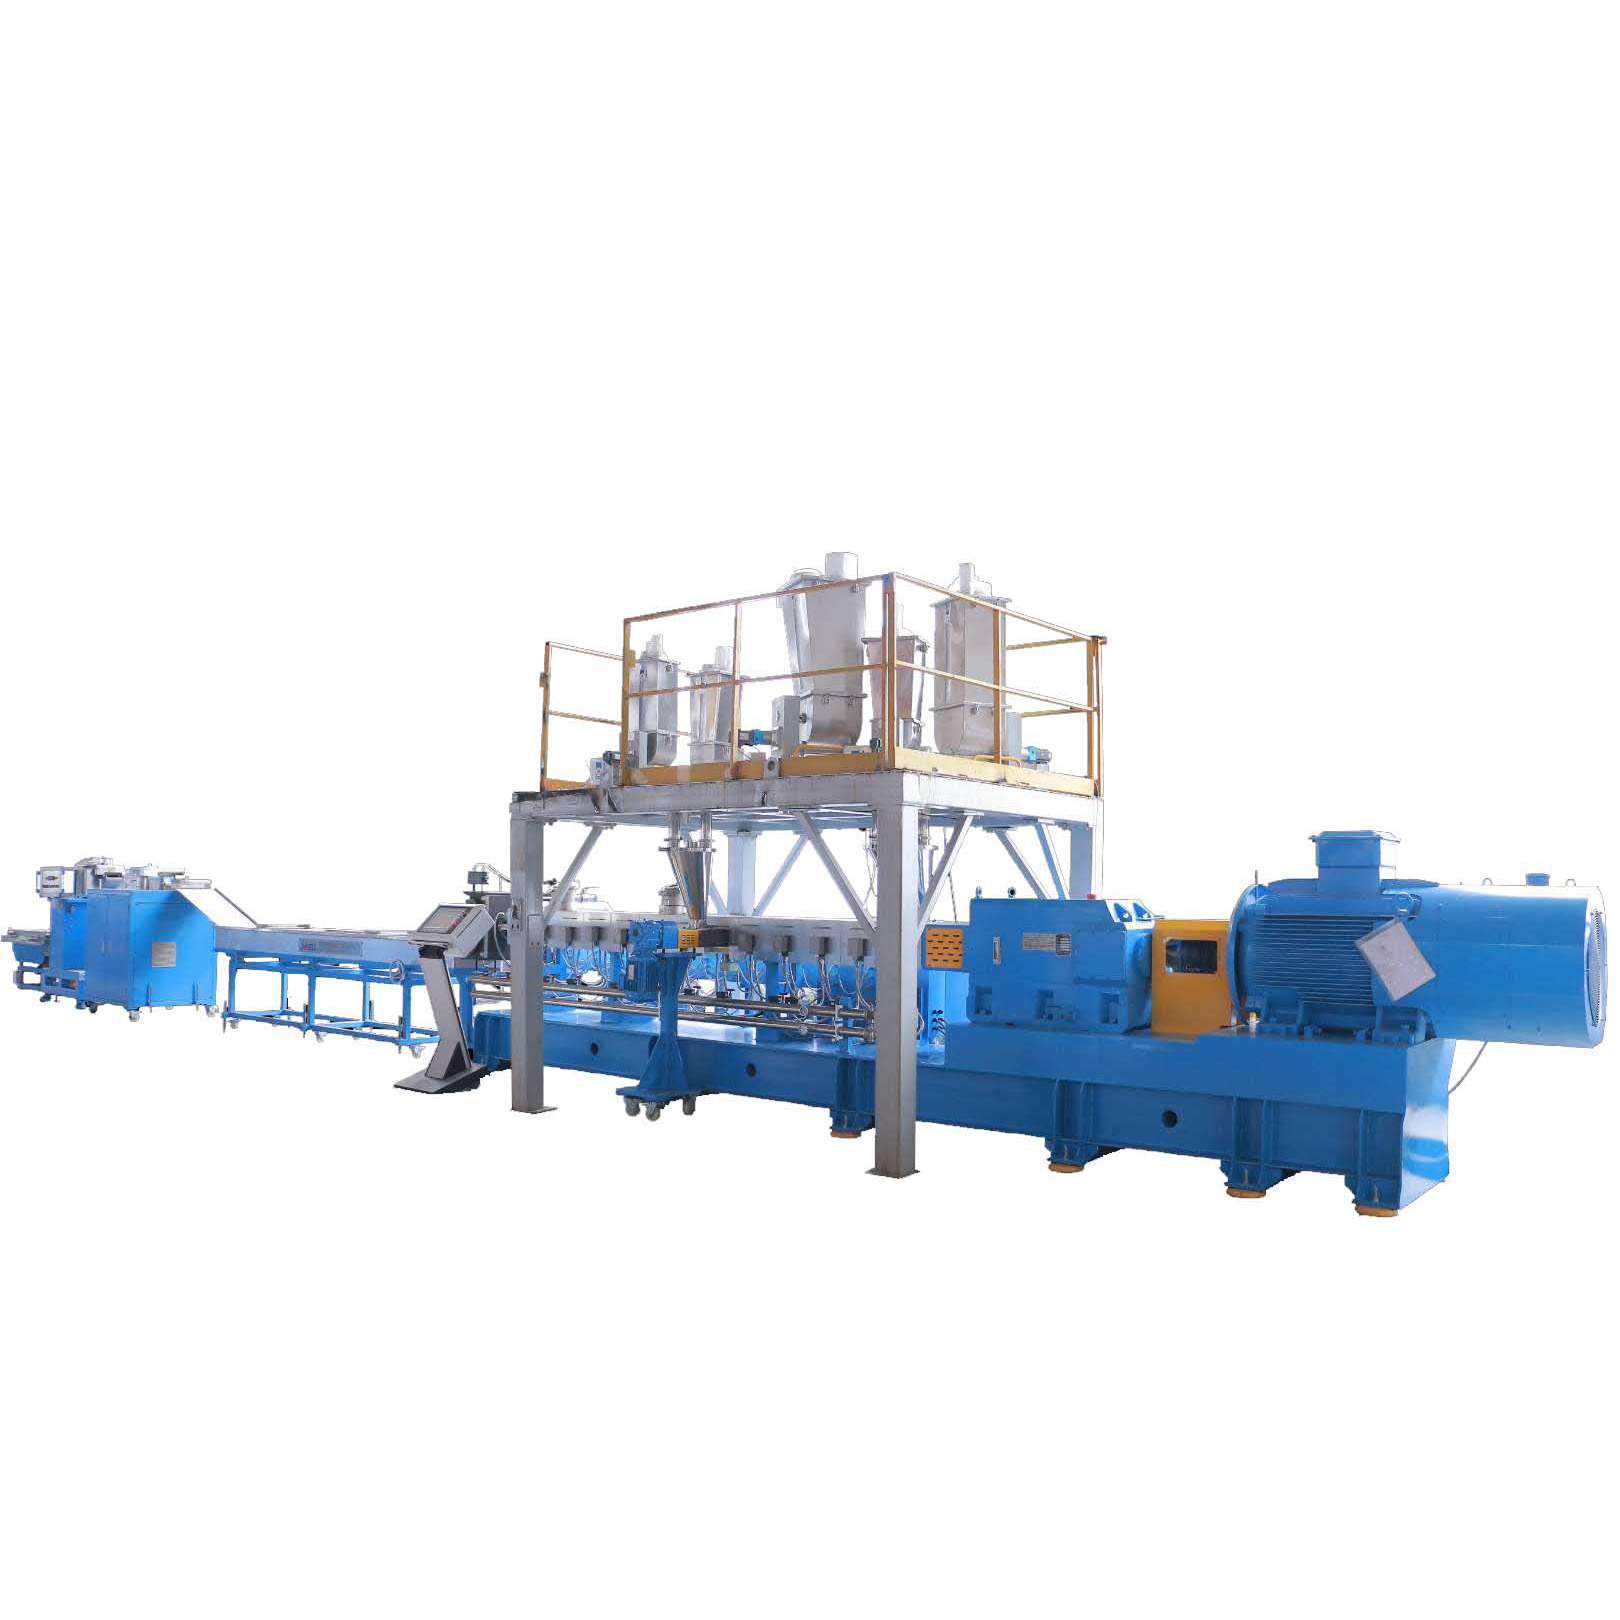
El núcleo mecánico de cualquier extrusora de doble tornillo es su configuración de tornillo y cilindro. Operando según un principio co-rotativo y completamente entrelazado, esta geometría interna dicta todo el proceso de composición.
A diferencia de las extrusoras tradicionales de un solo tornillo, los perfiles de doble tornillo son inherentemente modulares. Utilizan elementos mecanizados con precisión que se deslizan sobre un eje estriado. Usted selecciona elementos específicos según el corte requerido y la intensidad de mezcla. Los elementos de transporte utilizan diferentes pasos para hacer avanzar el material de manera eficiente. Los pasos más amplios manejan la entrada de alto volumen en la zona de alimentación. Los lanzamientos más estrechos generan una presión esencial justo antes del dado. Los bloques de amasar actúan como principales herramientas de mezcla. Ajustar el ángulo de escalonamiento de los discos de amasado equilibra perfectamente la mezcla dispersiva con la mezcla distributiva.
La relación Longitud-Diámetro determina el tiempo de residencia y el espacio de procesamiento físico disponible. Usted modifica la longitud del cañón simplemente agregando o quitando secciones modulares. Se construyen relaciones más largas que van de 40 a 52 para procesos complejos como la extrusión reactiva o la desgasificación de múltiples etapas. Las proporciones más cortas, entre 24 y 32, se dirigen a materiales sensibles al calor como el PVC. La exposición prolongada al calor en estas configuraciones más cortas se minimiza para evitar la degradación irreversible del polímero.
Imagínese procesar un lote de poliamida reforzada con un 30 por ciento de fibra de vidrio. Un barril nitrurado estándar mostraría una puntuación significativa en tan solo unos meses. El procesamiento de cargas abrasivas requiere una metalurgia robusta. Los fabricantes personalizan los materiales de construcción de los revestimientos del cañón y los elementos de los tornillos para evitar el desgaste prematuro.
| Tipo de metalurgia | Característica primaria | más adecuada para |
|---|---|---|
| Acero nitrurado | Dureza superficial estándar, muy rentable. | Polímeros estándar sin relleno o ligeramente rellenos. |
| Aleaciones bimetálicas | Alta resistencia al desgaste con una gruesa capa protectora interior. | Compuestos abrasivos como entre un 15 y un 30 por ciento de fibra de vidrio o talco. |
| Metalurgia de polvos | Desgaste extremo y resistencia a la corrosión severa. | Ambientes altamente abrasivos que exceden el 40 por ciento de fibra de vidrio. |
Más allá del barril, la estabilidad del proceso depende enteramente de la introducción de materia prima. La alimentación inconsistente provoca picos de presión, aumentos repentinos en el cabezal del troquel y productos fuera de especificaciones.
Los alimentadores volumétricos entregan material basándose únicamente en la velocidad del tornillo. Las variaciones naturales de la densidad aparente provocan aquí graves errores de dosificación. Para obtener compuestos de precisión, las instalaciones integran alimentadores gravimétricos por pérdida de peso personalizados. Estos sistemas avanzados miden el peso exacto del material y ajustan la velocidad del tornillo en tiempo real para mantener un caudal másico impecable. Este nivel de personalización no es negociable para formulaciones de tolerancia estricta, como los plásticos de grado médico.
No todos los materiales sobreviven a la garganta de alimentación principal. Los ingenieros mecanizan aberturas específicas para alimentadores laterales y puertos de inyección de líquido más abajo. Los alimentadores laterales introducen materiales frágiles como fibras de vidrio o retardantes de llama sensibles al calor. Introducirlos en una matriz polimérica ya fundida reduce el cizallamiento y el tiempo de residencia. Esto preserva perfectamente la integridad de la fibra. Los puertos de inyección de líquido introducen colorantes o agentes reactivos directamente en la masa fundida presurizada.
La gestión del perfil térmico y la extracción de volátiles son los siguientes obstáculos críticos. Estas funciones requieren una personalización precisa basada en la conductividad térmica y el contenido de humedad inherente.
Cada sección modular del cañón actúa como una zona de temperatura independiente. Las configuraciones estándar utilizan calentadores de aluminio fundido. Los plásticos de ingeniería de alta temperatura requieren calentadores de cobre fundido o bandas cerámicas para soportar cargas térmicas extremas. Los canales de enfriamiento internos contrarrestan la inmensa fricción interna generada por procesos de alto cizallamiento. Los sistemas hacen circular agua ablandada o aceite térmico para evitar que la temperatura de fusión supere el umbral de degradación.
La humedad y el aire atrapado deben extraerse a la fuerza para evitar huecos estructurales en el producto final. Los fabricantes colocan una o varias zonas de desgasificación al vacío a lo largo del cañón. Para materiales altamente higroscópicos como el PET, los sistemas de vacío profundo combinados con trampas de condensación personalizadas garantizan una salida sin burbujas.
La extrusora funde y mezcla, pero el equipo posterior determina la viabilidad del producto final. La transición de una masa fundida presurizada a una pastilla uniforme requiere ingeniería sincronizada.
El cabezal del troquel es el punto de transición crítico. Los canales de flujo personalizados diseñados mediante dinámica de fluidos computacional eliminan los puntos muertos. Si el polímero se estanca, se degrada y provoca manchas negras en el producto final. Los cambiadores de pantalla especializados permiten a los operadores filtrar impurezas sin detener nunca el proceso de producción.
La resistencia al fundido y la pegajosidad del polímero dictan el método de corte. La selección de la configuración adecuada de la máquina peletizadora de plástico garantiza la geometría y la densidad aparente de los gránulos adecuadas. Los fabricantes ofrecen tres configuraciones principales.
Para garantizar una producción continua, todo el sistema debe funcionar en armonía. Una totalmente sincronizada línea de peletización de doble tornillo permite que el sistema de control maestro ajuste la velocidad del cortador en tiempo real. Esto garantiza dimensiones uniformes del pellet a pesar de pequeñas fluctuaciones en la velocidad de alimentación.
Las piezas mecánicas proporcionan capacidad física, pero el software ofrece coherencia. Los paneles disponibles en el mercado carecen de la gestión granular de recetas que requieren las modernas instalaciones de elaboración de compuestos.
Imagine cambiar de un polipropileno de alto flujo a una mezcla de ABS altamente viscosa. En lugar de una recalibración manual, una interfaz personalizada ejecuta el cambio instantáneamente. Las personalizaciones incluyen soporte en varios idiomas, acceso de usuarios en varios niveles y un amplio almacenamiento de recetas. Esto impide que los operadores generales alteren los parámetros principales y minimiza el error humano.
Depender de comprobaciones manuales de parámetros es obsoleto en las fábricas modernas. Las extrusoras personalizadas utilizan sensores inteligentes para monitorear continuamente la presión de fusión, la temperatura y el par del motor. La transmisión perfecta de estos datos permite el mantenimiento predictivo. Detectar tempranamente un aumento gradual del torque previene fallas catastróficas a mitad de producción.
La extrusión de doble tornillo abarca sectores muy diferentes. Los fabricantes de primer nivel diseñan soluciones basadas enteramente en sensibilidades térmicas y de corte específicas.
La producción de masterbatch exige una mezcla excepcional. Si los pigmentos se aglomeran, el producto final sufre vetas de color. Los perfiles de tornillo personalizados con bloques de amasado intensivo descomponen eficazmente estos aglomerados. Las características de limpieza rápida, como los cabezales de troquel de apertura rápida y los tornillos de limpieza automática, minimizan la contaminación cruzada durante los cambios de color frecuentes.
El procesamiento de resina posconsumo requiere configuraciones especializadas de alto torque. Las extrusoras de la serie de alto rendimiento cuentan con capacidades de torsión específicas diseñadas para fundidos difíciles. Cuando el PET reciclado se enfrenta al calor y la humedad, se degrada rápidamente. Las extrusoras especializadas de alto torque con sistemas de ventilación de alto vacío de múltiples etapas extraen agresivamente la humedad. Esto a menudo elimina la necesidad de un presecado que consume mucha energía. Los bioplásticos exigen un enfoque completamente diferente. El enfriamiento interno optimizado y los perfiles de tornillo de bajo cizallamiento funden suavemente el polímero sin romper su delicada cadena molecular.
Seleccionar un proveedor de equipos es una decisión de capital estratégica que afecta décadas de producción. Mire más allá del precio inicial y evalúe la profundidad de la ingeniería.
Primero, evalúe las capacidades de ingeniería internas. Un fabricante confiable utiliza modelado 3D avanzado y simulación reológica para probar un diseño de tornillo personalizado antes de cortar cualquier metal.
En segundo lugar, exigir un laboratorio de pruebas integral. Nunca compre una línea de capitalización basada en cálculos teóricos. Realice pruebas físicas utilizando sus materias primas reales. Verifique las tasas de rendimiento y la calidad final de los pellets en extrusoras a escala piloto antes de firmar un contrato.
Por último, examinar la infraestructura posventa. Las máquinas personalizadas necesitan mantenimiento especializado. Consulta términos de garantía, tiempos de respuesta y disponibilidad de repuestos. Una sólida red de servicio global minimiza las interrupciones prolongadas de la producción.
Personalizar su extrusora de doble tornillo mejora la producción, reduce el desperdicio de material y alinea perfectamente los componentes mecánicos con sus necesidades de procesamiento. Esto cambia la dinámica de una simple compra de equipo a una asociación de ingeniería a largo plazo. Las máquinas estándar simplemente no pueden ofrecer este nivel de confiabilidad. Si está listo para actualizar su planta de producción, comuníquese hoy con un equipo de ingeniería experto para configurar una línea de extrusión personalizada que se ajuste a sus especificaciones exactas de materiales e impulse su eficiencia operativa.
Los gastos de capital iniciales para una máquina personalizada pueden ser entre un 15 y un 30 por ciento más altos dependiendo de la metalurgia especializada y los módulos de automatización avanzados. Sin embargo, el retorno de la inversión se logra rápidamente. Las máquinas personalizadas reducen drásticamente las tasas de desperdicio de material, optimizan el consumo de energía y mantienen un mayor tiempo de actividad continua. En última instancia, esto reduce el coste total por kilogramo de pellets producidos.
No. Si bien las extrusoras de un solo tornillo pueden presentar geometrías de tornillo personalizadas, fundamentalmente carecen de la modularidad inherente de los sistemas de doble tornillo. Las extrusoras de doble tornillo utilizan elementos de tornillo segmentados que se deslizan sobre un eje estriado. Esto permite a los ingenieros reconfigurar completamente las zonas de mezcla, transporte y amasado a medida que evolucionan los requisitos de producción.
El cronograma de fabricación para una línea de extrusión y peletización posterior totalmente personalizada generalmente oscila entre 12 y 24 semanas. Este plazo representa la fase de ingeniería inicial, la adquisición de aleaciones especializadas de alto desgaste, el mecanizado CNC preciso y las pruebas integrales de aceptación en fábrica antes del envío.
Sí, esta es una ventaja principal de una plataforma modular. Si las formulaciones de sus materiales cambian, los fabricantes pueden suministrar nuevos elementos de tornillo para alterar el perfil de corte. Puede actualizar el barril con puertos de alimentación laterales adicionales o actualizar el cabezal de peletización posterior sin comprar una máquina completamente nueva.
Cuando se diseña con metalurgia especializada y se somete a un mantenimiento predictivo adecuado, una extrusora de doble tornillo personalizada funciona de manera rutinaria de manera eficiente durante 15 a 20 años. La sustitución de piezas de desgaste modulares, como elementos de tornillo y revestimientos de cilindro, prolonga significativamente la vida útil de la máquina central.
El procesamiento de compuestos con alto contenido de cargas requiere una resistencia extrema al desgaste. Los ingenieros abordan esto recubriendo el cañón con aleaciones bimetálicas o materiales pulvimetalúrgicos. También utilizan recubrimientos especializados resistentes al desgaste en los elementos del tornillo para evitar rayaduras prematuras y mantener tolerancias precisas a lo largo del tiempo.


