
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-19 Origen:Sitio


La calidad del plástico reciclado fluctúa enormemente. Los directores de planta y los operadores de extrusión conocen muy bien esta frustración. Introduce un lote de material triturado en la tolva y, de repente, la presión de fusión de la máquina aumenta o la cara del troquel comienza a babear. ¿Por qué ocurre esta inconsistencia? La respuesta está en cómo el procesamiento térmico altera fundamentalmente las propiedades físicas de un polímero.
Ignorar las características de flujo de fusión de un material conduce inevitablemente a productos finales defectuosos. En la fábrica, esta supervisión se traduce directamente en costosos tiempos de inactividad de las máquinas, desperdicio de energía y rechazo de material. Para navegar con éxito las complejidades de la recuperación de polímeros, dominar el índice de flujo de fusión no es negociable. Requiere mucho más que pruebas básicas de laboratorio. Exige la implementación de equipos de procesamiento avanzados diseñados para corregir estos cambios reológicos sobre la marcha.
El procesamiento eficaz de resinas recicladas requiere una comprensión científica de cómo se comportan los polímeros bajo calor intenso y estrés cortante. La tasa de flujo de fusión sirve como métrica de diagnóstico fundamental para este análisis crítico.
El índice de flujo de fusión, frecuentemente denominado índice de flujo de fusión, es una medida estandarizada. Cuantifica exactamente la facilidad con la que una masa fundida termoplástica fluye bajo presión. En términos prácticos, los técnicos de laboratorio miden la masa de un polímero extruido a través de un troquel capilar mecanizado con precisión. Aplican un peso muerto específico a temperatura constante durante un período de diez minutos.
La unidad de medida estándar es gramos por diez minutos. Los diferentes polímeros exigen condiciones de prueba muy específicas. Por ejemplo, las pruebas de polipropileno se realizan convencionalmente a 230 grados Celsius con una carga de 2,16 kilogramos. El polietileno utiliza exactamente la misma carga pero a 190 grados Celsius. Establecer estas mediciones de referencia permite a las instalaciones de reciclaje categorizar la chatarra de entrada con precisión y predecir cómo se comportará el plástico una vez que ingrese a un cilindro extrusor calentado.
Las propiedades físicas de un plástico provienen de su estructura molecular. Específicamente, la longitud de sus cadenas de polímeros entrelazadas dicta su resistencia y flexibilidad. El índice de fluidez actúa como un indicador indirecto altamente confiable tanto del peso molecular como de la viscosidad del fundido.
Cuando un material plástico posee largas cadenas de polímeros entrelazadas, tiene un alto peso molecular. Estas largas cadenas resisten naturalmente el movimiento cuando se derriten, creando una alta viscosidad de la masa fundida. En consecuencia, el material fluye lentamente a través del troquel de prueba, lo que produce un valor de caudal bajo. Por el contrario, las cadenas poliméricas más cortas indican un peso molecular más bajo. El material exhibe una baja viscosidad en estado fundido y fluye rápidamente bajo presión, lo que resulta en un alto valor de caudal.
Los ingenieros de procesos confían diariamente en esta relación inversa. Si un lote de plástico reciclado muestra un caudal significativamente mayor que su homólogo virgen, los operadores deducen inmediatamente que las cadenas de polímero se fracturaron durante ciclos de vida anteriores.
Pasar de la fabricación de plástico virgen al procesamiento de plástico reciclado posconsumo introduce un enorme grado de imprevisibilidad en los materiales. Análisis recientes de la industria revelan un fuerte cambio en el mercado mundial de plásticos con respecto a los estándares de materiales. Impulsados por estrictos mandatos gubernamentales para un mayor contenido reciclado en los envases de consumo, los principales propietarios de marcas están rechazando firmemente las resinas recicladas de baja calidad. Hoy en día, exigen pellets reciclados que funcionen de manera idéntica a los materiales vírgenes en sus líneas de producción de alta velocidad.
Esta tendencia de la industria ha transformado la elaboración de perfiles de flujo. Ya no se trata sólo de un control de calidad básico; es una herramienta crítica de cumplimiento y valoración. Los procesadores que no garantizan tolerancias estrictas de flujo están perdiendo rápidamente contratos lucrativos frente a competidores equipados con tecnologías avanzadas de control reológico.
Las resinas vírgenes llegan con hojas de especificaciones certificadas directamente de plantas petroquímicas. Los plásticos posconsumo tienen una historia térmica dura y compleja. Han sido derretidos, moldeados, enfriados, expuestos a la radiación ultravioleta ambiental y triturados agresivamente. Cada etapa ejerce una tensión microscópica sobre la matriz polimérica.
Las pruebas permiten a los técnicos de control de calidad cuantificar el alcance exacto de esta degradación. Al comparar el caudal de desechos plásticos entrantes con las líneas de base establecidas por la industria, las instalaciones determinan el destino del material. Los plásticos estructuralmente sanos pasan a aplicaciones de alto rendimiento. Los lotes muy degradados quedan relegados a productos menos exigentes, como madera compuesta o tuberías de drenaje enterradas.
Los compradores de pellets de plástico reciclado exigen una consistencia reológica inquebrantable. Los procesos de fabricación del producto final operan bajo parámetros increíblemente estrictos. Si el caudal de pellets reciclados fluctúa inesperadamente de una caja a otra, inevitablemente toda la línea de fabricación fallará.
Específicamente, el moldeo por inyección requiere un caudal relativamente alto. La masa fundida debe llenar rápidamente las intrincadas cavidades del molde antes de solidificarse. Un flujo inusualmente bajo provoca disparos cortos, lo que deja el molde incompleto. Por el contrario, el moldeo por extrusión y soplado requiere un caudal bajo para mantener la resistencia de la masa fundida. Esto evita que el preformado de plástico fundido se hunda por su propio peso antes de que se cierre el molde. Un control preciso garantiza que los pellets reciclados cumplan con las especificaciones exactas posteriores, preservando el valor económico del material recuperado.
La ciencia de los polímeros utiliza varias métricas distintas pero relacionadas para describir el comportamiento del flujo. Aclarar las diferencias matizadas entre el flujo másico, el flujo volumétrico y la viscosidad real del material fundido es esencial para una calibración precisa de los equipos en la fábrica.
Mientras que el índice de flujo de fusión mide la masa del polímero extruido, el índice de volumen de fusión mide el volumen del polímero extruido exactamente en las mismas condiciones estándar. Esta medida se expresa en centímetros cúbicos por diez minutos.
La tasa de volumen resulta particularmente útil cuando se evalúan plásticos muy cargados. Las resinas compuestas con carbonato de calcio, fibras de vidrio o talco poseen gravedades específicas significativamente alteradas. Depender únicamente de la masa proporciona una perspectiva sesgada del comportamiento real del flujo del material dentro del cilindro de la máquina. La tasa de volumen elimina por completo la variable de densidad, ofreciendo una representación pura del flujo volumétrico.
La viscosidad de la masa fundida es la propiedad fundamental que describe la resistencia interna de un fluido a fluir. Los reómetros capilares avanzados miden esto en pascales-segundo. Tanto los caudales másicos como volumétricos son mediciones empíricas simplificadas de un solo punto. Se correlacionan fuertemente con la viscosidad de la masa fundida pero no proporcionan una curva reológica completa.
| Unidad de medida | métrica | Qué mide | Aplicación principal en reciclaje |
|---|---|---|---|
| Tasa de flujo de fusión | gramos/10 minutos | Flujo de masa a lo largo del tiempo | Control de calidad estándar y clasificación de materiales. |
| Tasa de volumen de fusión | cm³/10 min | Flujo volumétrico a lo largo del tiempo | Evaluación de plásticos reciclados compuestos o altamente cargados. |
| Viscosidad del derretimiento | pa·s | Resistencia interna al flujo | Ingeniería de procesos avanzada y optimización del diseño de tornillos. |
Los ingenieros utilizan estos puntos de datos para ajustar los parámetros operativos de sus líneas de reciclaje. Si los datos de volumen indican una masa fundida altamente viscosa, los operadores aumentan proactivamente la temperatura del barril o ajustan la velocidad del tornillo. Esto evita una carga excesiva del motor y una degradación no deseada por corte.
El principal desafío del reciclaje mecánico es que el plástico no es infinitamente reciclable sin intervención química. Comprender exactamente cómo los ciclos de procesamiento repetidos alteran el índice de flujo es vital para la planificación operativa a largo plazo.
Introducir desechos de plástico en una extrusora los somete inmediatamente a una intensa energía térmica de las bandas calentadoras. Al mismo tiempo, el tornillo que gira rápidamente genera una tensión de corte mecánica severa. Esta dura combinación induce la degradación termomecánica.
La reacción exacta depende en gran medida del tipo de polímero. En el polipropileno, la tensión térmica y de corte provoca principalmente que la larga columna vertebral del polímero se rompa en segmentos más cortos. Este proceso, conocido como escisión de cadena, conduce a un aumento progresivo del caudal con cada ciclo de reciclaje. El material se vuelve notablemente más fluido pero pierde resistencia crítica a la tracción y al impacto. Además, ciertos grados de polietileno tienden a formar enlaces cruzados entre cadenas de polímeros bajo calor excesivo. Esto crea una estructura molecular compleja, similar a una red, que en realidad disminuye el caudal a lo largo de múltiples ciclos, lo que hace que el material sea más rígido y más difícil de procesar.
Los datos empíricos demuestran que un circuito de reciclaje directo y sin mezclar de polipropileno puede duplicar o triplicar su caudal después de solo tres ciclos de vida. Debido a estos cambios altamente predecibles, las instalaciones de reciclaje rara vez procesan chatarra altamente degradada para aplicaciones estructurales exigentes.
En cambio, los operadores establecen protocolos de mezcla precisos en la fábrica. Al mezclar proporciones calculadas de chatarra posconsumo con plásticos vírgenes, las instalaciones estabilizan el caudal agregado. Esta práctica garantiza que el producto granulado final se mantenga dentro de las tolerancias de fabricación aceptables.
Generar datos confiables requiere un estricto cumplimiento de los protocolos de prueba internacionales. Esto elimina las conjeturas y garantiza que los datos sean universalmente aceptados por compradores estrictos.
Los técnicos miden los caudales utilizando un instrumento de laboratorio especializado conocido como plastómetro de extrusión. Los procedimientos de prueba se rigen rigurosamente por normas internacionales, predominantemente ISO 1133 y ASTM D1238.
El aparato consta de un cilindro metálico calentado con un diámetro interno específico. Un troquel capilar mecanizado con precisión se encuentra en la parte inferior del cilindro. Un técnico carga con cuidado escamas de plástico secas en este barril calentado, lo que les permite precalentarse y derretirse. Insertan un pistón y aplican un peso muerto estandarizado en la parte superior. Este peso fuerza al plástico fundido a través del pequeño troquel. El extruido que emerge en un intervalo de tiempo determinado se corta y pesa meticulosamente para calcular el valor final.
Generar lecturas precisas requiere una estricta disciplina de laboratorio. Varias variables ambientales pueden distorsionar drásticamente los resultados si no se gestionan adecuadamente. Los plásticos higroscópicos, como el PET y el nailon, absorben agresivamente la humedad de la atmósfera. Sin un secado completo antes de la prueba, la humedad atrapada se convierte en vapor dentro del barril calentado. Esto actúa como un plastificante temporal, inflando artificialmente la lectura y acelerando la degradación hidrolítica durante la prueba misma.
Además, los técnicos deben limpiar meticulosamente el cilindro, el pistón y la matriz con herramientas de latón entre cada prueba. Incluso los residuos microscópicos de polímero quemado y degradado de un lote anterior alteran la dinámica del flujo e invalidan por completo los resultados posteriores.
Comprender la ciencia detrás del flujo de fusión es sólo la fase de diagnóstico. El verdadero desafío operativo radica en controlar y estabilizar activamente esta métrica durante la producción continua. Los caudales de chatarra entrante varían enormemente. Para transformar estos desechos inconsistentes en resina comercialmente viable, los fabricantes confían en una máquina peletizadora de plástico de alta ingeniería diseñada específicamente para el manejo de la reología de polímeros.
La humedad y los compuestos orgánicos volátiles actúan como los principales culpables de las fluctuaciones no deseadas del flujo. Calentar polímeros en presencia de humedad provoca hidrólisis, que escinde las cadenas de polímeros y aumenta drásticamente el caudal. Las tintas de impresión residuales y los contaminantes de la superficie también crean burbujas de gas que interrumpen el flujo continuo de fusión.
Los equipos modernos abordan esta amenaza mediante sistemas de desgasificación al vacío multizona. A medida que el plástico pasa a un estado fundido, las bombas de vacío Roots de alta potencia extraen vapor, monómeros de bajo peso molecular y gases volátiles. En una línea bien optimizada, se puede escuchar claramente el silbido del vapor extraído. La eliminación de estas impurezas antes de que el plástico llegue al cabezal del troquel evita la degradación hidrolítica, estabilizando así el producto final.
El proceso de extrusión depende inherentemente del corte mecánico para generar calor de fusión. Sin embargo, un esfuerzo cortante excesivo fractura las cadenas de polímeros. Las máquinas inferiores dependen de la fricción de fuerza bruta, generando un calor cortante excesivo que destruye la integridad del material.
Los sistemas de alta gama evitan esto mediante geometrías de tornillos muy específicas. Diseñados con relaciones L/D optimizadas de 32:1 o 36:1 y recubrimientos bimetálicos, estos tornillos proporcionan energía mecánica exacta sin corte excesivo. Los sofisticados controladores de temperatura PID funcionan en conjunto con sistemas de refrigeración por agua. Si las temperaturas de fusión aumentan debido a la fricción interna, el sistema de enfriamiento se activa instantáneamente. Esto evita la degradación descontrolada del polímero y mantiene el índice de flujo de los gránulos reciclados estrictamente dentro del objetivo.
En muchas aplicaciones del mundo real, los residuos plásticos entrantes se han degradado hasta un punto en el que su caudal natural es simplemente demasiado alto. Una superior línea de peletización de plástico actúa como un mezclador intensivo, lo que permite a los operadores introducir aditivos específicos directamente en la masa fundida.
Los extensores de cadena reconectan las cadenas de polímero rotas, reduciendo efectivamente el caudal y restaurando la resistencia a la tracción. Los peróxidos de reología controlada pueden aumentar intencionalmente el caudal si el objetivo es una resina de alto flujo. Las zonas de mezcla dispersiva y distributiva de la máquina garantizan que los modificadores químicos se integren uniformemente a un nivel microscópico, eliminando discrepancias erráticas de flujo dentro del lote final.
Seleccionar la maquinaria adecuada requiere alinear las especificaciones del equipo con las características reológicas de su flujo de residuos específico. Los plásticos rígidos, como las botellas de HDPE, las carcasas de baterías de PP y los desechos electrónicos de ABS, presentan desafíos de procesamiento únicos debido a su alta densidad aparente y comportamiento de fusión.
Los operadores deben elegir entre arquitecturas de extrusión de una o dos etapas según la condición del material de entrada.
Una línea de una sola etapa utiliza un cilindro extrusor largo. Esta configuración es muy eficiente y ejerce menos historia térmica total sobre el plástico. Debido a que el material pasa menos tiempo bajo calor y cizallamiento, una línea de una sola etapa es la opción óptima para triturado rígido, limpio y prelavado que ya posee un caudal inicial uniforme.
Por el contrario, los plásticos rígidos muy contaminados requieren una configuración de doble etapa. Una extrusora primaria funde y desgasifica en gran medida el material, alimentándolo directamente a una extrusora secundaria, más corta, para filtración adicional y generación de presión. Si bien esto amplía la historia térmica, la homogeneización superior y la extracción de volátiles son absolutamente esenciales para gestionar caudales iniciales mixtos.
La maquinaria estandarizada rara vez ofrece una estabilidad óptima para flujos complejos. El procesamiento de desechos de tuberías rígidas de HDPE de alta viscosidad exige una caja de engranajes robusta y de alto torque y tornillos de vuelo profundo para evitar el estancamiento del material.
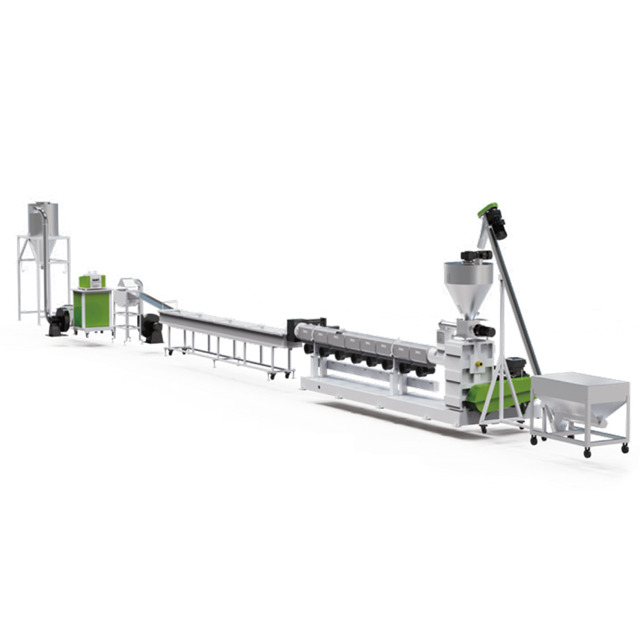
Los mecanismos de alimentación también juegan un papel crucial. El material triturado de plástico rígido presenta una alta densidad aparente. La utilización de una especializada línea de granulación de plástico rígido equipada con un alimentador forzado de tolva garantiza que un volumen constante de material ingrese al tornillo. Esto evita el aumento repentino. El aumento repentino causa fluctuaciones severas en la presión de la masa fundida, lo que lleva a un calentamiento por cizallamiento desigual y a una calidad final errática del pellet. La adaptación de estos componentes específicos maximiza el rendimiento y al mismo tiempo salvaguarda la integridad estructural.
La tasa de flujo de fusión es la métrica de salud más importante para los plásticos reciclados. Dicta el valor final, el rendimiento estructural y la usabilidad de su resina recuperada en un mercado altamente competitivo. Probar con precisión la chatarra entrante es sólo el primer paso del diagnóstico. Para controlar verdaderamente la reología se requiere maquinaria de reciclaje robusta y científicamente diseñada.
¿Tiene problemas con una presión de fusión errática, caudales inconsistentes y lotes rechazados? Si la configuración actual de su fábrica no puede soportar las estrictas demandas reológicas del procesamiento posconsumo moderno, es hora de evaluar su equipo. La actualización a la tecnología de extrusión líder en la industria garantiza una calidad superior de los pellets, minimiza el tiempo de inactividad y protege sus resultados. Explore soluciones de extrusión personalizadas y de alto rendimiento en Jwell Machinery para estabilizar su producción hoy.
No existe un estándar universal para un caudal "bueno". La métrica ideal está estrictamente dictada por el proceso de fabricación posterior. El moldeo por inyección requiere un llenado rápido de la cavidad, lo que hace deseable un mayor caudal de entre 10 y 50 gramos por diez minutos. Los procesos de extrusión, como la fabricación de tuberías, requieren una alta resistencia del fundido para mantener la forma, lo que requiere un caudal bajo de entre 0,5 y 3 gramos cada diez minutos. Un pellet de alta calidad cumple consistentemente con el objetivo del comprador sin variación de un lote a otro.
Si bien la maquinaria no puede revertir mágicamente la degradación por sí sola, una línea configurada correctamente corrige y estabiliza absolutamente el caudal. Zonas de mezcla avanzadas dentro del tornillo que mezclan extensores de cadena, agentes reticulantes o resina virgen directamente en la chatarra degradada. La excelente desgasificación y el control de corte optimizado evitan una mayor degradación durante el procesamiento, lo que devuelve el material a las especificaciones comerciales.
El caudal de polipropileno aumenta debido a la escisión de la cadena. Durante su ciclo de vida y extrusión, el polímero se enfrenta a graves tensiones térmicas, mecánicas y oxidativas. Esta energía rompe las largas cadenas moleculares de carbono. Las cadenas más cortas disminuyen el peso molecular promedio. Un peso molecular más bajo da como resultado una viscosidad de fusión más baja, lo que se manifiesta como un caudal más rápido durante la prueba.
Las principales diferencias radican en el manejo de materiales, los mecanismos de alimentación y el diseño del tornillo. Las líneas flexibles para películas de LDPE incorporan una cortadora-compactadora para precalentar y densificar materiales esponjosos. Las líneas rígidas para botellas de HDPE o ABS procesan escamas duras con alta densidad aparente. Estos utilizan alimentadores forzados con tolva en lugar de compactadores. Las geometrías de los tornillos también difieren, ya que los plásticos rígidos requieren relaciones de compresión únicas para fundirse de manera eficiente sin alterar el caudal.
La humedad distorsiona drásticamente los resultados de las pruebas de plásticos higroscópicos como el PET. Si el material no se cristaliza y seca completamente antes de ingresar al indexador de fusión, la humedad residual se convierte en vapor. Este vapor actúa como plastificante y provoca una rápida degradación hidrolítica dentro del barril de prueba. Las cadenas de polímero se rompen durante la propia prueba, lo que da como resultado una lectura de caudal artificialmente alta y completamente inexacta.
La presión de fusión actúa como el pulso de la línea de extrusión. Si el caudal de la chatarra entrante fluctúa, la viscosidad cambia, lo que inmediatamente provoca que la presión de fusión aumente o disminuya. Al monitorear estos cambios de presión en tiempo real en el cabezal de troquel, los operadores pueden ajustar la velocidad del tornillo o la configuración del cambiador de pantalla. La presión constante de la masa fundida garantiza un calentamiento uniforme, lo cual es fundamental para producir gránulos con un índice de flujo estable y predecible.


