
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-21 Origen:Sitio


Caminar por el suelo de cualquier importante planta de fabricación de compuestos revela una mina de oro escondida: los desechos de compuestos de madera y plástico. Sin embargo, tirar madera y plástico juntos en una línea de reciclaje estándar es una receta para el desastre. Una mala preparación destruye las máquinas de procesamiento y reduce gravemente la calidad de los pellets finales. En este tutorial técnico, desglosamos las comprobaciones operativas exactas necesarias para procesar este desafiante material de forma segura, garantizando el máximo retorno de su inversión en reciclaje industrial.
El mercado mundial de compuestos se ha disparado en las últimas dos décadas. Actualmente, somos testigos de una ola masiva de tarimas y revestimientos de primera generación que llegan al final de su vida útil. Los analistas de mercado apuntan a un fuerte giro de la industria. Las presiones regulatorias y los costos volátiles de los petroquímicos están obligando a los fabricantes a adoptar sistemas de reciclaje de circuito cerrado. El reprocesamiento ya no es sólo una iniciativa ecológica; es una táctica de supervivencia fundamental para mantener los márgenes de beneficio.
Al desviar la chatarra compuesta de los vertederos, el sector de la construcción reduce significativamente su huella medioambiental. A diferencia de la madera estándar, la matriz polimérica que encapsula la harina de madera evita la degradación natural. Convertir los recortes y los desechos posconsumo en gránulos utilizables extiende el ciclo de vida de estos materiales. En consecuencia, las instalaciones se protegen de las crisis de la cadena de suministro y reducen su dependencia del precio de la resina virgen.
Antes de que los restos lleguen a las cuchillas, la clasificación es su primera línea de defensa. Las tablas para terrazas posconsumo esconden peligros brutales. Los tornillos galvanizados cortados, los clavos oxidados y la grava incrustada son los culpables comunes en el piso de la fábrica.
Imagine un único soporte de acero deslizándose por la línea de clasificación. Ese metal romperá instantáneamente las cuchillas de acero endurecido de un granulador o rayará gravemente el cilindro de una extrusora. Es obligatoria una inspección visual rigurosa combinada con una detección automatizada. Los separadores magnéticos sobre banda deben estar calibrados con precisión para atrapar metales ferrosos. Los sistemas de corrientes parásitas altamente sensibles manejan contaminantes de aluminio y latón.
Además, las comprobaciones de compatibilidad de polímeros evitan la ruina de lotes enteros. WPC mezcla harina de madera con una resina base como polietileno, polipropileno o cloruro de polivinilo. La mezcla de desechos a base de polietileno con tableros a base de cloruro de polivinilo provoca una degradación química grave. Los puntos de fusión tan diferentes producen grumos frágiles e inútiles que obstruirán los equipos posteriores.
Las fibras de la madera extraen activamente la humedad del aire. Si los desechos de la plataforma se depositan en un jardín expuesto a la lluvia, la matriz orgánica interna se hincha con agua. Incluso los desechos de fabricación almacenados en interiores absorben la humedad ambiental con el tiempo.
Introducir material húmedo directamente en un barril caliente es un error de principiante. El intenso calor vaporiza instantáneamente la humedad atrapada. Se forman bolsas de vapor bajo alta presión dentro de la masa fundida de polímero. A medida que el plástico sale del cabezal, el vapor se expande violentamente. El resultado es una intensa formación de espuma, estructuras porosas y gránulos muy quebradizos.
Para evitar esto, los técnicos deben realizar una prueba del analizador de humedad. El objetivo estricto es reducir la humedad por debajo del 1,5 por ciento. Lograr esto requiere pasar los copos triturados por secadores deshumidificadores industriales. Para los compuestos a base de polietileno, las temperaturas rondan los 85 grados Celsius para evaporar el agua sin quemar la sensible harina de madera.
| Condición del material | Comportamiento de extrusión | Calidad final del pellet |
|---|---|---|
| Humedad superior al 3 por ciento | Desgasificación violenta, fuertes picos de presión y derretimiento | Espuma, muy porosa y estructuralmente frágil. |
| Humedad por debajo del 1,5 por ciento | Flujo de fusión estable, presión constante del troquel, transporte suave | Superficie densa y lisa, alta resistencia a la tracción |
Los granuladores de plástico estándar se ahogan con los materiales compuestos. El WPC es excepcionalmente denso y muy abrasivo. Forzar tablas gruesas para terrazas en una trituradora liviana provoca motores atascados, desgaste rápido de las cuchillas y nubes de polvo explosivas.
Los ingenieros saben que la reducción constante del tamaño dicta la estabilidad aguas abajo. La instalación de una especializada para compuestos de madera y plástico trituradora no es negociable. Estas unidades de servicio pesado cuentan con diseños de rotor en forma de V y un par enorme para cortar tablas densas de manera limpia, lo que garantiza una velocidad de alimentación predecible.
Antes de presionar el botón de inicio, ejecute una auditoría mecánica. Inspeccione las cuchillas rotativas y estacionarias. Los bordes romos pulverizan en lugar de cortar, creando polvo fino peligroso en lugar de escamas utilizables de 10 mm. Compruebe la pantalla de salida para ver si hay grietas finas. Finalmente, asegúrese de que el ciclón neumático de extracción de polvo genere el vacío adecuado, ya que el exceso de polvo de madera se quemará dentro del extrusor.
No toda la chatarra comparte la misma receta. Un perfil de cerca estándar puede contener un 60 por ciento de harina de madera, mientras que un poste estructural se inclina más hacia una división 50-50.
El procesamiento de un lote con alto contenido de madera exige perfiles de temperatura más bajos y velocidades de tornillo alteradas en comparación con una carga con mucho polímero. Cuando se trata de flujos posconsumo, realizar una prueba de contenido de cenizas establece una línea de base confiable. Este paso elimina las conjeturas al configurar los parámetros de la máquina.
El reciclaje mecánico inevitablemente degrada las cadenas de polímeros y debilita las fibras naturales. Los operadores deben evaluar si deben dosificar aditivos químicos nuevos durante la peletización. La adición de polímeros injertados de anhídrido maleico actúa como agente de acoplamiento, restaurando el vínculo vital entre la madera hidrofílica y el plástico hidrofóbico. Reponer lubricantes reduce la fricción interna, lo que evita que la madera se queme con alto cizallamiento.
Los compuestos poseen sensibilidades térmicas únicas. Si lleva el fuego a más de 200 grados centígrados, la harina orgánica se quemará. Esta carbonización oscurece el producto y destruye su resistencia a la tracción.
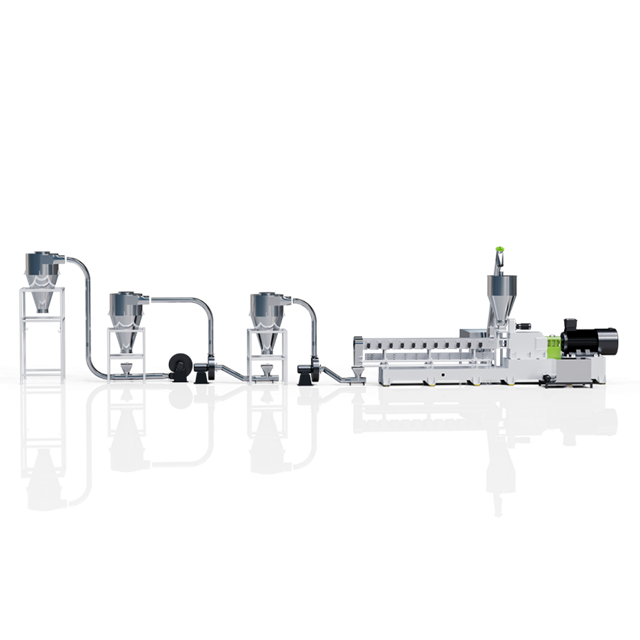
Antes de alimentar la línea, calibre las zonas de temperatura a lo largo de una extrusora de doble tornillo WPC dedicada . Mantenga fría la garganta de alimentación para evitar puentes. Aumente gradualmente el calor a través de las zonas de compresión según el punto de fusión específico de la resina. La utilización de sensores de termopar precisos garantiza que el perfil térmico permanezca estrictamente dentro de la ventana operativa.
A continuación, valide la unidad desgasificadora al vacío. Incluso las hojuelas debidamente secas liberan compuestos orgánicos volátiles bajo un intenso cizallamiento. Inspeccione las rejillas de ventilación de la aspiradora en busca de obstrucciones carbonizadas. Una bomba robusta que mantenga una presión negativa de alrededor de -0,08 MPa es esencial para aspirar el vapor residual antes del cabezal de troquel, evitando huecos en el producto final.
Por último, inspeccione el cambiador de pantalla hidráulico. La suciedad microscópica y las fracciones no fundidas obstruirán el troquel si el paquete de malla multicapa se ve comprometido. La filtración limpia evita picos de contrapresión peligrosos y dimensiones de pellets altamente inconsistentes.
Saltarse la fase de trituración a baja velocidad es un error clásico. A veces, los operadores intentan introducir tablones rígidos y macizos directamente en molinos de alta velocidad. El agonizante chirrido que sigue es el sonido de sobrecargas de torsión y cuchillas fracturadas. Utilice siempre una trituradora de doble eje para romper primero los perfiles masivos en trozos manejables.
Otro defecto fatal es depender de una configuración de un solo tornillo. Estas máquinas carecen del poder de mezcla dispersivo necesario para encapsular completamente las fibras de madera. El estándar de la industria exige sistemas de doble tornillo corrotativos o contrarrotativos para lograr una masa fundida homogénea sin degradación térmica.
Ignorar el desgaste abrasivo cuesta miles de dólares. La sílice y la lignina actúan como papel de lija contra las paredes del barril. Si se descuidan las mediciones de holgura de rutina entre los tramos del tornillo y el cilindro, se producen pérdidas masivas en la eficiencia del transporte. Al mezclar gotas, el equipo debe recibir servicio técnico profesional.
La adquisición de equipos de reciclaje industrial requiere mirar más allá de la hoja de especificaciones y comprender las cargas del mundo real. Al evaluar una máquina peletizadora de plástico para esta aplicación específica, concéntrese principalmente en la caja de cambios y la metalurgia.
La rígida viscosidad de la madera fundida genera un empuje radial extremo. Es obligatoria una caja de cambios de servicio pesado diseñada con enfriamiento de aceite independiente para evitar fallas prematuras de los rodamientos. Los tornillos nitrurados estándar se lavarán rápidamente con la fricción. Insista en utilizar tornillos bimetálicos recubiertos con aleaciones de carburo de tungsteno para garantizar la longevidad.
Para la fase de enfriamiento, evite los peletizadores de anillo de agua. Introducen humedad no deseada directamente en el gránulo terminado. Una cortadora de troquel con refrigeración por aire combinada con una separación ciclónica inmediata es la mejor opción para los compuestos orgánicos. Invertir en una línea llave en mano totalmente integrada de un solo fabricante garantiza un rendimiento sincronizado y elimina los dolores de cabeza de la comunicación del software.
La medición objetiva valida todo tu proceso. Los gránulos reciclados deben cumplir criterios estrictos antes de volver a ingresar a los ciclos de fabricación primaria.
Dominar el reprocesamiento de composites es una disciplina altamente técnica. Exige un control agresivo de la humedad, una clasificación meticulosa y una gestión térmica precisa. Cada control operativo impacta directamente en la viabilidad estructural del gránulo final.
En última instancia, la calidad del resultado está ligada a la capacidad de la maquinaria. El uso de equipos especializados y resistentes al desgaste evita tiempos de inactividad catastróficos y garantiza un producto homogéneo y de alta resistencia. Los administradores de instalaciones deberían auditar sus líneas actuales comparándolas con estos puntos de referencia. Al actualizarse a sistemas de doble tornillo especialmente diseñados, las empresas pueden dominar sus objetivos de reciclaje y desbloquear una rentabilidad importante en la economía circular. ¿Listo para mejorar sus instalaciones? Explore las soluciones de extrusión y trituración de alto rendimiento en Jwell Recycling para maximizar su eficiencia operativa y asegurar sus resultados.
No. Las máquinas convencionales carecen de cajas de engranajes de alta resistencia, tornillos bimetálicos resistentes a la abrasión y desgasificación al vacío avanzada que se requieren para los compuestos rellenos de madera. El uso de equipos estándar normalmente quema las fibras naturales y destruye los tornillos en unos meses. Se requieren estrictamente configuraciones especializadas de doble tornillo para una operación segura.
Este defecto se debe directamente al exceso de humedad atrapada en las hojuelas crudas o a un respiradero de desgasificación al vacío obstruido en la extrusora. Debido a que las fibras naturales actúan como esponjas, la humedad ambiental se convierte en vapor a alta presión dentro del barril. Un secado previo adecuado y mantener un vacío fuerte son sus soluciones inmediatas.
Los operadores deben aspirar a obtener escamas uniformes que oscilen entre 8 mm y 12 mm. Esta dimensión específica garantiza una alimentación volumétrica estable y continua. Los trozos demasiado grandes formarán puentes en la tolva y provocarán picos de torsión, mientras que el exceso de polvo fino se quemará instantáneamente bajo tensión cortante.
Mezclar diferentes polímeros base, como mezclar tableros de polietileno con restos de cloruro de polivinilo, es un error crítico. La incompatibilidad química destruirá el flujo de fusión y arruinará la resistencia mecánica del lote. Sin embargo, mezclar diferentes colores de la misma resina base es perfectamente aceptable para aplicaciones estructurales internas o oscuras.
El reciclaje eficaz comienza con la eliminación de los contaminantes metálicos, seguido de una reducción de tamaño en dos etapas utilizando una trituradora de baja velocidad y una trituradora de alta resistencia. Los copos resultantes se deben secar hasta que tengan una humedad inferior al 1,5 por ciento antes de procesarlos a través de una extrusora especializada de doble tornillo equipada con tecnología de peletización por refrigeración por aire.
El perfil de temperatura óptimo depende en gran medida del polímero base, pero en general debe permanecer por debajo de los 200 grados Celsius para evitar que las fibras de la madera se quemen. Para los compuestos a base de polietileno, las temperaturas del cilindro suelen oscilar entre 160 y 190 grados Celsius, aumentando gradualmente desde la garganta de alimentación hasta el cabezal del troquel.


