
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-27 Origen:Sitio


Lograr gránulos de plástico reciclado uniformes y de alta calidad es un desafío de ingeniería continuo que los administradores de instalaciones enfrentan a diario. Procesar resina posconsumo o desechos posindustriales significa manipular materiales con niveles de humedad tremendamente impredecibles, densidades aparentes fluctuantes y tasas de contaminación variables. Superar estas inconsistencias operativas diarias para producir un pellet estable de calidad comercial es prácticamente imposible sin la mecánica interna adecuada. El éxito de toda su operación depende en gran medida del diseño geométrico de su tornillo extrusor.
El tornillo extrusor funciona como el corazón absoluto de cualquier máquina peletizadora de plástico . Los componentes periféricos como la potencia del motor, las robustas cajas de cambios y las zonas de calefacción externas son innegablemente importantes. Sin embargo, son las dimensiones físicas y el perfil del tornillo los que dictan la realidad termodinámica de la masa fundida. Entre todos estos parámetros geométricos, la relación Longitud-Diámetro se destaca como una especificación crítica que los compradores deben evaluar rigurosamente al invertir en nueva infraestructura.
Comprender esta métrica es un requisito fundamental para los propietarios de empresas y operadores de plantas que buscan maximizar el retorno de su inversión. En esta guía completa, desglosaremos exactamente qué significa esta relación. Exploraremos cómo interactúa sinérgicamente con otros factores como la relación de compresión y brindaremos consejos prácticos para elegir las especificaciones precisas necesarias para optimizar su próxima configuración de extrusión.
Para tomar una decisión de compra informada, los operadores primero deben comprender la geometría fundamental de la maquinaria de extrusión. Esta relación es una métrica de ingeniería estandarizada utilizada globalmente por los fabricantes para describir las proporciones físicas del tornillo dentro del cilindro de extrusión. Proporciona una indicación inmediata y breve del volumen de procesamiento y las capacidades térmicas de la máquina.
En esta métrica, la primera letra representa la longitud del tornillo. Desde un punto de vista práctico, si estuviera mirando un tornillo en el piso del taller durante el mantenimiento, esta medida solo incluye la sección activa que transporta, comprime y funde el plástico. Excluye estrictamente el vástago y el acoplamiento de transmisión que se conecta a la caja de cambios. La segunda letra representa el diámetro exterior nominal de los tramos del tornillo, medido a lo largo del punto más ancho de la rosca.
Calcular esta relación es un proceso matemático sencillo. Simplemente divide la longitud del tramo activo por el diámetro. Por ejemplo, si un tornillo extrusor tiene una longitud de aletas de 3000 milímetros y un diámetro nominal de 100 milímetros, el cálculo es 3000 dividido por 100. Por lo tanto, este tornillo específico tiene una proporción de 30:1.
La estandarización elimina las conjeturas en el mercado mundial de maquinaria. Una especificación 30:1 en una máquina construida en Europa indica exactamente la misma proporción geométrica que una especificación 30:1 en una máquina construida en Asia. Esto permite a los administradores de instalaciones comparar con precisión las capacidades de procesamiento, la huella física y la mecánica interna de varios modelos antes de aprobar una inversión de capital.
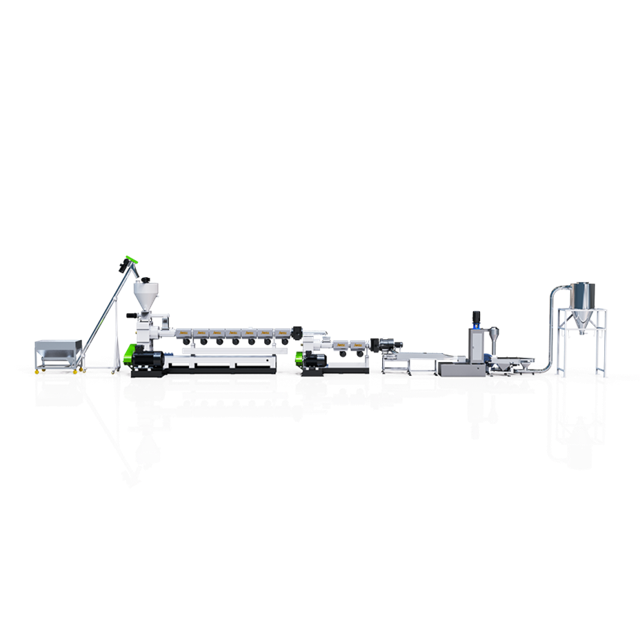
Esta métrica no es simplemente una medida dimensional estática en una hoja de especificaciones. Dicta activamente la dinámica de fluidos y los procesos termodinámicos que ocurren dentro del barril cerrado. A medida que esta proporción cambia, todo el entorno de procesamiento cambia dramáticamente.
El tiempo de residencia se refiere a la duración total que una partícula de plástico pasa dentro del cilindro del extrusor, desde el momento en que cae a través de la garganta de alimentación hasta el momento en que sale del cabezal de troquel como una hebra fundida. La longitud del tornillo actúa como el controlador principal de esta duración. Un tornillo más largo significa inherentemente que el plástico recorre una distancia más larga. Este viaje prolongado permite que el material pase más tiempo sujeto a cizallamiento mecánico y calor conductivo.
En física de polímeros, la disipación viscosa (el calentamiento cortante generado por la fricción del tornillo giratorio) a menudo contribuye más al proceso de fusión que las bandas calentadoras externas. Una longitud adecuada garantiza que esta energía de corte se aplique uniformemente durante un período más largo. De este modo se consigue una masa fundida muy homogénea. Sin la longitud suficiente, los operadores frecuentemente luchan contra las partículas no derretidas que pasan a través de la pantalla de filtración. En el taller, los llamamos geles u ojos de pez y degradan gravemente la integridad estructural y el atractivo visual del gránulo final.
Además, los materiales en las zanjas de reciclaje rara vez están limpios. Los plásticos posconsumo frecuentemente contienen humedad residual de las líneas de lavado, compuestos orgánicos volátiles y tintas de impresión pesadas que se vaporizan bajo altas temperaturas. Si estos gases no se extraen, los gránulos resultantes serán porosos, quebradizos y visualmente defectuosos. Las longitudes extendidas de los tornillos proporcionan el espacio físico necesario para diseñar zonas de descompresión complejas. En estas zonas, el canal del tornillo se profundiza, disminuyendo la presión interna de la masa fundida. Esto permite que los puertos de ventilación por vacío conectados al cañón extraigan la humedad y los gases atrapados de forma segura.
Al caminar por las modernas plantas de reciclaje, surge una clara tendencia en cuanto a las especificaciones de las máquinas. La industria está experimentando un cambio distintivo hacia índices más altos en todo el sector del reciclaje de plástico. Los mandatos de sostenibilidad están obligando a las instalaciones a procesar envases multicapa cada vez más complejos y resinas posconsumo con mucho tinta. En consecuencia, la demanda de una desvolatilización agresiva se ha disparado.
Los fabricantes de equipos están respondiendo diseñando cañones más largos. Ahora es común ver proporciones aumentadas a 36:1 o incluso 40:1 para manejar la intensa desgasificación que requieren los flujos de desechos modernos. Estos barriles extendidos permiten sistemas de desgasificación de doble vacío, que son críticos cuando se procesan materiales con contenidos de humedad superiores al cinco por ciento.
Al configurar una línea de reciclaje, los compradores frecuentemente se enfrentan al dilema de elegir la longitud óptima del tornillo. No existe una proporción universalmente perfecta. Su elección depende completamente de la estabilidad térmica del polímero objetivo y del estado de los residuos de entrada. La siguiente tabla describe las configuraciones estándar de la industria para ayudar a guiar su selección.
| Rango de relación L/D | más adecuado para | ingeniería | Ventajas Inconvenientes potenciales |
|---|---|---|---|
| 24:1 a 28:1 (Corto) | Plásticos termosensibles (PVC, polímeros biodegradables), recortes industriales limpios. | El bajo tiempo de residencia previene la degradación térmica. Requiere menos torque y motores más pequeños, lo que reduce los costos de energía. | Inadecuado para materiales con alto contenido de humedad. Pocas capacidades de mezcla dispersiva. |
| 30:1 a 33:1 (Medio) | Rectificado rígido (tubos de HDPE, pallets de PP, cajas de baterías de ABS). | Excelente equilibrio entre calentamiento y transporte. Proporciona suficiente espacio para una única zona de desgasificación al vacío. | Puede tener problemas con películas posconsumo muy impresas o extremadamente húmedas. |
| 34:1 a 40:1+ (largo) | Películas agrícolas lavadas, PCR altamente contaminadas, aplicaciones de compuestos. | Permite una desgasificación agresiva con doble vacío y elementos de mezcla especializados (Maddock/Piña). Elimina el oleaje. | Requiere un par de torsión masivo en la caja de cambios y un mayor consumo eléctrico. Mayor huella de fábrica. |
Las especificaciones técnicas siempre deben alinearse con las aplicaciones del mundo real. Las características físicas de su flujo de desechos plásticos específico (es decir, su densidad aparente, índice de flujo de fusión y nivel de contaminación) dictan la geometría requerida del tornillo.
Los plásticos rígidos presentan desafíos de procesamiento únicos. Materiales como tubos de HDPE triturados, cajas de baterías de ABS moldeadas por inyección o paletas de PP se introducen en la extrusora en forma de escamas duras y densas. Debido a que tienen una alta densidad aparente, se introducen fácilmente en la tolva, pero requieren una enorme energía mecánica para pasar de un estado sólido a un estado líquido uniforme.
Al invertir en un sistema de peletización para plástico rígido , los ingenieros suelen recomendar una proporción media a alta, que a menudo oscila entre 30:1 y 33:1. Tomemos como ejemplo los sistemas avanzados de doble etapa. El perfil del extrusor principal dentro de esta longitud presenta una zona de transición robusta para manejar las altas fuerzas de corte necesarias para triturar y fundir hojuelas gruesas. La longitud extendida garantiza que incluso las partículas más gruesas queden completamente plastificadas antes de llegar a la pantalla de filtración. Esto evita obstrucciones costosas en la criba y garantiza un pellet final suave y sólido.
En marcado contraste, los plásticos flexibles como las películas de embalaje de LDPE, el mantillo agrícola o las bolsas tejidas de PP tienen una densidad aparente excepcionalmente baja. Son livianos, esponjosos y muy propensos a formar puentes en la tolva de alimento. Los operadores a menudo notan que las cargas del motor aumentan de manera errática cuando procesan películas en máquinas mal diseñadas. El procesamiento de películas generalmente requiere un mecanismo de alimentación especializado, como un compactador cortador integrado, para densificar la pelusa antes de que ingrese al tornillo. Debido a que las películas posconsumo contienen mucha humedad y tintas superficiales, una proporción muy alta (a menudo de 32:1 a 36:1) es absolutamente necesaria para proporcionar el espacio físico para una desgasificación agresiva con doble vacío.
Si bien la longitud y el diámetro dictan la geometría externa del tornillo, no funcionan en el vacío. Para comprender completamente el rendimiento de la máquina, los compradores deben evaluar estas dimensiones en sinergia con la relación de compresión. La relación de compresión se define como el volumen de un solo tramo de tornillo en la zona de alimentación dividido por el volumen de un solo tramo en la zona de medición. Básicamente, dicta con qué fuerza se aprieta el plástico a medida que avanza a través del cañón.
La delicada relación entre estas dos métricas determina el perfil de presión interna del extrusor. En la zona de alimentación, el canal del tornillo es profundo para capturar el material a granel entrante. A medida que el material avanza hacia la zona de transición, el canal se vuelve gradualmente menos profundo. Esto comprime el plástico, expulsa el aire atrapado y genera calor cortante. Finalmente, en la zona de medición, el canal es menos profundo y bombea la masa fundida uniforme a una presión constante.
Si estas dos proporciones no coinciden, la eficiencia de la producción se desploma. Por ejemplo, tener un barril largo proporciona un tiempo de fusión amplio. Sin embargo, si la relación de compresión es demasiado alta para su polímero específico, el material sufrirá una tensión cortante excesiva. Esto conduce a la degradación de la cadena polimérica, lo que da como resultado gránulos quebradizos. Por el contrario, un cilindro corto combinado con una relación de compresión baja no logrará generar suficiente presión interna, lo que provocará partículas no fundidas y oleadas violentas en el cabezal del troquel.
Las reglas fundamentales de la geometría del tornillo se aplican a todas las extrusoras, pero la aplicación práctica difiere significativamente dependiendo de si la máquina utiliza un solo tornillo o dos tornillos. Esta es una encrucijada común para las instalaciones que buscan mejorar sus capacidades de procesamiento.
Las extrusoras de un solo tornillo cuentan con un tornillo sólido y continuo mecanizado a partir de una sola pieza de acero. Sus dimensiones quedan fijadas en el momento de su fabricación. Dependen principalmente del arrastre por fricción contra la pared del barril para hacer avanzar el material, lo que los hace altamente eficientes y rentables para el reciclaje estándar de materiales uniformes preseleccionados.
Las extrusoras de doble tornillo funcionan según un principio mecánico completamente diferente. Los tornillos se entrelazan, creando una acción de bombeo de desplazamiento positivo. Más importante aún, los ejes de doble tornillo suelen ser modulares. Los operadores pueden deslizar diferentes elementos de tornillo, como elementos transportadores, bloques de amasado y elementos de mezclado inverso, en el eje para personalizar el perfil interno. Debido a que las extrusoras de doble tornillo se utilizan cada vez más para tareas complejas de reciclaje, como combinar plásticos reciclados con carbonato de calcio o masterbatches de color, sus longitudes suelen ser mucho mayores. Una máquina de doble tornillo puede tener una relación de 40:1 o incluso 52:1. Esta longitud extrema permite la alimentación secuencial de aditivos aguas abajo y una mezcla dispersiva intensa que un solo tornillo simplemente no puede replicar.
Comprender los principios de ingeniería detrás de la geometría de los tornillos sólo es valioso si se traduce en una decisión de compra más inteligente. Al evaluar las propuestas de los fabricantes de maquinaria para una nueva línea de peletización de plástico , siga un enfoque sistemático para garantizar que el equipo se alinee perfectamente con sus realidades operativas.
No seleccione especificaciones basándose únicamente en el deseo de una mejor calidad. Un tornillo más largo requiere un cilindro más largo, lo que a su vez exige más zonas de calentamiento. Para girar una masa de plástico más larga y altamente viscosa se requiere un par de torsión significativamente mayor. Al revisar las especificaciones de la máquina, verifique que el fabricante haya dimensionado adecuadamente el motor y la caja de cambios. Un tornillo extendido combinado con una caja de engranajes de tamaño insuficiente es una receta para fallas mecánicas frecuentes y tiempos de inactividad paralizantes del equipo.
La maquinaria disponible en el mercado rara vez proporciona resultados óptimos en el caótico mundo del reciclaje de plástico. El paso más crítico en el proceso de compra es la prueba de materiales. Los fabricantes de renombre le permitirán enviar muestras de su flujo de residuos específico a sus instalaciones de prueba. Según estas pruebas, los ingenieros pueden personalizar la geometría del tornillo. Ellos determinarán la longitud exacta, la relación de compresión precisa y la ubicación estratégica de las zonas de descompresión adaptadas a la densidad aparente y el contenido de humedad de su material.
La geometría de su tornillo extrusor es mucho más que una simple medida; es una métrica fundamental que dicta la calidad de la fusión, la eficiencia de la desgasificación y el rendimiento general en el reciclaje de plástico. Al controlar el tiempo de residencia y las fuerzas de corte internas, la longitud y el diámetro deciden en última instancia si los gránulos finales son de primera calidad o están destinados a la pila de chatarra.
Recuerde que no existe una solución única para todos. La configuración perfecta depende completamente de su flujo de residuos específico. Ya sea que esté procesando escamas rígidas y densas, películas agrícolas lavadas o mezclas complejas de polímeros, la mecánica interna debe coincidir con el material.
¿Está buscando mejorar sus capacidades de producción y eliminar las inconsistencias operativas diarias? No deje al azar la calidad de su pellet. Explore las soluciones de extrusión avanzadas y altamente personalizables de Jwell Recycling. Póngase en contacto con nuestro experimentado equipo de ingeniería hoy para diseñar una máquina con las especificaciones perfectas adaptadas específicamente a sus necesidades únicas de reciclaje.
Para el reciclaje de uso general de plásticos posconsumo, las proporciones estándar suelen oscilar entre 28:1 y 36:1. Las proporciones en el extremo superior de este espectro, específicamente de 32:1 a 36:1, son las más comunes en la actualidad. Proporcionan la longitud física necesaria para incorporar zonas efectivas de ventilación al vacío, que son absolutamente esenciales para eliminar la humedad y los gases volátiles de los materiales lavados.
En las extrusoras estándar de un solo tornillo, la relación es fija porque el cilindro y el tornillo están mecanizados a una longitud específica a partir de acero sólido. Para cambiarlo, sería necesario reemplazar todo el conjunto del cilindro y el tornillo, lo que a menudo no es rentable. Sin embargo, las extrusoras de doble tornillo suelen presentar diseños modulares, lo que permite a los operadores agregar o quitar secciones de cilindro y elementos de tornillo para ajustar la longitud de procesamiento a medida que cambian las necesidades.
Una relación más alta generalmente aumenta el consumo total de energía de la máquina. Un tornillo más largo requiere más bandas calentadoras externas para mantener la temperatura del barril. Más importante aún, exige un motor más grande y un par de torsión más alto para hacer girar el mayor volumen de plástico viscoso. Sin embargo, este mayor uso de energía generalmente se ve compensado por mayores rendimientos de producción, una producción estable y una calidad superior de los pellets que genera un precio de mercado más alto.
Si bien la proporción numérica puede parecer similar en papel, el diseño interno es drásticamente diferente. El perfil del tornillo, específicamente la profundidad del tramo, la longitud de la zona de transición y la relación de compresión, será altamente personalizado. Los plásticos rígidos requieren un corte agresivo para triturar y derretir escamas densas. Los sistemas de película, a menudo combinados con compactadores cortadores, están diseñados para manejar pelusas de baja densidad aparente y priorizar la desvolatilización de humedad extrema.
Los signos más obvios de un tornillo demasiado corto son partículas no derretidas (geles) en los gránulos finales y bloqueos frecuentes en el cambiador de malla. Además, si sus pellets son porosos, quebradizos o tienen apariencia espumosa, indica que la máquina carece de la longitud necesaria para una adecuada desgasificación al vacío. Un tornillo corto simplemente no proporciona suficiente tiempo de residencia para derretir completamente y extraer gases de los plásticos contaminados.
Sí, significativamente. Un tornillo más largo y de tamaño adecuado garantiza una masa fundida totalmente plastificada y altamente homogénea con una presión constante. Si el tornillo es demasiado corto, la temperatura y la presión de la masa fundida fluctuarán enormemente (aumentando). Este aumento repentino fuerza el plástico no derretido y los contaminantes violentamente contra el cambiador de malla, provocando rupturas prematuras de la malla, cambios frecuentes de filtro y caídas severas en la eficiencia general de la línea.


