
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-12 Origen:Sitio


La industria del reciclaje está atravesando una transformación masiva. Datos de mercado recientes muestran un aumento incesante de la demanda mundial de polipropileno reciclado. Impulsadas por estrictos mandatos de economía circular y agresivos objetivos corporativos de sostenibilidad, las marcas de consumo ahora exigen entre un 20 y un 30 por ciento de resina posconsumo en sus envases. En consecuencia, las instalaciones de reciclaje enfrentan una inmensa presión. Deben mejorar sus capacidades de procesamiento de inmediato. Las configuraciones improvisadas ya no son suficientes. Los operadores de plantas necesitan soluciones industriales sólidas para producir gránulos de plástico de primera calidad que alcancen precios superiores en el mercado.
En medio de este cambio del reciclaje de bajo nivel a la recuperación de materiales de alta calidad, los gerentes de planta a menudo cuestionan sus elecciones de equipos. Se preguntan si la maquinaria estándar puede manejar de forma fiable chatarra rígida sin averías constantes. Afortunadamente, una empresa especializada en extrusores de un solo tornillo proporciona la ingeniería exacta necesaria para satisfacer estas estrictas demandas del mercado. En esta guía técnica, descubrirá las configuraciones óptimas de equipos y las estrategias operativas para el reciclaje de polipropileno altamente eficiente.
La respuesta corta es un sí absoluto. El polipropileno se adapta perfectamente a la tecnología de extrusión de un solo tornillo. Para entender por qué, debemos observar de cerca las características materiales de este polímero ampliamente utilizado.
El polipropileno posee un índice de flujo de fusión distinto y una excelente estabilidad térmica. A diferencia de los polímeros sensibles al calor que se degradan rápidamente bajo una exposición térmica prolongada, el polipropileno puede resistir el proceso de fusión constante basado en la fricción de un cilindro de un solo tornillo. Mantiene su integridad molecular durante todo el ciclo de extrusión. Esta resistencia lo convierte en un candidato ideal para el reciclaje mecánico estándar. Sin embargo, la forma física de la chatarra dicta exactamente cómo se debe manipular en la fábrica antes de ingresar a la extrusora.
La chatarra rígida abarca artículos como contenedores de almacenamiento triturados, tuberías de alta resistencia, piezas de automóviles moldeadas por inyección y contenedores de servicios públicos. Una vez que estos materiales voluminosos pasan por una trituradora de alta resistencia para lograr un tamaño de escamas uniforme que oscila entre 10 mm y 15 mm, se preparan para la alimentación directa. En términos prácticos, la naturaleza rígida de estos copos les permite fluir suavemente a través de tolvas y gargantas de alimentación. No forman puentes, no obstruyen ni requieren compactación forzada.
Por el contrario, la chatarra flexible presenta un desafío único en el manejo de materiales. Esta categoría incluye supersacos tejidos, películas para embalaje y telas no tejidas. La propia química de los polímeros sigue estando perfectamente respaldada por la tecnología de un solo tornillo. Sin embargo, la densidad aparente extremadamente baja de las películas flexibles les impide alimentarse de manera constante en una tolva de gravedad estándar. En estos escenarios específicos, los operadores deben integrar una cortadora-compactadora o utilizar un sistema combinado de trituradora-extrusora. Este paso de preacondicionamiento densifica el material esponjoso. Garantiza una alimentación constante y sin obstrucciones en el tornillo único.
Un proveedor de equipos confiable no se limita a vender maquinaria disponible en el mercado. Ingenieros expertos adaptan los componentes principales de la máquina para que coincidan perfectamente con las propiedades térmicas y reológicas del polipropileno. Esta personalización se centra en gran medida en la geometría del tornillo y el diseño del cilindro.
Una de las especificaciones más críticas en la ingeniería de extrusión es la relación longitud-diámetro. Para procesar desechos de polipropileno, los fabricantes suelen seleccionar una proporción que oscila entre 30:1 y 36:1. Un barril extendido proporciona un amplio tiempo de residencia. Esto permite que el polímero se derrita gradualmente mediante fricción mecánica y bandas calentadoras externas. La plastificación gradual evita picos bruscos de temperatura que podrían degradar el plástico. Además, un cilindro más largo proporciona el espacio necesario para que la masa fundida se homogeneice, lo que garantiza que los gránulos finales presenten una densidad uniforme y una coloración constante.
La chatarra posconsumo y posindustrial rara vez llega impecable. A menudo alberga humedad residual, tintas superficiales o agentes de limpieza de líneas de lavado anteriores. A medida que el plástico se derrite dentro del barril, estas impurezas se vaporizan en gases volátiles. Para combatir esto, un fabricante especializado diseñará barriles con zonas de desgasificación al vacío simples o dobles. Estos potentes sistemas de vacío extraen activamente los gases atrapados y el vapor del plástico fundido. Sin este paso crucial de desgasificación, los gránulos finales sufrirían burbujas de aire internas. La porosidad disminuye gravemente la resistencia mecánica y el valor de reventa del material reciclado.
Debido a que los materiales de desecho con frecuencia contienen trazas de partículas no fundidas, etiquetas de papel o suciedad fina, una filtración sólida no es negociable. Los fabricantes de equipos integran cambiadores de pantalla hidráulicos de servicio pesado en la línea. Estos sistemas fuerzan el plástico fundido a través de finas mallas de acero para capturar las impurezas. Los cambiadores de malla continuos avanzados permiten a los operadores de la planta reemplazar los paquetes de malla sucios sobre la marcha sin detener el extrusor. Esto mantiene un alto tiempo de actividad de la planta y tasas de producción constantes.
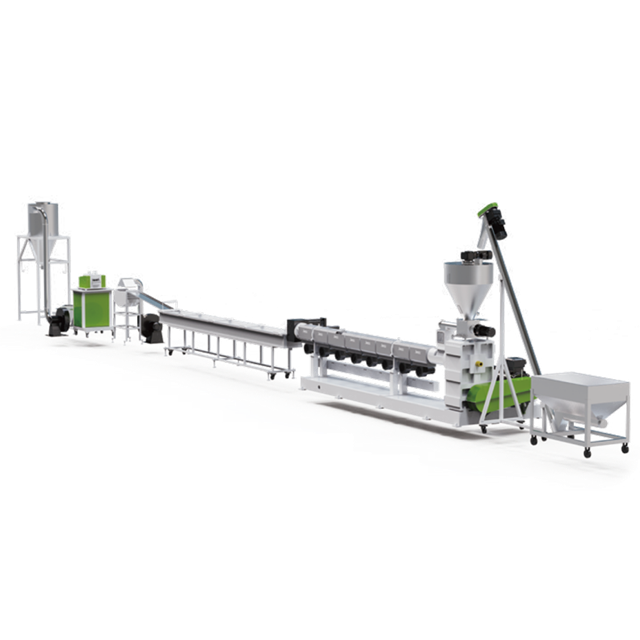
Transformar escamas de plástico en bruto en gránulos uniformes de primera calidad requiere un sistema sincronizado. Una bien diseñada línea de peletización de PP PE consta de varias etapas críticas. Cada etapa contribuye directamente al rendimiento final y a la calidad del producto.
La producción consistente depende fundamentalmente de entradas consistentes. Si la extrusora se queda sin material, la producción cae. Si se sobrealimenta, el motor corre el riesgo de sufrir una sobrecarga catastrófica. Dependiendo de la densidad aparente del material, los sistemas de alimentación utilizan cintas transportadoras automatizadas o alimentadores de tornillo volumétrico. Para escamas rígidas, un alimentador de tornillo estándar equipado con un variador de frecuencia suele ser suficiente para mantener un flujo de material constante y dosificado hacia la garganta de la extrusora.
Una vez que el material ingresa al cilindro calentado, el tornillo único toma el control total. El tornillo en sí está meticulosamente dividido en tres zonas de procesamiento distintas. En primer lugar, la zona de alimentación transporta los copos sólidos hacia adelante mientras se inicia la fase de precalentamiento. A continuación, la zona de compresión disminuye en la profundidad del canal. Esto comprime firmemente el plástico, expulsa el aire atrapado hacia atrás y funde el material mediante una alta fricción de cizallamiento. Finalmente, la zona de dosificación homogeneiza el plástico fundido. Bombea la masa fundida a una presión constante y controlada a través del sistema de filtración hasta el cabezal de troquel.
Para los materiales de polipropileno, seleccionar el método de peletización correcto afecta drásticamente la eficiencia operativa diaria. Los dos métodos dominantes son la peletización en anillos de agua y la peletización en hebras. En una configuración de anillo de agua, las cuchillas giratorias de alta velocidad cortan la masa fundida directamente en la cara del troquel. Los gránulos se arrojan inmediatamente a un anillo de agua de refrigeración. Este método es altamente automatizado, compacto y altamente recomendado debido a su excelente resistencia al fundido. Por el contrario, la granulación de hebras implica extruir largos fideos de plástico en un largo baño de agua antes de que una máquina rotativa los triture. Si bien es eficaz, la peletización de hebras consume mucho más espacio en la fábrica y requiere intervención manual si una hebra se rompe.
Una vez cortados y enfriados, los gránulos viajan a través de un flujo de agua turbulento hacia un secador centrífugo. Esta máquina gira a velocidades agresivas para separar mecánicamente la humedad del plástico. Finalmente, los pellets secos rebotan a través de un tamiz vibratorio para separar los grumos de gran tamaño antes de ser soplados neumáticamente a un gran silo de almacenamiento.
Al redactar planes de gastos de capital para una nueva instalación, los tomadores de decisiones frecuentemente debaten si comprar una extrusora de un solo tornillo o de doble tornillo. Ambas tecnologías ocupan lugares vitales en la industria del plástico. Sin embargo, sus casos de uso óptimos difieren dramáticamente.
Para el reciclaje de plástico estándar, donde el objetivo principal es simplemente fundir, filtrar y peletizar chatarra preprocesada, una máquina de un solo tornillo reina. Son mecánicamente más simples. Esto se traduce en una inversión inicial significativamente menor. Además, consumen menos electricidad por kilogramo de producción y cuentan con rutinas de mantenimiento más sencillas debido a que tienen un solo eje giratorio y una caja de cambios sencilla.
| Característica | Extrusora de un solo tornillo | Extrusora de doble tornillo |
|---|---|---|
| Aplicación primaria | Reciclado, fusión y filtrado estándar. | Composición de alto nivel, mezcla de aditivos. |
| Inversión inicial | Altamente rentable | Costo de capital significativamente mayor |
| Complejidad del mantenimiento | Bajo (eje único, caja de cambios simple) | Alto (tornillos de engrane, caja de cambios compleja) |
| Generación de calor cortante | Moderado, seguro para polímeros estándar. | Intenso, excelente para la dispersión. |
| Consumo de energía | Menor por kilogramo de producción | Mayor consumo de energía |
Las extrusoras de doble tornillo cuentan con dos tornillos entrelazados. Generan cizallamiento intenso y capacidades de mezcla superiores. Se vuelven necesarios sólo cuando el proceso implica una composición de alto nivel. Por ejemplo, si un fabricante pretende mezclar cargas pesadas como carbonato de calcio o fibras de vidrio en la matriz polimérica, es obligatorio un sistema de doble tornillo para garantizar una dispersión uniforme. Sin embargo, para la gran mayoría del reciclaje posconsumo, asociarse con un solo fabricante de tornillos sigue siendo la opción más práctica y rentable.
Comprar equipos de alta calidad es simplemente el paso fundamental. Lograr el mayor rendimiento posible y maximizar el retorno de la inversión requiere un estricto cumplimiento de las mejores prácticas operativas. El mantenimiento diligente y proactivo es esencial. Por ejemplo, actualizar a una de alto rendimiento línea de granulación de plástico puede mejorar drásticamente su rendimiento diario, siempre que se opere correctamente.
Un solo tornillo depende en gran medida de la fricción mecánica para derretir el plástico. Mientras que las bandas calentadoras externas elevan la temperatura del cilindro durante el arranque de la mañana, el corte rotacional del tornillo genera la gran mayoría del calor durante el funcionamiento continuo. Los operadores deben monitorear atentamente las zonas de control de temperatura. Si la velocidad del tornillo se aumenta demasiado, el calor excesivo puede degradar térmicamente el material. Esto provoca una decoloración no deseada y una fuerte caída del peso molecular. La utilización de sistemas automatizados de enfriamiento de barriles, como ventiladores de aire industriales o camisas de agua, garantiza que la temperatura de la masa fundida se mantenga estrictamente dentro de la ventana de procesamiento óptima.
Además, un rendimiento constante está directamente relacionado con la limpieza de la máquina. El mantenimiento de rutina debe incluir tirar periódicamente del tornillo para limpiar la acumulación de plástico carbonizado. Los técnicos también deben controlar de cerca los manómetros de fusión. La ejecución de cambios de pantalla antes de que la contrapresión ejerza presión sobre el motor evitará paradas repentinas y prolongará la vida útil de la caja de cambios.
Seleccionar el equipo adecuado para su instalación de reciclaje exige un análisis riguroso de sus materiales de entrada y objetivos de producción a largo plazo. Los gerentes de planta deben evaluar varios parámetros técnicos para garantizar que la máquina peletizadora de plástico elegida se alinee perfectamente con las demandas operativas y evite cuellos de botella en el flujo de trabajo.
La capacidad de su equipo debe correlacionarse directamente con sus tasas de generación de chatarra. El rendimiento de la máquina está fuertemente influenciado por la densidad aparente del material de entrada. Los recicladores comerciales a escala industrial suelen exigir capacidades masivas. Un sistema robusto con un diámetro de tornillo de 160 mm puede alcanzar producciones superiores a 1000 kilogramos por hora, respaldado por potentes motores de accionamiento de 250 kw a 315 kw. Por el contrario, una operación interna más pequeña podría requerir solo un sistema de tornillo de 90 mm capaz de procesar de 200 a 300 kilogramos por hora. Sobredimensionar la máquina puede provocar la degradación del material debido al excesivo tiempo de residencia dentro del barril calentado, mientras que un tamaño insuficiente limita gravemente su potencial de ingresos.
Más allá de la capacidad, la versatilidad es un activo enorme. Un sistema bien diseñado ofrece flexibilidad operativa. Si bien está diseñada principalmente para polipropileno, ajustes menores al perfil de temperatura del barril y al tamaño de la malla de la pantalla a menudo permiten que exactamente la misma máquina procese desechos rígidos de polietileno de alta densidad. Esta capacidad entre materiales garantiza que las instalaciones de reciclaje puedan adaptarse rápidamente a las fluctuaciones del mercado sin invertir en líneas de producción completamente separadas.
La decisión final de adquisición se reduce a seleccionar el socio fabricante adecuado. Una línea de reciclaje comercial es una gran inversión industrial. El proveedor que elija determinará su éxito operativo en las próximas décadas.
Nunca compre equipos industriales basándose únicamente en un folleto brillante. Un fabricante de buena reputación contará con un historial comprobado de instalaciones globales exitosas. Más importante aún, deberían ofrecer pruebas de aceptación en fábrica. A los compradores se les debe permitir enviar una muestra de su chatarra específica a las instalaciones del fabricante para pasarla por una máquina de prueba. Este enfoque práctico proporciona pruebas empíricas de la capacidad de producción de la máquina y la calidad de los pellets finales antes de firmar cualquier contrato.
En el implacable entorno del reciclaje de plástico, un tiempo de inactividad inesperado equivale a una hemorragia de ingresos. Evaluar minuciosamente la infraestructura de soporte postventa. ¿Envían técnicos para la instalación in situ y una formación integral del operador? ¿Con qué rapidez pueden enviar piezas de repuesto críticas, como tornillos, cilindros y bandas calefactoras de repuesto? Un proveedor confiable mantiene un inventario sólido de piezas de desgaste y ofrece capacidades de solución de problemas remota a través de modernos sistemas de controladores lógicos programables.
Además, examinar la metalurgia de los componentes centrales. Debido a que la chatarra rígida a menudo contiene trazas de abrasivos como tierra o arena, el fabricante debe utilizar aleaciones bimetálicas de alta calidad o acero profundamente nitrurado para el tornillo y el cilindro. Estos tratamientos especializados mejoran drásticamente la resistencia al desgaste, extendiendo la vida útil operativa de su inversión.
La eliminación de la humedad comienza mucho antes de que el plástico entre en la extrusora. Después de la fase de lavado, la chatarra normalmente pasa a través de una secadora centrífuga de alta velocidad o un sistema de secado térmico por tubería para reducir la humedad de la superficie por debajo del 2 por ciento. Cualquier humedad residual que ingrese al extrusor se extrae activamente mediante las zonas de desgasificación al vacío ubicadas a lo largo del cilindro del extrusor, lo que garantiza que los gránulos finales estén completamente secos y libres de huecos internos.
La temperatura de fusión óptima para el polipropileno suele oscilar entre 200 y 240 grados Celsius, dependiendo del índice de flujo de fusión específico de la chatarra. Los operadores deben establecer cuidadosamente el perfil de temperatura en todo el cilindro del extrusor, aumentando gradualmente el calor desde la garganta de alimentación hasta el cabezal de troquel. El control preciso de la temperatura previene la degradación térmica y al mismo tiempo garantiza que el polímero alcance la viscosidad correcta para la filtración de malla fina.
Sí. Un equipo de ingeniería acreditado diseñará el sistema específicamente para superar los altos niveles de contaminación. Para la chatarra sucia, integrarán filtración multietapa, como cambiadores de cribas hidráulicos continuos de doble pistón. Estos eliminan impurezas sólidas como papel, madera o partículas no fundidas sin detener la producción. También se instalan agresivos sistemas de desgasificación de doble vacío para extraer eficazmente gases volátiles y residuos de tinta.
La vida útil operativa de un tornillo extrusor depende en gran medida de la abrasividad del material de entrada y de la metalurgia específica del componente. Si los desechos contienen contaminantes abrasivos fuertes como suciedad residual o fibras de vidrio, los tornillos estándar se desgastarán rápidamente. Sin embargo, un tornillo de primera calidad tratado con un recubrimiento bimetálico o nitruración profunda suele durar entre uno y tres años en funcionamiento continuo antes de requerir reconstrucción o reemplazo profesional.
Sí, los requisitos de ingeniería internos difieren significativamente. Si bien ambos polímeros se pueden procesar utilizando tecnología de un solo tornillo, el PET es notoriamente sensible a la humedad y requiere una precristalización extensa, un secado completo y diseños de tornillos altamente especializados para evitar la degradación de la viscosidad intrínseca. Por el contrario, el polipropileno es térmicamente estable y mucho más fácil de procesar, ya que depende principalmente de técnicas estándar de ventilación al vacío y sistemas de granulación con anillos de agua que ahorran espacio.
La inversión de capital para un sistema de reciclaje comercial varía ampliamente según varios factores técnicos. Los costos totales vienen dictados por la capacidad de rendimiento objetivo, el nivel de automatización requerido y la integración de componentes avanzados como sistemas de control inteligentes o filtros de fusión continuos. Debido a que los requisitos son muy específicos de cada diseño de planta y condición de los materiales, siempre se recomienda consultar directamente con un fabricante especializado para solicitar una cotización personalizada.
La tecnología de extrusión de un solo tornillo se presenta como un método probado y altamente eficiente para transformar chatarra rígida en gránulos rentables y de alta calidad. El éxito depende en gran medida de asociarse con el fabricante adecuado, uno que comprenda profundamente la dinámica térmica matizada del reciclaje de plástico. Al evaluar cuidadosamente su volumen de material, priorizar una filtración sólida e insistir en pruebas empíricas de materiales, sus instalaciones pueden asegurar un sistema que brinde un rendimiento confiable. Para explorar configuraciones de equipos adaptadas a sus necesidades de procesamiento específicas, visite Jwell Recycling para encontrar las soluciones industriales exactas que elevarán sus capacidades de producción.


