
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-16 Origen:Sitio


La industria mundial del plástico procesa cientos de millones de toneladas de material cada año. En el centro de esta operación masiva se encuentra la maquinaria de extrusión. La rentabilidad depende en gran medida de la selección del equipo adecuado. Análisis recientes de la industria revelan un rápido cambio hacia sistemas de extrusión inteligentes y energéticamente eficientes. Impulsados por estrictos mandatos de economía circular global, los fabricantes están actualizando a sistemas con calefacción adaptativa e integración avanzada de sensores. La extrusión de un solo husillo sigue siendo la referencia absoluta para esta transición. Ofrece confiabilidad y rentabilidad inigualables. Esta guía desglosa los casos de uso principales, los compara con configuraciones de doble tornillo y proporciona un marco de selección práctico para los operadores de plantas.
Para comprender el alcance de estas máquinas, debemos observar las fuerzas mecánicas en juego. El trabajo principal es fundir, homogeneizar y bombear materiales termoplásticos a través de una matriz de conformación bajo parámetros estrictamente controlados.
Un tornillo estándar presenta tres zonas funcionales distintas. Cada sección realiza una tarea térmica y mecánica específica en el viaje desde el sólido hasta la fusión.
Depender de un único eje giratorio reduce el desgaste mecánico de la caja de cambios y los cojinetes de empuje. Los operadores de piso experimentan menos averías a mitad de turno. Las piezas de repuesto son más baratas, lo que genera un tiempo de actividad operativa significativamente mayor.
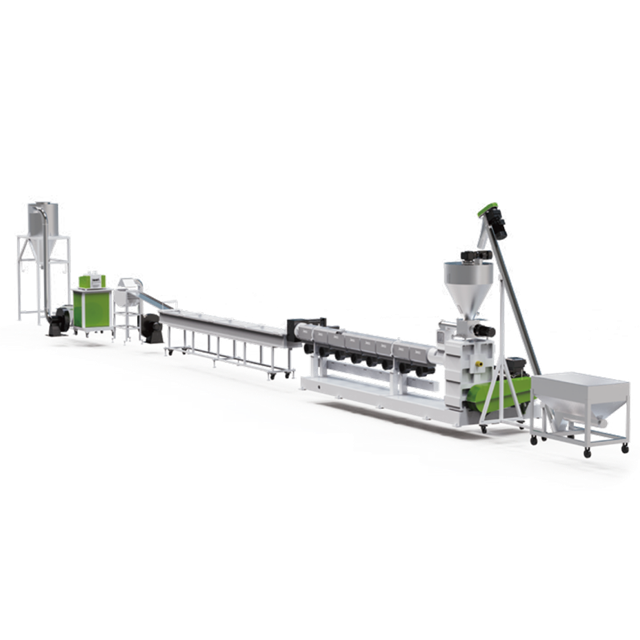
La fabricación moderna exige flujos de fusión continuos y estables. Los sistemas de un solo tornillo destacan por generar una presión constante. Esto los convierte en la columna vertebral de varios sectores manufactureros críticos.
La fabricación continua de tubos de plástico depende en gran medida de esta tecnología. Las tuberías de agua de polietileno de alta densidad, los conductos de aguas residuales de PVC y los tubos médicos de precisión requieren una presión de salida altamente estable. Esto garantiza que las tolerancias dimensionales se mantengan estrictamente dentro de los límites del control de calidad.
Estas extrusoras producen láminas de plástico planas y películas fundidas para el sector del embalaje. Las láminas termoformables para contenedores de alimentos y películas para invernaderos agrícolas exigen una temperatura de fusión perfectamente uniforme. Los diseños de barrera especializados previenen defectos ópticos y variaciones de espesor.
La industria eléctrica utiliza estos sistemas para el revestimiento de cables. Se pasa un cable de cobre desnudo a través de una cruceta mientras el extrusor aplica una capa uniforme de aislamiento termoplástico. El control preciso de RPM garantiza un espesor de recubrimiento constante para la seguridad eléctrica.
A medida que el panorama manufacturero gira hacia la sostenibilidad, el papel de estas extrusoras en el reciclaje ha crecido exponencialmente. Están diseñados específicamente para volver a fundir chatarra postindustrial y filtrar impurezas. A continuación, el polímero se vuelve a cortar en gránulos uniformes.
En el sector del reciclaje, este equipo sirve como el corazón de cualquier máquina peletizadora de plástico industrial . El objetivo final es convertir residuos irregulares y de baja densidad en gránulos uniformes y de alta densidad. Estos gránulos luego se devuelven a las líneas de moldeo por inyección o de película soplada.
Los residuos plásticos carecen de la geometría uniforme necesaria para una fabricación eficiente. Un peletizador ingiere restos irregulares, aplica calor controlado y los extruye en hebras continuas. Esta transformación térmica restaura la densidad aparente y la fluidez.
Los sistemas modernos están diseñados para manejar materias primas contaminadas. Los residuos postconsumo lavados suelen contener humedad residual y compuestos orgánicos volátiles. Las extrusoras ventiladas cuentan con zonas de desgasificación al vacío conectadas a bombas de alta capacidad. Esto extrae gases de forma segura para evitar huecos en los gránulos finales. Los operadores dependen de cambiadores de malla hidráulicos de doble pistón para cambiar los filtros sobre la marcha, atrapando la suciedad sin detener la producción.
La configuración depende en gran medida de las condiciones del material entrante. Las configuraciones de una sola etapa utilizan un extrusor y son ideales para desechos industriales limpios. Las configuraciones de doble etapa utilizan una extrusora primaria para fundir y filtrar el material rugoso, alimentándolo directamente a un tornillo secundario para una mayor desgasificación. Esto es obligatorio para películas muy impresas.
El polipropileno y el polietileno representan el mayor volumen de residuos plásticos a nivel mundial. El procesamiento de estas poliolefinas requiere maquinaria robusta. Una línea de peletización de PP PE dedicada está diseñada desde cero para manejar sus propiedades térmicas únicas. Los modelos de alta eficiencia suelen presentar diámetros de tornillo que oscilan entre 90 mm y 160 mm, y ofrecen rendimientos desde 300 kilogramos por hora hasta 1000 kilogramos por hora, dependiendo de la potencia del motor de accionamiento.
Las escamas rígidas de botellas trituradas o de recortes de tuberías poseen una densidad aparente relativamente alta. Se pueden alimentar por gravedad directamente a la tolva. La geometría del tornillo está optimizada para el transporte de sólidos, aplicando compresión inmediata para iniciar una fusión rápida. Esto garantiza un alto rendimiento y una excelente densidad de pellets.
Los plásticos flexibles como las películas estirables y las películas agrícolas presentan un claro obstáculo de ingeniería. Estos materiales son increíblemente livianos y se colocarán en una tolva estándar. Las extrusoras en una línea de película suelen estar integradas con una cortadora-compactadora. Enormes cuchillas giratorias cortan, calientan por fricción y densifican los restos de película. Esto introduce a la fuerza la masa semiderretida directamente en la zona de alimentación.
El tereftalato de polietileno es muy valioso pero notoriamente difícil de reciclar. Las plataformas avanzadas de un solo tornillo son excepcionalmente capaces y rentables para esta tarea cuando se diseñan correctamente.
El PET absorbe activamente la humedad atmosférica. Derretirlo mientras hay humedad provoca degradación hidrolítica. Esto reduce gravemente su viscosidad intrínseca, haciendo que el material reciclado se vuelva quebradizo e inútil para aplicaciones de alto estrés como el soplado de botellas.
La maquinaria para este material debe ser altamente especializada. Una línea de peletización de un solo tornillo de PET JWT premium incorpora torres de secado de precristalización y deshumidificación. El tornillo presenta un perfil de bajo cizallamiento para evitar la rotura mecánica de delicadas cadenas de polímeros. Estos sistemas emplean una robusta desgasificación al vacío multizona impulsada por bombas Roots para eliminar la humedad persistente. Los sistemas de corte submarinos especializados apagan rápidamente los gránulos para conservar las propiedades vitales del material.
Los gerentes de fábrica debaten con frecuencia entre la tecnología de uno y dos tornillos durante la adquisición de equipos. Ambos poseen méritos distintos. Sus aplicaciones ideales difieren marcadamente según la química del material y los objetivos del producto final.
Esta configuración es la opción óptima para bombear, fundir y dar forma a un solo tipo de polímero. Es el campeón indiscutible en reciclaje de plástico estándar, fabricación continua de perfiles y generación de presiones excepcionalmente altas en el cabezal de troquel. Sobresale cuando se procesan materiales que no exigen una mezcla distributiva intensa.
Las extrusoras de doble tornillo cuentan con dos tornillos entrelazados que giran dentro de un solo cilindro. Proporcionan capacidades de mezcla agresivas. Estas máquinas son estrictamente necesarias para compuestos complejos de polímeros, incorporando grandes volúmenes de rellenos como carbonato de calcio y procesando materiales altamente sensibles al calor como polvo de PVC rígido.
| Característica | Extrusora de un solo tornillo | Extrusora de doble tornillo |
|---|---|---|
| Gasto de capital | Inversión inicial significativamente menor | Alta inversión inicial |
| Gasto operativo | Bajo consumo de energía y menos piezas móviles | Alta demanda de energía y caja de cambios compleja |
| Complejidad del mantenimiento | Extracción sencilla de tornillos para una limpieza rutinaria | Desmontaje complejo que requiere técnicos especializados |
| Eficiencia de bombeo | Presión de fusión excelente y altamente estable | Moderado y altamente dependiente de la configuración del tornillo. |
| Capacidad de mezcla | Limitado a menos que se utilicen tornillos de barrera especializados | Excelente tanto para tareas distributivas como dispersivas. |
La transparencia es primordial a la hora de realizar inversiones en maquinaria pesada. Comprender los límites operativos garantiza el máximo retorno de la inversión.
El mecanismo de arrastre-flujo es increíblemente eficiente para generar la inmensa presión necesaria para forzar los fundidos viscosos a través de finas pantallas de filtración. Los menores gastos de capital iniciales y los barriles de reemplazo asequibles reducen drásticamente la barrera financiera para establecer una nueva línea de producción. Los trabajadores estándar de fábrica pueden operar y mantener la maquinaria con una formación especializada mínima.
Los diseños estándar se basan en el flujo laminar. Esto es inherentemente pobre para descomponer los aglomerados de pigmentos. Un tornillo doble es obligatorio si su objetivo es un compuesto con alto contenido de relleno. Además, la tasa de producción depende en gran medida de la densidad aparente de la materia prima. Las variaciones no gestionadas en la materia prima pueden provocar aumentos repentinos.
Invertir en una línea de granulación de plástico es una decisión de capital importante. Los operadores deben evaluar críticamente varios parámetros operativos para garantizar la configuración correcta.
El estado físico de su materia prima dicta la arquitectura de la máquina. La chatarra industrial limpia requiere solo una configuración de una sola etapa. Los residuos posconsumo muy contaminados requieren una línea de doble etapa con desgasificación al vacío agresiva y filtración hidráulica continua del material fundido.
La capacidad de salida objetivo se correlaciona directamente con el diámetro del tornillo y la potencia del motor. Un diámetro de tornillo de 90 mm normalmente produce de 200 a 300 kilogramos por hora para operaciones medianas. Las plantas a escala industrial utilizan enormes tornillos de 160 mm impulsados por motores de 250 kW para superar los 1000 kilogramos por hora. La relación longitud-diámetro también debe elegirse con cuidado. Una proporción de 32:1 o 36:1 proporciona una amplia longitud del cilindro para una fusión completa y extracción de gas en aplicaciones de reciclaje.
El método de peletización posterior debe coincidir con el índice de fluidez del polímero y el comportamiento de enfriamiento.
| Método de corte | Materiales ideales | Mecanismo Descripción general |
|---|---|---|
| Peletización con anillo de agua | PE, PP, ABS | La masa fundida se corta en la cara del troquel e inmediatamente se arroja a un anillo de agua en circulación para un enfriamiento rápido. Ideal para poliolefinas estándar. |
| Peletización de hebras | PET, PC, nailon | El polímero se extruye en largas hebras, se enfría en un baño de agua y se corta con un cortador giratorio. Lo mejor para plásticos quebradizos o de alta viscosidad. |
| Peletización submarina | TPU, TPE, PP de alto flujo de fusión | La masa fundida se corta completamente sumergida en una cámara de agua, obteniéndose gránulos perfectamente esféricos. Se utiliza para materiales premium o altamente fluidos. |
Puede, pero la calidad del resultado final depende en gran medida de la compatibilidad de la temperatura de fusión de los materiales mezclados. Se recomienda encarecidamente una configuración de doble etapa con filtración agresiva de material fundido para homogeneizar la mezcla para residuos muy mezclados o contaminados.
El aumento repentino generalmente es causado por una densidad aparente inconsistente de la materia prima, un control inadecuado de la temperatura de la zona de alimentación o aletas de tornillo desgastadas. Garantizar una velocidad de alimentación constante y mantener una refrigeración adecuada en la garganta de alimentación evita la fusión prematura y la formación de puentes, lo que estabiliza la salida.
Las proporciones suelen oscilar entre 28:1 y 36:1 para aplicaciones de reciclaje estándar. Esta longitud extendida proporciona el tiempo de residencia necesario para una fusión, homogeneización y desgasificación al vacío adecuadas.
La eficiencia energética se logra mediante el uso de motores síncronos de imanes permanentes de alto par y el aislamiento de las bandas calefactoras en el cilindro. La actualización a controladores de temperatura inteligentes también evita el exceso térmico, lo que reduce significativamente el consumo general de energía.
La vida útil depende completamente de la abrasividad de la materia prima y del tratamiento del acero utilizado, como los recubrimientos bimetálicos. Un tornillo de alta calidad puede funcionar de forma continua durante uno a tres años antes de requerir una restauración profesional al procesar poliolefinas estándar.
Sí, siempre que sea un sistema especialmente diseñado. Las líneas avanzadas son muy efectivas para PET porque imparten un menor esfuerzo cortante que los tornillos gemelos. Deben contar con una sólida desgasificación al vacío para extraer la humedad y evitar la degradación hidrolítica.
La selección de la maquinaria de extrusión óptima determina la eficiencia y rentabilidad a largo plazo de toda su planta. Ya sea que esté procesando poliolefinas rígidas, películas flexibles o PET sensible a la humedad, la configuración de la geometría de tornillo y la tecnología de desgasificación adecuadas no es negociable. ¿Listo para mejorar sus capacidades de producción con tecnología líder en la industria? Explore soluciones personalizadas de alto rendimiento adaptadas a sus requisitos exactos de materia prima en https://www.jwell-recycling.com para asegurar su ventaja competitiva en el mercado global de plásticos.


