
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-15 Origen:Sitio


Imagínese este escenario familiar en la fábrica. El turno termina y el contenedor de recolección es un veinte por ciento más liviano de lo que predijo su hoja de cálculo de producción. ¿Está constantemente incumpliendo los objetivos de producción diarios? Muchos gerentes de planta e ingenieros de procesos enfrentan exactamente este y frustrante problema. Les cuesta hacer coincidir la capacidad teórica de su maquinaria con los resultados reales del piso. Esta discrepancia arruina el retorno de la inversión y altera las cadenas de suministro.
Sin una comprensión precisa de las matemáticas subyacentes, las instalaciones corren el riesgo de infrautilizar sus equipos. También es posible que no cumpla con cuotas estrictas de materiales reciclados. En esta guía completa, dividiremos fórmulas de ingeniería complejas en pasos prácticos. Puede aplicar estos cálculos procesables directamente a su línea de procesamiento hoy.
Comprender el rendimiento exacto de su maquinaria no es sólo un ejercicio académico. Es un requisito fundamental para la eficiencia operativa. Los gerentes de fábrica deben confiar en datos precisos en lugar de estimaciones aproximadas para mantener la rentabilidad.
Una mirada más amplia a las tendencias manufactureras actuales revela un cambio importante en la forma en que se monitorea la producción. Impulsado por mandatos de sostenibilidad y fabricación inteligente, optimizar los cálculos de extrusión ya no es opcional. Datos recientes de la industria muestran que las instalaciones que utilizan la presión de fusión en tiempo real y el monitoreo de RPM para ajustar sus cálculos dinámicamente ven reducciones significativas en el desperdicio de energía. Este impulso en toda la industria hacia la producción basada en datos significa que saber que su producción exacta tiene un impacto directo en su huella de carbono y sus márgenes de beneficio.
Los cálculos precisos permiten realizar pedidos precisos de materia prima y plazos de entrega realistas. Cuando conoce la producción exacta por hora, puede programar cambios de turno, ventanas de mantenimiento y procesos de embalaje posteriores sin crear cuellos de botella. La sobreestimación de la capacidad conduce inevitablemente al incumplimiento de los plazos de los clientes. Por el contrario, subestimarlo resulta en costos excesivos de mantenimiento de inventario y espacio de almacenamiento desperdiciado.
Comparar la producción teórica con la producción real es el método más objetivo para diagnosticar el desgaste de su máquina peletizadora de plástico estándar . Si el modelo matemático predice un rendimiento de 800 kg por hora, pero la máquina sólo entrega 650 kg con parámetros idénticos, se produce una discrepancia mecánica mensurable. Esta brecha a menudo indica desgaste interno. El aumento del espacio libre entre el tornillo y el cilindro hace que el material fundido se escape hacia atrás en lugar de moverse eficientemente a través de la matriz.
Hacer funcionar una extrusora a su producción óptima calculada reduce el costo de energía por kilogramo de plástico procesado. Los motores industriales y las bandas calefactoras consumen enormes cantidades de electricidad. Si una máquina opera por debajo de su capacidad calculada debido a ineficiencias mecánicas, el consumo de energía por unidad de producción aumenta. Dominar estos cálculos permite a los operadores ajustar los parámetros y lograr el mayor rendimiento posible por cada kilovatio-hora consumido.
Para determinar con precisión el rendimiento de un sistema de extrusión, los ingenieros se basan en la dinámica de fluidos fundamental adaptada para polímeros fundidos. Todo el proceso implica equilibrar las fuerzas que mueven el plástico hacia adelante con las fuerzas que resisten su flujo.
La esencia de la comprensión de la capacidad de extrusión es la ecuación fundamental del flujo neto. La fórmula industrial simplificada se expresa como:
Salida neta = Flujo de arrastre - Flujo de presión - Flujo de fuga
| Tipo de flujo | Definición de ingeniería | Impacto en la producción total |
|---|---|---|
| Flujo de arrastre | Movimiento hacia adelante del polímero causado por la fricción del tornillo giratorio contra el cañón. | Positivo. Esta es su producción máxima teórica en el vacío. |
| Flujo de presión | Resistencia hacia atrás causada por cabezales de troquel, paquetes de cribas y geometría convergente de la máquina. | Negativo. Reduce la producción neta a medida que aumenta la presión del cabezal. |
| Flujo de fuga | El material se escapa hacia atrás sobre las puntas de las aletas a través del espacio libre entre el tornillo y el cañón. | Negativo. Empeora significativamente a medida que los componentes de la máquina se desgastan con el tiempo. |
Antes de aplicar cualquier modelo matemático, es necesario recopilar datos mecánicos y materiales específicos. El uso de entradas incorrectas distorsionará exponencialmente los resultados finales. Debe medir el diámetro exterior del tornillo, que determina el volumen total de material contenido en un solo paso. Tenga en cuenta el ángulo de paso y la profundidad del canal en la sección de medición. Del lado operativo, verificar la velocidad del tornillo en RPM. Finalmente, asegúrese de utilizar la densidad de fusión precisa del plástico específico a su temperatura de procesamiento en lugar de su estado sólido a temperatura ambiente.
Se requiere un cálculo complejo para lograr una precisión absoluta. Sin embargo, los gerentes de fábrica a menudo necesitan una estimación rápida para verificar las operaciones diarias. La fórmula más práctica utilizada en entornos industriales se basa en un rendimiento específico:
Salida estimada ≈ RPM × Salida específica
La producción específica es una métrica de referencia que generalmente proporciona el fabricante de la maquinaria durante la fase de puesta en servicio inicial. Por ejemplo, si una máquina tiene una producción específica probada de 2,5 kg por hora por RPM y actualmente está funcionando a 120 RPM, el rendimiento estimado sería de 300 kg por hora. Esta simple multiplicación permite a los operadores verificar rápidamente el rendimiento de la máquina sin necesidad de utilizar una calculadora de ingeniería.
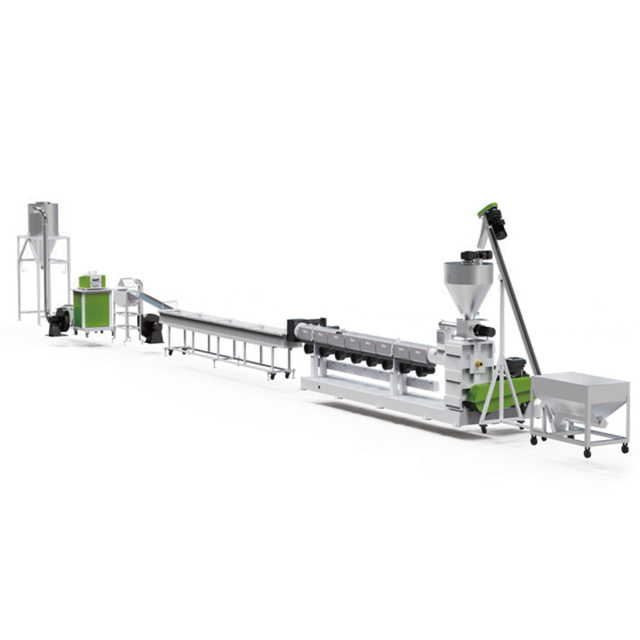
Incluso con la fórmula matemática perfecta, las condiciones del mundo real alteran constantemente el resultado final. Reconocer y controlar estos cinco factores físicos es esencial para mantener tasas de producción consistentes.
La forma física del material de entrada cambia drásticamente la capacidad de la sección de alimentación. Los materiales esponjosos, como las películas agrícolas lavadas, poseen una densidad aparente muy baja. En consecuencia, incluso si el tornillo gira a máxima velocidad, transporta principalmente aire. El resultado es una producción frustrantemente baja. El triturado rígido pesado se alimenta de manera eficiente, llenando completamente los tramos del tornillo y maximizando el flujo de arrastre.
El diseño interno dicta cómo se comporta el material cuando pasa de sólido a fundido. La profundidad del vuelo en la zona de alimentación versus la zona de medición establece la relación de compresión. Una alta relación de compresión obliga al material a fundirse rápidamente mediante un cizallamiento intenso. Si es demasiado agresivo para el polímero específico, puede causar degradación del material y restringir el flujo hacia adelante.
La viscosidad del polímero cambia inversamente con el calor. Si la temperatura del barril se ajusta demasiado alta, el plástico fundido se vuelve muy fluido. Si bien una masa fundida de baja viscosidad puede parecer beneficiosa, en realidad aumenta el flujo de presión y el flujo de fuga. El líquido fino se desliza fácilmente hacia atrás contra la rotación del tornillo. Mantener el perfil de temperatura exacto para su grado de polímero específico estabiliza la producción.
Cualquier barrera física al final del cañón aumenta la contrapresión. Los paquetes de pantalla son absolutamente necesarios para filtrar los contaminantes. A medida que se acumulan suciedad y partículas metálicas, el área abierta disminuye. Esta restricción aumenta la resistencia hacia atrás. Un paquete de malla muy sucio puede reducir silenciosamente el rendimiento general hasta en un veinte por ciento hasta que se reemplace o limpie.
Los cálculos de producción suponen que los canales de los tornillos están completamente llenos de polímero. En muchas operaciones modernas que utilizan mecanismos de alimentación por hambre, el tornillo se llena sólo parcialmente. Esto altera la física de la máquina, reduciendo la dependencia de la fricción del cilindro y cambiando la forma en que se genera el calor cortante. Los tornillos parcialmente llenos requieren cálculos de volumen modificados para predecir con precisión el rendimiento real.
El enfoque matemático para determinar la capacidad cambia fundamentalmente según la tecnología de extrusión implementada en su fábrica.
Las extrusoras de un solo tornillo dependen completamente de la fricción. El principio básico es que el plástico debe adherirse a la pared del cilindro y deslizarse sobre la superficie del tornillo para avanzar. Los cálculos para máquinas de un solo tornillo son muy sensibles a la contrapresión, la viscosidad del polímero y el enfriamiento del barril. Si el barril se calienta demasiado, el plástico se pega al tornillo en lugar de a la pared, girando en su lugar y provocando que la producción caiga a cero.
Las extrusoras de doble tornillo funcionan según el principio de desplazamiento positivo, particularmente cuando los tornillos están completamente entrelazados. Debido a que las aletas de un tornillo limpian los canales del otro, el material es empujado hacia adelante con fuerza en una cámara cerrada. Esto hace que los cálculos de doble tornillo dependan mucho menos de la contrapresión y la fricción. El rendimiento es principalmente una función del volumen libre entre los tornillos y las RPM.
Identificar la brecha entre la capacidad teórica y el rendimiento de producción real es una habilidad de diagnóstico crítica. Si los cálculos indican una producción teórica de 500 kg por hora, pero la báscula al final de la línea sólo registra 350 kg, se está experimentando una grave pérdida de eficiencia. Esta discrepancia representa un desperdicio de energía y una pérdida de ingresos.
Cuando los resultados teóricos y reales divergen, el problema suele radicar en la condición mecánica del equipo o en las propiedades físicas de la materia prima. Diagnosticar sistemáticamente el problema aislando variables. Verifique la precisión de los sensores de RPM, verifique la densidad de fusión del lote de plástico actual y observe la contrapresión real en el cabezal del troquel. Una vez confirmadas las entradas, concéntrese en los culpables mecánicos.
La causa más común de disminución de la producción es el espacio excesivo entre las hélices y la pared del cilindro. A medida que millones de kilogramos de plásticos abrasivos pasan por el sistema, las superficies metálicas se desgastan. Esto amplía el camino para el flujo de fuga. Matemáticamente, el flujo de fuga aumenta exponencialmente con el aumento del juego radial. Incluso un solo milímetro de desgaste puede reducir drásticamente las tasas de producción.
Los problemas de alimentación también frecuentemente sabotean la producción. Si la garganta de alimentación no puede suministrar material tan rápido como el tornillo puede transportarlo, la extrusora se queda sin alimentación. La alimentación irregular bloquea la tolva. Los operadores deben medir la holgura entre el tornillo y el cilindro utilizando galgas de espesores durante el mantenimiento de rutina, instalar un alimentador forzado para evitar puentes e implementar un cronograma estricto para cambiar los paquetes de cribas.
Cuando se trata de materiales posconsumo o postindustriales, calcular y mantener la producción de un sistema de peletización de plástico rígido se vuelve significativamente más complejo. A diferencia de los gránulos de resina virgen, el reciclaje de plástico rígido implica el procesamiento de botellas trituradas, carcasas de baterías, tuberías y restos moldeados por inyección. Estos materiales presentan desafíos reológicos únicos.
El principal obstáculo es la inconsistencia de la densidad aparente del material. Los copos rígidos triturados no fluyen tan suavemente como los gránulos uniformes. Sus formas irregulares crean bolsas de aire en la sección de alimentación. La masa de plástico que entra en el tornillo por revolución es mucho menor que el máximo teórico. Además, los plásticos rígidos suelen contener humedad residual y contaminantes superficiales. A medida que los materiales se calientan, la humedad se convierte en vapor, ocupando un volumen valioso dentro de los canales del tornillo y provocando formación de espuma en el cabezal del troquel.
Se requieren mejoras mecánicas específicas para acercar la producción real al máximo teórico. Agregar un alimentador forzado resuelve el problema de la densidad aparente al precompactar las escamas rígidas, lo que garantiza que el tornillo extrusor principal permanezca completamente lleno. Los sistemas de extrusión especializados incorporan zonas de desgasificación al vacío. Estas secciones ventiladas permiten que los gases volátiles escapen antes de que el polímero llegue a la zona de medición, asegurando que el cien por ciento del volumen esté ocupado por plástico denso y fundido.
Llega un punto en cada operación de fabricación en el que el mantenimiento produce rendimientos decrecientes. Si una máquina más antigua no logra constantemente alcanzar la producción calculada a pesar de los nuevos tornillos y los perfiles de calentamiento optimizados, es probable que la geometría fundamental esté obsoleta. Reconocer cuándo reemplazar en lugar de reparar es crucial para mantener un costo por kilogramo competitivo.
Evaluar el costo total de propiedad es la mejor manera de tomar esta decisión. El costo del tiempo de inactividad frecuente, el desperdicio de energía y el rendimiento deficiente a menudo excede el gasto de capital requerido para maquinaria nueva. Las líneas de extrusión modernas están diseñadas con relaciones longitud-diámetro optimizadas y motores de CA altamente eficientes que ofrecen un rendimiento específico significativamente mayor que las máquinas más antiguas.
Para lograr una producción garantizada y de alta capacidad que se acerque a los cálculos teóricos, debe integrar maquinaria moderna diseñada específicamente. Para operaciones que manejan materiales rígidos limpios y estándar, invertir en una línea de granulación de plástico rígido modernizada garantiza un procesamiento estable. Las especificaciones de ingeniería del mundo real para estos sistemas suelen incluir capacidades que oscilan entre 100 y 1000 kg por hora, según el modelo seleccionado. Utilizan diseños de tornillos especializados diseñados específicamente para la densidad de fusión de poliolefinas rígidas. Al incorporar cambiadores de pantalla hidráulicos avanzados y continuos y ventilación optimizada, estas máquinas minimizan el flujo de fugas y garantizan que la producción de su fábrica se alinee perfectamente con los pronósticos de ingeniería avanzada.
Saber cómo calcular la producción del extrusor mejora fundamentalmente las operaciones de su fábrica. Requiere una comprensión clara de cómo interactúan el flujo de arrastre, el flujo de presión y las propiedades del material dentro del cañón. Sin embargo, las matemáticas teóricas son tan fiables como la maquinaria que las ejecuta en el suelo.
Recomendamos encarecidamente comparar periódicamente sus rendimientos reales con estas fórmulas para detectar el desgaste mecánico a tiempo. Si su configuración actual no alcanza su potencial matemático, es hora de actualizarla. Evalúe su equipo actual y haga la transición a una solución de reciclaje Jwell de alta eficiencia que garantice un rendimiento predecible y rentable para sus necesidades específicas de materiales.
En el sector de extrusión industrial, los ingenieros utilizan con frecuencia la métrica de rendimiento específico para estimar la producción, definida como kilogramos por hora por RPM. Una extrusora de un solo tornillo bien optimizada que procese poliolefinas estándar tendrá un rendimiento específico que permanecerá relativamente lineal dentro de su rango operativo óptimo. Un tornillo de 75 mm podría producir entre 1,5 y 2,0 kg por hora por RPM, mientras que un tornillo enorme de 150 mm podría producir entre 8,0 y 10,0 kg por hora por RPM. Multiplique el rendimiento específico conocido de su máquina por las RPM operativas actuales para obtener una estimación rápida.
Si bien la física fundamental de fundir y empujar el polímero sigue siendo la misma, la escala y las variables son completamente diferentes. Las microextrusoras de escritorio calculan la producción en función de los pasos del motor paso a paso, el diámetro del filamento y la velocidad de alimentación en milímetros por segundo, centrándose en la precisión microscópica. Las máquinas peletizadoras industriales calculan la producción en toneladas por hora. Estos cálculos masivos deben tener en cuenta la densidad aparente de las escamas irregulares, las fuerzas de calentamiento extremas, el par del motor medido en cientos de kilovatios y la compleja dinámica de fluidos de las geometrías de tornillos de canales profundos.
No, la relación entre RPM y producción no es infinitamente lineal. Llevar las RPM más allá del rango óptimo diseñado para el tornillo conduce a rendimientos decrecientes severos. Las altas RPM aumentan drásticamente la fricción de corte, lo que puede sobrecalentar y degradar el plástico antes de que salga del troquel. Si las RPM exceden la capacidad de alimentación gravitacional de la tolva, el tornillo se queda sin alimentación, lo que provoca que la producción se estabilice. Las RPM excesivas también aumentan la contrapresión en la matriz, lo que posteriormente aumenta el flujo de fuga, cancelando las ganancias del flujo de arrastre hacia adelante.
Calcular la producción de un sistema de plástico rígido requiere modificar la ecuación estándar para tener en cuenta las inconsistencias del material. Primero, reemplace la densidad estándar del polímero sólido con la densidad aparente específica de su triturado rígido. Debido a que las escamas contienen aire, la capacidad de la sección de alimentación suele ser el factor limitante. En segundo lugar, tenga en cuenta la presencia de zonas de desgasificación al vacío. Las zonas de ventilación funcionan intencionalmente en un estado de presión cero para permitir que los gases escapen, rompiendo el perfil de presión continua del barril. La producción depende en gran medida del flujo de arrastre en la sección de bombeo final inmediatamente después del último respiradero, menos el flujo de presión generado por el paquete de malla específico utilizado para la filtración.
El tiempo de residencia es el tiempo promedio que pasa una partícula de polímero dentro del extrusor desde la garganta de alimentación hasta la salida del troquel. Para calcular esto matemáticamente, se divide el volumen libre del tornillo extrusor completamente lleno por el caudal volumétrico del polímero fundido. En entornos prácticos de fábrica, los ingenieros suelen medir esto empíricamente dejando caer una pequeña cantidad de masterbatch de color en la garganta de alimentación y cronometrando exactamente cuánto tiempo tarda el plástico coloreado en salir del troquel.
El consumo de energía específico mide la eficiencia eléctrica de su proceso de extrusión, definida como la cantidad de energía necesaria para procesar un kilogramo de material. Se calcula dividiendo la potencia total consumida por el motor principal y los calentadores del barril por la producción total de masa por hora. Reducir este número es el objetivo principal de los administradores de plantas modernas, ya que indica directamente una geometría de la máquina altamente optimizada y una excelente eficiencia térmica.


