
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-27 Origen:Sitio


Piense en una extrusora como una enorme bomba industrial calentada diseñada específicamente para polímeros termoplásticos resistentes. Es una unidad de fabricación de alto volumen. Su tarea principal es tomar materiales plásticos sólidos (hojuelas posconsumo, gránulos industriales o polvos finos) y procesarlos continuamente hasta obtener un estado fluido homogéneo.
Cuando se recogen residuos plásticos, como botellas de detergente desechadas o tuberías agrícolas, primero se tritura y se lava el material. Sin embargo, las instalaciones de moldeo por inyección no pueden utilizar directamente escamas lavadas irregulares y esponjosas. El material debe fundirse, filtrarse agresivamente para detectar impurezas supervivientes y remodelarse para convertirlo en gránulos de plástico densos y uniformes. Al comprender la mecánica subyacente de este equipo, los operadores de las instalaciones pueden solucionar los cuellos de botella de producción más rápidamente. Pueden reducir significativamente el consumo de energía de la fábrica. Además, pueden optimizar las velocidades de corte específicas requeridas para diferentes tipos de polímeros sin degradar estructuras químicas delicadas. En el sector del reciclaje, esta máquina actúa como motor principal dentro de una máquina peletizadora de plástico completa , convirtiendo los residuos sin tratar en productos rentables.
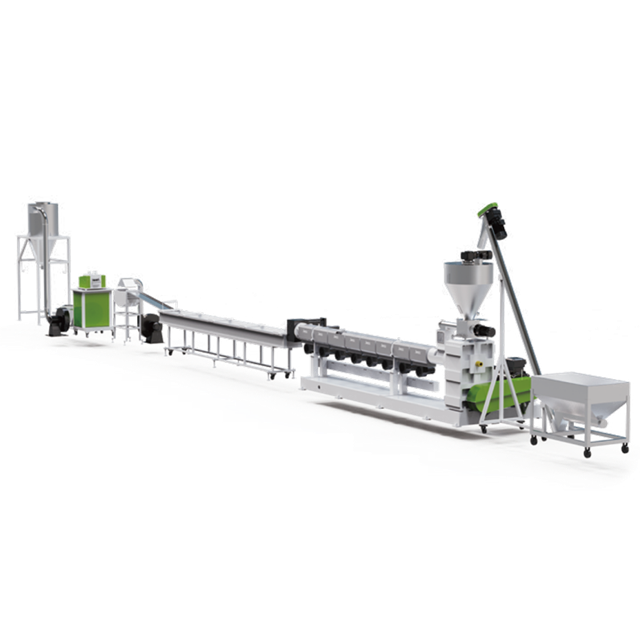
Para comprender verdaderamente el proceso, debemos desmantelar la máquina conceptualmente. Una extrusora no es un mecanismo único. Es un conjunto sincronizado de piezas resistentes diseñadas con precisión. Conocer estos aspectos prácticos es el primer paso para dominar el suelo de la fábrica.
Este es el principal punto de entrada para todas las materias primas. Ubicada en la parte trasera de la máquina, la tolva en forma de embudo contiene escamas de plástico antes de que caigan en el barril. Las configuraciones modernas y de alta eficiencia reemplazan con frecuencia las tolvas estándar alimentadas por gravedad con unidades de dosificación volumétricas o gravimétricas. Estos alimentadores automáticos introducen materias primas y aditivos a velocidades matemáticamente precisas. Esta tecnología evita que el material se acumule y garantiza una alimentación constante al tornillo.
Directamente debajo de la tolva se encuentra el barril. Este cilindro de acero resistente y de paredes gruesas alberga el tornillo extrusor. Está diseñado para soportar presiones internas extremas y desgaste corrosivo. Externamente, bandas calentadoras eléctricas envuelven el cañón, dividido en múltiples zonas de temperatura distintas. Junto a estos calentadores funcionan ventiladores de refrigeración industriales o camisas de agua. Esta gestión térmica dinámica permite a los controladores PID mantener un perfil de temperatura estricto a medida que el plástico avanza.
El tornillo giratorio es el corazón de la línea de producción. Mecanizado a partir de una aleación de acero de alta resistencia, su diseño geométrico dicta el rendimiento de la máquina. El tornillo presenta diferentes profundidades de vuelo, pasos y relaciones específicas de longitud a diámetro. Las líneas de alto rendimiento suelen utilizar relaciones L/D de 36:1 para garantizar una mezcla y fusión completas. Impulsado por un enorme motor eléctrico y una caja de cambios de alta resistencia, el tornillo transporta plástico sólido hacia adelante. Genera la intensa fricción mecánica necesaria para fundir el polímero y mezcla las cadenas en un fluido homogéneo.
Al final de la descarga, la masa fundida presurizada golpea el cambiador de malla. En aplicaciones de reciclaje, este componente es su última línea de defensa. Alberga filtros de malla de acero tejido que capturan partículas no derretidas, suciedad o fragmentos de metal que sobrevivieron al tendedero. Una vez purificada, la masa fundida atraviesa el cabezal del troquel. Esta placa de acero mecanizada actúa como molde. Da forma al plástico que fluye en hebras continuas parecidas a espaguetis antes de que entren en un baño de agua para enfriarlas y cortarlas.
La transformación de una escama sólida en una masa fundida líquida uniforme depende en gran medida de la dinámica de fluidos y la termodinámica. El viaje del polímero se clasifica en tres zonas distintas según la geometría del tornillo.
La gravedad arrastra el plástico crudo desde la tolva hacia la garganta de alimentación. Aquí, las profundas roscas en espiral del tornillo giratorio agarran el material sólido. El objetivo principal en esta zona inicial es la captura de volumen. El tornillo transporta físicamente el plástico sólido lejos de la abertura de alimentación. Las temperaturas del barril se mantienen intencionalmente bajas en esta zona. Este paso crucial evita el derretimiento prematuro que podría obstruir la garganta y detener la producción.
A medida que el material avanza hacia la sección central, la física central toma el control. El diámetro de la raíz del tornillo aumenta gradualmente. Este desplazamiento geométrico reduce el espacio disponible entre el tornillo y la pared del cilindro, comprimiendo el plástico con fuerza. Los calentadores externos proporcionan energía térmica básica, pero no son la fuente de calor principal. La intensa fricción y la fuerza de corte generadas por el tornillo giratorio que arrastra el plástico contra el cañón crean un enorme calor conductor interno. Esta energía mecánica descompone el polímero sólido en un líquido viscoso.
En la sección final, la profundidad del vuelo se vuelve poco profunda y constante. En este punto, el plástico está completamente derretido. El objetivo aquí es la homogeneización completa. El sistema garantiza una temperatura uniforme y una viscosidad uniforme en todo el fluido. Los vuelos poco profundos generan una intensa presión. El tornillo ahora actúa como una poderosa bomba, forzando la masa fundida a través del restrictivo cambiador de malla y fuera del cabezal de troquel a un ritmo perfectamente constante.
La elección del diseño estructural correcto depende completamente del aporte de materiales. Los tomadores de decisiones sopesan constantemente las configuraciones de uno o dos tornillos cuando actualizan sus instalaciones.
| Característica | Extrusora de un solo tornillo Extrusora | de doble tornillo |
|---|---|---|
| Mecanismo | Un tornillo giratorio dentro de un cilindro cilíndrico. | Dos tornillos entrelazados en un cilindro en forma de ocho. |
| Mejor aplicación | Reciclaje estándar, plásticos rígidos prelavados, bombeo a alta presión. | Composición compleja, cargas pesadas, desvolatilización agresiva. |
| Capacidad de mezcla | Excelente para homogeneización y fusión estándar. | Mezcla distributiva y dispersiva superior. |
| Mantenimiento y retorno de la inversión | Menor inversión inicial, mantenimiento más sencillo, rápido retorno de la inversión. | Mayor costo de capital, programa de mantenimiento riguroso y complejo. |
Los modelos de un solo tornillo siguen siendo el estándar indiscutible de la industria para la mayoría de las operaciones de peletización convencionales. Se destacan en generar la alta presión necesaria para bombear materiales viscosos a través de mallas de filtración finas. Son muy eficientes y rentables para plásticos rígidos prelavados relativamente limpios, como el polietileno y el polipropileno.
Por el contrario, los diseños de doble tornillo proporcionan una excelente renovación de la superficie para la desgasificación al vacío. Generalmente se reservan para plásticos altamente contaminados y con mucha humedad o para tareas de compuestos especializados donde se introducen cargas minerales pesadas.
El panorama de la extrusión de plástico está cambiando rápidamente. Los mandatos de sostenibilidad global y el impulso hacia la Industria 4.0 están impulsando enormes actualizaciones tecnológicas en todo el sector.
Datos de mercado recientes destacan un fuerte aumento en la demanda de sistemas capaces de manejar porcentajes más altos de resina posconsumo. Debido a que los materiales de PCR a menudo poseen índices de flujo de fusión impredecibles y niveles de contaminación más altos, los diseños de las máquinas se están adaptando. Los fabricantes líderes ahora están implementando tornillos con una relación L/D más larga junto con sistemas de desgasificación de vacío dual altamente avanzados para procesar estos materiales volátiles.
Además, la automatización inteligente se está convirtiendo en un estándar en las fábricas. Las líneas modernas integran sensores IoT directamente en el cilindro y la caja de cambios. Estos sensores capturan datos en tiempo real sobre la presión de la masa fundida, las fluctuaciones térmicas y la vibración del motor. El mantenimiento predictivo impulsado por IA ahora puede alertar a los operadores antes de que ocurra una falla mecánica catastrófica. La eficiencia energética también es un foco importante. Las instalaciones están reemplazando rápidamente los accionamientos hidráulicos más antiguos por motores síncronos de imanes permanentes de accionamiento directo. Esta única actualización reduce drásticamente la huella de carbono y los gastos eléctricos de las operaciones de reciclaje.
El reciclaje de plásticos rígidos, como botellas de HDPE, tubos gruesos de PP o contenedores robustos moldeados por inyección, presenta obstáculos de ingeniería únicos. Los plásticos rígidos poseen puntos de fusión más altos. Retienen la humedad superficial persistente y a menudo presentan una impresión superficial pesada. Para procesarlos de manera rentable, la extrusora debe integrarse en un sistema altamente especializado.
Una configuración de una sola etapa utiliza una extrusora larga y de alto rendimiento para encargarse de la fusión, la desgasificación y el bombeo. El barril cuenta con una zona de desgasificación al vacío dedicada a mitad del proceso para extraer la humedad atrapada y los gases volátiles. Para instalaciones que procesan desechos de plástico rígido estándar y limpios con una contaminación mínima, invertir en un sistema de peletización para plástico rígido ofrece un excelente equilibrio. Los equipos de esta categoría suelen ofrecer capacidades que van desde 300 kg/h hasta 1000 kg/h, lo que proporciona una alta producción por hora con un consumo de energía manejable.
¿Qué sucede cuando los plásticos rígidos posconsumo están muy impresos, ligeramente sucios o retienen altos niveles de humedad? Un solo extrusor inevitablemente tendrá dificultades. En estos escenarios, una configuración de dos etapas, a menudo denominada configuración madre-bebé, es la solución de ingeniería estándar.
Esta configuración conecta una extrusora primaria grande directamente a una extrusora secundaria más pequeña. Las ventajas técnicas son inmensas. Permite una ronda adicional de filtración de alta resistencia entre las dos extrusoras. Esto captura las impurezas más finas que podrían pasar a través de una sola pantalla. Además, proporciona doble desgasificación al vacío. Para obtener el máximo control de calidad y producir gránulos sin burbujas de primera calidad, se recomienda encarecidamente implementar una Estos robustos sistemas procesan fácilmente desechos difíciles y mantienen producciones continuas de hasta 1000 kg/h. línea de peletización de plástico rígido .
La longevidad del equipo depende del estricto cumplimiento de los procedimientos operativos estándar. Imagínese el piso de la fábrica al amanecer. Si un operador se apresura en la secuencia de arranque, es casi seguro que se produzcan fallos mecánicos catastróficos.
Antes de accionar el motor principal, la máquina requiere una fase de precalentamiento minuciosa. Los calentadores de barril deben alcanzar la temperatura de procesamiento objetivo. Más importante aún, la máquina necesita un período obligatorio de inmersión en calor. Esto suele durar de una a dos horas después de alcanzar la temperatura de la superficie. Garantiza que el plástico residual que se encuentra en el interior de las paletas del tornillo se derrita por completo. Encender un enorme motor de accionamiento mientras un trozo sólido de polímero cristalizado permanece alojado en la zona de medición romperá el eje del tornillo o destruirá por completo los engranajes de la caja de cambios.
Una vez completamente empapado, inicie la extrusora a las RPM más bajas posibles. Introduzca manualmente una pequeña cantidad de materia prima en la tolva para cebar el tornillo. Aumente la velocidad gradualmente mientras monitorea diligentemente el amperaje de carga del motor y los manómetros de presión de fusión. Este enfoque cauteloso evita picos repentinos de presión que arruinan los cambiadores de pantalla.
El mantenimiento de rutina no es negociable. Los equipos de mantenimiento deben inspeccionar diariamente las bandas calefactoras y los termopares. Verifique semanalmente la tensión de la correa de transmisión y las bombas desgasificadoras de vacío. Reemplazar periódicamente las mallas de filtro antes de que alcancen la máxima caída de presión es el secreto fundamental para mantener la línea funcionando de manera rentable sin tiempos de inactividad inesperados.
Invertir en maquinaria pesada requiere una evaluación calculada de los parámetros exactos de su fábrica. No existe una máquina universalmente perfecta. Sólo existe la maquinaria adecuada y adaptada específicamente a su entrada de material.
Evalúe los sistemas de extrusión utilizando estos criterios prácticos:
Dominar la mecánica de la extrusión es esencial para la fabricación y el reciclaje de plásticos modernos. Desde el momento en que las escamas crudas caen en la tolva hasta que los segundos gránulos uniformes y precisos salen del troquel, cada etapa es una clase magistral de ingeniería térmica y mecánica.
Este proceso dicta la rentabilidad, la escala física y la pureza del producto de su operación. Un mantenimiento riguroso y prácticas operativas inteligentes hacen que su equipo genere ingresos constantes durante años. ¿Listo para escalar sus operaciones? Evalúe sus necesidades específicas de materiales y combínelas con la tecnología de extrusión de una o dos etapas adecuada. Explore las soluciones de alto rendimiento de Jwell Recycling para encontrar la configuración industrial exacta que garantice el éxito de su fabricación.
El equipo funciona utilizando un tornillo giratorio alojado dentro de un barril de acero calentado. A medida que el tornillo gira, genera intensa fricción mecánica y calor. Esto derrite el plástico sólido en bruto y fuerza el fluido resultante a través de un troquel moldeado para crear un producto continuo.
La extrusora es el componente mecánico principal responsable de fundir, mezclar y bombear el plástico. Una línea de peletización completa se refiere a todo el sistema de producción integrado. Esto incluye la extrusora, los alimentadores automáticos, los baños de agua de refrigeración y el cortador de pellets giratorio final.
Esta configuración, conocida como sistema de doble etapa o madre-bebé, utiliza dos extrusoras para permitir una ronda adicional de filtración fina y desgasificación secundaria al vacío. Este proceso prolongado es absolutamente esencial para transformar desechos de plástico rígido sucios, impresos o húmedos en gránulos de alta calidad y sin burbujas.
Las temperaturas de funcionamiento fluctúan significativamente según el tipo específico de plástico que se procesa. Sin embargo, los termoplásticos rígidos típicos como el polipropileno y el polietileno generalmente requieren temperaturas internas del cilindro que oscilan entre 200 °C y 280 °C para lograr un flujo de fusión adecuado.
Un tornillo atascado suele deberse a arranques en frío o a la entrada de objetos metálicos extraños en el cañón. Los operadores primero deben detener la máquina e iniciar un remojo prolongado en calor para derretir el plástico cristalizado. Si el atasco persiste, se deben retirar el cabezal de troquel y el cambiador de malla, y se debe empujar o extraer físicamente el tornillo utilizando herramientas de extracción hidráulica especializadas para la limpieza manual.
Los aumentos repentinos de presión generalmente son causados por una alimentación inconsistente, fluctuaciones severas de temperatura o un cambiador de pantalla obstruido. Si la malla del filtro queda obstruida por suciedad o partículas no fundidas, la masa fundida no puede salir del troquel lo suficientemente rápido. Esto hace que la presión interna del barril aumente rápidamente, lo que activa alarmas de seguridad o revienta la malla del filtro.


