
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-15 Origen:Sitio


Los cambios de color sangran los márgenes de beneficio. Imagínese el taller en un turno de viernes por la noche. La tripulación lucha por pasar de un ABS negro intenso a un policarbonato transparente. La máquina está inactiva. Escupe material degradado mientras se acumulan los costos ocultos del tiempo de inactividad. La mayoría de los gerentes de planta sólo miran los precios compuestos en las facturas de compra. Ignoran por completo el desperdicio de mano de obra, energía y tiempo de producción perdido. Estos factores ocultos realmente agotan sus resultados.
Un protocolo optimizado ahorra mucho dinero. Analizaremos la mecánica de presupuestación para estas transiciones materiales. Aprenderá cómo calcular los costos reales y convertir un dolor de cabeza de mantenimiento en una ventaja competitiva.
Los datos de mercado recientes muestran un cambio masivo en el procesamiento de plásticos. Las instalaciones están abandonando el mantenimiento reactivo. En cambio, están adoptando presupuestos predictivos basados en datos. Los precios mundiales de la resina siguen siendo volátiles. Por esta razón, ajustar los márgenes operativos ya no es opcional. El seguimiento de la huella financiera exacta de un cambio se ha convertido en una estrategia fundamental de supervivencia. Los procesadores que digitalizan su seguimiento del tiempo de inactividad a menudo descubren que sus métodos de limpieza más baratos en realidad les cuestan miles de dólares en pérdida de rendimiento.
Para hacer funcionar una planta de forma eficaz, se debe tratar el mantenimiento con el mismo escrutinio financiero que el proceso de producción. Definir el proceso es el primer paso. Esta es una operación sistemática para limpiar componentes internos como el cilindro, el tornillo y el cabezal del troquel. Hacemos esto para eliminar los polímeros residuales y prevenir la carbonización. Durante un cambio, los operadores introducen un compuesto comercial especializado o una resina de transición en la tolva. A medida que avanza por el barril calentado, depende de reacciones químicas o de un lavado mecánico para expulsar el material viejo. Sin una base estricta, los colorantes residuales contaminan la siguiente ejecución. Esto conduce a piezas rechazadas.
Operar sin un presupuesto específico crea enormes fugas financieras. Cuando los gerentes ven este proceso como una molestia, no realizan un seguimiento de los gastos. Imagine a un operador apresurándose a alcanzar una cuota. Vuelcan una cantidad arbitraria de compuesto costoso en la tolva. El error humano se hace cargo. Podrían purgar en exceso y desperdiciar material de primera calidad. O purgan insuficientemente para ahorrar tiempo, provocando manchas negras y rayas de color. El presupuesto obliga a la rendición de cuentas.
El cronograma depende de su mezcla de producción y de la estabilidad térmica de la resina. Los desencadenantes estándar incluyen cambios de color de oscuro a claro o pasar de resinas de ingeniería de alta temperatura a plásticos básicos de baja temperatura. Las paradas rutinarias de fin de semana también requieren una limpieza exhaustiva para detener la acumulación de carbón antes de tener que tirar del tornillo manualmente.
Elaborar un presupuesto preciso significa analizar los gastos directos e indirectos. Este enfoque granular revela una dura verdad. Los costos más visibles rara vez son los que perjudican sus márgenes.
Los costos directos son partidas cuantificables en las órdenes de compra. Calculas el precio exacto por kilogramo del compuesto. Si su equipo intenta usar resina virgen para expulsar el material viejo, debe calcular aquí el costo de la resina desperdiciada. El trabajo es otro factor importante. Debe tener en cuenta los salarios por hora de los operadores y técnicos que supervisan activamente el equipo.
Aquí es donde el dinero real desaparece. Los costos indirectos representan pérdida de ingresos y gastos generales consumidos mientras la máquina no produce bienes vendibles. Estos factores suelen representar entre el 70 y el 80 por ciento del presupuesto total.
| Impacto | de los componentes | de la categoría de costos en el presupuesto total |
|---|---|---|
| Costos directos | Compuesto de purga, resina virgen, salario por hora del operador. | 20% - 30% |
| Costos indirectos | Tiempo de inactividad de la máquina, pérdida de ingresos por producción, consumo de energía | 70% - 80% |
| Costos posteriores a la purga | Tarifas de eliminación de chatarra, logística de reciclaje | Variables 5% - 10% |
Los gerentes de planta necesitan datos concretos para justificar la compra de compuestos premium o la actualización de equipos. Calcular el retorno de la inversión requiere matemáticas estándar, no intuiciones.
Para determinar el verdadero impacto financiero de su proceso actual, utilice la siguiente ecuación. El costo total es igual a la cantidad de material utilizado multiplicada por el costo por unidad, más las horas de inactividad multiplicadas por la tarifa horaria de la máquina, más el costo de eliminación de chatarra.
Veamos un escenario del mundo real. Una instalación intenta ahorrar dinero utilizando resina virgen barata. La resina cuesta un dólar la libra. Sin embargo, carece de poder de fregado. El operador necesita 100 libras de material y dos horas de inactividad de la máquina para limpiar el barril. Si el precio de la máquina es de 500 dólares por hora, sólo el tiempo de inactividad cuesta 1.000 dólares. El coste total asciende a 1.100 dólares.
Por el contrario, un compuesto químico de primera calidad podría costar cuatro dólares la libra. Debido a su alta eficiencia, el operador sólo necesita 20 libras. El proceso dura sólo 30 minutos. El coste total baja a 330 dólares. Al gastar más por adelantado en el material adecuado, la planta reduce el costo total en más del 65 por ciento.
La geometría interna de su equipo de extrusión dicta la facilidad con la que fluye el material. Por lo tanto, su tipo de maquinaria establece directamente su presupuesto base.
Las configuraciones básicas a menudo presentan desafíos básicos. Los diseños de tornillos tradicionales y los cambiadores de pantalla básicos crean áreas de bajo flujo conocidas como puntos muertos. Al presupuestar una máquina peletizadora de plástico estándar , debe tener en cuenta tiempos de remojo más prolongados. Necesitará mayores volúmenes de compuesto mecánico para limpiar estas zonas muertas. El presupuesto también debe reflejar los cambios manuales de pantalla y los desmontajes periódicos de los cabezales.
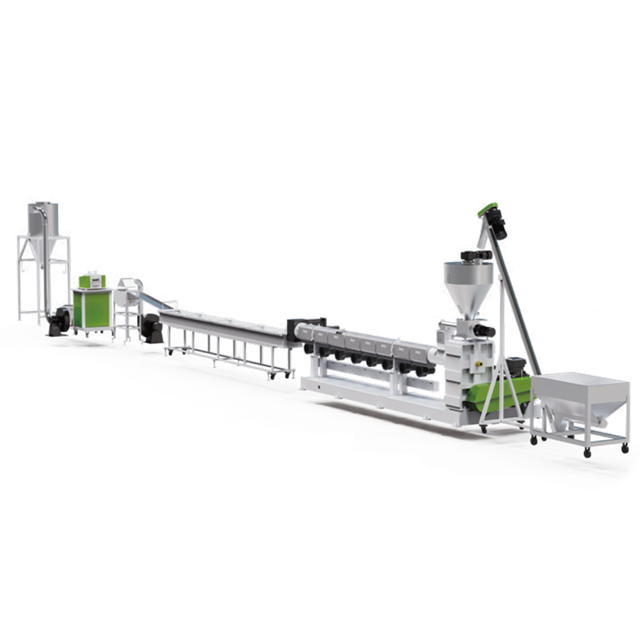
Materiales como el polipropileno y el polietileno de alta densidad se comportan de manera diferente a las películas flexibles. Requieren perfiles de temperatura específicos y diseños de tornillos robustos. Por ejemplo, cuando se opera una de alta eficiencia línea de granulación de plástico rígido con relaciones especializadas de longitud a diámetro como 30:1 o 36:1, el flujo de fusión se optimiza altamente. Sin embargo, su presupuesto aún debe incluir grados mecánicos formulados para polímeros rígidos. Estos compuestos dependen de una gran fuerza para raspar los residuos rebeldes. El uso de un índice de flujo de fusión incorrecto hará que el compuesto se deslice sobre el residuo rígido.
Además, el diseño arquitectónico altera el volumen requerido. Un sistema de una sola etapa tiene un barril continuo. Una configuración de doble etapa utiliza una extrusora primaria para fundir y una extrusora secundaria más grande para una filtración superior de la masa fundida y desgasificación al vacío. Presupuestar un sistema avanzado de peletización para plástico rígido requiere asignar fondos para volúmenes compuestos ligeramente mayores debido al aumento de la superficie interna. Afortunadamente, los sistemas modernos cuentan con una dinámica de fluidos optimizada que evita la acumulación de material, compensando el costo inicial del compuesto con cambios increíblemente rápidos y una pureza superior de los pellets.
Si su análisis mensual muestra un gasto excesivo en cambios, la implementación de estas estrategias probadas en el campo recuperará los márgenes perdidos.
No existe una solución universal. El uso de una purga química de baja temperatura en un polímero de ingeniería de alta temperatura hará que la purga se queme. Esto empeora la contaminación. Siempre haga coincidir el compuesto con su temperatura de procesamiento y familia de polímeros.
No espere a que las motas negras arruinen un lote. Implemente un cronograma que incluya purgas rutinarias de corta duración. Programe extracciones manuales periódicas de tornillos. La limpieza física del tornillo evita la acumulación de carbón adherido.
La forma más inteligente de reducir costes es la planificación lógica. Secuencia tu fabricación desde colores claros como el transparente o el blanco hasta colores oscuros como el negro. Transición de materiales con índice de fluidez más bajo a materiales con mayor índice de flujo de fusión. Esta secuenciación natural minimiza la intensidad de la limpieza requerida.
De nada sirve un presupuesto perfecto si los operadores ignoran el plan. Deben comprender la cantidad exacta a utilizar, las temperaturas requeridas del barril y las RPM correctas del tornillo para maximizar la presión de fregado. El entrenamiento estandarizado acaba con el costoso hábito de fijarse en la cantidad.
Las máquinas más antiguas sufren de revestimientos de cilindro desgastados y hélices degradadas. Estos crean bolsas microscópicas donde el polímero se estanca y se quema. La actualización a cambiadores de pantalla continuos modernos y cabezales de troquel optimizados elimina estos puntos muertos. Un flujo interno más suave significa que el compuesto limpia la máquina más rápido.
La coherencia es la base del control financiero. Sin un enfoque estandarizado, sus costos fluctuarán enormemente dependiendo de quién esté a cargo del turno. Implementar un estricto procedimiento operativo estándar es la mejor manera de eliminar variables y reducir el desperdicio de material.
No se pueden pronosticar los costos de un proceso impredecible. Si un operador usa 15 libras de compuesto en 30 minutos y otro usa 40 libras en una hora, sus proyecciones son inútiles. Un procedimiento documentado elimina las conjeturas. Dicta la cantidad exacta, la temperatura y la velocidad del tornillo. Esto establece un costo fijo por cambio.
Un documento sólido no deja lugar a la interpretación. Debe publicarse directamente en el panel de control. Especifique el equipo de protección personal requerido, como guantes resistentes al calor. Detalla los perfiles de temperatura exactos. Algunas purgas químicas requieren inmersión en calor en umbrales específicos para activar sus agentes expansores.
Para minimizar el uso del compuesto, el barril debe estar vacío. Indique a los operadores que cierren la tolva de alimentación. Deben girar el tornillo hasta que no salga resina residente del troquel. Documente los ajustes exactos de RPM para esta fase para evitar un desgaste innecesario de los tornillos.
Indique el peso exacto basándose en la relación longitud-diámetro de la máquina. Introducir el material a baja velocidad del tornillo para que coja correctamente las paletas. Luego, ajuste las RPM para maximizar la presión de fregado. Si utiliza productos químicos para una acumulación severa de carbón, los tiempos de remojo son obligatorios. Defina exactamente cuánto tiempo debe permanecer inactiva la máquina. Las purgas químicas que no hayan reaccionado no lograrán limpiar la máquina.
Detallar el proceso de limpieza de la tolva. Los operadores deben conocer la velocidad exacta del tornillo necesaria para empujar la nueva resina de producción a través del barril. El proceso sólo se completa cuando se confirma visualmente que el extruido está completamente libre del material de purga.
La optimización de las operaciones mediante mejores compuestos reduce los costos, pero la maquinaria envejecida tiene límites mecánicos. A veces, la causa fundamental de un presupuesto inflado es el propio equipo.
Cada extrusora eventualmente llega a un punto en el que el mantenimiento y el tiempo de inactividad superan el costo de una máquina nueva. A medida que el tornillo y el cilindro se desgastan durante miles de horas, aumentan las tolerancias entre las paletas y la pared interior. Estos espacios ampliados crean zonas de baja presión donde el plástico fundido se estanca y carboniza. Cuando esto sucede, ninguna cantidad de compuesto limpiará la máquina de manera eficiente. Los operadores realizarán una purga tras otra, consumirán grandes cantidades de material y seguirán viendo puntos negros. Si gasta miles de dólares mensuales en tiempos de inactividad prolongados debido a las malas tolerancias del barril, ha llegado al punto de obtener rendimientos decrecientes.
Cuando los datos apuntan a una mejora, es crucial seleccionar maquinaria diseñada para la eficiencia termodinámica. Los sistemas de extrusión modernos minimizan el estancamiento de los polímeros. Para materiales rígidos, la actualización a equipos con desgasificación avanzada y geometrías de tornillo especializadas garantiza un flujo de fusión primero en entrar, primero en salir. Los revestimientos metalúrgicos avanzados de los cañones modernos resisten la adhesión de los polímeros. Al invertir en equipos diseñados para cambios rápidos, los fabricantes pueden reducir el tiempo de inactividad a la mitad.
Presupuestar un cambio es una métrica financiera vital, no sólo una tarea de mantenimiento. Para realizar una previsión precisa es necesario realizar un seguimiento del tiempo de inactividad, el uso de materiales y la mano de obra. El compuesto más barato rara vez crea el proceso más barato. La verdadera eficiencia depende de operaciones estandarizadas y equipos de alta calidad. Alentamos a los gerentes de planta que luchan con cambios prolongados o altas tasas de desperdicio a evaluar su maquinaria actual. Para los procesadores que están dispuestos a eliminar los costos ocultos del tiempo de inactividad, invertir en la maquinaria adecuada es la solución definitiva. Evalúe sus necesidades de producción y explore la tecnología de extrusión avanzada en Jwell Recycling para encontrar el sistema perfecto para sus instalaciones hoy.
La cantidad exacta depende en gran medida del tamaño de su maquinaria, específicamente del diámetro del tornillo y de la relación longitud-diámetro. Como punto de partida general, una limpieza estándar requiere de una a dos veces la capacidad total del barril. Sin embargo, los cambios de color muy contrastantes pueden requerir hasta tres veces la capacidad. Las máquinas más antiguas con tornillos desgastados generalmente necesitan volúmenes mayores para generar la presión necesaria.
La rentabilidad depende completamente de su aplicación. Los compuestos mecánicos dependen de la fuerza pura y la fricción para frotar el tornillo. Son muy rentables para los cambios de color de rutina porque no requieren tiempo de remojo. Los compuestos químicos contienen agentes espumantes activados por el calor que se expanden hasta los puntos muertos. Son más caros por libra y requieren tiempos de remojo inactivos, pero son mucho más rentables para eliminar la acumulación de carbono rebelde.
La acumulación de carbono es la causa principal de los procedimientos que agotan el presupuesto. La mejor prevención es un control estricto de la temperatura y protocolos de apagado adecuados. El polímero se convierte en carbono cuando se expone a altas temperaturas sin movimiento. Los operadores nunca deben dejar que la resina residente quede inactiva en un barril calentado durante los cambios de turno. Implementar un protocolo de apagado preventivo desplazando la resina de producción con un compuesto termoestable antes de apagar la máquina. Esto sella el oxígeno y detiene la degradación.
Si bien muchas instalaciones intentan utilizar resina virgen o moler para eliminar los colores anteriores, rara vez resulta rentable. La resina virgen está diseñada para derretirse suavemente y fluir fácilmente. Carece del poder de fregado mecánico o de la expansión química necesaria para limpiar el polímero residual de los tramos del tornillo. El uso de resina virgen a menudo da como resultado una canalización, donde el plástico nuevo simplemente fluye sobre la capa vieja. Esto provoca tiempos de cambio excesivamente largos y enormes cantidades de material desperdiciado.
La temperatura óptima depende completamente del tipo de compuesto de purga y de la resina residente. Las purgas mecánicas normalmente se ejecutan a la temperatura de procesamiento estándar de la resina de producción residente. Sin embargo, las purgas químicas a menudo requieren una ventana de temperatura de absorción de calor específica para activar sus agentes espumantes. Consulte siempre la hoja de datos técnicos proporcionada por el fabricante del compuesto, ya que ejecutar una purga química a una temperatura incorrecta la hará ineficaz y desperdiciará su presupuesto.
Las manchas negras persistentes generalmente indican una carbonización severa oculta en áreas de bajo flujo, como el cabezal del troquel, el cambiador de malla o los tornillos desgastados. Si una purga estándar no elimina la contaminación, es posible que se trate de material degradado que se ha adherido al metal durante varios meses. En estos casos, se requiere una purga química intensa con un tiempo de remojo prolongado. Si el problema persiste, es un fuerte indicador de que es necesario realizar un desatornillado manual y pulir físicamente el equipo.


