
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-01 Origen:Sitio


¿Los grumos rebeldes están arruinando la integridad mecánica de sus productos poliméricos? Veo esto constantemente en las fábricas. Las cargas elevadas de relleno suelen provocar graves debilidades mecánicas cuando se procesan incorrectamente. Esto provoca frustrantes retrasos en la producción y lotes rechazados. Una extrusora de doble tornillo con masterbatch de relleno resuelve este problema generalizado. Aplica fuerzas mecánicas precisas para mezclar materiales a la perfección. En esta guía, nos sumergimos en las configuraciones esenciales de la máquina. Descubrirá cómo mejorar su proceso de dispersión y comprenderá los componentes críticos que garantizan la estabilidad continua de la producción.
Una extrusora de doble tornillo para masterbatch de relleno es una máquina mezcladora altamente especializada. Los ingenieros lo diseñan específicamente para mezclar grandes volúmenes de polvos inorgánicos en una matriz polimérica derretida. En esencia, la máquina utiliza dos tornillos entrelazados co-rotativos encerrados dentro de un cilindro modular calentado. A medida que el potente motor acciona los tornillos, estos transportan, funden, comprimen y mezclan continuamente las materias primas. La geometría de alta ingeniería del perfil del tornillo aplica un corte mecánico específico al material. Esto garantiza que las partículas finas de polvo sean humedecidas y encapsuladas uniformemente por la resina polimérica antes de ser extruidas a través de un cabezal de troquel y cortadas en gránulos densos y uniformes.
En a gran escala la peletización de plástico industrial , la fase de composición inicial dicta las propiedades físicas del producto de consumo final. El masterbatch de alta calidad se utiliza en gran medida en aplicaciones exigentes. Estos incluyen películas agrícolas, tuberías de presión y piezas de automóviles moldeadas por inyección de precisión. Si el relleno no se dispersa adecuadamente durante esta fase fundamental de peletización, el masterbatch resultante inevitablemente causará defectos visuales, obstrucciones de filtros y fallas estructurales en los productos de uso final. Por lo tanto, la extrusora de doble tornillo co-rotativa sirve como tecnología fundamental. Permite a los fabricantes producir masterbatch confiables y de gran volumen que cumplen con las estrictas tolerancias de la industria.
Se agregan cargas inorgánicas a los polímeros base para reducir los costos generales de formulación, mejorar la rigidez o alterar las propiedades térmicas. Sin embargo, sus propiedades microscópicas los hacen muy difíciles de procesar sin maquinaria especializada. A menudo presentan una alta densidad aparente, tendencias higroscópicas y una fuerte tendencia a aglomerarse.
| Tipo de relleno | Función primaria | Desafío de dispersión |
|---|---|---|
| Carbonato de calcio | Reducción de costes, rigidez mejorada | Alta tendencia a formar aglomerados compactos; muy propenso a la absorción de humedad. |
| Talco | Mayor rigidez, estabilidad dimensional. | La estructura laminar y escamosa hace sorprendentemente difícil la humectación uniforme por parte de la masa fundida de polímero. |
| Dióxido de titanio | Opacidad, blancura, resistencia a los rayos UV. | Naturaleza altamente cohesiva; Una mala dispersión provoca rayas superficiales visibles y puntos débiles. |
| Negro carbón | Protección UV, conductividad eléctrica. | Tamaño de partícula extremadamente fino; presenta un alto riesgo de contaminación transmitida por el aire y de aglomeración severa. |
Análisis de mercado recientes revelan un cambio definitivo en el sector de capitalización global. Los precios de las resinas poliméricas vírgenes fluctúan de manera impredecible. Al mismo tiempo, los mandatos de sostenibilidad global se están volviendo más estrictos. Los fabricantes están superando agresivamente los límites de las proporciones de relleno para adaptarse. Incorporar un 80 por ciento o incluso un 85 por ciento de carbonato de calcio ya no es sólo una inteligente medida de ahorro. Reduce activamente la huella de carbono del producto plástico final, alineándose con iniciativas ecológicas modernas.
En consecuencia, este impulso en toda la industria hacia masterbatches con contenido de relleno ultra alto ha hecho que la tecnología avanzada de doble tornillo sea una necesidad absoluta. La maquinaria estándar simplemente no puede soportar las viscosidades extremas y la naturaleza abrasiva de estas formulaciones tan cargadas. Cuando se las lleva más allá de sus límites, las extrusoras básicas sufren un desgaste catastrófico o picos severos de presión de fusión. Actualizar a líneas de compuestos robustas y de alto torque es la única manera de seguir siendo competitivo en el mercado actual.
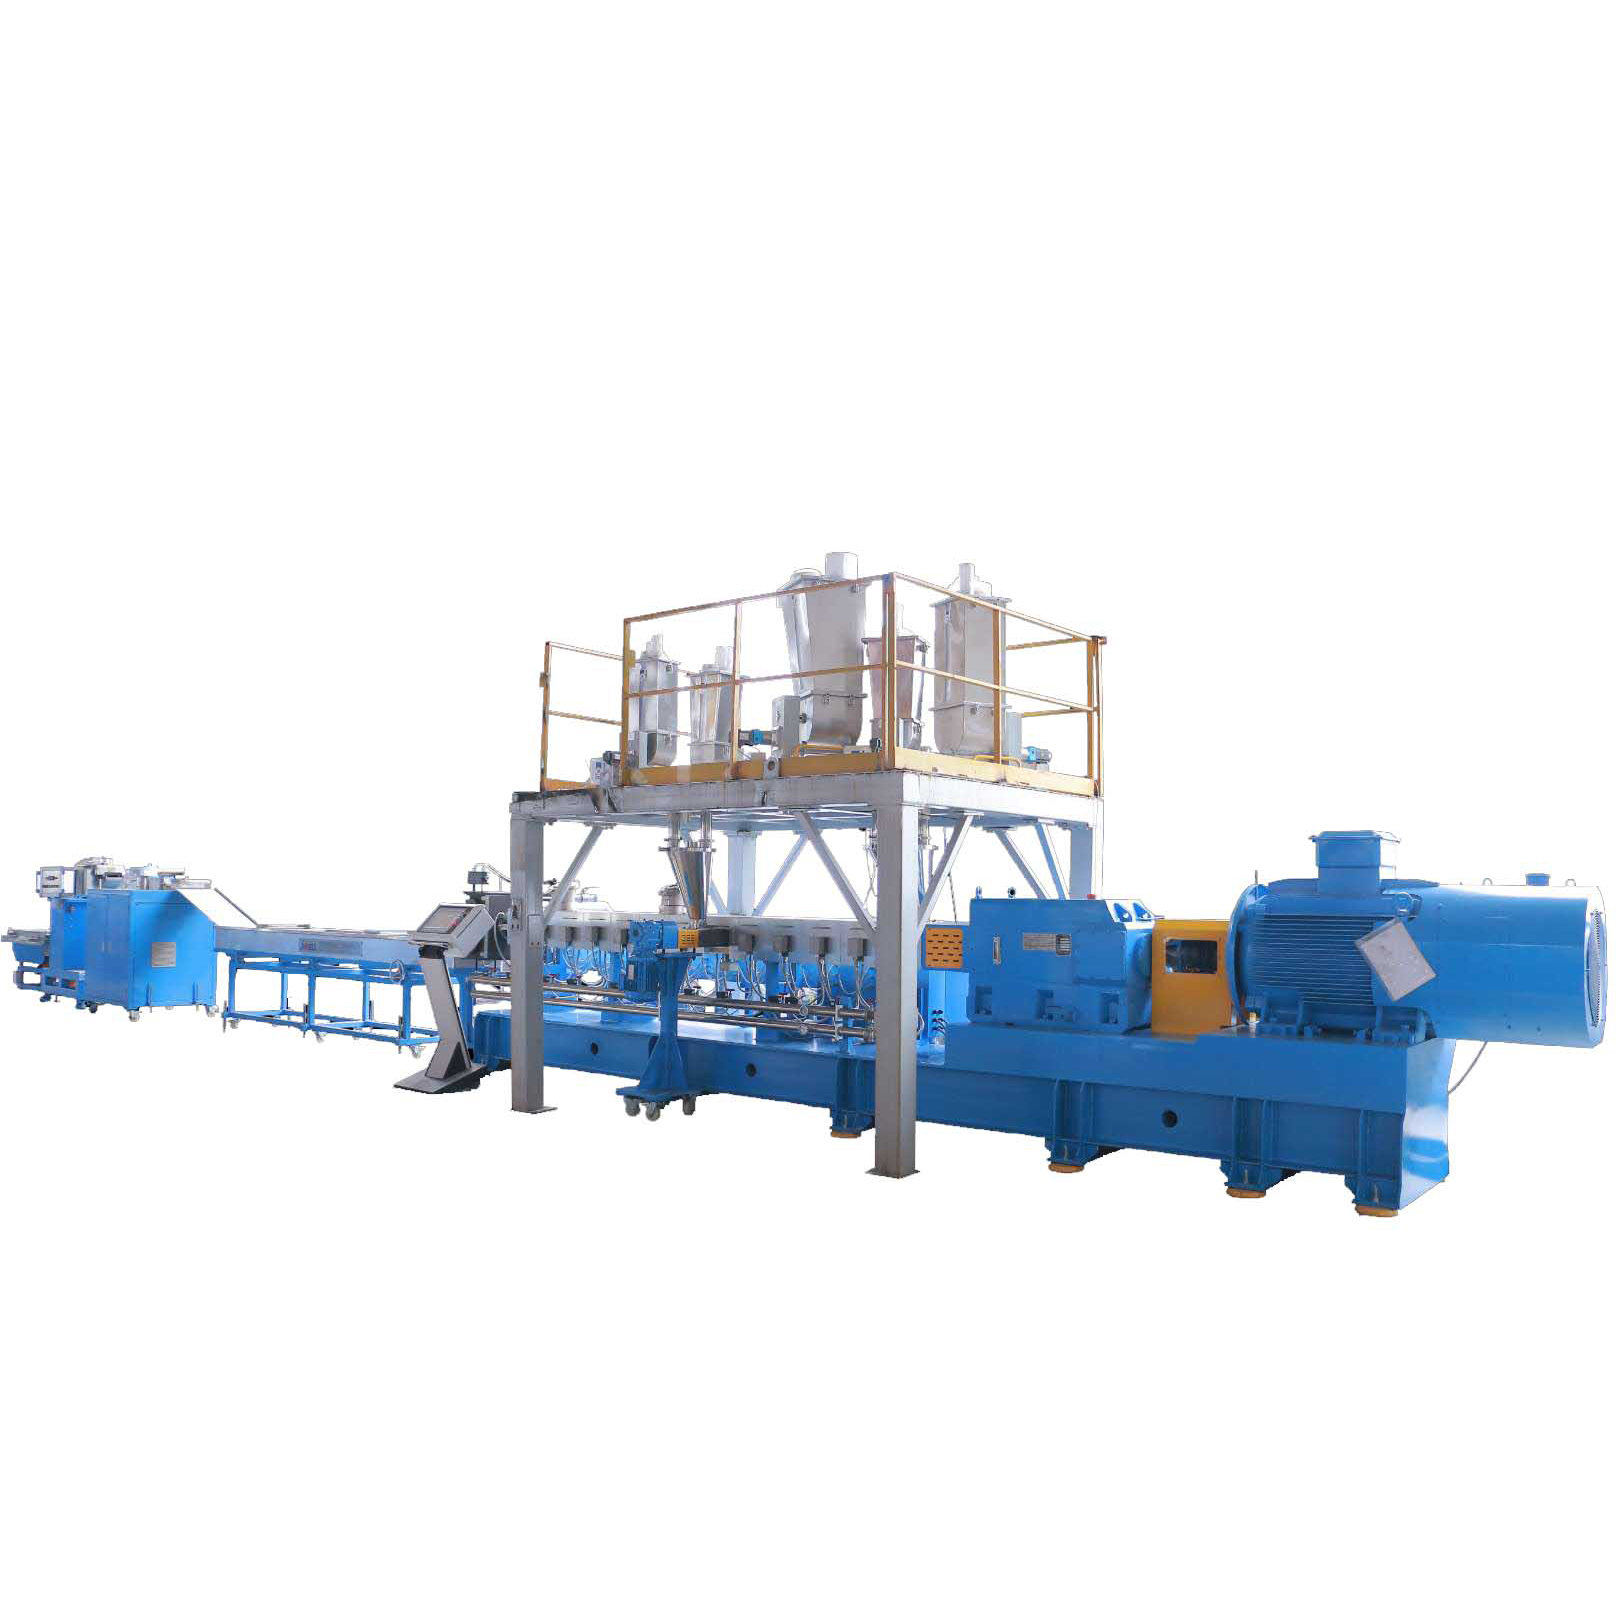
Lograr una mezcla homogénea de polvos minerales sólidos y fluidos poliméricos viscosos requiere fuerzas mecánicas calculadas y precisas. La física de la mezcla dentro de una extrusora depende en gran medida de la manipulación del esfuerzo cortante y la viscosidad del material. Cuando el polímero sólido se funde, se transforma en un fluido muy viscoso. La introducción de polvos microscópicos secos en este fluido espeso requiere que la máquina genere suficiente energía localizada. Esta energía debe superar las fuerzas de cohesión que mantienen unidas las partículas de polvo.
Para comprender verdaderamente la composición, los operadores deben diferenciar entre los dos tipos principales de mezcla que ocurren simultáneamente dentro del cilindro del extrusor.
La acción de entrelazado de una extrusora de doble tornillo está diseñada específicamente para ejecutar ambos tipos de mezcla de manera impecable. A medida que los tornillos giran, el material fundido pasa a través de espacios increíblemente estrechos. Estas ranuras existen entre las aletas de los tornillos y la pared del cilindro, así como dinámicamente entre los dos tornillos mismos. Este espacio estrecho genera el esfuerzo cortante intenso y localizado necesario para la mezcla dispersiva.
Al mismo tiempo, el material se desplaza a lo largo del perfil modular del tornillo. La división, plegado y recombinación continua de la masa fundida de polímero garantiza una mezcla distributiva completa. Esta sofisticada acción dual previene la formación de partículas no fundidas o no dispersas, eliminando puntos débiles en el producto plástico final.
Al evaluar los equipos de extrusión, los responsables de adquisiciones suelen sopesar las diferencias entre las tecnologías de tornillo único y doble. Para masterbatch de llenado de alta carga, los datos empíricos y los estándares de la industria favorecen abrumadoramente la configuración de doble tornillo.
Las extrusoras de un solo husillo son muy eficaces para tareas sencillas de fusión, transporte y formación, como la extrusión de tuberías. Sin embargo, dependen principalmente del flujo de arrastre. Esto significa que el material avanza debido a la fricción contra la pared del barril. Este diseño simplista carece de la fuerza de corte intensa y localizada necesaria para romper los aglomerados de relleno rebeldes. Además, las máquinas de un solo tornillo tienen dificultades para transportar grandes volúmenes de polvos finos y resbaladizos. Intentar hacerlo a menudo resulta en un aumento repentino del material, tasas de producción altamente inconsistentes y una distribución de relleno peligrosamente deficiente.
Por el contrario, la extrusora de doble tornillo co-rotativo supera estas limitaciones mediante el desplazamiento positivo. Los tornillos que engranan se limpian continuamente entre sí a medida que giran. Esto evita que el material se estanque, se queme y se degrade dentro del barril.
Invertir en una máquina granuladora de plástico moderna requiere una evaluación técnica exhaustiva de sus componentes mecánicos principales. El rendimiento, la longevidad y la calidad de salida de la extrusora dependen en gran medida de la precisión de ingeniería de sus piezas internas.
Los tornillos de una extrusora de doble tornillo con masterbatch de relleno no son bloques sólidos. Se construyen meticulosamente deslizando elementos individuales especializados sobre un eje estriado. Esta modularidad permite a los ingenieros diseñar un perfil de tornillo específico adaptado a la reología exacta de la receta de relleno.
El procesamiento de altas cargas de relleno genera una fricción interna significativa, lo que genera calor puro. Si este calor no se gestiona activamente, el polímero portador se degradará. Esto produce pellets descoloridos, quebradizos y malos olores. Las extrusoras de alto rendimiento utilizan zonas avanzadas de control de temperatura a lo largo de todo el cilindro. Cada zona está equipada con bandas calentadoras eléctricas independientes y canales internos de refrigeración líquida. Esta gestión térmica precisa garantiza que el polímero mantenga la viscosidad óptima. Permanece lo suficientemente fluido como para humedecer las partículas de relleno, pero lo suficientemente espeso como para transferir el esfuerzo cortante mecánico necesario para la dispersión.
Las cargas inorgánicas son muy abrasivas. Cuando se procesan a altas velocidades y presiones, actúan exactamente como papel de lija líquido contra los componentes internos del extrusor. La metalurgia avanzada no es negociable para garantizar una larga vida útil operativa y evitar la contaminación metálica. Las extrusoras de grado industrial utilizan cilindros bimetálicos que cuentan con un revestimiento interior de aleación altamente resistente al desgaste. De manera similar, los elementos del tornillo se mecanizan a partir de aceros para herramientas especializados que se someten a tratamientos térmicos al vacío específicos para resistir la abrasión continua y agresiva.
Constantemente veo polvo fino y calcáreo que cubre las tolvas estándar en los pisos de las fábricas. Esto pone de relieve un importante obstáculo operativo. Incluso la tecnología de extrusión más avanzada no logrará ofrecer resultados óptimos si las materias primas se suministran de manera inconsistente. En la producción de masterbatches de relleno altamente cargados, podría decirse que el proceso de dosificación es tan crítico como las fases de fusión y mezcla.
Para lograr una matriz polimérica impecable, la proporción de resina portadora, polvo de relleno y agentes de acoplamiento debe permanecer absoluta durante toda la producción. La alimentación manual o los métodos básicos de dosificación volumétrica a menudo provocan un aumento repentino del material. Esto conduce a presiones de fusión fluctuantes y a una calidad de los pellets inconsistente.
La integración de un sistema de alimentación totalmente automático resuelve por completo estas variaciones. Estos sofisticados sistemas utilizan tecnología gravimétrica de pérdida de peso. Se basan en células de carga altamente sensibles que miden continuamente el peso exacto del material que se descarga en la extrusora. El controlador del sistema de alimentación se comunica directamente con el controlador lógico programable del extrusor en tiempo real. Si la densidad aparente del polvo de relleno cambia momentáneamente, el alimentador automático ajusta instantáneamente la velocidad del tornillo. Esto mantiene el caudal másico exacto requerido por la formulación. El control de circuito cerrado garantiza que el masterbatch final mantenga propiedades físicas estrictas, lo que reduce la producción fuera de especificación a casi cero.
Las cargas inorgánicas son conocidas por su escasa fluidez. Cuando se almacenan en tolvas estándar, los polvos finos tienden a compactarse. Esto provoca interrupciones del flujo conocidas como rat-holes, donde se forma un embudo central que deja el material pegado a las paredes. También provoca puentes, donde el material forma un arco sólido sobre el punto de descarga, deteniendo el flujo por completo.
Los sistemas de alimentación automatizados avanzados están diseñados específicamente para combatir estos desafíos reológicos. Incorporan agitadores horizontales y mecanismos de dosificación especializados de doble tornillo directamente dentro de la tolva. Los agitadores acondicionan continuamente el polvo, rompiendo grumos menores y manteniendo el relleno en un estado fluido y dinámico. Esta intervención mecánica garantiza un flujo constante e ininterrumpido de polvos pesados hacia la garganta de alimentación principal, maximizando la estabilidad de la producción.
Para los gerentes de producción que buscan optimizar sus configuraciones de composición actuales, pequeños ajustes a los parámetros operativos pueden generar mejoras significativas. Lograr el equilibrio perfecto requiere una comprensión profunda de cómo se comporta dinámicamente el material dentro del cañón.
La relación longitud-diámetro es una especificación fundamental que dicta el tiempo de residencia del material dentro de la extrusora. Para compuestos plásticos estándar, una proporción de 32 a 1 podría ser suficiente. Sin embargo, cuando se procesan masterbatches de relleno de alta carga, se recomienda encarecidamente una proporción más alta, desde 40 a 1 hasta 48 a 1.
Un barril más largo proporciona el espacio físico y el tiempo necesarios para las etapas de procesamiento secuencial. Permite una fusión gradual y controlada de la resina portadora, seguida de la introducción precisa de cargas a través de alimentadores laterales. Lo más importante es que proporciona un amplio espacio para extensas zonas de mezcla dispersiva y distributiva. No se verá obligado a utilizar la máquina a velocidades de tornillo excesivamente altas. Las velocidades más bajas del tornillo combinadas con tiempos de residencia más largos evitan un calentamiento excesivo por cizallamiento. Esto protege el polímero de la degradación térmica y al mismo tiempo garantiza que cada partícula de relleno esté completamente encapsulada.
Los rellenos inorgánicos absorben naturalmente la humedad de la atmósfera y, a menudo, atrapan bolsas de aire microscópicas entre partículas rugosas. Cuando estos rellenos se someten al intenso calor del proceso de extrusión, la humedad se convierte instantáneamente en vapor y el aire atrapado se expande. Si estos gases volátiles no se eliminan eficazmente, los gránulos de masterbatch resultantes presentarán defectos graves como huecos internos, rugosidad de la superficie y extrema fragilidad.
La gestión adecuada de la zona de desgasificación al vacío es fundamental. El puerto de vacío debe estar ubicado estratégicamente aguas abajo, inmediatamente después de las zonas de mezcla primaria, pero justo antes de la zona de creación de presión en el cabezal del troquel. Los operadores deben asegurarse de que la bomba de vacío mantenga una presión negativa constante. El mantenimiento regular del sistema de vacío es una práctica recomendada vital para garantizar gránulos densos y estructuralmente sanos.
| Problema común de mezcla | Causa potencial | Solución viable |
|---|---|---|
| Pellets quebradizos | Humedad excesiva en masillas; pobre eficiencia de desgasificación. | Aumentar la presión de vacío; Seque previamente los rellenos higroscópicos antes de la alimentación. |
| Defectos superficiales | Mezcla dispersiva incompleta; aglomeración severa. | Modifique el perfil del tornillo con bloques de amasado más ajustados; aumentar el tiempo de residencia del barril. |
| Aumento de presión de fusión | Alimentación inconsistente de polvo; puentes que se producen en la tolva. | Implementar comederos por pérdida de peso; activar los agitadores internos de la tolva. |
| Degradación del polímero | Calor de corte excesivo; Configuraciones incorrectas del perfil de temperatura. | Menor velocidad del tornillo; Optimice los sistemas de refrigeración líquida de barriles en zonas de mezcla de alto cizallamiento. |
La compra de bienes de capital para operaciones de capitalización es una inversión financiera importante. Dicta las capacidades operativas de una instalación durante una década o más. Quienes toman decisiones deben evaluar los equipos basándose en datos empíricos, la calidad de la ingeniería y la viabilidad económica a largo plazo.
Al seleccionar una línea de peletización, la consideración principal es hacer coincidir el volumen geométrico y la capacidad de torsión de la máquina con sus objetivos de producción precisos. El tamaño de la máquina normalmente se indica por el diámetro del tornillo.
Específicamente, la capacidad de producción no está determinada únicamente por el tamaño físico. La densidad de par específica de la caja de cambios juega un papel fundamental. Una extrusora de alto par puede procesar volúmenes significativamente mayores de masterbatch de relleno denso a velocidades más bajas en comparación con una máquina de par estándar del mismo diámetro exacto. Los compradores deben analizar minuciosamente la producción requerida en comparación con el espacio disponible en la fábrica. Esto garantiza que el equipo elegido proporcione el mayor rendimiento por metro cuadrado sin comprometer nunca la calidad de la dispersión.
Los responsables de adquisiciones que evalúan una extrusora de doble tornillo para masterbatch de relleno deben mirar mucho más allá del gasto de capital inicial. El costo total de propiedad durante un ciclo de vida de cinco a diez años es la verdadera métrica del valor de una máquina.
Lograr una dispersión impecable del relleno es un equilibrio delicado que requiere las fuerzas mecánicas exactas y adecuadas. También es muy necesario un control preciso de la temperatura para proteger la integridad del polímero base. Además, una alimentación precisa del material mantiene estable y predecible todo el proceso termodinámico.
Invertir en una extrusora de doble tornillo para masterbatch de relleno de primera calidad es una decisión inteligente y con visión de futuro para cualquier instalación de compuestos. Agregar un sistema de alimentación automatizado amplía sus operaciones de manera confiable. Le permite abordar con confianza formulaciones de relleno ultraalto sin temor a fallas mecánicas o calidad inconsistente.
Póngase en contacto con nuestro equipo de ingeniería experto para una consulta personalizada sobre la máquina hoy. Revise el extenso catálogo de Jwell Recycling para encontrar el equipo de extrusión y alimentación ideal adaptado perfectamente a sus demandas de producción específicas.
Las extrusoras de doble tornillo de alto rendimiento normalmente pueden manejar porcentajes de carga de relleno de hasta el 75 al 85 por ciento cuando se procesan materiales como carbonato de calcio o sulfato de bario. El máximo exacto depende en gran medida del índice de flujo de fusión de la resina portadora, el tratamiento superficial específico de las partículas de relleno y la disponibilidad de una configuración de tornillo altamente optimizada diseñada para una mezcla distributiva intensa.
Los sistemas de alimentación automatizados diseñados para polvos cohesivos utilizan agitación mecánica activa para evitar la formación de puentes. En el interior de la tolva dosificadora, los brazos agitadores horizontales o verticales giran continuamente. Este movimiento mecánico rompe los enlaces cohesivos entre las partículas de relleno, manteniendo el polvo fluidizado. Combinado con un mecanismo de descarga de doble tornillo, el sistema garantiza que los polvos pesados y densos sean forzados mecánicamente hacia la garganta de alimentación del extrusor, eliminando por completo las condiciones estáticas que causan perforaciones y puentes.
Los pellets quebradizos o los defectos superficiales son causados principalmente por tres factores operativos. En primer lugar, la mala dispersión del relleno deja aglomerados intactos en el polímero, creando puntos débiles mecánicos microscópicos. En segundo lugar, una desgasificación al vacío inadecuada no logra eliminar la humedad transportada por los rellenos inorgánicos, lo que genera huecos internos y una superficie rugosa. En tercer lugar, un perfil de temperatura incorrecto puede hacer que la resina portadora se degrade térmicamente. Optimizar el perfil de corte del tornillo y garantizar una presión de vacío profunda generalmente resuelve estos problemas frustrantes.
La vida útil de los elementos de tornillo depende enteramente de la abrasividad del relleno, el porcentaje de carga y la metalurgia de los componentes de la máquina. Cuando se utilizan cargas elevadas de rellenos abrasivos como carbonato de calcio sin recubrimiento, es posible que sea necesario reemplazar los elementos de acero estándar cada tres a seis meses. Sin embargo, si la extrusora utiliza aceros para herramientas pulvimetalúrgicos de primera calidad y revestimientos de cilindro bimetálicos, el intervalo de reemplazo se puede extender significativamente de doce a dieciocho meses. Se deben realizar inspecciones regulares de desgaste cada seis meses para mantener espacios libres de mezcla óptimos.
Sí. Una de las principales ventajas de una extrusora de doble tornillo es su diseño altamente modular. Los elementos roscados están montados sobre un eje estriado y se pueden reorganizar por completo. Mientras que el masterbatch de relleno requiere un corte agresivo para la dispersión, el procesamiento del masterbatch de color se puede lograr reconfigurando el perfil del tornillo para proporcionar una mezcla distributiva más suave. Esto protege los pigmentos orgánicos sensibles de la quema. Sin embargo, es obligatoria una purga rigurosa y una limpieza mecánica entre ejecuciones para evitar la contaminación cruzada del color.
Los ingenieros suelen utilizar una prueba de película soplada o una prueba del valor de presión del filtro para evaluar la calidad de la dispersión. En la prueba de presión del filtro, el masterbatch se extruye a través de un paquete de malla muy fino. Si el relleno está mal disperso, los aglomerados obstruirán la malla, provocando un rápido aumento en la presión de fusión. Una lectura de presión más baja y estable indica una excelente dispersión microscópica.
El perfil de temperatura óptimo debe parecerse a una suave curva de campana. La zona de alimentación debe permanecer relativamente fría para evitar que se derrita prematuramente y se obstruya la garganta de alimentación. La temperatura debe alcanzar su punto máximo en las zonas de mezcla de alto cizallamiento para garantizar que la viscosidad del polímero sea lo suficientemente baja como para humedecer las partículas de relleno. Finalmente, la temperatura debe descender ligeramente hacia el cabezal del troquel para aumentar la resistencia del fundido y garantizar un corte de pellets limpio y uniforme.


