
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-07 Origen:Sitio


La circularidad del poliestireno está evolucionando rápidamente de una iniciativa ambiental de nicho a una importante prioridad de fabricación global. Análisis recientes de la industria indican un cambio masivo impulsado por estrictos marcos de Responsabilidad Extendida del Productor y agresivos objetivos de sostenibilidad corporativa. El mercado se está alejando del downcycling tradicional, donde los estirénicos quedaban relegados a artículos de bajo nivel, como los bancos de los parques. Hoy en día, la demanda de plásticos rígidos reciclados de alta calidad y casi de primera calidad en embalajes, electrónica de consumo y construcción está aumentando. Ahora se espera que los recicladores entreguen materiales que coincidan estrechamente con las especificaciones de la resina virgen.
Recuperar estos materiales requiere superar importantes obstáculos termomecánicos. El reciclaje mecánico expone inherentemente los plásticos rígidos a un calor conductivo intenso y a una tensión cortante severa dentro del cilindro del extrusor. Este entorno brutal puede degradar rápidamente la integridad estructural de la masa fundida. En esta guía técnica, exploraremos los cambios químicos y físicos precisos que experimentan el poliestireno de alto impacto y el poliestireno de uso general durante la extrusión. También describiremos los estrictos requisitos de ingeniería para seleccionar maquinaria capaz de preservar el máximo valor de mercado del polímero.
Antes de analizar el comportamiento de la masa fundida dentro de una extrusora, los operadores de la planta deben establecer una comprensión básica de estos dos estirénicos distintos. Si bien pertenecen a la misma familia de polímeros, sus arquitecturas moleculares únicas imponen requisitos de manipulación completamente diferentes en la fábrica.
El poliestireno de uso general, comúnmente conocido como GPPS, es un polímero amorfo, transparente y muy rígido. Se fabrica mediante la simple polimerización de monómeros de estireno y carece por completo de aditivos de caucho. Esta estructura química pura otorga al material una excelente claridad óptica y estabilidad dimensional. Sin embargo, deja el plástico inherentemente frágil. En el sector manufacturero, se utiliza mucho cuando la transparencia es primordial, como en los cubiertos desechables transparentes, los tubos de ensayo médicos y los recipientes transparentes para alimentos. Debido a su naturaleza uniforme, la chatarra postindustrial limpia es relativamente sencilla de procesar, siempre que su historial térmico se gestione estrictamente.
El poliestireno de alto impacto, conocido como HIPS, es esencialmente una versión modificada de la matriz rígida estándar. Durante la polimerización, se injerta químicamente con caucho de polibutadieno, que normalmente oscila entre el cinco y el diez por ciento en volumen. Esta fase de caucho actúa como un amortiguador microscópico. La introducción de polibutadieno sacrifica la transparencia del material, volviéndolo totalmente opaco. A cambio, aumenta exponencialmente la resistencia al impacto y la dureza. En consecuencia, este material es la opción ideal para aplicaciones estructurales exigentes como marcos de televisores, carcasas de electrodomésticos y bienes de consumo duraderos.
| Propiedad | Poliestireno de uso general | Poliestireno de alto impacto |
|---|---|---|
| Estructura molecular | Matriz de monómero de estireno puro | Matriz de estireno injertada con caucho de polibutadieno |
| Claridad óptica | Alta transparencia, similar al vidrio. | Completamente opaco |
| Resistencia mecánica | Alta rigidez pero muy frágil. | Excelente resistencia al impacto y tenacidad |
| Fuentes típicas de chatarra | Cajas de CD, vasos transparentes, viales médicos. | Carcasas para electrodomésticos, vasos para yogur, biseles electrónicos |
El reciclaje mecánico sigue siendo el método económicamente más viable para procesar residuos plásticos a nivel mundial. A diferencia del reciclaje químico, que utiliza pirólisis extrema para descomponer los polímeros en un estado monómero, la ruta mecánica se basa en procesos físicos brutos. La chatarra se tritura, se funde, se filtra y se extruye en gránulos reutilizables.
Esta transformación física somete al polímero a un trauma severo. A medida que las escamas rígidas se introducen en la tolva y entran en la extrusora, se encuentran con un intenso calor conductor de los calentadores de barril y inmensas fuerzas de corte por fricción generadas por el tornillo giratorio.
Para los polímeros amorfos, el principal mecanismo de degradación durante este viaje es la escisión de la cadena polimérica. Cuando se exponen a una fuerza de corte excesiva y a altas temperaturas, las largas cadenas moleculares entrelazadas se rompen físicamente en segmentos más cortos y fragmentados. Esta reducción en la longitud de la cadena reduce directamente el peso molecular total del polímero. En consecuencia, aumenta el índice de flujo de fusión del material.
Un mayor flujo de fusión significa que el plástico reciclado se comportará de manera diferente en las máquinas de moldeo por inyección en comparación con la resina virgen, lo que a menudo provoca que el molde se desintegre o un llenado desigual. Debido a que el reciclaje estándar no puede reconstruir cadenas moleculares rotas, mitigar la degradación inicial mediante un control de maquinaria altamente preciso es la única forma viable de preservar la integridad física.
Si bien ambos materiales inevitablemente experimentan escisiones en cadena, la presencia de la fase de caucho significa que estos dos plásticos reaccionan al calor y al oxígeno de un proceso de extrusión de maneras fundamentalmente diferentes.
Debido a que es una matriz polimérica pura y sin modificar, la ruta de degradación es altamente predecible. Los ciclos de calor repetidos hacen que el material sufra oxidación térmica, lo que provoca una rápida pérdida de claridad. El material tiende a amarillear significativamente, lo que aumenta su índice de amarilleo y restringe severamente su reutilización en envases transparentes de primera calidad. Mecánicamente, a medida que disminuye el peso molecular, el plástico se vuelve cada vez más quebradizo. Tanto la resistencia a la tracción como el alargamiento de rotura disminuyen. Si se somete a demasiado corte, el producto reciclado se vuelve demasiado frágil para aplicaciones estructurales independientes.
El perfil de degradación aquí es mucho más complejo debido a su arquitectura de doble fase. El caucho de butadieno disperso por toda la matriz es muy sensible a la oxidación térmica. Cuando se expone a altas temperaturas de fusión, especialmente en presencia de oxígeno atrapado, la fase de caucho sufre una rápida reticulación. En lugar de permanecer flexibles, las partículas de caucho se endurecen y forman geles microscópicos rígidos.
La consecuencia más drástica es la grave pérdida de la resistencia al impacto de Izod. A medida que la fase de caucho se endurece, pierde su capacidad de disipar energía cinética. Si se procesa incorrectamente, el producto reciclado esencialmente pierde su clasificación de alto impacto. Se comporta más como el plástico quebradizo estándar y habitualmente no pasa las pruebas de caída en ciclos de fabricación posteriores.
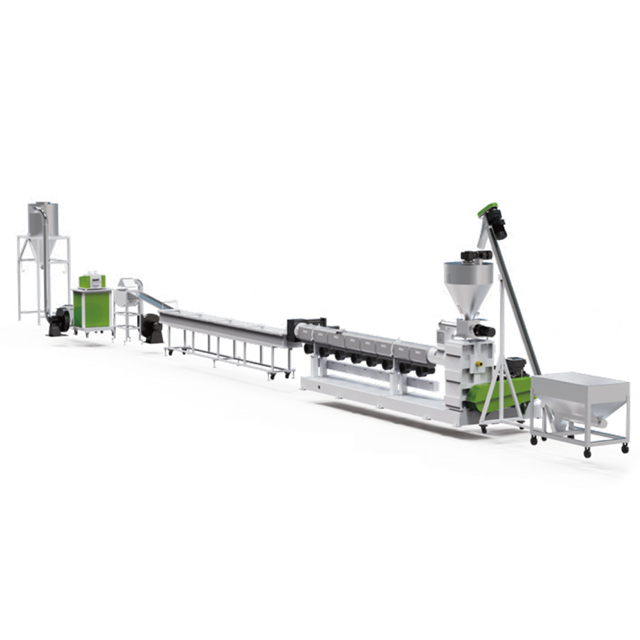
La brecha entre el relleno quebradizo y de baja calidad y el material de calidad casi virgen se salva casi en su totalidad mediante la tecnología de procesamiento. Las extrusoras estándar aplican una fricción excesiva y un calor inconsistente, acelerando la escisión de la cadena y quemando los aditivos de caucho. Para evitar esto, las instalaciones modernas deben confiar en una máquina peletizadora de plástico avanzada diseñada específicamente para estirénicos sensibles a la temperatura.
El corazón de cualquier proceso de extrusión exitoso es la geometría del tornillo. Un sistema moderno utiliza un diseño de tornillo de bajo cizallamiento adaptado a la viscosidad de fusión específica de los polímeros amorfos. Al optimizar la profundidad del canal y la relación de compresión, el tornillo funde el plástico mediante una transferencia de calor suave y conductiva en lugar de una fricción mecánica agresiva. Esto evita puntos calientes localizados que provocan que los dominios de caucho se entrecrucen.
Durante la fase de fusión se liberan humedad superficial, monómeros de estireno residuales y compuestos orgánicos volátiles. Si estos gases permanecen atrapados, crean huecos microscópicos en los gránulos finales, arruinando la densidad estructural. Las máquinas de alto rendimiento cuentan con sistemas de desgasificación al vacío profundo de múltiples zonas que extraen activamente estos volátiles antes de que el plástico llegue al cabezal de troquel. Esto garantiza gránulos densos y estructuralmente sanos al tiempo que mitiga el olor.
La contaminación es una realidad inevitable. Se pueden formar geles de caucho sin fundir y, a menudo, se encuentran pequeñas etiquetas de papel en los desechos posconsumo. Los sistemas avanzados emplean cambiadores de pantalla continuos de doble pistón. Estos mecanismos robustos permiten a los operadores lograr una filtración ultrafina del material fundido y cambiar las mallas sucias sin detener el proceso de extrusión. Esto mantiene estable la presión de fusión y previene la degradación causada por el tiempo de inactividad repentino de la máquina.
Lograr una calidad casi virgen requiere decisiones de ingeniería críticas con respecto a la arquitectura de la línea. Los operadores de las instalaciones deben evaluar su materia prima principal para determinar la configuración más viable.
Un sistema de extrusión de una sola etapa utiliza un cilindro extrusor primario largo para fundir, mezclar, desgasificar y empujar el polímero a través del troquel. Esta configuración es muy recomendable para procesar chatarra postindustrial limpia, como recortes de fábrica y piezas moldeadas por inyección rechazadas. Al implementar una línea de peletización de plástico rígido de una sola etapa , los operadores pueden reducir significativamente el historial térmico del material. Limitar la exposición al calor es crucial para preservar la integridad de la fase de caucho de polibutadieno, conservando así la resistencia al impacto original.
Por el contrario, cuando se trata de residuos posconsumo, como carcasas de dispositivos electrónicos o envases rígidos mixtos, los niveles de contaminación son significativamente más altos. En estos escenarios desafiantes, es obligatoria una configuración en cascada. La extrusora primaria opera a mayor velocidad para derretir el plástico y empujarlo a través de una pantalla de filtración gruesa. Luego, la masa fundida se transfiere a una extrusora secundaria más grande que opera a una velocidad más lenta. Esta etapa secundaria proporciona una superficie enorme para una desgasificación profunda al vacío, extrayendo eficazmente la humedad rebelde. También permite una filtración secuencial ultrafina antes de la cara del troquel.
Imagine una bulliciosa instalación de reciclaje donde un operador decide procesar un contenedor mixto de chatarra transparente junto con carcasas opacas para ahorrar tiempo. Desde un punto de vista puramente químico, estos polímeros a base de estireno son miscibles. Se derretirán y mezclarán dentro de la extrusora sin una separación de fases catastrófica.
Sin embargo, desde el punto de vista de la ingeniería comercial, este atajo es un error costoso. Mezclarlos diluye las características definitorias que hacen que cada polímero sea valioso. Cuando las partículas de caucho se dispersan en una masa fundida transparente, su diferente índice de refracción provoca la dispersión de la luz. Incluso un porcentaje mínimo de contaminación destruirá completamente la transparencia, enturbiando los gránulos finales.
Por el contrario, mezclar chatarra rígida transparente en una corriente resistente a los impactos diluye la concentración general de caucho. Las pruebas mecánicas muestran consistentemente que la resistencia al impacto de la mezcla resultante cae precipitadamente. El material se vuelve demasiado frágil para funcionar en piezas estructurales, pero sigue siendo demasiado opaco para aplicaciones claras. Es imprescindible una clasificación estricta del material utilizando clasificadores ópticos de infrarrojo cercano antes de la extrusión.
Invertir en maquinaria de reciclaje industrial es un gasto de capital importante. Debido a que estos polímeros son altamente sensibles al corte, seleccionar un sistema de peletización de doble etapa optimizado para plástico rígido es el paso más crítico para una operación rentable. Los gerentes de planta deben priorizar las siguientes especificaciones de ingeniería:
El reciclaje mecánico altera inevitablemente la estructura molecular de los polímeros estirénicos. Sin embargo, la pérdida grave de resistencia al impacto y el amarillamiento extremo son altamente prevenibles. La brecha entre el relleno reciclado de baja calidad y el material de primera calidad está dictada enteramente por la tecnología de procesamiento. Al implementar maquinaria especializada equipada con perfiles de corte suaves, desgasificación al vacío de raíces robustas y automatización térmica precisa, los recicladores pueden detener eficazmente la degradación del material. Actualizar sus operaciones de extrusión no solo preserva las propiedades mecánicas inherentes sino que maximiza drásticamente el valor comercial de su producción.
Si está buscando mejorar sus instalaciones para manejar estirénicos de alto valor, explore las soluciones de extrusión avanzadas de Jwell Machinery. Nuestros sistemas personalizados están diseñados específicamente para abordar los desafíos térmicos únicos de los plásticos rígidos, garantizando el máximo rendimiento y una calidad superior de los pellets. Póngase en contacto con nuestro equipo de ingeniería hoy para configurar una línea adaptada a su flujo de chatarra específico.
La principal diferencia radica en cómo responde cada material al estrés termomecánico. El polímero transparente y no modificado sufre escisión de cadena, lo que hace que pierda claridad óptica y se vuelva muy quebradizo. La versión modificada por impacto contiene una fase de caucho susceptible a la oxidación térmica y la reticulación. Cuando se degrada, pierde su característica resistencia al impacto y se comporta más como el plástico quebradizo estándar.
La maquinaria especialmente diseñada previene la degradación controlando estrictamente el calor y la fuerza de corte aplicada a la masa fundida. Utiliza diseños de tornillos de bajo cizallamiento que procesan el plástico suavemente sin generar fricción excesiva. Además, las zonas de desgasificación al vacío profundo eliminan el oxígeno, la humedad y los gases volátiles, evitando la oxidación térmica y manteniendo estable el peso molecular.
La necesidad depende enteramente de su material de entrada. Si se procesa chatarra de fábrica postindustrial limpia con cero humedad, se prefiere una línea de una sola etapa para reducir el historial de calor. Sin embargo, si se reciclan desechos posconsumo sucios, es obligatoria una línea en cascada de doble etapa para proporcionar la filtración mejorada y la desgasificación agresiva necesarias para limpiar la masa fundida contaminada.
La humedad es muy perjudicial durante la extrusión. A altas temperaturas de fusión, el agua atrapada se convierte en vapor. Si no se elimina mediante un robusto sistema de desgasificación al vacío, este vapor crea burbujas microscópicas dentro del polímero fundido. El resultado son gránulos espumosos y livianos que carecen de densidad estructural y tienen un rendimiento deficiente durante el moldeo por inyección posterior.
Para un procesamiento óptimo sin una degradación severa, el perfil de temperatura de fusión suele oscilar entre 190 grados Celsius y 230 grados Celsius. Superar este límite superior acelera rápidamente la escisión de la cadena polimérica y la reticulación del caucho. El control térmico preciso mediante zonas automatizadas de calentamiento y enfriamiento del barril es fundamental para mantener esta estrecha ventana de procesamiento.
Los productos reciclados mecánicamente estándar generalmente no están aprobados para el contacto directo con los alimentos debido al riesgo de que los contaminantes heredados migren a los alimentos. Por lo general, se reutiliza para productos electrónicos de consumo o materiales de construcción. Para alcanzar el estado de calidad alimentaria, la chatarra debe someterse a un procesamiento en sistemas de súper limpieza altamente especializados y aprobados para la seguridad alimentaria que utilizan extracción al vacío extremo.
La desgasificación al vacío es fundamental porque la chatarra posconsumo transporta humedad superficial, productos químicos de limpieza residuales, tintas de impresión y monómeros que se vaporizan al fundirse. Si estos gases no se extraen agresivamente del barril, quedan atrapados dentro de la masa fundida. Esto compromete la integridad estructural y deja olores fuertes e indeseables en el producto reciclado final.


