
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-01 Origen:Sitio


Imagínese este escenario familiar en la fábrica. Un lote enorme de escamas de plástico reciclado viaja por la cinta transportadora y, a simple vista, el material parece completamente seco. Sin embargo, apenas unos momentos después de entrar en el cilindro del extrusor, la masa fundida comienza a aumentar incontrolablemente. Forma espuma agresivamente en el cabezal de la matriz, se rompe en el baño de enfriamiento y, en última instancia, arruina toda la producción. Esta frustrante pesadilla diaria surge de un malentendido fundamental de la ciencia material.
Los operadores frecuentemente confunden el agua superficial con la humedad interna atrapada. Si bien uno es un inconveniente menor de procesamiento, el otro actúa como una grave amenaza estructural que altera fundamentalmente la química de los polímeros. Comprender la diferencia exacta entre la humedad superficial y la humedad absorbida es el primer paso fundamental para configurar una línea de reciclaje eficiente y de alto rendimiento.
En esta completa guía de ingeniería, analizaremos la mecánica precisa de la hidratación de polímeros. Exploraremos exactamente qué se debe eliminar durante el proceso de extrusión y cómo seleccionar la maquinaria adecuada para garantizar un resultado impecable y de alta resistencia.
Para mantener estándares de calidad rigurosos en el reciclaje y la fabricación de plástico, los gerentes de planta deben comprender primero cómo interactúa el agua con las diferentes arquitecturas de polímeros. En el ámbito de los residuos postconsumo y postindustriales, la contaminación líquida es totalmente inevitable. Sin embargo, no toda el agua se comporta de forma idéntica. La distinción fundamental radica en dónde se encuentran las moléculas de agua en relación con el propio material plástico.
La humedad superficial, frecuentemente denominada en la industria humedad libre, es la humedad que se acumula exclusivamente en el límite exterior de las escamas, gránulos o pellets de plástico. Este tipo de líquido normalmente se introduce durante las fases intensas de lavado y enjuague por fricción del proceso de reciclaje. Además, puede deberse a factores ambientales, incluida la alta humedad ambiental o la condensación repentina que se produce durante el almacenamiento y el tránsito en el almacén.
Las características físicas de las aguas superficiales hacen que su gestión sea relativamente sencilla. Debido a que las moléculas sólo se adhieren a la piel exterior del plástico, no se infiltran ni alteran la matriz química interna del polímero. En un entorno industrial práctico, esta humedad libre normalmente se puede eliminar con fuerza mediante máquinas de deshidratación centrífugas mecánicas de alta velocidad. A continuación, los residuos restantes simplemente se evaporan mediante sistemas térmicos de aire caliente estándar.
Por el contrario, la humedad absorbida presenta un desafío de ingeniería muy complejo. A diferencia de la humedad superficial, la humedad absorbida penetra más allá del límite exterior del plástico y queda atrapada profundamente dentro de la matriz polimérica. A nivel microscópico, estas moléculas de agua invasoras forman enlaces temporales con las cadenas moleculares del plástico.
El aspecto más peligroso de esta hidratación interna es su total invisibilidad. Un lote de escamas de plástico puede sentirse como papel de lija grueso al tacto y pasar fácilmente una inspección visual básica, pero aun así alberga porcentajes destructivos de agua interna. Debido a que esta humedad está encerrada dentro de la estructura molecular, el aire ambiente y el hilado mecánico son completamente inútiles. Extraerla requiere energía térmica especializada combinada con aire con un punto de rocío ultrabajo para romper los enlaces moleculares y extraer con fuerza el agua desde adentro hacia afuera.
| Característica | Humedad superficial | absorbida |
|---|---|---|
| Ubicación | Límite exterior de la escama o pellet de plástico. | Atrapado profundamente dentro de la matriz polimérica interna. |
| Polímeros afectados | Todos los plásticos, especialmente los no higroscópicos. | Plásticos higroscópicos estrictamente como PET, PA y ABS. |
| Método de eliminación | Centrifugado centrífugo y secado estándar por aire caliente. | Secado desecante y desgasificación agresiva al vacío. |
| Detección visual | Visible como condensación o humedad al tacto. | Completamente invisible; Requiere analizadores de humedad. |
| Impacto si se ignora | Espuma, surgimiento del troquel y huecos en los gránulos. | Caída intravenosa severa, degradación química y salida quebradiza. |
La marcada diferencia entre la hidratación superficial e interna dicta directamente el tipo específico de equipo de procesamiento que debe implementar una instalación. Los polímeros reaccionan al agua ambiental de dos maneras claramente diferentes según sus composiciones químicas únicas. Categorizar correctamente su materia prima es el paso fundamental para configurar una línea de reciclaje rentable.
Los plásticos no higroscópicos poseen una estructura molecular densa y de tejido apretado que repele naturalmente la penetración del agua. Los ejemplos industriales comunes incluyen polietileno, polipropileno y cloruro de polivinilo. Piensa en estos materiales como una ventana de cristal. El agua puede acumularse y asentarse en la superficie, pero no puede penetrar el vaso en absoluto.
Para los operadores que manipulan materiales no higroscópicos, la principal preocupación operativa sigue siendo estrictamente la humedad de la superficie. Las centrífugas deshidratadoras estándar y los secadores térmicos básicos suelen ser más que suficientes para preparar estos materiales para la extrusora. Como no hay agua interna que extraer minuciosamente, el proceso de secado general consume menos energía y requiere maquinaria menos compleja.
Los plásticos higroscópicos actúan de manera completamente diferente. Se comportan como esponjas microscópicas. Su arquitectura química atrae y absorbe naturalmente la humedad ambiental directamente del entorno circundante. El tereftalato de polietileno, el nailon, el acrilonitrilo butadieno estireno y el policarbonato entran directamente en esta exigente categoría.
El PET es el ejemplo más destacado en el sector del reciclaje moderno. Al procesar botellas o escamas de PET, los operadores se enfrentan a una doble amenaza agravante. El material transporta una gran humedad superficial desde el tendedero junto con una profunda absorción de humedad extraída de la atmósfera. No reconocer que los materiales higroscópicos exigen una extracción agresiva de ambos tipos de humedad sigue siendo la principal causa de fallas en los lotes.
La pregunta central para cualquier administrador de instalaciones es clara. ¿Qué se debe eliminar exactamente antes o durante la fase de fusión para garantizar pellets de primera calidad? La respuesta depende completamente de la clasificación del polímero, pero las consecuencias financieras de no eliminar el tipo correcto de humedad son universalmente devastadoras.
Si la humedad superficial no se elimina adecuadamente antes de que el plástico entre en la garganta de alimentación, el intenso calor del barril convertirá instantáneamente esa agua en vapor. El agua se expande aproximadamente 1.600 veces su volumen cuando pasa de un estado líquido a un estado gaseoso. Dentro del espacio altamente confinado y de alta presión de un cilindro extrusor, esta rápida expansión volumétrica crea violentas fluctuaciones de presión.
Las consecuencias operativas inmediatas incluyen una fuerte formación de espuma en el cabezal de la matriz. El plástico extruido emerge como una esponja porosa en lugar de una hebra sólida y densa. Este vapor atrapado también provoca una alimentación inconsistente del tornillo, oleadas peligrosas y una geometría errática de los pellets. En última instancia, esto da como resultado un producto final que es increíblemente difícil de empaquetar, transportar y vender a los usuarios finales.
Para materiales higroscópicos, simplemente secar la superficie es una receta para el desastre. Si un operador utiliza por error un secador de aire caliente estándar en hojuelas de PET, el exterior se secará maravillosamente, pero el agua molecular interna permanecerá completamente intacta. Cuando este PET internamente saturado alcanza su punto de fusión dentro del barril, se desencadenan fallas químicas catastróficas.
Para lograr una producción viable, el PET generalmente debe secarse hasta niveles de humedad ultrabajos, a menudo por debajo de 50 partes por millón. Si persiste la humedad interna, el agua reacciona químicamente con el polímero fundido. En consecuencia, los protocolos de secado deben calibrarse estrictamente para erradicar toda la humedad de la superficie de los plásticos estándar, mientras que para las variantes higroscópicas se debe abordar de manera agresiva tanto la humedad superficial como la interna.
Para apreciar plenamente por qué son obligatorias la infraestructura de secado avanzada y la ventilación dentro del barril, debemos examinar las fallas técnicas específicas que ocurren cuando los niveles de humedad exceden los límites de procesamiento aceptables. Además, los cambiantes estándares globales están haciendo que estos requisitos técnicos sean más estrictos que nunca.
Al observar las trayectorias actuales de la industria, los analistas de mercado enfatizan que el impulso global hacia economías circulares de circuito cerrado ha alterado fundamentalmente los estándares de procesamiento. Las principales marcas de consumo exigen niveles sin precedentes de contenido reciclado posconsumo en sus envases aptos para alimentos. Este cambio elimina efectivamente el margen de error histórico con respecto a la resistencia del polímero. Las instalaciones que dependen de metodologías de secado superficiales y obsoletas encuentran cada vez más el rechazo de su producción por parte de los compradores de alto nivel. Esta tendencia subraya una dura realidad. La extracción rigurosa de humedad molecular ya no es sólo una buena práctica; es un requisito básico para la supervivencia del mercado.
La consecuencia más grave e irreversible del procesamiento de plásticos higroscópicos húmedos es la degradación hidrolítica, comúnmente conocida como hidrólisis. Cuando el PET y el agua atrapada se someten a calor extremo y presión de corte mecánico dentro del barril, se produce una reacción química violenta. Las moléculas de agua actúan efectivamente como tijeras microscópicas, cortando las largas y robustas cadenas de polímeros en fragmentos mucho más cortos y débiles.
La viscosidad intrínseca es la principal métrica industrial utilizada para medir el peso molecular y la durabilidad mecánica del PET. A medida que las cadenas de polímero se cortan por hidrólisis, la viscosidad intrínseca cae en picado. Un pellet de PET de baja viscosidad es muy frágil, estructuralmente débil y totalmente inadecuado para aplicaciones exigentes como el reciclaje de botella a botella o el flejado industrial de alta resistencia.
Más allá de la degradación química invisible, la humedad residual provoca notorias deformidades físicas que hacen que el producto final sea comercialmente inviable.
La ingeniería industrial moderna ha desarrollado métodos altamente sofisticados para combatir la doble amenaza de la humedad superficial e interna. Una configuración de reciclaje sólida y rentable se basa en una combinación sincronizada de preparación previa a la extrusión y extracción agresiva en barril.
La primera línea de defensa crítica ocurre mucho antes de que el plástico toque el tornillo del extrusor. Para el agua superficial, los secadores centrífugos mecánicos hacen girar las escamas húmedas a velocidades extremas, expulsando físicamente el agua de la superficie mediante la fuerza centrífuga. A esto le siguen inmediatamente los secadores térmicos de aire caliente que evaporan suavemente la humedad restante.
Sin embargo, para la humedad interna, la tecnología debe aumentar en complejidad. Los cristalizadores y secadores desecantes se implementan específicamente para apuntar al núcleo del plástico. Las tolvas desecantes hacen circular aire ultraseco a través del material. Este ambiente completamente seco crea una presión diferencial que literalmente obliga a la humedad atrapada dentro de la matriz polimérica a migrar a la superficie, donde es arrastrada por el flujo de aire.
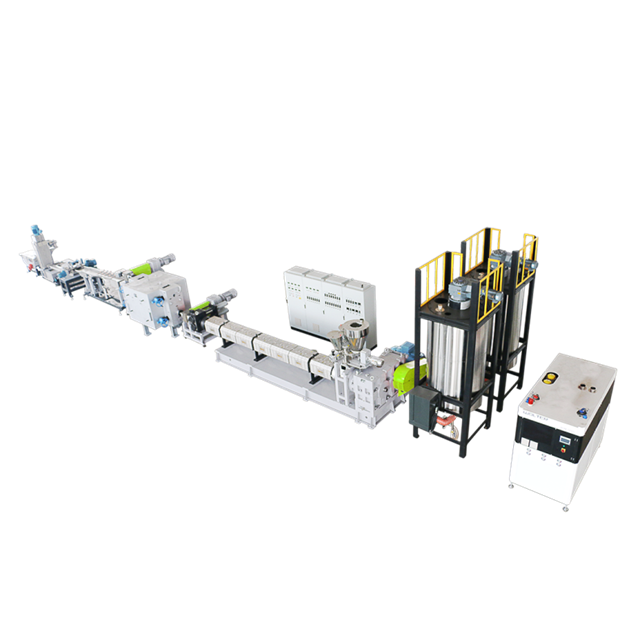
Incluso con los protocolos de presecado más rigurosos, ocasionalmente pueden filtrarse trazas de hidratación y compuestos orgánicos volátiles. Aquí es donde el diseño arquitectónico del extrusor se convierte en la red de seguridad definitiva. Las instalaciones que procesan materiales sensibles dependen de una de calidad industrial máquina peletizadora de plástico diseñada con puertos de desgasificación al vacío multizona ubicados estratégicamente a lo largo del barril.
A medida que el plástico pasa de un estado sólido a un estado fundido fluido, estos puertos de vacío aplican una intensa presión negativa. La geometría específica del tornillo en estas zonas de descompresión extiende el plástico líquido, exponiendo una superficie enorme al vacío. Esto permite que el sistema succione con fuerza el vapor residual, el aire atrapado y los gases volátiles apenas unos segundos antes de que el plástico pase a través de la pantalla de filtración, lo que garantiza una pastilla densa e impecable.
Al configurar el piso de una fábrica para un control óptimo de la humedad, seleccionar la geometría correcta del extrusor es posiblemente la decisión financiera más crítica. La elección entre configuraciones de uno y dos tornillos depende casi por completo de la naturaleza higroscópica de su materia prima específica.
Las extrusoras de un solo husillo son los caballos de batalla indiscutibles y altamente efectivos para materiales no higroscópicos como PE y PP. Debido a que estos plásticos solo sufren de humedad superficial, que se elimina fácilmente antes de la extrusión, la tarea principal del tornillo único es simplemente fundir, bombear y filtrar el polímero.
Si bien las máquinas modernas de un solo tornillo cuentan con puertos de ventilación al vacío, su dinámica de mezcla interna es relativamente lineal y suave. Son ideales para materiales que no requieren una desgasificación agresiva y profunda del núcleo. Específicamente, implementar una configuración de un solo tornillo bien diseñada proporciona una solución altamente confiable y rentable para flujos de materiales específicos que están presecados adecuadamente y no exigen fuerzas de corte extremas.
Por el contrario, cuando se trabaja con materiales higroscópicos como el PET, extraer la humedad interna y los gases rebeldes requiere una intervención mecánica mucho más agresiva. Las extrusoras de doble tornillo cuentan con dos tornillos entrelazados que giran conjuntamente dentro del mismo cilindro. Este complejo diseño crea intensas fuerzas de corte y una mezcla caótica y constante.
La principal ventaja aquí es un fenómeno físico conocido como renovación de la superficie. A medida que los tornillos gemelos giran, pliegan, estiran y limpian continuamente el plástico derretido, trayendo constantemente capas frescas y no expuestas de la masa fundida desde el núcleo a la superficie. Cuando esta rápida rotación ocurre directamente debajo de un puerto de vacío, el vapor y los gases atrapados escapan con una eficiencia increíble. Para los operadores que trabajan con polímeros altamente saturados, invertir en una de alto rendimiento línea de peletización de doble tornillo equipada con una caja de engranajes de alto par y zonas de vacío duales capaces de mantener una presión de -0,09 MPa ofrece una desgasificación incomparable. Esta extracción contundente extrae la humedad absorbida persistente y salvaguarda la vital viscosidad intrínseca del polímero.
Para lograr resultados de primer nivel en el reciclaje de polímeros es necesario tratar la gestión de la humedad como una tarea de ingeniería de precisión en lugar de una tarea básica de calefacción. Cuando se trabaja con materiales sensibles, los operadores deben hacer cumplir estrictos parámetros operativos en el piso.
Para prevenir con éxito la hidrólisis, los operadores deben mantener un control absoluto sobre los parámetros de secado del desecante. El control de la temperatura es vital. El PET normalmente se cristaliza y luego se seca a temperaturas entre 160°C y 180°C. Sin embargo, el calor intenso por sí solo no es suficiente. El aire circulante debe mantener un punto de rocío estricto de al menos -40 °C para actuar como un vacío de humedad eficaz.
Además, se debe controlar cuidadosamente el tiempo de residencia. Por lo general, se necesitan de 4 a 6 horas ininterrumpidas para garantizar que la humedad interna haya migrado completamente fuera del núcleo de polímero. Saltarse o apresurarse en este paso es una forma garantizada de arruinar la producción de pellets de PET , lo que provocará que las hebras quebradizas se rompan en el baño de agua.
El control de la humedad no puede verse como un paso aislado; es un proceso holístico que abarca a todas las instalaciones. Una extrusora de doble tornillo increíblemente eficiente no puede reparar mágicamente el daño causado por un secador desecante defectuoso. De manera similar, una secadora perfecta no puede compensar una lavadora de fricción que deja las escamas goteando.
Una producción exitosa requiere una integración mecánica perfecta. Las centrífugas deshidratadoras, los secadores térmicos de aire, los silos desecantes y la extrusora con ventilación por vacío deben estar perfectamente sincronizados en términos de capacidad de rendimiento. Esto garantiza que el material fluya eficientemente de una etapa a la siguiente sin permanecer inactivo y reabsorber la humedad ambiental del aire de la fábrica.
Seleccionar la maquinaria de extrusión adecuada requiere una evaluación pragmática basada en datos de sus materiales de entrada específicos y objetivos del producto final. Tomar la decisión tecnológica correcta desde el principio evita interminables cuellos de botella en el procesamiento y una costosa degradación del material en el futuro.
En última instancia, la humedad de la superficie es un problema superficial y fácil de manejar, mientras que la humedad absorbida representa una amenaza estructural oculta a la integridad del polímero. Intentar procesar plásticos higroscópicos sin abordar el agua encerrada en lo profundo de sus cadenas moleculares conducirá inevitablemente a una degradación química irreversible, una caída en picado de los niveles de viscosidad y lotes de productos rechazados.
Eliminar ambos tipos de contaminación líquida es completamente innegociable para las instalaciones de reciclaje modernas que buscan producir materiales de primera calidad y libres de defectos. Al comprender los distintos comportamientos de los diferentes polímeros e implementar la tecnología correcta de secado y desgasificación, los operadores pueden salvaguardar sus líneas de producción.
La maquinaria de extrusión adecuada actúa como la defensa definitiva contra fallos costosos. Si está buscando mejorar las capacidades de procesamiento de sus instalaciones, evalúe sus requisitos de materia prima y explore soluciones de equipos especializados en JWELL Recycling para encontrar la maquinaria perfecta adaptada a sus desafíos específicos de control de humedad.
No, un secador de aire caliente estándar es totalmente insuficiente para eliminar la humedad absorbida de materiales higroscópicos como el PET. Los secadores de aire caliente están diseñados simplemente para evaporar el agua superficial ambiental que descansa sobre el exterior de las escamas de plástico. Sin embargo, la humedad absorbida queda atrapada profundamente dentro de la matriz molecular del polímero. Para extraerlo se debe utilizar un secador desecante especializado. Los sistemas desecantes utilizan un flujo de aire de circuito cerrado que pasa a través de lechos químicos que absorben la humedad para crear aire ultraseco con un punto de rocío muy bajo. Este aire seco crea una presión diferencial que extrae físicamente las moléculas de agua atrapadas del interior del plástico.
Cuando el PET contiene humedad absorbida y se somete a alto calor y presión dentro de un cilindro extrusor, se produce una reacción química destructiva conocida como hidrólisis. Las moléculas de agua reaccionan agresivamente con los enlaces éster de las cadenas del polímero PET. Esta reacción provoca la escisión de la cadena, lo que significa que las largas cadenas moleculares que dan resistencia al plástico se cortan literalmente en trozos más cortos. A medida que disminuye la longitud de la cadena, la viscosidad intrínseca disminuye significativamente. Una viscosidad más baja da como resultado un pellet final que es quebradizo, débil y completamente inadecuado para aplicaciones de alto estrés.
Las extrusoras de doble tornillo poseen una ventaja mecánica única conocida como renovación de superficie. Debido a que los dos tornillos se entrelazan y giran juntos, pliegan, estiran y mezclan continuamente el polímero derretido. Esta agitación constante garantiza que el plástico fundido nunca quede estático. Continuamente se llevan nuevas capas de plástico fundido a la superficie del baño derretido justo debajo de las rejillas de ventilación. Esto maximiza el área de superficie expuesta a la presión negativa, lo que lo hace excepcionalmente eficiente para extraer vapor atrapado, compuestos orgánicos volátiles y gases residuales.
Aunque los plásticos no higroscópicos no absorben agua internamente, no eliminar la humedad de su superficie antes de la extrusión provocará graves problemas de procesamiento. Cuando el plástico húmedo entra en el ambiente de alta temperatura del cilindro extrusor, el agua de la superficie se vaporiza instantáneamente y se convierte en vapor. Debido a que el agua se expande exponencialmente cuando se convierte en gas, este vapor crea bolsas de alta presión dentro de la masa fundida. Esto provoca formación de espuma en el cabezal de la matriz, fuertes oleadas y la formación de huecos dentro de los gránulos finales.
A diferencia de la humedad superficial, que a veces se puede sentir o ver como condensación, la humedad absorbida es completamente invisible a simple vista. Una bolita de plástico puede verse y sentirse completamente seca y al mismo tiempo estar muy saturada internamente. La forma más precisa de detectar la humedad absorbida es mediante el uso de un analizador de humedad especializado, como un valorador Karl Fischer o una báscula de pérdida por secado de precisión, antes de que el material ingrese a la extrusora. Si omite esta prueba, la humedad absorbida se revelará durante la extrusión a través de defectos visuales como separaciones, burbujas internas o una caída notable en la viscosidad del material fundido.
Para una extrusión de alta calidad, el PET normalmente debe secarse hasta niveles de humedad inferiores a 50 partes por millón, lo que equivale al 0,005 %. Para aplicaciones altamente sensibles como el hilado de fibras o la resina de grado botella, el requisito suele ser aún más estricto, situándose por debajo de 30 ppm. Superar estos límites casi garantiza una caída notable en la resistencia del polímero y la claridad visual.
No, la desgasificación al vacío no puede sustituir completamente el presecado de materiales higroscópicos. Si bien un sistema de vacío robusto es excelente para eliminar el vapor residual y los gases volátiles de la masa fundida, los plásticos muy saturados sufrirán hidrólisis en el momento en que se derriten en la zona de compresión, incluso antes de llegar a los respiraderos de vacío. Por lo tanto, el secado previo del desecante es obligatorio para proteger las cadenas de polímero, mientras que la ventilación al vacío sirve como paso final de pulido.


