
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-06 Origen:Sitio


Camine sobre el piso de cualquier instalación de reciclaje estándar y el aire ambiente contará instantáneamente la historia de la vida pasada del material. Es probable que perciba el sabor agrio de los lácteos podridos, el fuerte mordisco de los productos químicos agrícolas o el fuerte olor del aceite de motor. En la industria de los plásticos reciclados posconsumo, los olores desagradables siguen siendo uno de los desafíos más persistentes y económicamente dañinos. Si los pellets reciclados finales retienen estos olores, su valor de mercado se desploma. Los gránulos olorosos están estrictamente prohibidos en aplicaciones de alto margen, como bienes de consumo en interiores, envases aptos para alimentos e interiores de automóviles. En cambio, quedan relegados a productos reciclados de bajo valor.
Para eliminar eficazmente estos olores, los operadores de la planta deben comprender que los olores del plástico se originan en dos dominios físicos distintos. Los contaminantes superficiales, como residuos de alimentos o adhesivos de etiquetas, cubren el exterior de las hojuelas. Por el contrario, los compuestos orgánicos volátiles incrustados penetran profundamente dentro de la propia matriz polimérica. Abordar sólo una de estas fuentes resultará inevitablemente en un producto final comprometido.
La industria se basa en dos metodologías principales para combatir esta doble amenaza. El lavado actúa como un pretratamiento riguroso, mientras que la desgasificación sirve como un tratamiento térmico especializado en fase fundida. El lavado frota agresivamente el exterior de las escamas de plástico. La desgasificación purifica la estructura molecular interna durante la extrusión. Para producir pellets inodoros de primera calidad, las instalaciones de reciclaje modernas deben dominar las distintas mecánicas de ambos procesos e integrarlas perfectamente en sus líneas de producción.
Antes de implementar una solución de ingeniería, los administradores de las instalaciones deben diagnosticar con precisión el origen del olor. Los plásticos son materiales muy receptivos. Dependiendo de su densidad molecular y del entorno en el que fueron utilizados, absorben y retienen una variedad sorprendentemente amplia de agentes que causan olores.
Los olores de los plásticos reciclados generalmente se dividen en dos categorías. La primera es la contaminación de la superficie, provocada principalmente por la descomposición orgánica. Considere una jarra de leche postconsumo o un recipiente de comida desechado. Los restos de líquidos, grasas y proteínas quedan adheridos a las paredes del plástico. Cuando se exponen a la temperatura ambiente y a la acción bacteriana durante semanas en una instalación de recolección, estos materiales orgánicos se descomponen. Esta descomposición biológica produce subproductos malolientes como sulfuro de hidrógeno y amoníaco. Además, los pegamentos de las etiquetas de papel o plástico contribuyen en gran medida a la aparición de olores químicos en la superficie.
Por el contrario, la segunda categoría involucra olores incrustados. A diferencia de la suciedad superficial, estos olores no se quedan encima del plástico. Migran directamente a las cadenas de polímeros. A nivel microscópico, los plásticos suelen actuar como esponjas rígidas. Una botella de detergente, un envase de pesticida agrícola o una botella de champú absorberán gradualmente los compuestos químicos de los líquidos que contienen. Tras meses de almacenamiento, estos ingredientes activos quedan encerrados dentro de las regiones amorfas del polímero. En consecuencia, ningún fregado agresivo de la superficie eliminará estos químicos profundamente incrustados.
Para abordar los olores incrustados, los recicladores deben comprender la compleja ciencia de la liberación de gases. Este término se refiere a la liberación de compuestos orgánicos volátiles y otras sustancias químicas atrapadas desde un estado sólido a la atmósfera circundante. A temperatura ambiente estable, un trozo de plástico reciclado podría emitir sólo un ligero olor. Sin embargo, la dinámica termodinámica cambia drásticamente durante el procesamiento.
Cuando se introducen escamas de plástico en un sistema de extrusión, se someten a una intensa energía térmica y fricción mecánica. A medida que el polímero alcanza temperaturas superiores a 200 grados Celsius y pasa de un sólido a un líquido fundido, las cadenas moleculares se expanden. Esta expansión estructural actúa como catalizador. Hace que los productos químicos atrapados, los disolventes de tinta y la humedad residual se vaporicen rápidamente en gases. Si estos gases no se extraen activamente mientras el plástico está en su fase de fusión, quedan atrapados. Una vez que el plástico se enfría y solidifica en el cabezal del troquel, esos gases forman burbujas microscópicas (o huecos) y continúan saliendo lentamente con el tiempo. El resultado es un olor desagradable y permanente.
Desde un punto de vista comercial, el control de olores dicta directamente la rentabilidad. Análisis de mercado recientes revelan un cambio masivo en las expectativas de los compradores en todo el sector del embalaje. Las marcas mundiales de bienes de consumo de rápido movimiento están presionando agresivamente para incorporar entre un 30 y un 50 por ciento de contenido reciclado en sus envases para finales de la década. Como resultado, la demanda de pellets desodorizados y de calidad casi virgen se está disparando.
Los informes de la industria destacan una brecha cada vez mayor en el mercado. Mientras que los plásticos reciclados olorosos estándar se enfrentan a un grave estancamiento de precios, la resina reciclada de alta calidad y de olor neutro exige una prima significativa. De hecho, el precio premium de los pellets reciclados a menudo se desvincula por completo del precio de la resina virgen. Los fabricantes de productos orientados al consumidor requieren reemplazos inmediatos. Si un lote de pellets reciclados huele a leche rancia o a disolventes industriales, queda inmediatamente descalificado de mercados lucrativos como los envases de cosméticos o los interiores de automóviles. Dominar la mitigación de olores ya no es opcional. Es una ventaja competitiva fundamental.
Para evitar que los contaminantes de la superficie arruinen el producto final, el plástico debe someterse a un riguroso proceso de lavado antes de que entre en contacto con el calor. El lavado actúa como la primera línea de defensa fundamental en la gestión integral de olores.
El lavado industrial de plástico es una secuencia mecánica de varias etapas diseñada para eliminar la materia orgánica, el papel, el pegamento y la suciedad. Una vez que los desechos plásticos se trituran en escamas uniformes, ingresan a la línea de procesamiento húmedo. El viaje normalmente comienza en un tanque de separación de flotador y fregadero. Este tanque utiliza la gravedad específica del agua para separar contaminantes pesados como vidrio o PVC de las poliolefinas objetivo.
Después de la separación, el material se introduce en arandelas de fricción de alta velocidad. En términos prácticos de ingeniería, estas máquinas son las que levantan más peso en la línea de lavado. Utilizando rotores que giran a RPM increíblemente altas, frotan físicamente las escamas de plástico contra una pantalla reforzada. Esta intensa energía cinética elimina la suciedad rebelde y los residuos orgánicos en descomposición. Al erradicar la materia orgánica en descomposición, la lavadora de fricción elimina inmediatamente la fuente principal de olores biológicos.
Para los plásticos posconsumo muy contaminados con aceites de motor, grasas o adhesivos industriales pegajosos, el lavado por fricción con agua fría simplemente se queda corto. En estos exigentes escenarios, las instalaciones implementan sistemas de lavado en caliente. Estos tanques térmicos, que funcionan de manera muy similar a los enormes lavavajillas industriales, agitan las escamas de plástico en agua calentada a temperaturas de entre 80 y 90 grados centígrados.
Para maximizar la eliminación de olores en esta etapa, los operadores dosifican con precisión agentes químicos en la matriz de agua caliente. Los detergentes industriales suaves, los tensioactivos y la sosa cáustica son aditivos estándar. El calor elevado reduce la viscosidad de los aceites. Mientras tanto, la sosa cáustica inicia la saponificación, rompiendo los enlaces químicos de las grasas complejas y neutralizando los residuos ácidos. Este agresivo baño químico deja al descubierto las escamas de plástico, lo que garantiza que no sobrevivan agentes que causen olores a nivel de la superficie.
A pesar de su carácter riguroso, el lavado posee una limitación física definitiva. Es un proceso estrictamente externo. Las lavadoras de fricción y los baños cáusticos calientes sólo pueden limpiar lo que pueden tocar físicamente. No pueden penetrar la matriz polimérica sólida para extraer los solventes y los químicos absorbidos durante el ciclo de vida original del plástico.
Si una instalación de reciclaje depende únicamente de una línea húmeda, las escamas resultantes pueden tener un aspecto excepcionalmente limpio y un olor perfectamente neutro a temperatura ambiente. Sin embargo, en el momento en que esas escamas se derriten para peletizarlas, los compuestos volátiles incrustados se vaporizarán. La instalación quedará con un lote de gránulos que exhiben un fuerte olor químico artificial. Por lo tanto, el lavado es un requisito previo obligatorio, pero por sí solo sigue siendo una solución incompleta para el control de olores.
Para eliminar los olores profundamente arraigados que inevitablemente deja el lavado, el material debe someterse a una desgasificación. Este proceso de alta ingeniería ocurre exclusivamente durante la fase de extrusión, donde el plástico sólido se transforma en una masa fundida manejable.
La desgasificación se basa fundamentalmente en los principios de la termodinámica y las diferencias de presión. Cuando las escamas de plástico limpias y secas se introducen en una máquina peletizadora de plástico , el tornillo giratorio y los calentadores externos del cilindro someten el material a inmensas fuerzas de calor y cizallamiento. A medida que el plástico se derrite, la humedad atrapada internamente, los disolventes de tinta y los compuestos químicos absorbidos alcanzan sus puntos de ebullición y se convierten en un estado gaseoso.
Para extraer estos gases, el cilindro del extrusor está diseñado con zonas de descompresión específicas. En estas zonas cambia la geometría del tornillo. En concreto, aumenta la profundidad del vuelo. Esto adelgaza la capa de plástico fundido y reduce temporalmente la presión interna. Las bombas de vacío de alta eficiencia están conectadas a respiraderos ubicados precisamente en estas zonas. El vacío crea un poderoso ambiente de presión negativa, succionando activamente la humedad vaporizada y los olores químicos del polímero fundido antes de que sea empujado a través del cabezal del troquel. Los gases volátiles extraídos luego se filtran de forma segura y se expulsan de la planta de producción.
La eficacia de la eliminación de olores depende en gran medida de la configuración específica del sistema de desgasificación. Las extrusoras estándar suelen contar con una configuración de desgasificación de ventilación única. Si bien esto es perfectamente adecuado para chatarra postindustrial ligeramente contaminada, un solo respiradero a menudo tiene dificultades para extraer el enorme volumen de gas generado por películas muy impresas o residuos postconsumo químicamente saturados. Cuando se sobrecarga, un solo respiradero puede experimentar un aumento repentino de fusión, donde el plástico fundido obstruye el puerto de escape.
Para materiales que desprenden olores fuertes y persistentes, se requiere una ventilación avanzada de múltiples etapas. Esto implica utilizar múltiples respiraderos de vacío colocados secuencialmente a lo largo de un único cilindro extrusor alargado o emplear un sistema en cascada de dos etapas. Al proporcionar al plástico fundido oportunidades repetidas para liberar gases atrapados bajo un vacío profundo, los operadores garantizan una purificación molecular completa.
En última instancia, la desgasificación al vacío es la solución no negociable para el control de olores a nivel molecular. Al forzar al polímero a pasar a un estado líquido, se eliminan temporalmente las barreras físicas que previamente atrapaban los químicos que causan el olor. El sistema de vacío aprovecha este breve cambio de estado y extrae físicamente los productos químicos de la matriz plástica. Sin este paso crítico, los gránulos resultantes sufrirían graves emisiones de gases, debilidad estructural y un hedor químico persistente.
Para comprender plenamente cómo estas dos tecnologías se complementan entre sí, resulta útil comparar sus funciones, objetivos y etapas operativas específicas dentro de una instalación de reciclaje. El desglose a continuación describe sus distintas funciones en la lucha contra el olor a plástico.
| Parámetro de comparación | Fase de lavado de plástico | Fase de desgasificación al vacío |
|---|---|---|
| Objetivo principal | Contaminantes externos como suciedad, residuos de alimentos, etiquetas y aceites superficiales. | Contaminantes internos como humedad atrapada, compuestos volátiles y productos químicos incrustados. |
| Etapa operativa | Preprocesamiento previo a la fusión. | Fase de extrusión y fusión durante la peletización. |
| Tecnología central utilizada | Lavadoras de fricción, tanques térmicos y detergentes químicos. | Cilindros extrusores ventilados, geometría de tornillo alterada y bombas de vacío. |
| Tipo de olor abordado | Pudrición biológica, moho superficial y derrames químicos superficiales. | Liberación de gases moleculares, disolventes de tinta y olores del contenido original. |
| Consecuencia de saltarse | La materia orgánica se incinera en la extrusora, provocando humo intenso y olores acre. | Los pellets retienen fuertes olores químicos y sufren de huecos internos. |
Depender únicamente del lavado o exclusivamente de la desgasificación nunca producirá pellets reciclados de primera calidad. La física del procesamiento del plástico dicta que estos dos sistemas distintos deben funcionar en conjunto para lograr una verdadera neutralidad de olores.
La relación entre preparación y procesamiento térmico es altamente sinérgica. Si un operador intenta procesar plástico contaminado sin lavar directamente en una extrusora, los resultados son catastróficos. El calor extremo del barril incinerará instantáneamente cualquier materia orgánica residual, etiquetas de papel o suciedad. Esta quema crea motas de negro de humo que decoloran gravemente la masa fundida y, al mismo tiempo, generan olores acres completamente nuevos. Además, el exceso de humo procedente de la quema de residuos obstruirá rápidamente los respiraderos de desgasificación al vacío, inutilizando por completo el sistema de extracción.
Por el contrario, si el plástico se lava meticulosamente pero se procesa sin una desgasificación al vacío adecuada, la integridad estructural del producto se ve comprometida. Los compuestos químicos internos y la humedad residual se vaporizarán pero permanecerán atrapados dentro del plástico fundido. A medida que el material se enfría, estas bolsas de gas forman burbujas microscópicas. Esta porosidad no sólo atrapa los olores químicos sino que reduce drásticamente la resistencia a la tracción mecánica y la resistencia al impacto del producto final.
Para lograr la codiciada calidad casi virgen, donde el pellet reciclado es visualmente claro, estructuralmente denso y completamente inodoro, ambos procesos deben optimizarse por completo. La línea de lavado actúa como preparación obligatoria, asegurando que solo el polímero puro y no contaminado entre en la fase térmica. A continuación, una avanzada línea de peletización de plástico equipada con sólidas capacidades de desgasificación actúa como purificador final. Elimina la historia química invisible del plástico. Este enfoque secuencial es el estándar de ingeniería establecido para operaciones de reciclaje de alto valor.
No todos los plásticos se comportan igual durante el proceso de reciclaje. Los plásticos rígidos presentan desafíos formidables únicos que requieren configuraciones de equipos especializados para gestionar eficazmente la producción de olores.
Los plásticos rígidos, como las botellas de polietileno de alta densidad y los envases de polipropileno, son los envases preferidos para productos químicos domésticos agresivos, fluidos para automóviles y productos de cuidado personal con fuertes fragancias. Debido a que los contenedores rígidos poseen paredes más gruesas que las películas de embalaje flexibles, contienen un volumen significativamente mayor de matriz polimérica capaz de absorber estos compuestos químicos.
Durante la vida útil de una jarra de detergente para ropa, los tensioactivos y las fragancias artificiales penetran profundamente en las gruesas paredes de plástico. Cuando este material triturado finalmente se recicla, libera una ráfaga masiva de gases volátiles altamente concentrados durante la extrusión. Las configuraciones estándar de ventilación única simplemente carecen del tiempo de residencia interna y la potencia de vacío bruta necesarios para extraer este abrumador volumen de gas.
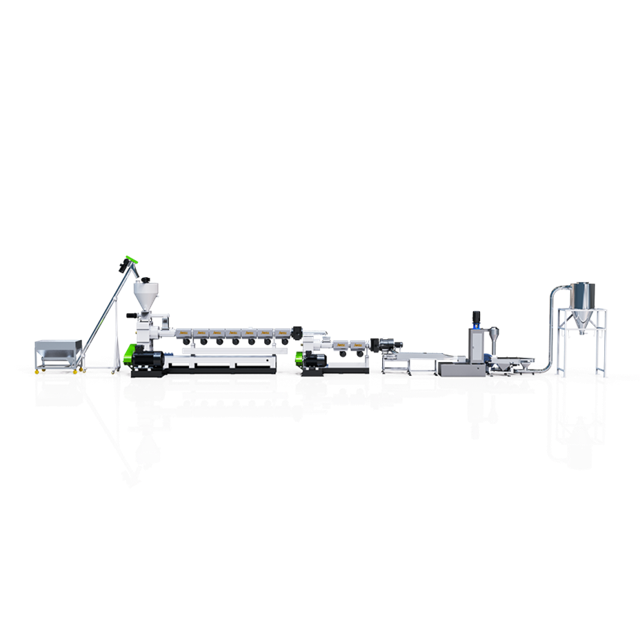
Para combatir la intensa liberación de gases asociada con los materiales rígidos, las instalaciones progresistas deben desplegar maquinaria especializada. Un dedicado para plástico rígido sistema de peletización normalmente emplea una arquitectura de extrusión de doble etapa, o madre-bebé.
En un sistema de doble etapa, el material se funde, inicialmente se desgasifica y se filtra en la extrusora madre primaria. Luego, el plástico fundido se transfiere suavemente a una extrusora secundaria. Este proceso de dos pasos aumenta drásticamente la relación longitud-diámetro general del sistema, alcanzando a menudo 36:1 o más en la etapa primaria. La ruta de fusión extendida proporciona un tiempo de residencia mucho más largo. Esto permite desplegar múltiples zonas agresivas de desgasificación al vacío en ambos barriles. Esta exposición prolongada y repetida a la extracción profunda al vacío es muy eficaz para eliminar los olores químicos más persistentes y profundamente incrustados que se encuentran en los plásticos rígidos de paredes gruesas.
Para las instalaciones de reciclaje que buscan mejorar su infraestructura y penetrar en mercados premium libres de olores, seleccionar la maquinaria correcta es una decisión de ingeniería fundamental. A continuación se muestra una lista de verificación esencial que el comprador debe evaluar al evaluar el equipo para una mitigación óptima de olores.
En el complejo panorama del reciclaje de plástico, el lavado y la desgasificación no son tecnologías que compitan. Más bien, son pasos esenciales complementarios en la guerra contra el olor a plástico. El lavado limpia meticulosamente la lona exterior, asegurando que no entre descomposición biológica ni suciedad superficial en la fase de procesamiento térmico. La desgasificación, por otro lado, purifica la química interna del plástico, utilizando calor y presión de vacío para extraer los compuestos volátiles invisibles incrustados en lo profundo del polímero.
Invertir en una infraestructura de peletización de alta calidad equipada con desgasificación al vacío de múltiples etapas avanzada es la decisión más rentable que puede tomar una instalación. Al cerrar con éxito la brecha entre la preparación húmeda y la purificación térmica, los recicladores pueden mejorar drásticamente su nivel de productos. Transforman desechos malolientes de bajo valor en resina premium de olor neutro, lista para aplicaciones de fabricación de primer nivel. Los operadores que buscan preparar su negocio para el futuro deben consultar con fabricantes de equipos experimentados para diseñar una línea de extrusión personalizada adaptada específicamente a sus flujos de materiales y requisitos de control de olores.
No, no puede. Si se introduce directamente en la extrusora plástico sin lavar que contiene desechos orgánicos, suciedad o etiquetas de papel, el calor elevado quemará instantáneamente estos contaminantes. Esta incineración genera humo denso, obstruye las rejillas de ventilación de la aspiradora y genera nuevos olores acre que a menudo son peores que el olor original. El lavado es un requisito previo obligatorio.
La emisión de gases se refiere a la liberación de compuestos orgánicos volátiles y productos químicos que fueron absorbidos por el plástico durante su ciclo de vida original. Cuando el plástico reciclado se somete a calor y fricción extremos durante el proceso de fusión, estos químicos atrapados se vaporizan en gases y deben extraerse para evitar malos olores en el producto final.
La necesidad del lavado en caliente depende enteramente del nivel de contaminación del material de entrada. Para chatarra postindustrial relativamente limpia, el lavado por fricción en frío puede ser suficiente. Sin embargo, para los desechos posconsumo, como contenedores de alimentos, jarras de aceite o botellas de detergente, se recomienda encarecidamente el lavado en caliente combinado con detergentes químicos para descomponer eficazmente los aceites rebeldes y los residuos grasos.
Las burbujas o huecos internos dentro de un pellet terminado son causadas principalmente por humedad atrapada y gases volátiles. Este defecto estructural indica fuertemente que el sistema de desgasificación en su línea de peletización es inadecuado para el volumen de gas que se produce, tiene respiraderos obstruidos o no logra generar una presión de vacío lo suficientemente fuerte durante la extrusión.
Una línea de peletización en cascada de dos etapas es un sistema avanzado que utiliza dos extrusoras conectadas en secuencia. La primera extrusora funde, primero desgasifica y filtra el plástico. Luego, el material fundido fluye hacia la segunda extrusora, lo que proporciona un tiempo de residencia adicional y etapas adicionales de desgasificación al vacío profundo. Esta configuración es perfecta para plásticos muy contaminados, muy impresos o con olores excepcionales.
Si bien la filtración por fusión se dirige principalmente a las impurezas sólidas, indirectamente refuerza el control de olores. Los cambiadores de pantalla continuos avanzados garantizan que los contaminantes microscópicos que no se funden, como el polvo fino de madera o las fibras de papel, se eliminen de la masa fundida antes de que sufran degradación térmica. Si se dejan en el fundido, estas partículas se queman y producen fuertes olores a humo.
No. Los desodorantes químicos y los agentes enmascarantes agregados durante la extrusión solo cubren temporalmente los olores existentes. No eliminan los gases volátiles ni la humedad atrapados. Sin una desgasificación al vacío adecuada, la integridad estructural del gránulo permanece comprometida y los olores enmascarados eventualmente regresarán a medida que los agentes químicos se disipen.
¿Listo para eliminar olores y mejorar la calidad de su resina PCR? La maquinaria adecuada marca la diferencia. Ya sea que esté procesando películas muy impresas o contenedores rígidos de paredes gruesas, explore las soluciones de extrusión avanzadas y personalizables de Jwell Recycling para encontrar la línea de granulación exacta diseñada para sus desafíos de materiales específicos.


