
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-17 Origen:Sitio


¿Estás perdiendo dinero con los plásticos reciclados de mala calidad?
La calidad inconsistente del pellet provoca averías frecuentes y costosas en las máquinas. Estas averías crean enormes obstáculos. Los gerentes de producción se frustran y los márgenes de ganancia se reducen. Una máquina de reciclaje de plástico duradera resuelve estos problemas diarios de fabricación. Transforma residuos impredecibles en una materia prima fiable. En esta guía completa, aprenderá sobre el proceso completo de peletización y los matices operativos. También descubrirá formas prácticas de maximizar el retorno de su inversión.
Datos recientes de la industria revelan un cambio crítico en la fabricación mundial de plástico. Impulsada por mandatos agresivos de sustentabilidad y objetivos ambientales corporativos, la demanda de resina posconsumo de alta calidad está aumentando exponencialmente. Los fabricantes enfrentan nuevas presiones legislativas, incluidos impuestos a los envases de plástico y cuotas obligatorias de contenido reciclado. En consecuencia, ya no se conforman con simplemente reciclar los residuos y convertirlos en artículos de bajo valor.
La producción moderna requiere pellets reciclados que posean una estricta resistencia a la tracción, consistencia de color y estabilidad térmica. Estas propiedades permiten que el material reciclado sustituya directamente a los polímeros vírgenes en aplicaciones de alto estrés. El objetivo fundamental de la peletización de plástico es la transformación física de desechos voluminosos, irregulares y a menudo contaminados en gránulos uniformes y fácilmente transportables. En la fabricación industrial, la consistencia geométrica y la integridad estructural de estos gránulos no son negociables. Los tomadores de decisiones deben evaluar rigurosamente la durabilidad y la precisión de ingeniería de sus equipos para seguir siendo competitivos.
La maquinaria básica suele sufrir una distribución térmica desigual. Esto conduce a una severa degradación del polímero. Además, la metalurgia inferior en los componentes del tornillo y del cilindro acelera el desgaste cuando se procesan contaminantes abrasivos. Esta fatiga mecánica da como resultado una desgasificación deficiente y una filtración de la masa fundida comprometida. Los sistemas premium utilizan cajas de engranajes de alta resistencia, tornillos bimetálicos endurecidos y controles de temperatura de precisión para mantener una presión de extrusión estable. En última instancia, la maquinaria de alta calidad garantiza que las cadenas de polímeros permanezcan intactas. Esto produce gránulos que exhiben una resistencia al impacto comparable a la de las resinas vírgenes.
Antes de que los desechos de plástico puedan fundirse y reformarse, se deben reducir mecánicamente a un tamaño uniforme. Una trituradora de reciclaje de plástico multipropósito generalmente se utiliza para descomponer plásticos rígidos voluminosos, tuberías de paredes gruesas o películas industriales grandes en escamas manejables. El principal objetivo de ingeniería en esta etapa es la consistencia dimensional.
El tamaño uniforme de las hojuelas es fundamental para mantener una velocidad de alimentación volumétrica constante en la tolva del extrusor. Si las escamas tienen un tamaño irregular, la extrusora experimenta densidades aparentes fluctuantes. Esto conduce a un aumento repentino, un fenómeno en el que la presión de la masa fundida se vuelve inestable. En última instancia, el aumento repentino provoca graves variaciones en el tamaño final de los gránulos. Las trituradoras industriales utilizan rotores de alto par, empujadores hidráulicos y cuchillas cortadas con precisión fabricadas con aleaciones duraderas como DC53. Estas características garantizan que el material de salida cumpla con tolerancias estrictas, preparándolo perfectamente para la siguiente etapa de purificación.
Más allá de la reducción mecánica del tamaño, el material debe descontaminarse minuciosamente. La suciedad, los aceites residuales, las etiquetas adhesivas y la materia orgánica arruinan fundamentalmente la calidad del pellet. Introducen puntos débiles en la matriz polimérica. Si no se controlan, estas impurezas provocan una decoloración grave y fallos estructurales.
Una integral línea de lavado de reciclaje generalmente consta de arandelas de fricción, tanques de separación de flotador y fregadero y secadores centrífugos. La arandela de fricción funciona a altas velocidades de rotación para eliminar agresivamente los contaminantes de la superficie de las escamas de plástico. Al mismo tiempo, el tanque de flotación-sumidero utiliza la gravedad específica para separar los plásticos objetivo, como PP y PE flotantes, de contaminantes más pesados, como PVC, PET o metales que se hunden. Finalmente, las secadoras centrífugas eliminan el exceso de humedad, reduciendo el contenido de humedad por debajo del uno por ciento. Este paso final de secado es vital. El agua residual provoca formación de espuma e hidrólisis durante la extrusión. Una configuración de lavado robusta evita bloqueos catastróficos de la pantalla del extrusor y garantiza que los gránulos finales estén estructuralmente sanos y libres de olores.
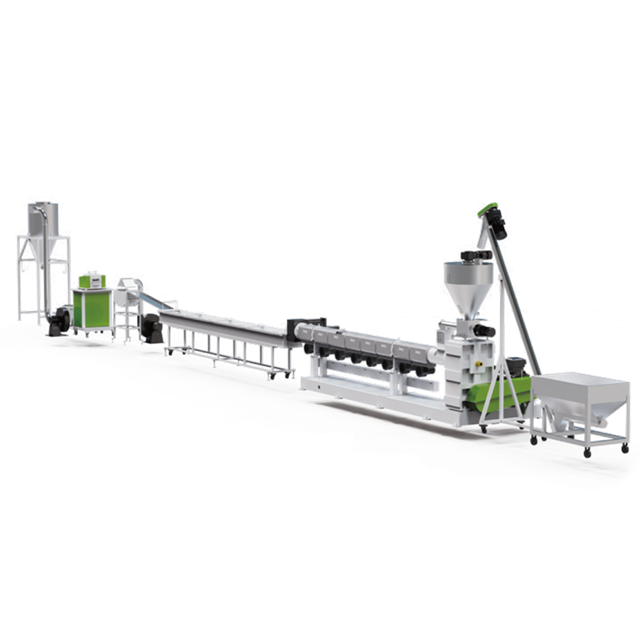
Una vez que las escamas están limpias y secas, ingresan a la máquina peletizadora de plástico . Para plásticos rígidos, a menudo se utiliza una tolva estándar con un alimentador forzado para empujar el material profundamente dentro del barril. En cambio, cuando se manipulan películas flexibles, se integra un cortador-compactador o aglomerador para densificar el material liviano antes de que llegue al tornillo de extrusión. Los operadores experimentados suelen escuchar el zumbido distintivo y constante de un sistema de alimentación sincronizado. Este sonido indica un flujo suave y sin puentes.
Dentro del barril calentado, el material sufre un cambio de fase de sólido a líquido viscoso. Este proceso de fusión se basa en un delicado equilibrio termodinámico. Combina bandas calentadoras externas y fricción interna generada por el tornillo giratorio. El diseño de tornillo especializado a menudo presenta una relación de longitud a diámetro de 32:1 o 36:1 con diferentes profundidades de vuelo y zonas de mezcla. Esta geometría está diseñada para lograr una fusión homogénea. La gestión térmica adecuada es fundamental. El calor excesivo degrada el polímero, mientras que el calor insuficiente deja partículas sin fundir que comprometen la integridad de los gránulos.
A medida que el plástico se derrite, el aire atrapado, la humedad residual y los compuestos orgánicos volátiles se expanden hasta convertirse en gases. Si no se eliminan agresivamente, estos gases crean bolitas huecas y quebradizas que se rompen bajo tensión. Las extrusoras de alta gama cuentan con zonas dobles de desgasificación al vacío ubicadas estratégicamente a lo largo del cilindro. Estas zonas extraen activamente gases de la masa fundida, asegurando que el producto final sea sólido, denso y visualmente uniforme.
Al mismo tiempo, el plástico fundido pasa a través de un cambiador de pantalla continuo. Este mecanismo de filtración esencial utiliza una fina malla de acero para capturar impurezas microscópicas como polvo de madera, polímeros que no se funden o trazas de metales. Los cambiadores de malla de placas hidráulicos avanzados permiten a los operadores reemplazar los filtros obstruidos en una fracción de segundo sin detener el proceso de extrusión. Esto mejora significativamente la eficacia general del equipo.
La etapa final consiste en darle forma a la masa fundida presurizada en gránulos uniformes. El estándar de la industria utiliza varios métodos, incluidos los de anillo de agua, hebras y peletización bajo el agua. En las configuraciones de anillo de agua, cuchillas giratorias cortan el plástico a medida que emerge de la cara del troquel. El sistema arroja inmediatamente los pellets calientes a un anillo de agua refrigerante. La peletización de hebras implica extruir largas hebras de espagueti a través de un baño de agua antes de introducirlas en un cortador giratorio. Después de la fase de corte, los gránulos recién formados se transportan a través de una secadora centrífuga. Esto elimina la humedad de la superficie antes de que los pellets sean transportados neumáticamente a un silo de almacenamiento.
Para lograr la máxima eficiencia y una calidad superior de los gránulos, las operaciones de reciclaje industrial deben optimizar las configuraciones de sus equipos en función de los tipos específicos de polímeros que se procesan. El polipropileno y el polietileno presentan propiedades térmicas y físicas distintas que requieren enfoques de extrusión personalizados.
La forma física de los residuos plásticos entrantes dicta el mecanismo de alimentación requerido. Los plásticos rígidos poseen una alta densidad aparente. Una vez procesadas, estas escamas rígidas se pueden introducir en la extrusora mediante una tolva estándar equipada con un alimentador forzado. Esto asegura un flujo volumétrico constante y uniforme hacia el tornillo, evitando el aumento repentino.
Por el contrario, los plásticos flexibles como las películas de embalaje de LDPE y las bolsas tejidas de PP tienen una densidad aparente increíblemente baja. Alimentar estos materiales livianos directamente en una tolva estándar a menudo produce puentes. El material se aglomera y no ingresa en el tornillo, lo que provoca que la máquina funcione en seco. Para mitigar esto, una línea de peletización de PP PE especializada incorpora una cortadora-compactadora integrada. Este componente utiliza cuchillas giratorias de alta velocidad para generar fricción. Corta, seca y precalienta simultáneamente los restos de película. Luego, la fuerza centrífuga compacta el material semifundido y lo empuja directamente hacia el tornillo extrusor.
Seleccionar entre una configuración de extrusión de una o dos etapas es una decisión de ingeniería crítica. Afecta tanto al gasto de capital como a la calidad del producto final. La elección depende enteramente del nivel de contaminación y del contenido de humedad del material de entrada.
| Característica | Extrusión de una etapa | Extrusión madre-bebé de dos etapas |
|---|---|---|
| Configuración | Un extrusor primario con filtración única. | Dos extrusores en serie con doble zona de filtración. |
| Más adecuado para | Residuos postindustriales limpios y secos. | Residuos posconsumo lavados, muy impresos y con humedad residual. |
| Capacidad de desgasificación | Zonas de vacío estándar simples o dobles. | Múltiples zonas de vacío mejoradas en ambas extrusoras. |
| Filtración | Cambiador de pantalla única. | Dos cambiadores de pantalla con filtración gruesa seguida de filtración fina. |
| Consumo de energía | Menor requerimiento total de energía por kilogramo. | Mayor consumo de energía debido al funcionamiento con doble motor. |
Una configuración de una sola etapa es muy eficiente para el reciclaje interno donde el flujo de material es predecible y limpio. Sin embargo, para los residuos posconsumo que han pasado por una línea de lavado, generalmente se requiere una configuración de doble etapa. La extrusora madre primaria funde el material y realiza una filtración gruesa inicial. La extrusora secundaria funciona a menor velocidad para estabilizar la presión de la masa fundida y realizar una filtración fina.
Uno de los desafíos más complejos en la recuperación de plástico es el procesamiento de películas de embalaje con muchas impresiones. Las tintas, disolventes y aglutinantes químicos utilizados en envases comerciales sufren una rápida descomposición térmica cuando se exponen a las altas temperaturas del cilindro de extrusión. Los operadores a menudo luchan contra la fuerte liberación de gases de las tintas vaporizadas. Si no se eliminan eficazmente, estos gases crean bolsas de aire microscópicas dentro del polímero fundido.
Para combatir esto, los equipos de reciclaje de alta gama utilizan sistemas avanzados de desgasificación al vacío con ventilación múltiple. Al aplicar una fuerte presión negativa en múltiples zonas de descompresión a lo largo de un cilindro de extrusión alargado, los solventes de tinta volátiles se extraen agresivamente antes de que puedan degradar la matriz polimérica. Luego, los sistemas de filtración robustos capturan las partículas residuales de tinta carbonizada, preservando la integridad estructural de la pastilla.
Para las plantas de fabricación activas que operan líneas de moldeo por inyección o soplado, la generación de residuos industriales limpios es inevitable. Esto incluye bebederos, canales y piezas defectuosas. La implementación de una estrategia interna de circuito cerrado permite a las instalaciones recuperar este material de alto valor de inmediato.
Debido a que esta chatarra postindustrial generalmente está libre de suciedad y humedad, evita la necesidad de un tratamiento previo extenso. Las fábricas pueden triturar las piezas defectuosas e introducirlas directamente en un sistema de peletización compacto. Esta recuperación inmediata reduce significativamente los costos de adquisición de materias primas, elimina las tarifas de logística externa y garantiza un suministro continuo de resina verificada de primera calidad.
Producir pellets reciclados de alta calidad es sólo el primer paso. Integrarlos con éxito en la fabricación del producto final requiere un enfoque científico para la mezcla de materiales. Debido a que los plásticos reciclados han sufrido antecedentes de calor, a menudo presentan ligeras variaciones en el peso molecular en comparación con los polímeros vírgenes.
| Aplicación del producto final | Proporción de reciclado recomendada | Consideraciones clave de control de calidad |
|---|---|---|
| Contenedores de paredes gruesas | 30% - 50% | Controle la resistencia al impacto y la capacidad de carga. |
| Películas agrícolas | 50% - 80% | Garantiza una excelente resistencia a los rayos UV y alargamiento a la tracción. |
| Bolsas de basura/bolsas de basura | 70% - 100% | Verifique la resistencia a la perforación y el espesor uniforme de la película. |
| Piezas de inyección de precisión | 10% - 20% | Se requieren pruebas estrictas del índice de flujo de fusión para evitar que el molde se desintegre. |
La práctica industrial estándar implica mezclar gránulos reciclados con materiales vírgenes. Esto mantiene la integridad del producto al tiempo que reduce sustancialmente los costos. Los laboratorios de control de calidad deben probar continuamente estos lotes mezclados para determinar la resistencia al impacto, las tasas de contracción y la estabilidad térmica. Si los umbrales mecánicos caen, los operadores pueden introducir modificadores de impacto o agentes de acoplamiento durante la fase de mezcla.
Cuando una línea de fabricación pasa de resina virgen pura a una mezcla reciclada, los operadores de la máquina deben recalibrar los parámetros de procesamiento. Los polímeros reciclados generalmente se funden más rápido y a temperaturas ligeramente más bajas porque sus cadenas moleculares ya han sido sometidas a esfuerzos cortantes.
En términos prácticos, los operadores deberían reducir el perfil de temperatura del cilindro en sus máquinas de moldeo por inyección o soplado entre cinco y diez grados Celsius. Esto evita la degradación térmica. Además, las mezclas recicladas pueden poseer un índice de flujo de fusión más alto, lo que las hace más fluidas. Por lo tanto, las velocidades de inyección y las presiones de mantenimiento pueden requerir ligeras reducciones. El monitoreo continuo garantiza que la mezcla llene completamente las cavidades del molde sin causar rebabas o marcas de hundimiento.
El gasto de capital en maquinaria de reciclaje debe estar justificado por su fiabilidad a largo plazo. Una máquina sólo se clasifica como duradera si sus componentes centrales pueden resistir la naturaleza abrasiva e implacable del procesamiento industrial.
Los compradores deben examinar minuciosamente la metalurgia del sistema de extrusión. Para procesar materiales abrasivos son obligatorios tornillos bimetálicos y cilindros recubiertos con aleaciones resistentes al desgaste, como el carburo de tungsteno. La caja de cambios traduce la potencia del motor en par de rotación. Debe ser resistente y estar equipado con un sistema de refrigeración y lubricación independiente para evitar el sobrecalentamiento durante el funcionamiento continuo. Además, los controladores lógicos programables inteligentes como Siemens o Schneider son esenciales. Monitorean la carga del motor y las zonas de temperatura en tiempo real, ajustando instantáneamente los parámetros para evitar fallas mecánicas.
Calcular el retorno de la inversión en el sector del reciclaje implica analizar el coste total de propiedad durante un período de cinco a diez años. Las máquinas de nivel básico cuentan con costos iniciales más bajos. Sin embargo, generan pérdidas de dinero debido a tiempos de inactividad no planificados, alto consumo de energía y reemplazo frecuente de piezas desgastadas.
| Máquina | métrica de nivel básico | Máquina duradera y resistente |
|---|---|---|
| Capacidad de producción mensual | 80.000 kilogramos | 120.000 kilogramos |
| Tiempo de inactividad por mantenimiento | 40 horas por mes | 8 horas por mes |
| Costo de energía por kg | $0.15 | $0.11 |
| Valor de reventa de pellets | Tasa estándar de mercado | +15 % de prima por mayor calidad |
Considere una instalación de embalaje de tamaño mediano. La actualización a un sistema de peletización automatizado y de alta resistencia requiere una inversión inicial mayor. Sin embargo, la máquina duradera aumenta drásticamente el tiempo de actividad operativa debido a menos bloqueos de la pantalla y un menor desgaste de los tornillos. Al maximizar el rendimiento, reducir el uso de energía por kilogramo y producir pellets de primera calidad, el sistema de servicio pesado acelera el punto de equilibrio. Transforma la gestión de residuos de un costo irrecuperable a una fuente de ingresos altamente rentable.
Transformar residuos plásticos impredecibles en gránulos rentables y reutilizables requiere un sistema de ingeniería holístico y altamente confiable. Desde la reducción de tamaño inicial y las etapas de lavado agresivo hasta el control termodinámico preciso de la extrusión final, cada paso importa. Una máquina de reciclaje de plástico duradera garantiza que los fabricantes puedan producir de manera constante gránulos de alta calidad que cumplan con estrictos estándares de la industria.
Actualizar su equipo no es simplemente una elección ambiental. Es una estrategia comercial calculada que reduce el tiempo de inactividad no planificado, reduce los costos de mantenimiento a largo plazo y aumenta significativamente los márgenes de beneficio. Al invertir en metalurgia robusta y automatización inteligente, las instalaciones pueden preparar sus operaciones para el futuro contra los costos fluctuantes de las materias primas.
¿Listo para optimizar su línea de producción y dejar de perder dinero con un reciclaje ineficiente? Evalúe su flujo de materiales actual y actualice a soluciones de grado industrial. Visite JWELL Recycling Machinery para encontrar la configuración de servicio pesado perfecta adaptada a sus necesidades de fabricación.
Los gránulos de plástico se producen mediante un proceso continuo de varios pasos. Primero, el material se introduce en la extrusora, donde un tornillo giratorio utiliza fricción mecánica y calentadores de barril externos para derretir el plástico. Luego, el polímero fundido se empuja a través de un tamiz de filtración continua para eliminar las impurezas. A continuación, se desgasifica en una zona de vacío para extraer la humedad y se extruye a través de un cabezal de troquel. Finalmente, unas cuchillas giratorias cortan las hebras de polímero en pequeños gránulos, que se enfrían inmediatamente con agua y se secan.
Los plásticos posconsumo están muy contaminados con suciedad, materia orgánica, aceites y etiquetas de papel. Si entra material sin lavar en la extrusora, estos contaminantes se quemarán a altas temperaturas. Esto provoca una decoloración intensa, malos olores y estructuras moleculares débiles en los gránulos finales. Además, los desechos duros como arena y metal degradarán rápidamente el tornillo extrusor y provocarán obstrucciones constantes en las pantallas de filtración. Esto provoca un tiempo de inactividad excesivo de la máquina.
Sí, pero requiere un diseño de máquina versátil con mecanismos de alimentación adaptables. Las películas blandas requieren un cortador-compactador o aglomerador para densificar el material liviano de modo que pueda ingresar al tornillo sin formar puentes. Por el contrario, las lascas rígidas requieren un alimentador forzado. Las máquinas avanzadas ofrecen módulos de alimentación intercambiables o diseños de tolvas híbridas que permiten a los operadores cambiar entre materiales rígidos y flexibles de manera eficiente.
Con un mantenimiento preventivo riguroso y un funcionamiento adecuado, una máquina de reciclaje industrial de alta calidad puede funcionar de manera eficiente durante diez a quince años o más. Sin embargo, piezas de desgaste específicas como el tornillo, el cilindro y las cuchillas de corte son artículos consumibles. Dependiendo de la abrasividad de los residuos plásticos que se procesan, estos componentes pueden requerir renovación o reemplazo cada dos a cinco años para mantener un rendimiento óptimo.
Una línea de una sola etapa utiliza una extrusora larga para derretir, filtrar y granular el plástico. Esto lo hace altamente eficiente para residuos industriales limpios y secos. Una línea de doble etapa utiliza dos extrusoras separadas conectadas en serie. La extrusora primaria funde el material y realiza una filtración gruesa. La extrusora secundaria funciona a menor velocidad para filtración fina y desgasificación al vacío profundo. Este proceso dual hace que el sistema de doble etapa sea absolutamente esencial para manipular plásticos posconsumo húmedos, muy impresos o contaminados.
Para una estabilidad de extrusión óptima, el contenido de humedad de las escamas de plástico debe mantenerse estrictamente por debajo del uno por ciento. El exceso de humedad que ingresa al barril calentado se convierte rápidamente en vapor. Esto provoca una intensa formación de espuma, una presión de fusión inestable y una degradación hidrolítica de las cadenas poliméricas. Es obligatorio utilizar secadores centrífugos de alta velocidad en la etapa de preprocesamiento para lograr este bajo umbral de humedad.
Prevenir la degradación del polímero requiere un control termodinámico preciso. Los operadores deben equilibrar el calentamiento externo del barril con el calor de corte interno generado por la rotación del tornillo. El uso de un diseño de tornillo optimizado con relaciones adecuadas de longitud y diámetro evita la fricción excesiva. Además, establecer un perfil de temperatura en cascada a lo largo del barril y utilizar controladores lógicos programables inteligentes garantiza que el plástico se derrita de manera uniforme sin exceder su punto de degradación térmica.


