
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-06 Origen:Sitio


A nivel mundial, la demanda de nailon reciclado está experimentando un aumento sin precedentes. Los ambiciosos objetivos de sostenibilidad corporativa y la urgente necesidad de economías materiales circulares impulsan este crecimiento. Los analistas de mercado notan un cambio significativo en el sector de los plásticos técnicos. Los fabricantes están sustituyendo cada vez más las resinas vírgenes por poliamidas recicladas de alta calidad para cumplir con los estrictos mandatos de reducción de carbono. Las industrias automotriz y electrónica, en particular, están liderando esta transición. Exigen materiales reciclados que tengan un rendimiento idéntico al de los plásticos vírgenes.
Sin embargo, procesar chatarra de Poliamida 6 y Poliamida 66 está lejos de ser una tarea sencilla. Estos materiales de alta ingeniería exigen protocolos de clasificación rigurosos y un control de humedad sin concesiones. Sin la infraestructura adecuada, los operadores rápidamente descubren que la calidad de sus pellets cae en picado. Esto provoca resultados frágiles y lotes rechazados. En esta guía completa, exploraremos las diferencias químicas críticas entre estos polímeros. También explicaremos por qué invertir en la máquina peletizadora de plástico adecuada es el factor decisivo entre una operación de reciclaje rentable y un fracaso costoso.
Para reciclar con éxito materiales de poliamida, los operadores de fábricas y los tomadores de decisiones primero deben comprender las distinciones químicas y físicas subyacentes. Si bien a menudo se agrupan casualmente bajo el paraguas genérico del nailon, tratarlos como idénticos durante el intenso calor y cizalla del proceso de reciclaje es un error operativo crítico.
La divergencia primaria se origina a nivel molecular durante la polimerización. La poliamida 6 se sintetiza mediante polimerización con apertura de anillo de caprolactama. Esto da como resultado una cadena polimérica con seis átomos de carbono por unidad repetida. Por el contrario, la poliamida 66 se produce mediante la polimerización por condensación de hexametilendiamina y ácido adípico. Esta vía química específica le da a este último una estructura molecular altamente cristalina y más compacta.
En la fábrica, esta diferencia estructural dicta el comportamiento del material. La poliamida 6 tiene un punto de fusión de aproximadamente 220°C. Debido a su empaquetamiento molecular más apretado y a sus enlaces de hidrógeno más fuertes, la poliamida 66 se funde mucho más alto, alrededor de 260°C. Mezclar estos dos materiales en una sola extrusión sin compatibilizadores avanzados generalmente resulta en fallas catastróficas del lote. Si la temperatura del extrusor se ajusta a unos 230 °C, la poliamida 66 presente permanecerá sin fundirse. Estas rocas sólidas bloquean instantáneamente los filtros de fusión y crean puntos débiles en los productos moldeados finales. Si la temperatura se eleva a 280°C para adaptarse al punto de fusión más alto, la fracción de Poliamida 6 sufrirá una degradación térmica severa. Los operadores notarán un olor distintivo y acre a apio quemado, característico del nailon en degradación. Esto se acompaña de una decoloración grave, desprendimiento de gases y una pérdida drástica de peso molecular.
Comprender las características de uso final de las resinas vírgenes ayuda a los recicladores a dirigirse a los mercados secundarios adecuados para sus pellets reciclados.
| Propiedad | Poliamida 6 | Poliamida 66 | Implicaciones del procesamiento para los recicladores |
|---|---|---|---|
| Punto de fusión | ~220°C | ~260°C | Requiere una estricta zona de temperatura en el cilindro del extrusor. |
| Cristalinidad | Más bajo | Más alto | La estructura cristalina más alta requiere más capacidad de enfriamiento en la cara del troquel. |
| Fuerza de impacto | Excelente | Bien | La poliamida 6 reciclada es ideal para productos secundarios resistentes a impactos. |
| Resistencia al calor | Moderado | Alto | La poliamida 66 reciclada tiene una prima para aplicaciones automotrices. |
| Absorción de humedad | Más alto | Más bajo | La poliamida 6 requiere tiempos de secado ligeramente más largos antes de la extrusión. |
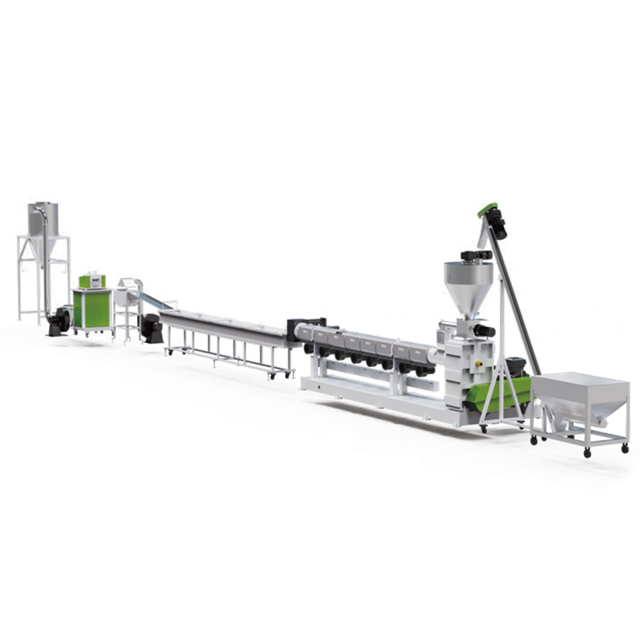
Debido a las graves consecuencias mecánicas de la contaminación cruzada, la etapa previa a la peletización es posiblemente la fase más crítica de cualquier operación de reciclaje de nailon. Una materia prima de alta pureza es el requisito previo absoluto para obtener pellets reciclados de alto valor. Aprovechando las disparidades químicas, la separación física de estos materiales presenta un conjunto único de obstáculos.
Los desechos de poliamida llegan generalmente a las instalaciones de reciclaje en forma de plásticos rígidos o textiles fibrosos. En el ámbito del reciclaje rígido, los operadores suelen obtener residuos postindustriales o postconsumo de tres sectores principales.
La industria del automóvil sigue siendo la mayor fuente de chatarra rígida. Los componentes incluyen tanques terminales del radiador, colectores de admisión de aire, cubiertas del motor y piezas del sistema de combustible. Estas piezas suelen estar fuertemente reforzadas con fibras de vidrio, a veces hasta un 50 por ciento. Este refuerzo añade una complejidad significativa a los procesos de trituración y extrusión debido al desgaste extremo de los equipos.
Además, ambos materiales se utilizan ampliamente en los sectores eléctrico y electrónico para carcasas de disyuntores, bridas para cables de alta resistencia y carcasas de herramientas eléctricas. Sus excelentes propiedades aislantes y su retardo de llama inherente los hacen ideales para estas aplicaciones. Los bienes de consumo como componentes de muebles de oficina, ruedas giratorias de alta resistencia y fijaciones de equipos deportivos también son fuentes comunes y confiables de chatarra rígida.
Cuando se recogen restos de nailon rígido, rara vez son puros. A menudo llega entremezclado con otros plásticos de ingeniería como POM, PBT o PP. La separación visual de las diferentes poliamidas mediante clasificadores humanos es imposible. Las instalaciones de reciclaje modernas deben depender de tecnologías avanzadas y no destructivas para clasificar estos materiales antes de que entren en la fase de extrusión.
Los clasificadores ópticos de infrarrojo cercano de alta velocidad utilizan espectroscopia para identificar las firmas químicas únicas de diferentes polímeros. Los sensores avanzados pueden distinguir con precisión entre las dos variantes, expulsándolas de aire a contenedores separados en fracciones de segundo. Si bien la separación por densidad en tanques de flotación-sumidero es excelente para separar poliamidas de poliolefinas flotantes como PP y PE, no puede separar los nailon entre sí. Sus densidades son casi idénticas, alrededor de 1,14 gramos por centímetro cúbico. Las tecnologías emergentes en el sector automotriz implican la incorporación de marcadores químicos fluorescentes en piezas vírgenes. Bajo iluminación UV específica en la instalación de reciclaje, estas piezas se iluminan, lo que permite una separación rápida y automatizada de los componentes no marcados.
Si existe una ley inmutable en el procesamiento de poliamida, es esta: la humedad es el enemigo final. Saltarse o apresurar el proceso de secado es la razón más frecuente por la que los pellets reciclados son de mala calidad. Este descuido conduce al rechazo inmediato del lote por parte de los compradores intermedios.
Las poliamidas son altamente higroscópicas. Naturalmente, absorben la humedad directamente de la atmósfera circundante. Los grupos amida de la cadena polimérica forman fuertes enlaces de hidrógeno con las moléculas de agua. Incluso si el trozo rígido se siente completamente seco al tacto, puede contener hasta un 3 por ciento de humedad internamente.
Cuando este material aparentemente seco llega a la zona de fusión del extrusor que funciona entre 240 °C y 280 °C, los operadores pueden escuchar un crujido distintivo. Esta es una señal infalible de que el agua atrapada se está convirtiendo violentamente en vapor sobrecalentado. Esta humedad reacciona químicamente con las cadenas de polímeros en un proceso destructivo llamado hidrólisis. La hidrólisis ataca los enlaces amida, cortando efectivamente las largas cadenas de polímero en fragmentos más cortos y débiles. El resultado inmediato en la planta de producción es una caída drástica en la viscosidad intrínseca del material. La masa fundida se vuelve acuosa e inestable, y a menudo forma espuma incontrolable en el cabezal del troquel. El resultado a largo plazo es un pellet reciclado que es quebradizo, débil y totalmente inadecuado para el moldeo por inyección.
Los secadores de aire caliente estándar son absolutamente insuficientes para el nailon. La humedad está demasiado ligada a la matriz polimérica. Los estándares de la industria dictan el uso de secadores de aire desecantes, que hacen circular aire ultraseco con un punto de rocío de -40°C a través de la tolva de material.
Normalmente, el secado de la poliamida 6 requiere mantener temperaturas de 80°C a 90°C durante 4 a 6 horas. La poliamida 66 requiere un perfil térmico ligeramente más agresivo, generalmente de 85 °C a 95 °C durante el mismo período. El objetivo absolutamente no negociable es reducir el contenido de humedad interna por debajo del 0,15 por ciento antes de que la chatarra entre en la garganta de alimentación de la extrusora. Se recomiendan encarecidamente los sistemas de monitoreo continuo de la humedad integrados directamente en la tolva de secado para eliminar conjeturas.
Una vez que la chatarra se ha clasificado con precisión y se ha secado rigurosamente, la siguiente fase crítica es la extrusión. Procesar nailon es muy diferente del reciclaje de poliolefinas comunes como el polietileno o el polipropileno. Depender de equipos de extrusión estándar a menudo genera graves cuellos de botella en la producción, propiedades degradadas del material y una calidad de los pellets tremendamente inconsistente.
El principal desafío radica en el comportamiento de fusión. Cuando se calienta hasta sus respectivos puntos de fusión, el nailon exhibe una viscosidad de fusión excepcionalmente baja. En términos prácticos, el polímero fundido se vuelve muy fluido, casi parecido al agua. Esta baja resistencia de la masa fundida hace que los mecanismos tradicionales de corte por matriz con anillo de agua sean muy problemáticos, ya que el material tiene dificultades para mantener su forma antes de enfriarse.
Por lo tanto, el procesamiento exige maquinaria especializada diseñada con geometrías de tornillo y sistemas de refrigeración específicos. Las configuraciones estándar de la industria suelen utilizar sistemas de peletización de hebras. En una configuración de hebras, la masa fundida altamente fluida se extruye a través de un cabezal de troquel en hebras largas y continuas. Estas hebras se pasan inmediatamente a través de un largo baño de enfriamiento con agua para solidificarse por completo antes de introducirse en un peletizador giratorio de alta velocidad. Además, el tornillo extrusor debe diseñarse con una relación longitud-diámetro personalizada, a menudo 32:1 o 36:1. Este diseño proporciona un tiempo de residencia adecuado para una fusión suave, una mezcla homogénea y una desgasificación completa sin causar degradación por cizallamiento térmico.
Al configurar una línea de reciclaje, los responsables de la toma de decisiones deben elegir entre sistemas de extrusión de una o dos etapas. La elección depende enteramente de la condición, el nivel de contaminación y el contenido de humedad de la chatarra entrante.
Una extrusora de una sola etapa cuenta con un único cilindro largo y un tornillo. Generalmente es adecuado para chatarra postindustrial limpia, perfectamente seca y sin contaminantes. Sin embargo, en la mayoría de los escenarios de reciclaje del mundo real, la chatarra posconsumo contiene humedad residual, huellas superficiales, aceites profundamente arraigados o impurezas menores que sobreviven a la línea de lavado. Para estos materiales más desafiantes, una máquina de doble etapa es muy superior. Este proceso de dos pasos proporciona un recorrido de fusión mucho más largo, lo que permite una filtración y desgasificación secundaria excepcionales. Previene las rápidas caídas de presión que provocan la formación de espuma.
Incluso con un presecado óptimo, pueden quedar atrapadas pequeñas cantidades de humedad. Además, los aceites residuales, las tintas o los subproductos de la degradación pueden vaporizarse a las temperaturas extremas necesarias para derretir el plástico. Si estos gases no se eliminan agresivamente, quedan atrapados dentro de las hebras extruidas, lo que da como resultado gránulos huecos, quebradizos y livianos.
Para combatir esto, una línea de extrusión de alta calidad debe contar con una sólida tecnología de desgasificación al vacío. Las máquinas avanzadas utilizan sistemas de vacío profundo de doble zona que extraen activamente vapor de agua y compuestos orgánicos volátiles directamente de la zona de fusión. Al mantener una fuerte presión negativa en el cilindro, estos sistemas garantizan que el material extruido permanezca estructuralmente sano y libre de huecos.
Mientras que algunos residuos proceden de textiles o películas, una gran parte de la chatarra de gran valor procede de aplicaciones rígidas. Los componentes automotrices, las carcasas electrónicas y los engranajes industriales representan un recurso enorme y sin explotar. El procesamiento eficiente de estos plásticos duros y gruesos requiere una línea de granulación de plástico rígido diseñada para soportar fuertes abusos mecánicos.
El flujo de trabajo para el reciclaje de plásticos duros difiere significativamente del reciclaje de películas. Las piezas rígidas no se pueden introducir directamente en una extrusora. Primero deben pasar por un riguroso proceso de reducción de tamaño. Las piezas voluminosas se introducen en trituradoras industriales y granuladores de alta resistencia para descomponerlas en hojuelas uniformes, normalmente de 10 a 15 milímetros de tamaño. Debido a que el material reforzado con fibra de vidrio es increíblemente resistente y abrasivo, las cuchillas del granulador deben fabricarse con materiales resistentes al desgaste como acero para herramientas D2 o recubrirse con carburo de tungsteno para evitar un rápido desgaste.
Una vez granulados, lavados y secos, estos copos rígidos presentan un desafío alimentario único. A diferencia de los restos de película livianos y esponjosos que requieren un compactador, las escamas rígidas son densas. Por lo tanto, optimizar su línea requiere una tolva especializada equipada con un alimentador forzado o un alimentador a presión. Esto asegura un flujo constante e ininterrumpido de material hacia el tornillo extrusor, evitando puentes en la tolva y manteniendo una presión de fusión estable.
La gestión de la contaminación es posiblemente el factor operativo más crítico cuando se trata de chatarra rígida. Los componentes electrónicos y automotrices frecuentemente contienen materiales extraños que no se pueden eliminar por completo durante la fase de lavado. Son notablemente comunes los insertos roscados de latón, los fragmentos de aluminio, las juntas de caucho residuales y los rastros de polímeros incompatibles.
Para mantener una producción continua sin apagar la máquina para limpiar las cribas, es esencial implementar un Estos sistemas deben estar equipados con cambiadores de pantalla continuos de doble pistón. Un filtro de fusión de doble pistón permite que el plástico fundido continúe fluyendo ininterrumpidamente a través de una cavidad del filtro mientras el operador purga o reemplaza la otra. Para chatarra muy contaminada, las instalaciones suelen actualizarse a sistemas automáticos de filtración láser, que eliminan continuamente las impurezas sólidas de la pantalla. La filtración eficaz de la masa fundida no solo protege el delicado cabezal de la matriz contra obstrucciones, sino que también garantiza que los gránulos resultantes posean la pureza prístina necesaria para las aplicaciones de moldeo por inyección de alta gama. sistema de peletización de plástico rígido de alta capacidad.
Para los propietarios e inversores de plantas de reciclaje, las complejidades técnicas del procesamiento del nailon están plenamente justificadas por los importantes beneficios financieros. Las poliamidas son plásticos de ingeniería de primera calidad. En consecuencia, sus homólogos reciclados tienen precios de mercado mucho más altos que los productos básicos reciclados estándar como el PET o el PE.
La viabilidad económica de una operación de reciclaje depende enteramente de la calidad del pellet final. Los precios de la resina virgen están sujetos a las fluctuaciones del mercado petroquímico y a los cuellos de botella de la cadena de suministro, pero se mantienen constantemente en el nivel superior de los costos del plástico. Los pellets reciclados de alta calidad, cuidadosamente clasificados y desgasificados adecuadamente a menudo se pueden vender a entre un 70 y un 85 por ciento del costo del material virgen. Esto ofrece una propuesta increíblemente atractiva para los fabricantes que buscan reducir los gastos en materia prima.
Sin embargo, si el proceso de reciclaje es defectuoso, los gránulos resultantes se rebajarán a aplicaciones de relleno de bajo valor, lo que afectará gravemente a los márgenes de beneficio. Mezclar los dos polímeros distintos o un secado inadecuado provocará hidrólisis y fallas del lote. Al invertir en maquinaria especializada con capacidades adecuadas de alimentación, desgasificación y filtración, los recicladores pueden producir gránulos de Grado A que cumplan con los estrictos requisitos de propiedades mecánicas de los moldeadores por inyección. Esto garantiza contratos de compra lucrativos y a largo plazo.
Si observamos la dinámica actual de la industria, el impulso hacia los vehículos eléctricos ha alterado fundamentalmente el panorama del reciclaje. Los fabricantes de automóviles están aligerando agresivamente los componentes para compensar los pesados paquetes de baterías. Esto impulsa una demanda sin precedentes de materiales reciclados de alto rendimiento en aplicaciones estructurales y debajo del capó. Además, las próximas directivas de la Unión Europea sobre vehículos al final de su vida útil exigen cuotas estrictas de contenido reciclado. Estas regulaciones transforman lo que alguna vez fue un nicho de mercado en una carrera global de productos básicos. Las instalaciones capaces de producir poliamidas recicladas similares a las vírgenes ven sus carteras de pedidos llenas con cuartas partes de antelación. Las instalaciones de reciclaje que hoy se equipan con la maquinaria avanzada necesaria para procesar chatarra rígida estarán perfectamente posicionadas para dominar este mercado de alto margen y en rápida expansión.
Dominar el reciclaje de plásticos técnicos es un esfuerzo técnicamente exigente pero muy gratificante. Requiere una atención meticulosa a los detalles, comenzando con una clasificación precisa para evitar la contaminación cruzada. A esto le sigue un riguroso secado con desecante para combatir las propiedades higroscópicas inherentes. Lo más importante es que el éxito depende de elegir el equipo de extrusión adecuado. Una configuración de maquinaria especializada diseñada para fundidos de baja viscosidad, equipada con una robusta desgasificación al vacío y filtración continua, garantiza que los gránulos finales conserven una resistencia mecánica excepcional. Alentamos a los administradores de instalaciones e inversionistas a explorar opciones de maquinaria avanzada en Jwell para encontrar la configuración exacta que coincida con sus objetivos de materia prima y producción. Al actualizar sus instalaciones con la tecnología adecuada, no solo aumenta la rentabilidad operativa, sino que también desempeña un papel crucial en el apoyo a los objetivos globales de sostenibilidad y economía circular.
Generalmente no. Debido a que la poliamida 66 se funde a una temperatura mucho más alta que la poliamida 6, procesarlas juntas sin compatibilizadores químicos especializados es muy perjudicial. Si la temperatura de la extrusora se establece para el punto de fusión más bajo, el material de fusión más alto permanecerá como trozos sin fundir, obstruyendo inmediatamente los filtros de fusión. Si se eleva la temperatura, el material de menor punto de fusión se degradará gravemente, se quemará y perderá sus propiedades mecánicas. Es absolutamente esencial una clasificación precisa antes de la extrusión.
Una línea de procesamiento de plástico rígido está diseñada específicamente con alimentadores forzados o sistemas de tolva abarrotada adecuados para plásticos duros pesados, densos y triturados, como piezas de automóviles o carcasas electrónicas. Por el contrario, las líneas de película generalmente requieren un compactador integrado o un cortador-compactador para densificar materiales livianos y esponjosos, como bolsas de plástico, antes de que puedan ser atrapados y transportados de manera efectiva por el tornillo extrusor.
Lo ideal es secar la chatarra de nailon hasta alcanzar un contenido de humedad inferior al 0,15 por ciento, y preferiblemente inferior al 0,1 por ciento. Debido a que el nailon es altamente higroscópico, el exceso de humedad provocará una reacción química conocida como hidrólisis dentro del cilindro de la extrusora a altas temperaturas. Esto rompe rápidamente las cadenas de polímero, lo que da como resultado gránulos quebradizos, una pérdida masiva de resistencia mecánica y una intensa formación de espuma en el cabezal del troquel.
La configuración ideal para chatarra rígida contaminada es una configuración de extrusora de doble etapa. Debe estar equipado con una fuerte desgasificación al vacío de doble zona para eliminar la humedad atrapada y los gases volátiles. Además, debe presentar un diseño de tornillo especializado diseñado para fundidos de baja viscosidad, un sistema continuo de filtración de fundido de doble pistón para manejar impurezas abrasivas sin detener la producción y una configuración de peletización de hebras con refrigeración por agua para gestionar la naturaleza altamente fluida del nailon fundido.
La poliamida 66 posee una estructura molecular más densa y altamente cristalina y un punto de fusión más alto. Esto requiere temperaturas de procesamiento de entre 260°C y 280°C, lo que aumenta el riesgo de degradación térmica si los tiempos de residencia no se gestionan perfectamente en el extrusor. Además, esta chatarra proviene frecuentemente de piezas de automóviles fuertemente reforzadas con fibras de vidrio, lo que provoca un severo desgaste abrasivo en las cuchillas de las trituradoras y en los tornillos de la extrusora.
Los operadores deben utilizar un analizador de humedad de precisión o una balanza de humedad halógena directamente en el piso de la fábrica. Se calienta una pequeña muestra de hojuelas de nailon secas y se mide la pérdida de peso para calcular el porcentaje exacto de humedad. Depender de la inspección táctil o visual es completamente ineficaz para los plásticos de ingeniería higroscópicos.


