
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-02 Origen:Sitio


¿Sabía que intentar reciclar policarbonato y acrilonitrilo butadieno estireno utilizando exactamente los mismos parámetros operativos inevitablemente arruinará ambos materiales? Aunque frecuentemente se agrupan como termoplásticos de ingeniería valiosos, estos polímeros rígidos poseen perfiles térmicos y reológicos muy diferentes. Tratarlos de manera idéntica en la fábrica provoca una degradación grave del material, una integridad comprometida de los pellets y un desgaste acelerado de su equipo de extrusión.
En esta guía completa, desglosamos las diferencias químicas y físicas precisas entre estos materiales. Más importante aún, aprenderá cómo configurar la maquinaria de sus instalaciones para procesar ambos polímeros de manera rentable, garantizando que su producción reciclada cumpla con las estrictas demandas de los fabricantes industriales.
Si analizamos el mercado en general, los analistas de la industria proyectan que la demanda global de plásticos de ingeniería reciclados aumentará significativamente durante la próxima década. Este crecimiento está impulsado en gran medida por las iniciativas de aligeramiento del peso del automóvil y el impulso agresivo del sector de la electrónica de consumo hacia cadenas de suministro circulares. Los cambios regulatorios recientes con respecto a la gestión de desechos electrónicos han obligado a los fabricantes a buscar resinas recicladas de alta calidad que funcionen de manera idéntica a los materiales vírgenes. En consecuencia, las instalaciones de reciclaje capaces de producir plásticos de ingeniería reciclados estructuralmente sólidos y de alta pureza están en una posición única para capturar una participación de mercado significativa y obtener precios superiores a los plásticos estándar.
Para establecer una operación de reciclaje técnicamente sólida y altamente rentable, los administradores de las instalaciones deben comprender primero las distintas propiedades materiales de los polímeros que ingresan a sus líneas de clasificación. Ambos materiales discutidos aquí son termoplásticos de ingeniería amorfos, sin embargo, sus estructuras moleculares dictan aplicaciones de uso final y metodologías de recuperación completamente diferentes.
¿Qué es el acrilonitrilo butadieno estireno?
Este material es un terpolímero versátil sintetizado a partir de tres monómeros distintos. El acrilonitrilo proporciona resistencia química, la fase de caucho de butadieno aporta una resistencia excepcional al impacto y el estireno garantiza rigidez estructural además de facilidad de procesamiento. Debido a su punto de fusión relativamente más bajo y su excelente estabilidad dimensional, este polímero se recupera predominantemente de productos electrónicos de consumo, carcasas de electrodomésticos, componentes interiores de automóviles y desechos de impresión 3D.
¿Qué es el policarbonato?
Se trata de un plástico de altas prestaciones que se caracteriza por sus robustos grupos carbonato. Presenta una extraordinaria resistencia al impacto, una alta claridad óptica y una notable desviación del calor. Debido a su resistente columna vertebral molecular, los flujos de desechos generalmente se originan en aplicaciones exigentes como lentes de faros de automóviles, formulaciones de vidrio a prueba de balas, discos ópticos y recintos industriales de alta resistencia.
Un error operativo común en las plantas de reciclaje emergentes es tratar estos dos polímeros como plásticos rígidos intercambiables. Sus composiciones químicas requieren entornos de procesamiento muy distintos. Para aclarar estas distinciones, consulte los parámetros operativos que se describen a continuación.
| Parámetro de procesamiento | Policarbonato | Acrilonitrilo Butadieno Estireno |
|---|---|---|
| Temperatura de procesamiento óptima | 260°C a 300°C | 200°C a 240°C |
| Viscosidad del derretimiento | Alto, que requiere un par motor robusto | Medio, fluye más fácilmente bajo cizalla estándar |
| Sensibilidad a la humedad | Riesgo extremo de hidrólisis química. | Riesgo moderado de marcas físicas |
| Requisito de presecado | Obligatorio, debe tener menos del 0,02% de humedad. | Altamente recomendado para pellets sin defectos. |
| Riesgo de degradación térmica | Degradación por cizallamiento mecánico a bajas temperaturas. | Oxidación y combustión a altas temperaturas. |
La divergencia más crítica entre estos dos polímeros radica en su reología térmica. El policarbonato presenta un alto peso molecular y una viscosidad inherentemente alta en estado fundido. Para lograr características de flujo adecuadas sin inducir un esfuerzo cortante excesivo, el material debe procesarse a temperaturas elevadas. Si un operador intenta extruirlo a temperaturas más bajas, el material viscoso crea una inmensa fricción dentro del cañón. Esto conduce a una degradación por cizallamiento mecánico, desgarrando efectivamente las cadenas de polímero y destruyendo la resistencia al impacto del material.
Por el contrario, el terpolímero es muy sensible a una exposición térmica excesiva. Su fase de caucho de butadieno es particularmente vulnerable a la oxidación térmica. Imagínese a un operador haciendo funcionar accidentalmente este material a 280 grados Celsius. En cuestión de minutos, el piso de la instalación se llena de compuestos orgánicos volátiles peligrosos y el cabezal del troquel escupe un desastre carbonizado, quebradizo e imposible de vender.
Ambos materiales absorben humedad de la atmósfera, pero las consecuencias de la extrusión del triturado húmedo difieren significativamente en cuanto a gravedad. El policarbonato es excepcionalmente higroscópico. Cuando se exponen a la humedad ambiental, las moléculas de agua penetran profundamente en la matriz polimérica. Si se introduce material húmedo en una extrusora, la combinación de calor intenso y humedad atrapada desencadena una reacción química destructiva conocida como hidrólisis. Esta reacción rompe los enlaces éster dentro de la cadena, reduciendo drásticamente el peso molecular. Los gránulos resultantes sufrirán una fragilización catastrófica. Para evitar esto, la chatarra cruda debe secarse utilizando tolvas desecantes antes de su procesamiento.
Además, aunque el terpolímero estirénico también absorbe la humedad ambiental, el agua normalmente no rompe sus enlaces moleculares de la misma manera destructiva. En cambio, la humedad atrapada se convierte en vapor a alta presión durante la extrusión. Si no se ventila agresivamente, este vapor crea defectos superficiales conocidos como rayas plateadas y huecos internos dentro de los gránulos extruidos. Estos defectos físicos degradan gravemente el valor comercial de la resina reciclada.
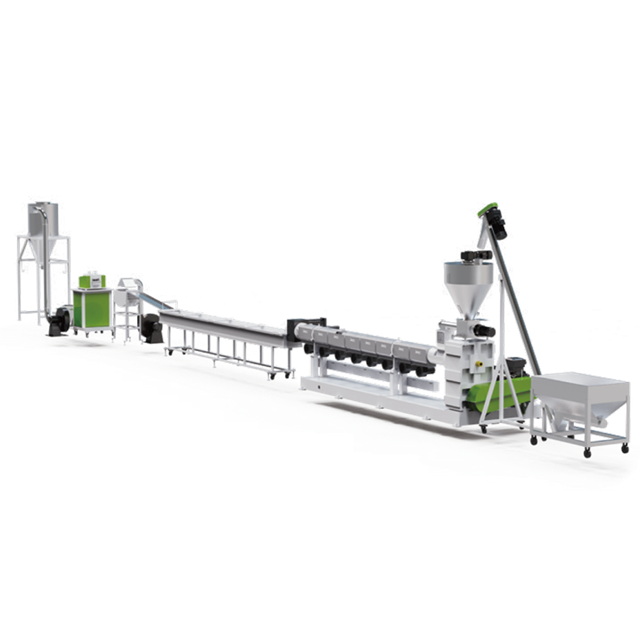
Al pasar de la ciencia de los materiales a la ejecución operativa, el hardware utilizado dicta el éxito final de la línea de reciclaje. Las extrusoras estándar de gama baja diseñadas para plásticos básicos como el polietileno o el polipropileno fallan constantemente cuando se les asignan resinas de ingeniería de alta calidad. Simplemente carecen del par y la precisión térmica necesarios.
El procesamiento de estos materiales sensibles requiere geometrías de tornillos especializadas y zonas de temperatura precisas. Invertir en una máquina granuladora de plástico óptima es fundamental. Dicho equipo está diseñado específicamente para gestionar la alta viscosidad fundida del policarbonato sin provocar un cizallamiento excesivo y, al mismo tiempo, mantener el control térmico exacto necesario para evitar la oxidación de las resinas de temperatura más baja.
Específicamente, la relación longitud-diámetro del tornillo es una métrica crítica aquí. Para plásticos de ingeniería, se recomienda encarecidamente una proporción de perfil alargado de 32:1 a 36:1. Este barril extendido permite una fase de fusión gradual y controlada, proporcionando un tiempo de residencia suficiente para una distribución uniforme del calor y una desgasificación eficaz. Además, debido a que el material triturado de plástico rígido puede ser altamente abrasivo, el tornillo y el cilindro deben fabricarse con aleaciones bimetálicas tratadas para una resistencia extrema al desgaste.
Al actualizar una instalación para manipular plásticos de ingeniería de alto margen, las decisiones de adquisición deben basarse en capacidades mecánicas específicas que aborden los desafíos reológicos de estos polímeros rígidos.
La elección entre configuraciones de extrusión depende completamente del origen y la pureza de la chatarra de entrada. Una configuración de una sola etapa utiliza un barril continuo para derretir, mezclar y transportar el plástico. Esta configuración es altamente eficiente desde el punto de vista energético e ideal para procesar chatarra postindustrial limpia y bien clasificada. Si su instalación maneja piezas no contaminadas rechazadas en fábrica, una línea de peletización de plástico rígido con un diseño de una sola etapa proporciona un rendimiento excelente, alcanzando a menudo capacidades robustas y minimizando la exposición al calor térmico del polímero.
Por el contrario, cuando se trata de residuos posconsumo, como chatarra electrónica o piezas mixtas de automóviles, los niveles de impurezas y humedad son significativamente más altos. En este caso es obligatoria una configuración de dos etapas. Un sistema de peletización dedicado para plástico rígido conecta dos extrusoras en serie. La extrusora primaria realiza la fusión inicial y la desgasificación intensa a velocidades más altas. Luego, el material fundido se transfiere a una extrusora secundaria más grande y más lenta dedicada a la filtración fina y la estabilización de la presión. Esta separación permite un procesamiento más cuidadoso de los materiales contaminados y evita la degradación de las fases sensibles del caucho.
La ventilación atmosférica estándar es totalmente insuficiente para los plásticos técnicos. Las líneas de alto rendimiento deben incorporar zonas robustas de desgasificación de doble vacío. En el caso de los polímeros estirénicos, la extracción al vacío profundo es fundamental para extraer los monómeros volátiles y la liberación de gases de los retardantes de llama que se encuentran comúnmente en los desechos electrónicos. Para materiales higroscópicos, los sistemas de vacío actúan como una defensa secundaria vital contra la humedad. Las bombas de vacío de anillo líquido de alta capacidad garantizan que los gránulos finales sean sólidos, densos y estructuralmente impecables.
Los plásticos rígidos posconsumo contienen inevitablemente fragmentos microscópicos de metal, etiquetas de papel o polímeros extraños sin fundir. A medida que el plástico fundido fluye hacia la matriz, estas impurezas deben interceptarse sin interrumpir la producción. Los cambiadores de malla hidráulicos continuos, que a menudo utilizan diseños de doble pistón, son una necesidad absoluta. A diferencia de los sistemas manuales que requieren detener la máquina y provocar fluctuaciones térmicas, los cambiadores continuos permiten a los operadores reemplazar las mallas filtrantes obstruidas sobre la marcha. Para materiales de alta viscosidad, este sistema de filtración debe ser excepcionalmente robusto para soportar una contrapresión significativa sin fugas.
En entornos de reciclaje del mundo real, estos dos polímeros rara vez se encuentran en absoluto aislamiento. Los fabricantes frecuentemente los alean para crear mezclas específicas, combinando una resistencia al calor superior con excelentes características de flujo y dureza a baja temperatura.
El reciclaje de estas aleaciones presenta un desafío termodinámico único. La temperatura de procesamiento debe calibrarse cuidadosamente para encontrar un punto óptimo preciso, que normalmente oscila entre 240 y 260 grados Celsius. Este rango exacto es necesario para fundir completamente los dominios de alta temperatura dentro de la aleación sin desencadenar la rápida degradación térmica de los dominios más sensibles.
Dominar esto requiere equipos altamente sofisticados que incluyan controladores de temperatura proporcionales-integrales-derivativos avanzados. Debido a que los ciclos térmicos repetidos pueden causar que las distintas fases se deslaminen, los operadores a menudo utilizan unidades de dosificación gravimétrica para introducir compatibilizadores químicos directamente en la corriente de fusión. Estos aditivos vuelven a unir las matrices poliméricas, asegurando que la aleación reciclada conserve la sinergia mecánica del material virgen.
Invertir en maquinaria de reciclaje especializada es un gasto de capital importante. Sin embargo, el retorno de la inversión se obtiene rápidamente a través de eficiencias operativas y el valor de mercado superior del producto final. El procesamiento de plásticos con un alto punto de fusión requiere inherentemente un gran consumo de energía. Las líneas de extrusión modernas combaten esto mediante el uso de bandas calefactoras infrarrojas avanzadas y motores síncronos de imanes permanentes. Estas tecnologías reducen drásticamente la pérdida de calor ambiental y maximizan la entrega de torque, reduciendo significativamente el costo de energía por kilogramo de resina reciclada.
Las plantas de reciclaje rara vez se dan el lujo de dedicar una sola línea a un solo tipo de plástico. Los operadores frecuentemente cambian la producción de ciclos de alta temperatura a ciclos de temperatura más baja. Sin protocolos estrictos, esta transición resultará en una contaminación cruzada grave y posibles fallas en los equipos.
Al pasar de un funcionamiento de 280 grados Celsius a uno de 220 grados Celsius, los operadores no pueden simplemente bajar el termostato y alimentar el nuevo material. Los técnicos experimentados saben que a medida que el cilindro se enfría, el plástico residual de alta temperatura se congela en las aletas del tornillo como si fuera concreto. Cuando el motor se activa, este plástico endurecido puede romper el tornillo o romperse en fragmentos microscópicos, que se manifiestan como motas negras en el lote siguiente. Para evitar esto, se debe hacer pasar un compuesto de purga de transición específico a través del cilindro mientras aún se encuentra a temperaturas máximas. Sólo después de que el material de alta viscosidad se haya eliminado completamente del sistema se debe reducir gradualmente la temperatura para el siguiente ciclo de producción.
Además, los plásticos rígidos que contienen fibras de vidrio o retardantes de llama son muy abrasivos. Con el tiempo, esto desgasta las paletas del tornillo, lo que reduce la eficiencia del bombeo y provoca tasas de corte inconsistentes. Los operadores deben establecer un estricto programa de mantenimiento preventivo, tirando periódicamente del tornillo para inspección física. Para preservar el templado metalúrgico del acero, el plástico carbonizado debe eliminarse utilizando cepillos de latón u hornos de limpieza de lecho fluidizado, nunca sopletes abiertos.
Si bien el policarbonato y el acrilonitrilo butadieno estireno son plásticos de ingeniería de gran valor, sus requisitos de reciclaje son fundamentalmente distintos. Desde variaciones extremas en los puntos de fusión hasta diferentes sensibilidades a la humedad atmosférica, tratarlos como materiales idénticos es un costoso error operativo. Intentar procesar estos polímeros sensibles con extrusoras estándar de bajo nivel inevitablemente dará como resultado una resina degradada y de bajo valor.
Al invertir en tecnología de extrusión especializada equipada con zonificación térmica precisa, filtración dinámica y desgasificación agresiva, las instalaciones de reciclaje pueden evitar por completo la degradación del material. Actualizar sus instalaciones con la maquinaria adecuada no solo agiliza las operaciones sino que también garantiza la producción de pellets de primera calidad y de calidad industrial. Si está buscando mejorar su línea de reciclaje, le recomendamos encarecidamente que explore las soluciones avanzadas que ofrece JWELL Recycling. Desde sistemas de una sola etapa para desechos industriales limpios hasta configuraciones robustas de dos etapas para desechos electrónicos complejos, combinar su flujo de materiales específico con el equipo correcto es la clave definitiva para la rentabilidad.
Sí, es mecánicamente posible procesar ambos materiales en el mismo equipo, siempre que el sistema esté diseñado con zonas de control de temperatura altamente personalizables, una geometría de tornillo versátil y capacidades robustas de desgasificación de doble vacío. Sin embargo, los operadores deben implementar protocolos de purga rigurosos. Si no se limpia a fondo el cilindro con compuestos especializados durante un cambio de material, se congelarán los tornillos o se quemará gravemente el material.
La fragilidad del policarbonato reciclado casi siempre se debe a un secado previo inadecuado antes de la extrusión. El material absorbe la humedad directamente del aire ambiente. Si esta humedad está presente cuando el plástico alcanza el alto calor del cañón, se produce hidrólisis, rompiendo las cadenas de polímero y destruyendo su resistencia al impacto. Es absolutamente obligatorio un presecado agresivo en una tolva desecante.
Una configuración de una sola etapa utiliza un cilindro extrusor continuo y es más adecuada para desechos industriales limpios, secos y bien clasificados, ya que proporciona una fusión eficiente con un uso mínimo de energía. Una configuración de doble etapa utiliza dos extrusoras separadas conectadas en serie. El primero se encarga de la fusión y la filtración gruesa, mientras que el segundo se centra en la desgasificación profunda y la filtración fina. La configuración de doble etapa es esencial para residuos posconsumo más sucios.
Sí, someter el acrilonitrilo butadieno estireno a altas temperaturas de extrusión puede hacer que el material libere compuestos orgánicos volátiles, incluidos vapores de estireno y butadieno. Estas emisiones representan un peligro respiratorio y crearán huecos dentro de los gránulos de plástico si no se eliminan. Es imperativo utilizar equipos con bombas de vacío de anillo líquido de alta capacidad para extraer estos gases de forma segura durante el procesamiento.
La identificación precisa es crucial antes de introducir material en la extrusora. Si bien las pruebas de laboratorio brindan los resultados más precisos, los operadores pueden realizar una prueba de combustión rápida en el piso. El polímero estirénico arde con una llama amarilla, produce humo negro y emite un olor dulce distintivo. El policarbonato, sin embargo, suele ser autoextinguible, produce un leve olor fenólico y se carboniza en lugar de gotear. Para operaciones a gran escala, se recomiendan encarecidamente los sistemas automatizados de clasificación por infrarrojo cercano para separar estos flujos de manera eficiente.
Si estos dos polímeros se mezclan y extruyen sin compatibilizadores químicos adecuados, el material resultante sufrirá una severa separación de fases. Debido a que son en gran medida inmiscibles, no se mezclarán a nivel molecular. Las piezas moldeadas finales mostrarán una mala adhesión entre capas, lo que provocará un fenómeno conocido como delaminación, en el que el plástico literalmente se despega en capas. Además, la resistencia general al impacto y las propiedades de tracción caerán en picado, lo que hará que los gránulos sean inútiles para aplicaciones de ingeniería de alto rendimiento.


