
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-05 Origen:Sitio


La falta de coincidencia de materiales acaba con la productividad en la fábrica. Si desea mantener un alto rendimiento y una calidad superior de los pellets, elegir la máquina peletizadora de plástico adecuada no es negociable. El peletizador de hebras de plástico sigue siendo un caballo de batalla de la industria debido a su versatilidad y rentabilidad. Pero su éxito depende enteramente de un factor crucial: la compatibilidad de los materiales.
La granulación de hebras empuja el plástico fundido a través de un troquel para formar hebras continuas parecidas a espaguetis. Luego, estas hebras se tiran bajo tensión mecánica a través de un baño de enfriamiento. Si la resistencia a la fusión de su material falla aquí, la producción se detiene. Imagínese la realidad de una línea mal emparejada. Los hilos se hunden, se estiran y se rompen en el agua antes de llegar al cortador. Los operadores tienen que luchar para volver a enhebrar manualmente la línea mientras el tiempo de inactividad se dispara y el material de desecho se acumula. Esta guía desglosa exactamente qué plásticos son compatibles, qué perfiles presentan dolores de cabeza operativos y cómo configurar sus instalaciones para obtener el máximo retorno de la inversión.
Conclusiones clave
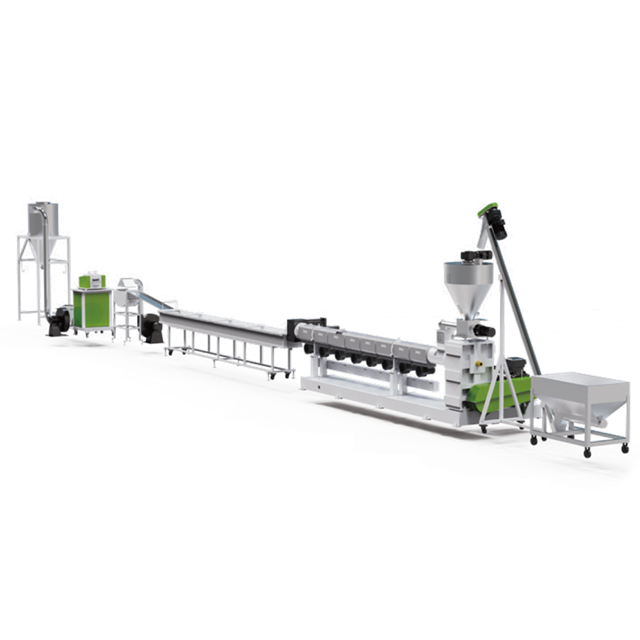
Para evaluar si un polímero específico se adapta a su línea de producción, primero debe comprender la mecánica subyacente del proceso del trenzado. Es una operación altamente secuencial. La coherencia en cada etapa es obligatoria.
El proceso sigue un camino lineal diseñado para transformar el polímero fundido en gránulos cilíndricos sólidos y uniformes. Piense en el cabezal de troquel como el corazón de la operación. El plástico se funde, se homogeneiza en la extrusora y se fuerza a través de este troquel especializado. El troquel presenta múltiples orificios capilares mecanizados con precisión que extruyen el plástico fundido en hebras continuas.
Inmediatamente después de salir de la matriz, estas hebras se introducen en una cubeta de refrigeración por agua. El agua en circulación reduce rápidamente la temperatura del polímero. Esto solidifica primero la piel exterior y, finalmente, el núcleo. Una vez enfriadas adecuadamente, las hebras pasan a través de una cuchilla de aire. Este sistema de aspiración o soplado de alta velocidad elimina agresivamente la humedad residual de la superficie. Finalmente, las hebras secas se introducen en la unidad peletizadora. Un cilindro de corte giratorio los corta contra una cuchilla fija, cortando las hebras continuas en bolitas limpias.
Para las instalaciones de reciclaje y compuestos industriales, este método sigue siendo un estándar de la industria debido a su transparencia operativa. En comparación con los complejos sistemas de peletización submarinos completamente cerrados, las líneas de hebras requieren una inversión de capital inicial significativamente menor. Además, la naturaleza abierta del baño de agua permite a los operadores monitorear visualmente los hilos en tiempo real. La resolución de problemas se vuelve muy intuitiva. El mantenimiento es igualmente sencillo, ya que los rotores de corte y las cuchillas fijas se pueden cambiar con un tiempo de inactividad mínimo.
No todos los polímeros se comportan de manera idéntica bajo calor y presión. El éxito de su operación depende en gran medida de las propiedades físicas del plástico que se procesa. Comprender estas características ayuda a los ingenieros a evitar atascos de línea catastróficos.
La resistencia a la fusión es sin lugar a dudas el parámetro más crítico. Se refiere a la capacidad del polímero para resistir fuerzas de extensión mientras está en estado fundido. A medida que las hebras salen del cabezal de troquel, los rodillos de alimentación del cortador las arrastran a través del baño de agua. Soportan tensiones mecánicas continuas. Si el plástico tiene una baja resistencia a la fusión o un índice de flujo de fusión excesivamente alto, las hebras se estirarán y adelgazarán. Finalmente, se rompen en el agua. La rotura frecuente de las hebras destruye el rendimiento y conduce a geometrías de pellets inconsistentes.
La dureza física del polímero en el momento exacto en que llega al rotor de corte dicta la calidad del corte. Los materiales rígidos generalmente funcionan excepcionalmente bien. Por el contrario, los plásticos demasiado quebradizos plantean un claro desafío. Si un material se enfría hasta el punto de volverse extremadamente frágil, el impacto de alta velocidad del rotor de corte hace que las hebras se rompan en lugar de cortarse limpiamente. Esta rotura genera un exceso de polvo y microplásticos, que obstruyen gravemente los sistemas de transporte neumático posteriores.
Los polímeros con bajas temperaturas de transición vítrea a menudo presentan una pegajosidad superficial persistente, incluso después de pasar por un baño de enfriamiento estándar. Si las hebras permanecen pegajosas al entrar en la cámara de corte, son propensas a aglomerarse. Se agrupan o se adhieren agresivamente a los rodillos de alimentación. Esto atasca la maquinaria y supone un grave riesgo de daños mecánicos. Una gestión térmica adecuada es aquí una necesidad absoluta.
Al evaluar las materias primas para sus instalaciones, ciertas familias de polímeros se alinean naturalmente con los requisitos mecánicos de la peletización de hebras. Estos materiales forman la columna vertebral de la industria del reciclaje.
Las poliolefinas son los pesos pesados indiscutibles del sector mundial del reciclaje. El polietileno y el polipropileno de alta densidad exhiben una sólida resistencia al fundido y una excelente estabilidad térmica. Cuando se procesan contenedores rígidos posconsumo o chatarra industrial, estos materiales forman hebras gruesas y estables. Soportan fácilmente la tensión de tracción del baño refrigerante. El polietileno de baja densidad también se puede procesar eficazmente, siempre que se regule cuidadosamente la temperatura de fusión del extrusor para evitar que las hebras se vuelvan demasiado fluidas.
Los plásticos de ingeniería como el acrilonitrilo butadieno estireno, el policarbonato y el poliestireno pasan limpia y rápidamente de un estado fundido a un sólido altamente rígido. Debido a que se solidifican con una integridad estructural distintiva, permiten que el rotor de corte ejecute un corte limpio y afilado. Para estas aplicaciones, invertir en una se recomienda encarecidamente Estas líneas avanzadas utilizan tornillos con una alta relación longitud-diámetro, a menudo 32:1 o 36:1, junto con robustas zonas de desgasificación al vacío. Esta dinámica da como resultado gránulos cilíndricos de primera calidad y libres de polvo, muy buscados por los moldeadores por inyección. línea de granulación de plástico rígido especializada.
Los polímeros de alto rendimiento como el tereftalato de polietileno y las poliamidas requieren condiciones de procesamiento rigurosas debido a su fuerte tendencia a absorber la humedad. Sin embargo, una vez cristalizados, secados y extruidos adecuadamente, poseen una excelente resistencia a la fusión. Los peletizadores de hebras manejan maravillosamente la rápida cristalización de estos materiales. El secreto para procesarlos radica en mantener una temperatura del baño de agua ligeramente más cálida y altamente controlada. Esto asegura que el núcleo de la hebra se solidifique sin inducir el temido efecto de rotura en el cortador.
Actualmente, el panorama industrial está cambiando rápidamente hacia mandatos de economía circular. Las instalaciones de compuestos están procesando volúmenes dramáticamente mayores de materiales reciclados posconsumo y bioplásticos como el ácido poliláctico. Esta tendencia de la industria exige una mayor versatilidad de los equipos de procesamiento. Los bioplásticos generalmente presentan puntos de fusión más bajos y son muy sensibles al esfuerzo cortante. Los operadores deben utilizar diseños de tornillos especializados de bajo cizallamiento y con frecuencia emplear baños de agua fría para garantizar que las hebras se solidifiquen lo suficientemente rápido como para evitar acumulaciones pegajosas.
Las instalaciones de compuestos frecuentemente mejoran las resinas base con varios aditivos para mejorar drásticamente las propiedades mecánicas o reducir los costos volumétricos. La peletización de hebras se considera ampliamente como el método superior para estos compuestos especializados.
La combinación de plásticos con fibras de vidrio aumenta significativamente la resistencia a la tracción del producto final. El proceso de peletización de hebras brilla en esta aplicación. El estirado lineal de los hilos a través del baño de agua ayuda físicamente a alinear las fibras de vidrio paralelas a la dirección del hilo. Esta alineación optimiza las propiedades mecánicas del pellet resultante. Sin embargo, las fibras de vidrio son muy abrasivas y mastican rápidamente los componentes estándar del equipo.
La adición de cargas minerales como talco o carbonato de calcio altera fundamentalmente la dinámica térmica de la masa fundida del polímero. Los polímeros altamente cargados exhiben una mayor conductividad térmica. Liberan calor y se solidifican mucho más rápido en el baño de agua que los plásticos sin relleno. Si bien este enfriamiento rápido permite velocidades de línea agresivamente más altas, el contenido excesivo de relleno diluye la matriz polimérica. Esto reduce la resistencia de la masa fundida y hace que las hebras sean propensas a romperse. Los operadores deben equilibrar cuidadosamente la proporción de llenado con la velocidad de salida del extrusor.
Específicamente, al procesar materiales abrasivos, las hojas de corte de acero estándar se desafilan en cuestión de horas. Para mantener estándares de producción rigurosos, es necesario mejorar la infraestructura de corte. Los rotores de corte y las cuchillas fijas deben fabricarse con materiales avanzados resistentes al desgaste, como el carburo de tungsteno. Además, los rodillos guía de los hilos deben estar recubiertos con poliuretano duro y resistente a la abrasión para evitar ranuras profundas con el tiempo.
Si bien es muy versátil, el método de la hebra no es una solución universal. Ciertos perfiles de materiales presentan importantes obstáculos operativos que, si se ignoran, obstaculizarán toda su instalación.
Los materiales reciclados muy degradados, como los envases flexibles mixtos posconsumo, a menudo sufren una degradación grave de la cadena de polímeros. Esto da como resultado una resistencia a la fusión excepcionalmente baja. Cuando se extruyen, carecen de la columna vertebral estructural para sobrevivir a la tensión de tracción. Se chasquean continuamente. Para estos materiales débiles, un peletizador de anillo de agua es una alternativa muy superior. Corta el polímero directamente en la cara del troquel antes de que el material tenga la posibilidad de combarse.
Los elastómeros termoplásticos y los poliuretanos son inherentemente pegajosos por diseño. Incluso con baños de enfriamiento prolongados y enfriados, el núcleo de una hebra elastomérica retiene el calor latente. Esto hace que los pellets recién cortados se peguen inmediatamente después de salir del rotor. Esta aglomeración arruina por completo el lote. Para elastómeros altamente pegajosos, los sistemas de peletización bajo el agua son la recomendación de la industria. Al cortar el material completamente sumergido en agua, se elimina cualquier posibilidad de adherencia.
Ciertos polímeros altamente cristalinos se vuelven ultraquebradizos en el momento en que se enfrían. Cuando se introducen en un peletizador de hebras, el impacto violento del rotor hace que se fracturen de forma impredecible en lugar de cortarse. Esto genera enormes cantidades de polvo fino, creando un entorno de producción desordenado. Una solución práctica es elevar la temperatura del baño de agua, permitiendo que las hebras retengan una ligera calidez y flexibilidad cuando golpean el cortador.
La configuración de una línea de procesamiento requiere una alineación granular entre el polímero objetivo y las especificaciones mecánicas de la maquinaria. ¿Cómo se dimensiona el baño de enfriamiento? No son conjeturas. Requiere cálculos exactos basados en la conductividad térmica.
El cabezal del troquel es el punto de transición crítico. Los diferentes plásticos exhiben distintos grados de hinchamiento del molde, que es la tendencia del polímero fundido a expandirse inmediatamente después de salir del orificio presurizado. Para materiales con un alto hinchamiento del troquel, los orificios del troquel deben mecanizarse ligeramente más pequeños que el diámetro objetivo del cordón. Además, la separación entre los orificios debe ser suficientemente amplia para evitar que los cordones adyacentes se fusionen.
La duración del baño de agua de refrigeración debe calcularse matemáticamente basándose en el rendimiento objetivo medido en kilogramos por hora. Un baño demasiado corto produce mechones suaves y pegajosos que atascan el cortador. Por el contrario, un baño excesivamente largo para un material rígido hace que las hebras se enfríen demasiado y se rompan.
| Tipo de polímero | Conductividad térmica | Tiempo de enfriamiento requerido | Longitud del baño recomendada |
|---|---|---|---|
| Tereftalato de polietileno | Bajo | 4 - 6 segundos | 4 - 5 metros |
| Polipropileno / Polietileno | Moderado | 3 - 5 segundos | 3 - 4 metros |
| Poliamida | Moderado-alto | 5 - 7 segundos | 5 - 6 Metros |
| Plásticos de ingeniería rellenos | Alto | 2 - 4 segundos | 3 Metros |
La configuración del rotor de corte dicta la geometría final del pellet. Las hojas en ángulo helicoidal generalmente se prefieren para materiales rígidos, ya que proporcionan una acción de corte continua similar a una tijera. Esto reduce drásticamente el ruido y minimiza el polvo. La integración de transmisiones de frecuencia variable tanto en los rodillos de alimentación como en el rotor de corte permite a los operadores ajustar de forma independiente la velocidad de dibujo y la frecuencia de corte. Esta capacidad de ajuste es esencial para marcar la longitud exacta de los gránulos.
Un peletizador de hebras de plástico no funciona al vacío. Para las instalaciones industriales, el objetivo final es una integración perfecta del sistema de extremo a extremo. El material debe fluir eficientemente desde la chatarra cruda contaminada hasta un producto final perfectamente empaquetado.
La calidad del cordón extruido es directamente proporcional a la calidad de la preparación previa. Antes de llegar al extrusor, los restos de plástico deben reducirse rigurosamente y lavarse. Lo más importante es que cualquier humedad residual que entre en el extrusor se vaporizará instantáneamente y se convertirá en vapor. Esto provoca huecos y burbujas en las hebras, lo que inevitablemente conduce a una rotura catastrófica de las hebras.
El procesamiento de plásticos reciclados requiere formidables sistemas de filtración y desgasificación del material fundido. Una totalmente sincronizada línea de granulación de plástico garantiza un rendimiento estable. Al emplear cambiadores de criba continuos de alto rendimiento y la integración de compactadores cortadores para el preacondicionamiento de materiales más livianos, los operadores pueden mantener una presión de fusión constante. Esto elimina las oscilaciones en el cabezal de la matriz y garantiza diámetros de hebra uniformes.
La rotura de la hebra suele ser causada por una mala resistencia de la masa fundida, una humedad excesiva en la materia prima o una presión fluctuante del extrusor. Cuando la humedad se vaporiza dentro del cilindro del extrusor, crea huecos dentro de la hebra de plástico. Cuando esta sección hueca golpea la tensión de los rodillos de tracción, se rompe instantáneamente. Actualizar su sistema de desgasificación al vacío y garantizar que las materias primas estén presecadas adecuadamente resolverá la mayoría de los problemas de rotura.
El procesamiento de plásticos mixtos es un gran desafío para un sistema de cordones. Los diferentes polímeros tienen diferentes puntos de fusión y velocidades de enfriamiento. Si un lote contiene una mezcla de polietileno rígido y elastómeros pegajosos, los hilos se enfriarán de manera desigual, lo que provocará una tensión inconsistente y frecuentes atascos en las cortadoras. Para corrientes post-consumo mixtas o muy degradadas, los sistemas de peletización con matriz o anillo de agua ofrecen una confiabilidad mucho mayor.
Deja de adivinar con tu línea de producción. Maximizar la producción de sus instalaciones requiere maquinaria especialmente diseñada y adaptada a su perfil de polímero específico. Ya sea que esté mezclando plásticos de ingeniería abrasivos rellenos de vidrio o reciclando poliolefinas rígidas de gran volumen, seleccionar la geometría exacta del tornillo extrusor y la configuración de enfriamiento posterior es vital. Explore las soluciones avanzadas y totalmente integradas de Jwell para garantizar que su próxima línea de peletización ofrezca una calidad inigualable y un funcionamiento continuo y sin atascos.


