
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-17 Origen:Sitio


Más de 350 millones de toneladas de desechos plásticos llegan anualmente a nuestro ecosistema global. ¿Cómo procesamos este enorme volumen de manera eficiente? La respuesta está en la fábrica. La maquinaria fundamental de casi todas las instalaciones de reciclaje exitosas es la extrusora de un solo tornillo.
Muchos directores de planta saben lo que hace este equipo en la superficie. Entran residuos crudos y salen pellets limpios. Pero comprender verdaderamente la mecánica subyacente es una historia diferente. Comprender estos conceptos físicos y termodinámicos permite a los operadores optimizar las configuraciones. Puedes reducir drásticamente el consumo de energía. Se puede mejorar significativamente la calidad del pellet reciclado final. Esta guía analiza la mecánica principal. Exploraremos componentes críticos y demostraremos cómo dominar estas dinámicas transforma su producción.
Conclusiones clave
Los mandatos globales están presionando para lograr un mayor contenido de resina posconsumo en los nuevos envases. Este cambio en la industria exige maquinaria de reciclaje que pueda manejar densidades aparentes inconsistentes y niveles variables de contaminación. Una extrusora de un solo tornillo es una robusta máquina de procesamiento continuo. Sirve como el corazón de la industria del reciclaje de polímeros.
En esencia, utiliza un único tornillo de Arquímedes giratorio alojado dentro de un cilindro de metal calentado y mecanizado con precisión. Su función principal es sencilla pero físicamente exigente. Funde, mezcla y bombea materiales poliméricos sólidos en un fluido viscoso continuo. Luego, este fluido se fuerza a pasar a través de un troquel para crear una forma específica.
En la fábrica, este equipo cierra la brecha entre los desechos sin procesar y la materia prima reutilizable. Puede alimentarlo con escamas lavadas, restos rígidos triturados o películas densificadas. La fase del extrusor transforma esta mezcla caótica en gránulos de plástico uniformes de alta calidad. Tener un solo eje giratorio hace que este equipo sea altamente confiable. Es más fácil de mantener y extremadamente rentable en comparación con alternativas complejas de tornillos múltiples.
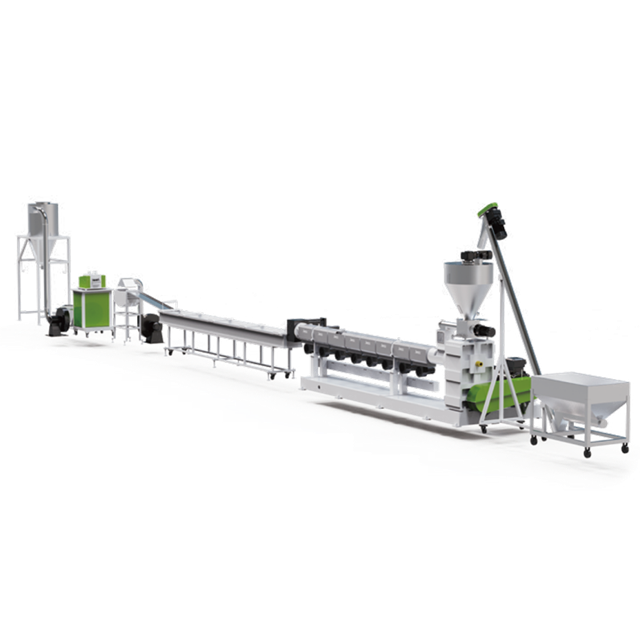
Para optimizar completamente una producción, los ingenieros deben visualizar la mecánica dentro del barril cerrado. La extrusión no consiste simplemente en aplicar calor hasta que el plástico se vuelva líquido. Es un ballet termodinámico y mecánico complejo. El tornillo está dividido geométricamente en tres zonas distintas. Cada uno realiza una función de ingeniería específica a medida que el material viaja desde la entrada hasta la matriz.
El viaje comienza cuando un operador o un transportador automatizado deposita el plástico crudo en la tolva de alimentación. En este tramo inicial, los tramos de hélice son profundos. El volumen del canal está al máximo. El objetivo principal aquí es capturar escamas de plástico sólidas y transportarlas de manera eficiente. Debe evitarse a toda costa la fusión prematura.
Desde una perspectiva física, esta zona funciona enteramente según el principio de fricción. El plástico debe adherirse a la pared interior del barril estacionario. Al mismo tiempo debe deslizarse sobre la superficie pulida del tornillo giratorio. Si la fricción contra el tornillo es demasiado alta, el material simplemente gira en su lugar. Los ingenieros llaman a este frustrante fenómeno puente. Para combatir esto, el cañón en la zona de alimentación cuenta con camisas de refrigeración por agua. Esto mantiene un alto coeficiente de fricción en la pared del barril y garantiza un caudal volumétrico constante.
A medida que el plástico sólido es empujado con fuerza hacia adelante, ingresa a la zona de transición. Aquí es donde ocurre la transformación física más dramática. El diámetro de la raíz del tornillo aumenta gradualmente. Esta elección de diseño hace que se reduzca la profundidad del canal entre el tornillo y el cilindro.
Este volumen decreciente comprime agresivamente el plástico. A medida que se exprime el material, el aire ambiente atrapado es forzado hacia atrás y expulsado a través de la tolva. El plástico está sometido a un intenso cizallamiento mecánico. Las bandas calefactoras externas proporcionan energía térmica esencial. Sin embargo, hasta el 80 por ciento del calor necesario para fundir el plástico se genera por fricción interna. Las moléculas de polímero rozan entre sí y las superficies metálicas se someten a una inmensa presión. Se forma un charco de deshielo. Gradualmente descompone el lecho sólido de plástico hasta que toda la masa se convierte en un líquido fluido.
La sección final del tornillo es la zona de dosificación. Cuando el polímero llega a esta etapa, debería estar completamente libre de partículas sólidas. La profundidad del canal aquí es poco profunda y permanece constante en los tramos restantes.
La homogeneización térmica es el objetivo principal. Esta zona garantiza que la masa fundida alcance una temperatura y viscosidad uniformes. También genera suficiente presión en el cabezal para empujar el fluido pesado a través del cambiador de mallas aguas abajo y el cabezal de troquel. El equilibrio preciso entre el flujo de arrastre y el flujo de presión dicta la tasa de salida final. El flujo de arrastre empuja el material hacia adelante mediante rotación. El flujo de presión empuja el material hacia atrás debido a la resistencia del troquel.
La ejecución perfecta se basa en componentes mecánicos de alta resistencia que funcionan en perfecta armonía. Al invertir en una máquina peletizadora de plástico confiable , comprender estas piezas es crucial para el mantenimiento y la rentabilidad a largo plazo.
La Tolva: Es el embudo de entrada de materias primas. Para materiales livianos como escamas de película de LDPE, las tolvas cuentan con dispositivos de alimentación forzada. Estos aumentan artificialmente la densidad aparente antes de que el material llegue al tornillo.
El barril y los calentadores: este cilindro metálico estacionario de paredes gruesas alberga el tornillo. Los diseños modernos utilizan múltiples zonas de bandas calefactoras eléctricas y ventiladores de refrigeración. Esto permite a los operadores manipular con precisión el perfil de temperatura. Las aleaciones bimetálicas se especifican con frecuencia para resistir el desgaste abrasivo de desechos contaminados.
El Tornillo: El núcleo absoluto de la maquinaria. Está mecanizado a partir de acero de alto rendimiento y recubierto con tratamientos resistentes al desgaste. La geometría específica dicta el éxito de la fusión.
La caja de cambios y el motor: superar la enorme resistencia a la rotación de los polímeros sólidos requiere una caja de cambios de alto par. Los cojinetes de empuje de alta resistencia absorben la inmensa presión hacia atrás generada durante la extrusión.
Más allá de la simple mecánica, el éxito de la ingeniería depende de métricas críticas como la relación de compresión. Matemáticamente, esta es la relación entre la profundidad de vuelo en la zona de alimentación y la profundidad de vuelo en la zona de dosificación. Determina exactamente con qué agresividad se aprieta el plástico.
Los diferentes polímeros exigen inherentemente diferentes relaciones de compresión. El PET cristalino rígido requiere una compresión suave, generalmente alrededor de 2,0:1, para evitar una degradación excesiva por cizallamiento. La película esponjosa de LDPE necesita una compresión muy agresiva, de hasta 4,5:1, para densificar el material y exprimir el aire atrapado. El uso de una proporción incorrecta conduce inevitablemente a fallas de procesamiento catastróficas. Es posible que vea espuma en el troquel o cadenas moleculares rotas.
Igualmente importante es la relación longitud-diámetro. Una relación L/D más alta proporciona un cañón más largo. Esto aumenta el tiempo de residencia del plástico, lo que permite una fusión completa y una presión de bombeo altamente estable.
Al actualizar una instalación, los ingenieros frecuentemente debaten entre tecnologías de uno y dos tornillos. Ambos poseen distintas ventajas mecánicas. Su aplicación depende completamente de su materia prima y de sus objetivos finales.
| Característica | Extrusora de un solo tornillo | Extrusora de doble tornillo |
|---|---|---|
| Mecanismo | Flujo de fricción y arrastre. | Desplazamiento positivo |
| Aplicación primaria | Reciclaje y peletización estándar | Composición compleja y desvolatilización. |
| Costo de mantenimiento | Bajo | Alto |
| Capacidad de mezcla | Moderado | Excelente |
| Generación de presión | muy alto | Moderado |
Las configuraciones de un solo tornillo son excepcionales para generar las altas presiones de cabeza necesarias para empujar los fundidos viscosos a través de densas pantallas de filtración. Esto los convierte en los campeones indiscutibles en tareas de reciclaje estándar.
Simplemente no existe un enfoque único en el reciclaje profesional. El verdadero valor de esta maquinaria surge cuando se adapta a propiedades reológicas específicas.
El polipropileno y el polietileno dominan el flujo de residuos municipales. Cuando se trata de triturado rígido de botellas o tuberías, el equipo debe manejar altos rendimientos y al mismo tiempo mantener una estabilidad de presión sólida como una roca. Para estas aplicaciones rigurosas, los operadores confían en una línea de peletización de PP PE dedicada . Estas configuraciones avanzadas utilizan geometrías de tornillo optimizadas con relaciones L/D específicas, que a menudo alcanzan 30:1 o 36:1. Esto funde eficientemente poliolefinas rígidas sin degradar su peso molecular. Los gránulos resultantes conservan la alta resistencia a la tracción necesaria para el moldeo por inyección posterior.
El tereftalato de polietileno presenta un obstáculo termodinámico completamente diferente. El PET es altamente higroscópico. Si se extruye con humedad residual, sufre degradación hidrolítica. El producto final se vuelve quebradizo e inútil. Al configurar una línea de granulación de plástico especializada para PET, la extrusora requiere modificaciones importantes. Estas unidades cuentan con tornillos de barrera especializados de bajo corte y amplias zonas de ventilación de vacío a lo largo del cilindro. Estas modificaciones críticas extraen humedad y gases volátiles durante la fase de fusión. Esto preserva de forma segura la viscosidad intrínseca del polímero.
Incluso con maquinaria de primer nivel, los operadores inevitablemente encontrarán anomalías en el procesamiento. Diagnosticar estos problemas a través de la lente de la física de extrusión permite tomar acciones correctivas rápidas.
Aumento: esto se manifiesta como fluctuaciones cíclicas en la tasa de producción en la matriz. Esto conduce a tamaños de pellets desiguales. El aumento repentino es casi siempre un problema de transporte de sólidos en la zona de alimentación. Si material ligero se acumula en la tolva, el tornillo se queda sin fuerzas. Verifique el flujo de agua de refrigeración hacia la garganta de alimentación para evitar que se derrita prematuramente. Asegúrese de que los alimentadores forzados estén sincronizados con las RPM del tornillo principal.
Mala calidad de fusión: si las hebras extruidas contienen grumos o geles sólidos, el plástico no logra una homogeneización térmica. El polímero atraviesa la zona de transición demasiado rápido. Disminuir las RPM del tornillo aumenta el tiempo de residencia. Esto permite que el material absorba más calor. Verificar si hay bandas calefactoras quemadas también es un primer paso necesario.
Sobrecalentamiento y degradación: cuando la masa fundida sale del troquel descolorida o humeante, las cadenas de polímero se están rompiendo. La culpa suele ser una fricción de corte excesiva en la zona de dosificación. Reducir la velocidad del tornillo reduce la fricción mecánica. Los paquetes de mallas muy obstruidos también crean una contrapresión excesiva. La ejecución de un cambio de pantalla a menudo resuelve el pico de temperatura de inmediato.
La elegancia del extrusor monohusillo reside en su brillante combinación de simplicidad mecánica y eficiencia termodinámica compleja. Aprovechar geometrías precisas de tornillos para alimentar, comprimir, fundir y bombear polímeros convierte a esta tecnología en la columna vertebral de la economía circular global.
Comprender la delicada interacción entre la fricción, el calor cortante y las relaciones de compresión es el primer paso para ejecutar una operación altamente rentable. La selección del diseño de tornillo y la configuración del cilindro correctos dicta el valor de mercado de su producto final. Tómese el tiempo para evaluar cuidadosamente sus flujos de material actuales.
¿Listo para actualizar su infraestructura de reciclaje para obtener el máximo rendimiento y eficiencia energética? Explore la amplia gama de soluciones de extrusión de alto rendimiento de Jwell para encontrar la maquinaria exacta adaptada a sus demandas de producción.
La relación L/D significa relación longitud-diámetro. Es una especificación de ingeniería crítica que describe la longitud de la sección del tramo dividida por su diámetro exterior. Una relación L/D más alta proporciona un cañón más largo. Esto aumenta el tiempo de residencia del plástico, lo que permite una fusión más completa y una presión de bombeo altamente estable.
Si bien la estructura básica admite la mayoría de los termoplásticos, el diseño del tornillo interno debe personalizarse estrictamente. Los diferentes plásticos poseen distintos puntos de fusión y coeficientes de fricción. Un tornillo diseñado con una alta relación de compresión para películas de PE esponjosas causará una degradación térmica severa si se usa para PET rígido. La geometría siempre debe coincidir con la termodinámica del material específico.
Los métodos de enfriamiento dependen completamente del tipo de polímero y de la forma deseada del gránulo. La peletización con anillo de agua corta la masa fundida inmediatamente en la cara del troquel y la arroja a un anillo de agua en circulación. La peletización de hebras extruye hebras largas a través de un baño de enfriamiento con agua antes de cortarlas. La peletización subacuática sumerge completamente la cara del troquel, cortando el polímero directamente en el agua para crear gránulos perfectamente esféricos.
Las temperaturas de funcionamiento varían drásticamente según el polímero específico que se procesa. Las poliolefinas como el PE y el PP suelen oscilar entre 180 y 240 grados Celsius. Los plásticos de ingeniería como el PET o el nailon requieren perfiles térmicos mucho más altos, que a menudo superan los 270 grados Celsius. Los operadores deben calibrar con precisión las bandas calefactoras en diferentes zonas del barril para que coincidan con el punto de fusión de la materia prima sin causar degradación térmica.
La capacidad de producción está determinada principalmente por el diámetro del tornillo, la profundidad del canal en la zona de dosificación y la velocidad de rotación. Los ingenieros calculan la producción teórica equilibrando el flujo de arrastre que avanza con el flujo de presión que empuja hacia atrás debido a la resistencia del troquel. En aplicaciones del mundo real, la densidad aparente de la materia prima y la eficiencia de la zona de alimentación también influyen en gran medida en el rendimiento final en kilogramos por hora.


