
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-29 Origen:Sitio


¿Alguna vez te has preguntado dónde termina realmente el plástico desechado? ¿Tiene una segunda vida o simplemente está retrasado el viaje al vertedero? En la gestión global de residuos, no todos los métodos de recuperación son iguales. Un procesamiento deficiente destruye el valor intrínseco de un polímero. Sin embargo, los sofisticados sistemas de recuperación dan vida casi infinita a los materiales cotidianos. Miremos la realidad en la planta.
En esta guía completa, exploraremos las diferencias operativas y económicas críticas entre el reciclaje de circuito cerrado y el de circuito abierto. Analizaremos cómo estas vías impactan los ciclos de vida de los materiales. Además, detallaremos la maquinaria industrial exacta necesaria para transformar residuos municipales contaminados en materia prima de fabricación de primera calidad.
El reciclaje de plástico de circuito cerrado es un ecosistema de gestión de residuos circular y altamente controlado. Los materiales postconsumo o postindustriales se recolectan, purifican y fabrican exactamente el mismo producto continuamente. El objetivo principal de este sofisticado sistema es evitar la degradación del material. Al hacerlo, el polímero conserva su integridad estructural, resistencia a la tracción y viscosidad intrínseca originales a lo largo de múltiples ciclos de vida.
En un entorno industrial práctico, lograr este bucle requiere un entorno sin concesiones. Imagine un fardo de contenedores compactados de varios colores que llegan a una instalación. Están cubiertos de suciedad, azúcares residuales y adhesivos industriales agresivos. Transformar esta masa caótica en resina prístina y apta para alimentos requiere una ingeniería seria. El material se somete a una clasificación rigurosa mediante escáneres ópticos de infrarrojo cercano, un lavado intensivo por fricción y una extrusión térmica precisa.
Ejemplos comunes de sistemas de circuito cerrado:
La implementación de una infraestructura de circuito cerrado maximiza la conservación de los recursos naturales. Compensa directamente la necesidad de extracción petroquímica virgen. Desde un punto de vista corporativo, reduce drásticamente la huella de carbono de una instalación, alineándose con estrictos criterios ambientales, sociales y de gobernanza exigidos por los organismos reguladores globales.
A diferencia del modelo circular, el reciclaje de plástico de circuito abierto es un proceso de recuperación de material lineal. En este marco, los plásticos reciclados se utilizan para fabricar un producto completamente diferente a su forma original. ¿Por qué sucede esto? Normalmente, las cadenas de polímeros han sufrido degradación térmica durante su ciclo de vida inicial. Alternativamente, el flujo de residuos recogido contiene plásticos mezclados y contaminantes persistentes que no se pueden separar de forma económica.
Debido a que el material recuperado carece de la alta pureza o resistencia mecánica requerida para su aplicación original, frecuentemente se mezcla con otros materiales o resinas vírgenes. En consecuencia, esta práctica es ampliamente conocida en toda la industria como downcycling.
Ejemplos comunes de sistemas de bucle abierto:
El principal beneficio del reciclaje de circuito abierto radica en su accesibilidad. Requiere una infraestructura de clasificación y lavado menos estricta. Esto lo convierte en un método altamente rentable para que los municipios desvíen volúmenes masivos de residuos de la incineración inmediata. Sin embargo, el evidente inconveniente es su naturaleza lineal. En realidad, una chaqueta polar hecha de botellas recicladas no se puede volver a reciclar debido a la compleja mezcla de tintes e hilos degradados. Al final, el viaje de ese material termina en un vertedero.
Comprender las distinciones operativas y económicas entre estos dos sistemas es vital. Los gestores de instalaciones y los inversores deben comprender estos conceptos para optimizar sus líneas de producción. La siguiente tabla describe las variaciones principales.
| Característica / | Reciclaje de circuito cerrado métrico | Reciclaje de circuito abierto |
|---|---|---|
| Destino del material | Se convierte exactamente en el mismo producto. | Se convierte en un producto diferente y de menor calidad. |
| Integridad del polímero | Mantenido a un alto nivel; Requiere un control preciso de la temperatura. | Acepta una caída en la integridad estructural y la viscosidad intrínseca. |
| Tolerancia a la contaminación | Tolerancia casi nula. Requiere lavado por fricción avanzado y filtración en estado fundido. | Altamente indulgente. Puede procesar colores mezclados y ligeras impurezas químicas. |
| Valor económico | Produce pellets de primera calidad y de calidad alimentaria que alcanzan altos precios en el mercado. | Produce materiales de nivel inferior con márgenes de beneficio más bajos. |
| Fin de vida | Ciclo de vida infinito o muy extendido. | Ciclo de vida lineal; termina en un vertedero después de uno o dos usos. |
En la ciencia de los polímeros, cada vez que el plástico se somete a estrés termomecánico, sus cadenas moleculares se rompen. Los sistemas de circuito cerrado mitigan proactivamente esta degradación mediante tecnologías de extrusión avanzadas y perfiles de calentamiento suaves. Mientras tanto, los sistemas de circuito abierto no priorizan la preservación molecular. Los productos finales, como la madera plástica, dependen de la masa y el espesor en lugar de una resistencia a la tracción precisa.
La industria del reciclaje está experimentando un profundo cambio estructural. Nos estamos alejando agresivamente del simple reciclaje hacia una infraestructura sofisticada de circuito cerrado. Esta transición no es simplemente una preferencia ambiental. Está impulsado por una combinación de acción legislativa, demanda del mercado y economía de la cadena de suministro.
Los últimos análisis de mercado destacan un giro definitivo en el sector. A medida que la volatilidad petroquímica global continúa perturbando la fabricación tradicional, las principales corporaciones de bienes de consumo de rápido movimiento están asegurando activamente cadenas de suministro independientes. Están invirtiendo directamente en instalaciones avanzadas de reciclaje mecánico. Los pronósticos de la industria indican que la demanda de resina posconsumo de alta calidad superará ampliamente la oferta para 2030. Esto transforma efectivamente las balas de plástico de alta pureza de un pasivo de desperdicio a un producto lucrativo y altamente comercializado.
Además, los gobiernos de todo el mundo están pasando de directrices voluntarias a regulaciones obligatorias. Por ejemplo, la Directiva sobre plásticos de un solo uso de la Unión Europea exige que las botellas de bebidas PET contengan al menos un 25 por ciento de plástico de resina posconsumo para 2025, aumentando al 30 por ciento para 2030. Las empresas que no logren asegurar o producir materiales de alta pureza enfrentarán impuestos severos y una posible exclusión del mercado. La producción de gránulos de plástico virgen aísla internamente a los fabricantes de estos shocks geopolíticos, asegurando gastos operativos predecibles a largo plazo.
La transición de modelos teóricos de circularidad a una instalación operativa rentable requiere cerrar la brecha con tecnología de grado industrial. El éxito de los sistemas tanto de circuito cerrado como de circuito abierto depende completamente del procesamiento mecánico del material. Transformar residuos municipales contaminados en materia prima de fabricación de primera calidad requiere un proceso mecánico de varias etapas que implica reducción de tamaño, purificación y reextrusión de precisión.
La etapa inicial de cualquier ciclo de reciclaje mecánico implica descomponer los desechos plásticos voluminosos e irregulares en dimensiones manejables y uniformes. Los fardos de botellas posconsumo, tubos industriales de paredes gruesas y cajas de embalaje rígidas no pueden introducirse directamente en las extrusoras.
Una de alta resistencia trituradora de reciclaje de plástico sirve como principal caballo de batalla para la reducción de tamaño. El zumbido de un rotor de alto par que atraviesa densos tambores de HDPE es el latido del corazón de la instalación. Estas máquinas, que funcionan a bajas velocidades con una inmensa fuerza de rotación, utilizan robustas cuchillas giratorias forjadas en acero resistente al desgaste para cortar materiales densos sin generar calor excesivo. Es fundamental evitar que se derrita prematuramente durante la fase de trituración. El calor localizado puede provocar la degradación del polímero incluso antes de que el material llegue a la fase de lavado. La reducción constante del tamaño garantiza que las etapas posteriores funcionen con la máxima eficiencia sin atascos.
En el reciclaje de circuito cerrado, la pureza es la métrica definitiva del éxito. Si entran residuos orgánicos, pegamento para etiquetas o suciedad en el extrusor, se carbonizará. Esto provoca puntos negros y debilidad estructural en el pellet final. Para lograr la tolerancia a la contaminación casi nula requerida para el procesamiento de calidad alimentaria, las instalaciones deben erradicar incluso las impurezas microscópicas.
En concreto, una línea de lavado especializada para el reciclaje de botellas de PET se vuelve indispensable. Este sistema continuo utiliza una combinación de separadores de trómel mecánicos, tanques de flotación y fregadero y arandelas de fricción calientes. Al aplicar soda cáustica y agua a alta temperatura combinada con una intensa fricción mecánica que funciona a altas RPM, el sistema elimina los adhesivos rebeldes y la materia orgánica residual. El resultado son copos puros y no contaminados, listos para el procesamiento térmico.
Una vez que las escamas de plástico se lavan y secan minuciosamente, deben convertirse en una materia prima estandarizada. Las máquinas de moldeo por inyección o soplado pueden utilizar este material. Esta transformación ocurre dentro del cilindro calentado de una extrusora.
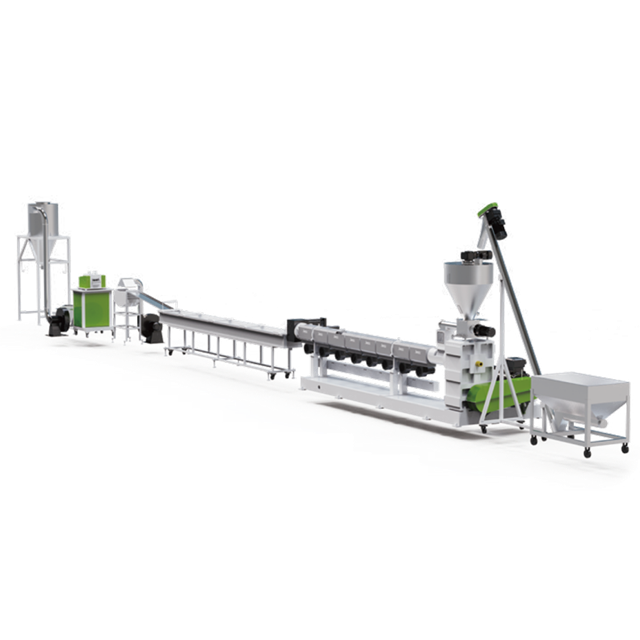
La máquina peletizadora de plástico es posiblemente la inversión más importante en una planta de reciclaje. Los peletizadores de alta calidad están diseñados con relaciones longitud-diámetro y geometrías de tornillo especializadas. Estos aseguran una fusión homogénea sin infligir una tensión de corte excesiva, que de otro modo rompería las cadenas de polímeros. Además, las máquinas avanzadas cuentan con sistemas de desgasificación al vacío multizona para extraer gases volátiles y humedad, evitando la formación de burbujas microscópicas. La filtración continua en estado fundido captura cualquier impureza submicrónica restante justo antes de que el polímero fundido se corte en gránulos uniformes de alta densidad.
Los diferentes polímeros exhiben distintos comportamientos reológicos cuando se funden. Por lo tanto, un enfoque único para la extrusión a menudo conduce a una calidad de resina subóptima. Los plásticos duros, como las carcasas de baterías de polipropileno o los palés logísticos de polietileno, requieren un manejo muy específico.
Para estos materiales densos, se recomienda encarecidamente una línea de granulación de plástico rígido dedicada . Estas líneas especializadas están optimizadas para los índices de flujo de fusión específicos de los plásticos duros. A menudo emplean ventilación agresiva para manejar el mayor contenido de humedad y cargas de tinta que normalmente se encuentran en los desechos postindustriales. Al hacer coincidir la maquinaria con el perfil de polímero específico, los operadores maximizan el rendimiento y garantizan que el resultado cumpla con las estrictas especificaciones tanto para la construcción de circuito abierto de alta gama como para el embalaje de circuito cerrado.
La adquisición de bienes de capital para una instalación de reciclaje tiene un impacto directo en la rentabilidad y los gastos operativos a largo plazo. Los compradores deben evaluar la maquinaria basándose en parámetros de ingeniería objetivos en lugar de especificaciones superficiales. Aquí hay una lista de verificación de ingeniería práctica para guiar su selección:
Primero, identifique su bucle objetivo y las especificaciones del material. Si busca un sistema de circuito cerrado apto para uso alimentario, debe invertir en un peletizador con desgasificación de múltiples etapas de alto vacío y filtración continua ultrafina del material fundido. Por el contrario, si su modelo de negocio se centra en materiales de construcción de circuito abierto, es más importante priorizar una máquina con el máximo rendimiento y una sólida resistencia al desgaste contra impurezas abrasivas.
En segundo lugar, evalúe la geometría del tornillo. Asegúrese de que el diseño del tornillo interno coincida exactamente con su tipo de polímero. El uso de un perfil de tornillo genérico para materiales sensibles al calor provocará una fusión desigual y degradará gravemente la viscosidad intrínseca.
Finalmente, evaluar la automatización y la eficiencia energética. La mano de obra y la electricidad constituyen los costes continuos más altos en una planta de reciclaje mecánico. Las instalaciones modernas deberían buscar máquinas equipadas con sistemas de controladores lógicos programables inteligentes, regulaciones de temperatura automatizadas y cambiadores de pantalla autolimpiantes. Estas características reducen drásticamente la necesidad de intervención manual y un menor consumo de energía por kilogramo procesado.
A pesar de los incentivos ambientales y económicos, la transición a un sistema perfectamente circular presenta varios desafíos operativos objetivos. El requisito previo fundamental para el reciclaje de circuito cerrado es una materia prima homogénea. Desafortunadamente, los sistemas de recolección municipales frecuentemente producen fardos muy mezclados que contienen varios tipos de polímeros, colores y contaminantes no plásticos. Las instalaciones deben gastar un inmenso capital en clasificadores ópticos y mano de obra para aislar los materiales objetivo.
La contaminación química plantea otro obstáculo técnico importante. Los plásticos son muy absorbentes. Un recipiente utilizado anteriormente para almacenar aceite de motor no puede simplemente lavarse y reciclarse para convertirlo en envase apto para alimentos. Identificar y aislar estos plásticos químicamente contaminados antes de que ingresen a la línea de procesamiento requiere tecnología de sensores avanzada.
Por último, está la realidad científica de la degradación de los polímeros. Cada ciclo de trituración, lavado y fusión inevitablemente acorta las cadenas de polímero, reduciendo la resistencia al impacto del material. Debido a esta degradación termomecánica, incluso los sistemas de circuito cerrado más avanzados generalmente requieren la introducción de un pequeño porcentaje de plástico virgen, o extensores de cadena químicos especializados, para mantener la integridad estructural.
A medida que las limitaciones del procesamiento mecánico tradicional se vuelven evidentes, la industria está evolucionando rápidamente para satisfacer las demandas de una economía totalmente circular. Es probable que el futuro dependa de un enfoque dual, que combine innovaciones químicas con sistemas mecánicos avanzados.
El reciclaje químico representa la próxima frontera. A diferencia del reciclaje mecánico, que simplemente derrite el plástico, el reciclaje químico utiliza calor, presión y disolventes para romper las cadenas de polímeros y convertirlas en sus monómeros moleculares originales. Esto borra efectivamente todos los colorantes y el historial de degradación. Si bien actualmente requiere mucho capital, está preparado para complementar los sistemas mecánicos centrándose en plásticos complejos de múltiples capas.
Al mismo tiempo, el reciclaje mecánico sigue siendo el método más viable económicamente y más utilizado en la actualidad. La integración de la inteligencia artificial en la clasificación óptica está mejorando la pureza de la materia prima a niveles sin precedentes. Las extrusoras se están volviendo más inteligentes y utilizan sensores reológicos en tiempo real para ajustar las temperaturas y las velocidades del tornillo de manera instantánea. Esto minimiza la degradación del polímero y maximiza la calidad de la resina reciclada.
El reciclaje de circuito abierto sirve como un trampolín invaluable, al desviar activamente millones de toneladas de desechos de vertederos e incineradores. Sin embargo, el reciclaje en circuito cerrado sigue siendo el objetivo final de sostenibilidad. Ofrece una verdadera economía circular que preserva el valor material y reduce drásticamente la dependencia de los combustibles fósiles.
El éxito de cualquiera de los modelos operativos depende completamente de la pureza del proceso y la confiabilidad de su maquinaria industrial. Actualizar sus instalaciones con trituradoras diseñadas con precisión, líneas de lavado especializadas y tecnología de extrusión avanzada ya no es solo una opción ambiental. Es una estrategia empresarial crítica.
¿Listo para mejorar sus operaciones de reciclaje y producir resina premium lista para el mercado? Al invertir hoy en el equipo adecuado, los operadores pueden construir un ecosistema de reciclaje altamente rentable y preparado para el futuro. Visite Jwell Machinery en https://www.jwell-recycling.com para explorar nuestra gama completa de soluciones de reciclaje industrial adaptadas a sus necesidades específicas de materiales.
Sí, es totalmente posible, pero requiere una infraestructura muy sofisticada. Para lograr un reciclaje de circuito cerrado botella a botella, la instalación debe utilizar una clasificación óptica avanzada y una línea de lavado intensivo para eliminar todo rastro de adhesivos, residuos orgánicos y contaminación cruzada de polímeros. Debido a que la tensión termomecánica de la fusión degrada ligeramente el PET, los fabricantes suelen introducir la tecnología de policondensación de estado sólido para reconstruir las cadenas de polímero. Alternativamente, mezclan un porcentaje calculado de PET virgen con la resina reciclada para mantener los estándares de seguridad para los envases de bebidas presurizadas.
No, el reciclaje en circuito abierto es una práctica medioambiental muy beneficiosa. Evita activamente que grandes volúmenes de desechos plásticos lleguen a vertederos, océanos o instalaciones de incineración, reduciendo así la demanda inmediata de plásticos vírgenes. Sin embargo, desde una perspectiva estricta de economía circular, se considera un retraso en el final de la vida útil del material más que una solución permanente. Debido a que los productos de circuito abierto, como el vellón sintético o los bancos de plástico de los parques, rara vez se pueden reciclar por segunda vez, eventualmente terminarán en un vertedero.
Si bien cada componente de una línea de reciclaje es profundamente interdependiente, la máquina peletizadora se considera universalmente como el núcleo crítico de la operación. La extrusora dicta el valor de mercado final del producto reciclado. Si el granulador no desgasifica adecuadamente la masa fundida, filtra los contaminantes microscópicos o controla el calor de corte, los gránulos resultantes serán quebradizos, descoloridos o porosos. Esto los hace inútiles para la fabricación de alto valor, independientemente de qué tan bien se haya lavado el material previamente.
Una trituradora versátil y multipropósito puede procesar una amplia variedad de materiales, pero la eficiencia y la vida útil del equipo dependen de la configuración adecuada. La geometría de la pala, la velocidad del rotor y la potencia del motor deben estar alineadas con la materia prima específica. Por ejemplo, procesar trozos gruesos y rígidos de purgas requiere una trituradora de un solo eje de alta resistencia con un par elevado para evitar atascos. Por el contrario, la trituración de materiales muy flexibles, como películas agrícolas, requiere diseños de rotor específicos para evitar que la película se enrolle alrededor del eje. Los operadores deben adaptar la configuración de su maquinaria a sus flujos de desechos primarios.
La principal diferencia radica en el ciclo de vida del producto final. En el reciclaje de circuito cerrado, el material se procesa nuevamente a su forma original sin perder calidad, creando un ciclo continuo. En el reciclaje de circuito abierto, el material se reutiliza en un producto diferente, a menudo de menor calidad, que normalmente no se puede reciclar nuevamente, lo que lo convierte en un proceso lineal.
Los sistemas de circuito cerrado requieren una inversión de capital significativamente mayor porque exigen una pureza del material casi perfecta. Para lograr esto, las instalaciones deben instalar costosas tecnologías de clasificación óptica, líneas intensivas de lavado en caliente y maquinaria de extrusión avanzada equipada con filtración de masa fundida fina y desgasificación al vacío. Cualquier contaminación menor puede arruinar la integridad estructural de un producto de circuito cerrado, lo que hace que el control de calidad estricto sea un gasto operativo continuo.


