
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-09 Origen:Sitio


Una mala configuración de los servicios públicos destruirá silenciosamente su equipo de extrusión. Configurar una nueva instalación requiere mucho más que simplemente dejar caer las máquinas sobre el concreto y presionar el botón de inicio. Si carece de energía estable, control preciso de la temperatura del agua y un flujo de aire agresivo, su línea de producción fallará rápidamente. En esta guía, desglosamos la infraestructura de servicios públicos exacta necesaria para mantener las operaciones funcionando con la máxima eficiencia. Domine estos requisitos fundamentales hoy para garantizar que su máquina peletizadora de hebras funcione sin problemas.
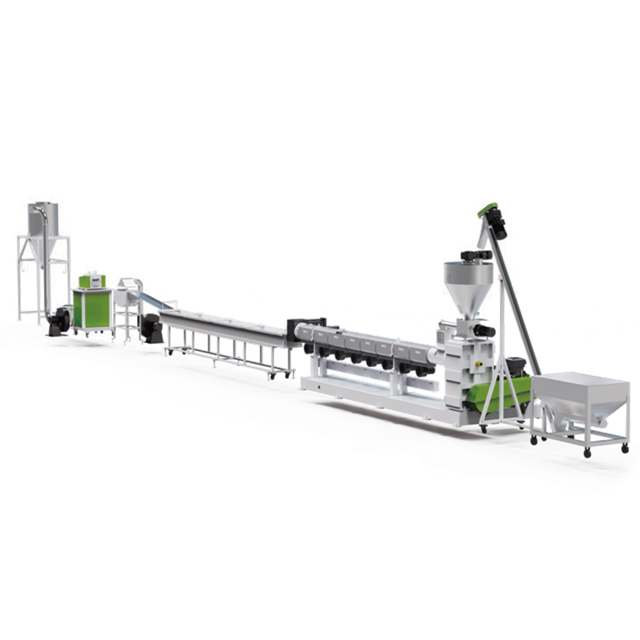
Para comprender verdaderamente los requisitos de servicios públicos de una instalación, primero debe visualizar el flujo de trabajo mecánico en la fábrica. El proceso de peletización de hebras es una operación altamente secuencial. El polímero fundido sale con fuerza del cabezal de una extrusora en forma de hebras brillantes continuas. Estos hilos calientes y semilíquidos se sumergen inmediatamente en un baño de refrigeración con agua donde un rápido intercambio térmico solidifica el plástico. Después de este canal de enfriamiento, los hilos pasan a través de un sistema de cuchillas de aire de alta velocidad diseñado para eliminar la humedad residual de la superficie. Finalmente, las hebras secas son arrastradas agresivamente hacia la cámara de corte mediante rodillos de alimentación motorizados y cortadas en gránulos cilíndricos uniformes mediante un cortador giratorio de alta velocidad.
Para los administradores de instalaciones e ingenieros de proyectos, analizar este flujo de trabajo antes de comprar equipos es absolutamente fundamental. Comprar la maquinaria representa sólo una fracción del coste total del proyecto. Sus gastos operativos dependen en gran medida del consumo de electricidad, agua helada y aire comprimido. Este costo continuo determinará en última instancia su rentabilidad a largo plazo. Si la infraestructura existente de una instalación no puede entregar estas cargas de servicios requeridas, la maquinaria inevitablemente sufrirá frecuentes tiempos de inactividad, desgaste acelerado y una calidad inconsistente del producto final. Mapear con precisión estos requisitos de servicios públicos garantiza una integración perfecta y seguridad operativa.
En todo el sector de procesamiento de polímeros, estamos viendo un cambio masivo hacia una gestión de servicios públicos energéticamente eficiente. Con los crecientes costos globales de la energía, las plantas modernas ya no consideran que el agua helada y el aire comprimido sean recursos infinitos. En cambio, las instalaciones están modernizando los pisos de extrusión antiguos con sensores de monitoreo inteligentes. El seguimiento en tiempo real del consumo de kilovatios-hora y de los caudales de agua permite a los operadores detectar caídas de presión antes de que arruinen un lote. Este enfoque basado en datos convierte los servicios públicos básicos en herramientas activas de control de calidad en lugar de meras ideas de último momento.
La infraestructura eléctrica constituye la columna vertebral indiscutible de cualquier instalación de procesamiento de polímeros. Una máquina cortadora se basa en un funcionamiento continuo y de alto par. Esto hace que la estabilidad eléctrica sea un factor no negociable durante la instalación.
Los peletizadores industriales no pueden funcionar en redes eléctricas residenciales o comerciales ligeras estándar. Exigen una fuente de alimentación trifásica robusta. Dependiendo de la ubicación geográfica de la planta de fabricación, los requisitos de voltaje estándar normalmente se dividen en categorías específicas. Por lo general, verá de 460 V a 480 V a 60 Hz en Norteamérica, o de 380 V a 415 V a 50 Hz en Europa y Asia.
La estabilidad del voltaje es un factor crítico que los gerentes de planta frecuentemente pasan por alto. Los parques industriales suelen experimentar graves fluctuaciones de voltaje durante las horas pico de fabricación. Una caída de voltaje superior al 5 por ciento puede hacer que los motores consuman un amperaje excesivo simplemente para mantener el par requerido. Con el tiempo, esto provoca sobrecalentamiento, degradación prematura del aislamiento y eventual desgaste del motor. Los ingenieros de las instalaciones deben garantizar que los transformadores principales y los interruptores tengan el tamaño correcto para manejar la corriente de irrupción masiva que se experimenta durante el arranque de la máquina.
La carga eléctrica se divide principalmente entre dos componentes de alta resistencia: el motor del rodillo de alimentación y el motor del rotor de corte. La carga total conectada aumenta directamente con la capacidad de procesamiento de la línea. Por ejemplo, una de alta resistencia línea de peletización de plástico equipada con un cortador compactador a menudo exige una potencia de motor principal robusta, que a veces supera los 90 kW a 132 kW, según el tamaño de la extrusora. El propio peletizador consumirá una fracción de esa cantidad, pero la entrega de energía debe permanecer absolutamente ininterrumpida.
| Capacidad de procesamiento | Motor del rodillo de alimentación Motor del rotor estimado | Carga total conectada | estimada |
|---|---|---|---|
| Báscula de laboratorio de 50 a 100 kg por hora | 0,75 kilovatios a 1,5 kilovatios | 1,5 kilovatios a 3,0 kilovatios | 2,25 kilovatios a 4,5 kilovatios |
| Escala media 300 a 500 kg por hora | 2,2 kilovatios a 4,0 kilovatios | 5,5 kilovatios a 11,0 kilovatios | 7,7 kilovatios a 15,0 kilovatios |
| Alto rendimiento 800 a 1200 kg por hora | 5,5 kilovatios a 7,5 kilovatios | 15,0 kilovatios a 30,0 kilovatios | 20,5 kilovatios a 37,5 kilovatios |
Nota: Estas son estimaciones de referencia. Los materiales con mayor dureza Shore o resistencia a la tracción requerirán naturalmente un par de torsión más alto, lo que aumentará las especificaciones de kilovatios del motor.
Los equipos modernos utilizan controladores lógicos programables y variadores de frecuencia para dictar con precisión la velocidad de los rodillos de alimentación y el rotor de corte. Esta precisión a nivel micro dicta la longitud y el peso finales de los gránulos de plástico. Debido a que estas unidades son dispositivos electrónicos altamente sensibles, requieren una conexión a tierra aislada y dedicada. Esto evita que la interferencia electromagnética interrumpa las comunicaciones de señales en toda la fábrica. Además, las instalaciones deben instalar dispositivos de protección contra sobretensiones de grado industrial dentro de los paneles de control para proteger estos costosos microprocesadores de picos de voltaje transitorios.
Mientras que el sistema eléctrico impulsa la violenta acción de corte, el sistema de suministro de agua garantiza que el plástico esté en el estado físico exacto para cortarlo limpiamente. Si las hebras permanecen demasiado calientes, se mancharán y se enrollarán desastrosamente alrededor del rotor de corte. Por el contrario, si se enfrían demasiado rápido, pueden volverse quebradizos y romperse en nubes de polvo excesivo.
La cubeta de enfriamiento es un baño largo de acero inoxidable que recibe las hebras fundidas directamente del troquel. Es obligatoria una circulación de agua continua y turbulenta para eliminar la inmensa carga de calor transferida desde el plástico. El caudal requerido depende completamente del rendimiento de la línea y de la capacidad calorífica específica del polímero que se procesa.
Tomemos como ejemplo una línea de peletización de plástico rígido estándar que procesa polipropileno o polietileno de alta densidad a 500 kilogramos por hora. La necesidad de circulación de agua puede superar fácilmente los 150 a 200 litros por minuto. Los administradores de las instalaciones deben verificar que la infraestructura de tuberías, incluidas las válvulas de entrada y las líneas de retorno, tenga el tamaño adecuado para manejar este volumen sin causar caídas de presión en las operaciones de las plantas vecinas.
Un error notablemente común en la planificación de instalaciones es suponer que el agua del grifo ambiental es suficiente para enfriar. En escenarios industriales rigurosos, el agua del grifo absorbe calor demasiado rápido. Su temperatura base también fluctúa enormemente con los cambios de estación. Para mantener un proceso de extrusión constante durante todo el año, las instalaciones deben utilizar enfriadores de agua industriales.
Estos sistemas de circuito cerrado mantienen el agua de refrigeración a un punto de ajuste de temperatura preciso, que normalmente oscila entre 20 grados y 40 grados Celsius. El procesamiento de PET, por ejemplo, requiere gradientes de temperatura muy específicos para gestionar la cristalización, lo que exige un rendimiento del enfriador excepcionalmente preciso. Naturalmente, el enfriador en sí agregará una carga eléctrica significativa a la instalación, que debe tenerse en cuenta en los cálculos maestros de servicios públicos.
La calidad del agua impacta directamente tanto en la longevidad del equipo como en la pureza del producto final. El agua dura caracterizada por altas concentraciones de calcio y magnesio inevitablemente causará acumulación de sarro en la cubeta de enfriamiento y los rodillos guía. Esta incrustación puede desprenderse y contaminar los gránulos finales, haciéndolos completamente inadecuados para aplicaciones de moldeo por inyección de alta gama.
Las instalaciones deben implementar sistemas básicos de filtración y ablandamiento de agua. Se recomienda encarecidamente instalar un filtro en línea de 50 micrones para capturar finos microscópicos de plástico, polvo y desechos ambientales antes de que el agua vuelva a circular en el enfriador. Esta simple adición evita que los delicados intercambiadores de calor dentro del enfriador se obstruyan.
El aire comprimido, a menudo denominado la cuarta utilidad en la fabricación, es un requisito igualmente vital. Los sistemas neumáticos dictan tanto el funcionamiento físico del equipo como el contenido de humedad final de los gránulos de polímero.
Antes de que las hebras de plástico enfriadas entren en la cámara de corte de una de alta velocidad máquina peletizadora de plástico , deben estar completamente libres de humedad en la superficie. Si los hilos están mojados, la humedad actúa como un lubricante no deseado y hace que los rodillos de alimentación de poliuretano se resbalen. Este deslizamiento da como resultado longitudes desiguales de los gránulos, cortes angulares y finos excesivos. Además, la humedad atrapada dentro de los gránulos finales puede causar graves defectos estructurales cuando el material finalmente se funde para moldearlo.
Para evitar esto, se instalan cuchillas de aire de alta eficiencia en el extremo terminal del canal de refrigeración por agua. Estos dispositivos requieren un suministro constante y agresivo de aire comprimido. Los administradores de las instalaciones deben asegurarse de que el compresor de aire de la fábrica pueda entregar el caudal volumétrico requerido, generalmente medido en pies cúbicos por minuto. Un sistema de cuchilla de aire industrial generalmente requiere una presión de aire operativa de 6 a 8 bar. Una caída en la presión del aire debido a compresores de tamaño insuficiente comprometerá inmediatamente el proceso de secado.
Además del secado, se utiliza aire comprimido para accionar los cilindros neumáticos que controlan los rodillos de alimentación superiores. Estos cilindros aplican una presión precisa hacia abajo para agarrar las hebras de plástico, empujándolas hacia las palas del rotor a una velocidad constante. Si camina por el suelo y escucha el distintivo silbido de un sello neumático con fugas, ya está perdiendo dinero. Ese sonido se traduce directamente en una pérdida de presión de alimentación y una caída inmediata en la calidad del corte.
Para que estas válvulas neumáticas funcionen de manera confiable, el aire público debe cumplir con estrictos estándares de calidad del aire industrial. El aire comprimido debe estar impecablemente limpio, seco y libre de aceite. La humedad o el aceite del compresor que pasa por alto el sistema de filtración degradarán químicamente los sellos de goma internos de los cilindros neumáticos. Las instalaciones deben instalar secadores de aire desecantes exclusivos y filtros coalescentes directamente en las líneas de aire que alimentan el equipo.
La huella del equipo y la orientación espacial son consideraciones críticas de servicios públicos que impactan directamente la eficiencia operativa y la seguridad del piso. El diseño adecuado de las instalaciones evita frustrantes cuellos de botella en la producción y reduce drásticamente el tiempo de inactividad por mantenimiento.
La peletización de hebras depende inherentemente de un proceso de extrusión lineal. La distancia física entre el cabezal de la extrusora, el canal de refrigeración por agua, la cuchilla de aire y el cortador se debe calcular cuidadosamente en función de las propiedades térmicas del polímero y la velocidad general de la línea.
Los polímeros altamente cristalinos pueden requerir canales de enfriamiento prolongados para solidificarse por completo, lo que requiere una huella en línea recta más larga en el piso de la fábrica. El equipo debe estar perfectamente alineado para evitar que los hilos se crucen o superpongan en el baño de agua, lo que provoca atascos inmediatos en el rodillo de alimentación. Los ingenieros también deben asignar suficiente espacio libre alrededor de la cámara de corte. Dejar entre 1,5 y 2 metros de espacio abierto permite un acceso seguro para el mantenimiento para los reemplazos rutinarios de las palas del rotor.
El funcionamiento de una artesa de refrigeración por agua implica un inevitable arrastre de agua, salpicaduras ocasionales y drenajes periódicos para una limpieza profunda. Los suelos de hormigón planos estándar son una pesadilla en este entorno. La instalación debe estar equipada con desagües de piso estratégicamente ubicados o sistemas de zanjas con rejilla ubicados directamente debajo del canal de enfriamiento.
Además, el piso debe estar recubierto con un acabado epoxi resistente al agua de grado industrial. Si el epoxi no es químicamente resistente a los aditivos poliméricos, se desprenderá rápidamente. Una pendiente adecuada del piso, generalmente de 1 a 2 por ciento hacia los desagües, garantiza que cualquier agua de refrigeración derramada sea evacuada inmediatamente. Esto mitiga los graves riesgos de resbalones y caídas para sus operadores.
Cuando el plástico fundido a una temperatura de entre 200 y 300 grados Celsius sale del molde y entra en contacto violentamente con el agua de enfriamiento, genera vapor espeso y compuestos orgánicos volátiles potencialmente peligrosos. La instalación debe proporcionar campanas extractoras elevadas adecuadas o brazos de ventilación localizados para extraer estas emisiones. No controlar el calor ambiental y los vapores da como resultado un entorno respiratorio inseguro para los operadores y provoca que se acumule condensación dañina en los paneles de control eléctrico.
Una máquina cortadora no funciona en vacío. Sus requisitos de utilidad deben calcularse de manera integral como parte del proceso de extrusión más amplio. Una integración adecuada garantiza que ningún equipo priva a otro de la energía, el agua o el aire necesarios.
Al actualizar una instalación, los funcionarios de adquisiciones deben decidir si vincular el nuevo equipo a un sistema centralizado de servicios públicos de la planta o utilizar unidades dedicadas descentralizadas. Los servicios públicos descentralizados, como un enfriador de agua portátil exclusivo y un compresor de aire localizado, a menudo proporcionan un control superior del proceso. Un enfriador exclusivo garantiza que la temperatura del agua en el canal de enfriamiento no se vea afectada por el funcionamiento de otra maquinaria pesada en otras partes de la planta.
Las líneas de producción modernas requieren una integración eléctrica avanzada. Los accionamientos del peletizador deben comunicarse sin problemas con el controlador lógico principal de la extrusora. Esto requiere la instalación de cables de comunicación blindados dedicados para evitar interferencias electromagnéticas de líneas eléctricas de alto voltaje cercanas.
Específicamente, si la extrusora aumenta su velocidad de salida, el controlador debe indicar automáticamente a los rodillos de alimentación posteriores que aceleren proporcionalmente. Los servicios de parada de emergencia también deben estar conectados entre sí. Si el cortador se atasca, el sistema debe apagar instantáneamente el extrusor para evitar que el plástico peligrosamente caliente se acumule en el cabezal del troquel.
Incluso con equipos de primera calidad, los descuidos de la instalación de servicios públicos pueden perjudicar gravemente la capacidad de producción. Los ingenieros y administradores de instalaciones deben permanecer muy atentos a los siguientes errores comunes.
Uno de los errores más frecuentes es calcular la capacidad del compresor de aire de la instalación basándose estrictamente en cilindros neumáticos, ignorando por completo el enorme consumo de aire de las cuchillas de aire. Cuando el compresor de aire tiene un tamaño insuficiente, la línea experimenta caídas de presión devastadoras. Esto da como resultado un flujo de aire débil en la estación de secado, dejando las hebras empapadas. Estas hebras húmedas provocan que los rodillos de alimentación se resbalen, los pellets se deformen y, eventualmente, se dañen las cuchillas.
Colocar el equipo lejos del centro de control del motor principal sin aumentar el tamaño de los cables de alimentación conduce inevitablemente a una caída de tensión. Cuando un motor clasificado para 480 V recibe solo 440 V debido a un largo recorrido del cable, consumirá una corriente excesiva para compensar. Este exceso de corriente genera un calor extremo, degradando rápidamente el aislamiento interno del motor. Los ingenieros eléctricos deben calcular el calibre exacto del cable basándose tanto en la carga de amperaje máximo como en la distancia física desde la fuente de energía.
Depender del agua del grifo ambiental o de un enfriador muy pequeño es un punto crítico de falla. El enfriador debe tener un tamaño específico para soportar la carga térmica del polímero que se procesa. Si el calor del plástico extruido excede la capacidad de enfriamiento del enfriador, la temperatura del baño de agua aumentará constantemente durante todo el turno. Con el tiempo, el agua se calienta demasiado para solidificar el núcleo de las hebras. Hilos suaves y semifundidos se mancharán las cuchillas de corte, provocando un atasco catastrófico en la máquina que requiere horas de tediosa limpieza manual.
Una máquina peletizadora de hebras de alto rendimiento necesita utilidades exactas para funcionar bien. La potencia adecuada, la refrigeración por agua precisa y el secado agresivo del aire evitan costosos tiempos de inactividad en las instalaciones. Siempre audite la capacidad de servicios públicos actual de su planta antes de finalizar la compra de equipos. Hacer coincidir su infraestructura con su maquinaria garantiza el éxito operativo a largo plazo. ¿Listo para actualizar su piso de extrusión? Evalúe la capacidad de su servicio público hoy y explore opciones de equipos confiables y líderes en la industria en Jwell Recycling para redactar un plan de producción a prueba de balas para su próximo proyecto.
El tamaño del cable depende completamente de la carga total de kilovatios conectados de la máquina y de la distancia desde el panel de alimentación principal. Es posible que una unidad de laboratorio pequeña solo requiera cable estándar de calibre 10, mientras que una línea industrial de alto rendimiento con un consumo de 30 kW o más requerirá cableado industrial de alta resistencia. Consulte siempre a un ingeniero eléctrico certificado para calcular el calibre exacto y evitar caídas de voltaje peligrosas y sobrecalentamiento.
La carga de enfriamiento se calcula determinando la capacidad calorífica específica del polímero, la velocidad de rendimiento de extrusión en kilogramos por hora y la caída de temperatura requerida desde el cabezal del troquel hasta la cámara de corte. Este cálculo dicta el kilovatio o tonelaje exacto requerido para su enfriador de agua industrial. Un tamaño insuficiente de esta métrica garantiza hebras sobrecalentadas y atascos en la máquina.
El consumo de energía varía significativamente según la capacidad de producción. Una unidad pequeña a escala de laboratorio podría requerir sólo de 2 a 5 kW de energía eléctrica. Por el contrario, una máquina industrial que procesa 1.000 kilogramos por hora puede requerir de 15 kW a 30 kW o más, estrictamente para accionar el rotor de corte de alto par y los motores de alimentación. Esto no tiene en cuenta la energía adicional requerida por los equipos de cribado o envasado posteriores.
Si bien puede ser posible para experimentos de laboratorio muy pequeños y de corta duración, las configuraciones industriales requieren estrictamente un sistema de agua fría de circuito cerrado. La temperatura del agua del grifo varía según la estación y puede estar demasiado caliente en verano para enfriar adecuadamente las hebras en un entorno de producción de alto rendimiento. El agua fría constante garantiza una cristalización constante de los pellets.
El aire comprimido cumple dos funciones principales. Primero, acciona la cuchilla de aire, que sopla o aspira con fuerza el agua de las hebras de plástico antes de cortarlas. En segundo lugar, opera los cilindros neumáticos que mantienen una presión descendente constante y ajustable sobre los rodillos de alimentación superiores, asegurando que las hebras sean arrastradas uniformemente hacia la cámara de corte.
Los hilos húmedos actúan como una superficie lubricada, lo que hace que los rodillos de alimentación pierdan su agarre y resbalen. Esto da como resultado longitudes de pellets desiguales y cortes de mala calidad. Además, la humedad excesiva retenida en los gránulos finales puede provocar defectos estructurales, huecos o burbujas en los productos moldeados finales, lo que hace que la utilidad del secado al aire sea increíblemente importante para el control de calidad.
Sí, es muy recomendable disponer de suelos de hormigón armado capaces de soportar vibraciones industriales continuas. El piso debe estar recubierto con un acabado epóxico resistente al agua y químicamente resistente para proteger la subbase de concreto. Lo más importante es que el diseño debe estar equipado con sistemas de zanjas o drenaje de piso adecuados para gestionar de manera segura el arrastre de agua y los derrames de mantenimiento del baño de enfriamiento.


