
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-22 Origen:Sitio


¿Confías en la pantalla de temperatura de tu extrusora? Imagine un escenario típico en una fábrica. Un operador marca parámetros de calefacción precisos. Naturalmente, suponen que el plástico fundido que fluye en el interior coincide con los números brillantes en el panel de control. Esta suposición es una trampa operativa costosa. Depender únicamente de las lecturas externas del barril crea una realidad frustrante. Degrada el plástico, arruina la calidad de los pellets y paraliza gravemente el rendimiento de la línea.
En el competitivo sector del reciclaje de plástico, asumir que la temperatura del metal es igual a la temperatura del material es un error fundamental. Las tendencias recientes de la industria resaltan un cambio masivo hacia el monitoreo reológico en línea. Las instalaciones de reciclaje modernas están abandonando rápidamente los ajustes empíricos basados en sensaciones en favor de la elaboración de perfiles de fusión basados en datos. El análisis de mercado muestra que incluso una desviación mínima de cinco grados Celsius en la temperatura real de la masa fundida altera drásticamente la viscosidad del polímero. El monitoreo preciso en tiempo real ya no es opcional; es un requisito básico para mantener la rentabilidad.
Dominar la diferencia crucial entre estas dos métricas térmicas le permite eliminar inconsistencias materiales. Aprenderá exactamente por qué estas temperaturas divergen y cómo optimizar su equipo para lograr la máxima eficiencia.
Para lograr una extrusión estable, los operadores deben comprender primero que el calor mostrado en un panel de control estándar no refleja automáticamente el estado del polímero dentro de la máquina. Estas dos métricas representan ubicaciones físicas y fuentes térmicas completamente diferentes.
| Medición | de fuente térmica | métrica Ubicación | Función operativa |
|---|---|---|---|
| Temperatura del barril | Bandas calentadoras eléctricas externas y ventiladores de refrigeración. | Montaje empotrado dentro de la pared del cilindro de acero | Actúa como punto de ajuste objetivo digital para el controlador. |
| Temperatura de fusión | Fricción de corte mecánico y calor interno del polímero. | Núcleo del flujo de plástico fundido mediante sondas de inmersión | Dicta la viscosidad en tiempo real y la calidad final del pellet |
La temperatura del barril refleja el nivel de calor del cilindro de acero exterior. Las bandas calefactoras eléctricas externas suministran este calor, mientras que los ventiladores de refrigeración o las camisas de agua lo regulan. En la automatización industrial, esta métrica actúa estrictamente como un punto de ajuste objetivo programado en el controlador lógico programable. Cuando configura una zona específica a 200 grados Celsius, simplemente le está indicando a la máquina que mantenga la carcasa metálica a esa temperatura exacta. El acero y el plástico poseen propiedades térmicas muy diferentes. Por lo tanto, el punto de ajuste es sólo una línea base. Nunca garantiza el estado interno real del material.
Por el contrario, la temperatura de fusión es la temperatura real en tiempo real del polímero a medida que viaja a través de los canales del tornillo y sale del cabezal del troquel. Este es el calor exacto que realmente experimenta el plástico. Dicta la viscosidad, el caudal y la integridad estructural de los gránulos reciclados. Los polímeros son notoriamente malos conductores térmicos. En consecuencia, el núcleo de la corriente fundida que viaja por el canal del tornillo puede estar drásticamente más caliente o más frío en comparación con la pared metálica que lo recubre. La gestión de esta métrica específica sigue siendo el estándar definitivo para el control de calidad en la extrusión.
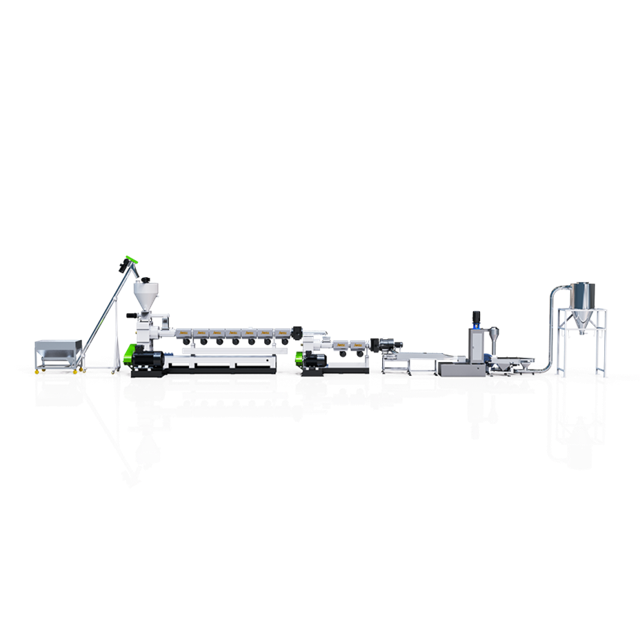
La discrepancia entre lo que lee la máquina y lo que experimenta el plástico está profundamente arraigada en la física del procesamiento de polímeros. Comprender estos mecanismos mecánicos es esencial para un control preciso del proceso.
La física fundamental de la extrusión dicta que los calentadores externos no realizan la mayor parte de la fusión. A medida que el tornillo gira, su geometría diseñada comprime y corta violentamente las escamas de plástico sólido. Esta intensa energía mecánica se convierte directamente en energía térmica. Los ingenieros se refieren a este proceso como disipación viscosa o calentamiento por cizallamiento. A altas velocidades del tornillo, el plástico genera una enorme cantidad de su propio calor interno. Es muy común que la temperatura real de fusión supere el punto de ajuste del barril entre 10 y 30 grados Celsius. Esto inactiva temporalmente los calentadores externos mientras el polímero continúa sobrecalentándose por pura fricción.
La ubicación del hardware también genera esta peligrosa discrepancia. Los sensores de temperatura estándar suelen estar integrados en lo profundo del cilindro metálico, al ras de la pared interior. Debido a que el acero es un excelente conductor térmico, estos sensores informan con precisión la temperatura del metal. El plástico, sin embargo, actúa como aislante térmico. Un sensor de descarga podría leer unos perfectos 200 grados Celsius en la pared, mientras que el núcleo aislado del plástico fundido ha aumentado a 230 grados debido al corte interno. Sin sondas especializadas que sobresalgan directamente en el flujo, este severo pico interno permanece completamente invisible para el operador.
La velocidad a la que el material se mueve a través de una máquina peletizadora de plástico altera significativamente la absorción de calor. Esta duración se conoce como tiempo de residencia. Si el rendimiento es bajo y la velocidad del tornillo es lenta, el plástico pasa más tiempo absorbiendo calor conductor del cilindro. Esto acerca las temperaturas de la masa fundida y del barril. Por el contrario, a altos rendimientos, el material se mueve rápidamente. Depende casi por completo del cizallamiento mecánico para fundir. Este rápido movimiento amplía drásticamente la brecha entre el punto de ajuste del barril y la realidad real del fundido.
Operar una línea de extrusión con métricas térmicas desalineadas conduce a fallas en cascada. Estos problemas se manifiestan tanto en la degradación de la calidad del material como en la falta de confiabilidad mecánica en la fábrica. El impacto comercial es inmediato y costoso.
Cuando la temperatura interna de la masa fundida excede los límites de procesamiento seguro del polímero, la degradación térmica comienza inmediatamente. Esto sucede incluso si la temperatura del cañón parece perfectamente normal en la pantalla de control. Las largas cadenas de polímeros se rompen mediante oxidación y escisión de cadenas. En términos prácticos, esto da como resultado gránulos reciclados que son quebradizos, estructuralmente débiles y muy descoloridos. A menudo adquieren un tinte amarillento o pardusco. Para las instalaciones de reciclaje posconsumo, los pellets degradados limitan gravemente el valor de reventa del producto final.
Por otro lado, si la temperatura de fusión es demasiado baja a pesar de los altos puntos de ajuste del cilindro, el núcleo de la corriente de polímero permanece parcialmente sólido. Estas partículas no fundidas viajan río abajo y obstruyen rápidamente el cambiador de malla. Esto provoca peligrosos picos de presión. Además, una fusión inconsistente conduce a un aumento repentino. El aumento repentino es un fenómeno en el que el flujo de plástico en la cara del troquel pulsa de manera desigual. Hace que el corte continuo bajo el agua o en anillos de agua sea casi imposible de realizar.
Las temperaturas fluctuantes de la masa fundida causan directamente variaciones en la viscosidad del polímero. Cuando la masa fundida está demasiado caliente, la viscosidad cae. El plástico fluye demasiado rápido, lo que da como resultado gránulos manchados, de gran tamaño o aglomerados. Cuando la masa fundida está demasiado fría, la alta viscosidad restringe el flujo, lo que genera gránulos de tamaño insuficiente o irregulares. Mantener un delta estrecho entre la temperatura de fusión esperada y real es la única forma comprobada de garantizar dimensiones uniformes de los pellets.
Cerrar la brecha entre los puntos de ajuste digitales y la realidad física requiere una combinación de hardware apropiado y ajustes operativos informados. Los operadores deben mirar más allá de la pantalla brillante.
Para controlar la masa fundida, primero debes medirla con precisión. La mejor práctica de la industria es instalar termopares de fusión por inmersión dedicados. A diferencia de los sensores de lavado, las sondas de fusión sobresalen físicamente varios milímetros en la corriente de polímero. Por lo general, se colocan justo antes del cambiador de pantalla o dentro del adaptador del cabezal de troquel. Al medir el núcleo del flujo en lugar de la pared metálica, los operadores obtienen un punto de datos preciso que refleja el verdadero estado térmico del plástico.
Un error operativo común es intentar reducir una temperatura de fusión alta simplemente bajando los calentadores del barril. Debido a que el 80 por ciento del calor proviene del corte, reducir el punto de ajuste del cilindro a menudo no tiene ningún efecto si el tornillo todavía gira a altas velocidades. Si la temperatura de fusión es críticamente alta, el consejo práctico más eficaz es reducir la velocidad del tornillo. Bajar las revoluciones por minuto reduce inmediatamente la fricción mecánica. Esto permite que el polímero se enfríe naturalmente hasta el objetivo deseado.
Una línea de extrusión bien diseñada elimina activamente el exceso de calor cortante. Sopladores de aire de alta capacidad o camisas de refrigeración por agua de circuito cerrado envuelven zonas específicas del cañón. Cuando el controlador detecta que el calor cortante ha empujado la masa fundida más allá del punto de ajuste, activa estos sistemas de enfriamiento. La refrigeración por agua es especialmente agresiva. A menudo se requiere para materiales que generan fricción extrema, manteniendo el delicado equilibrio térmico sin necesidad de que el operador ralentice drásticamente la producción.
Las diferentes estructuras poliméricas exigen estrategias de gestión térmica completamente diferentes. Lo que funciona perfectamente con películas blandas de polietileno de baja densidad provocará graves puentes y degradación en el material triturado rígido.
El procesamiento de escamas rígidas presenta desafíos térmicos únicos. Las escamas de polietileno de alta densidad y polipropileno rígido resisten la compresión en la sección de alimentación. Esta resistencia genera cantidades masivas de fricción mecánica y calor cortante localizado muy temprano en el proceso de extrusión. Si no se controla esta fricción inicial, el plástico se derretirá prematuramente y formará un puente en la garganta de alimentación, deteniendo la producción por completo. Por lo tanto, es esencial utilizar un sistema de peletización especializado para plástico rígido . Estos sistemas avanzados están diseñados con relaciones específicas de longitud a diámetro que van de 30 a 36, combinados con tornillos bimetálicos diseñados para contrarrestar la rápida acumulación de calor.
Para combatir el calentamiento por cizallamiento temprano, los operadores experimentados utilizan un perfil de temperatura inverso para plásticos rígidos. En lugar del tradicional perfil plano o ascendente, la zona de alimentación está mucho más fría. Esto evita la fusión prematura y garantiza un mecanismo de transporte sólido. Los puntos de ajuste de temperatura se aumentan gradualmente en la zona de compresión y luego se reducen nuevamente en la zona de medición para estabilizar la temperatura final de la masa fundida antes de que llegue a la matriz. Este perfilado específico aprovecha el corte mecánico de la máquina en lugar de combatirlo.
Si bien la habilidad del operador es vital, la base para la estabilidad térmica depende en gran medida de la ingeniería del propio equipo de extrusión. La maquinaria obsoleta suele tener dificultades para gestionar la compleja interacción de la fricción y el calor. La maquinaria moderna mitiga automáticamente estos desajustes de temperatura.
Las máquinas heredadas dependen de termostatos básicos de encendido y apagado. Esto provoca graves sobrepasos de temperatura. Las líneas de extrusión modernas cuentan con controladores avanzados equipados con algoritmos inteligentes proporcionales integrales derivados. Estos sistemas calculan continuamente la tasa de cambio de temperatura. Pulsan automáticamente las bandas calefactoras y los ventiladores de refrigeración en microajustes. Esta lógica predictiva mantiene la temperatura del barril estrechamente alineada con la temperatura de fusión.
La causa fundamental del calor cortante excesivo suele ser un tornillo genérico mal diseñado. Los fabricantes de alta calidad diseñan geometrías de tornillos personalizadas adaptadas a polímeros específicos. Al optimizar las profundidades del canal y los tramos de la barrera, el tornillo derrite suavemente el plástico mediante una compresión controlada en lugar de una fricción de fuerza bruta. Un tornillo bien diseñado minimiza el corte innecesario. Garantiza que la temperatura de fusión final se mantenga notablemente cerca del punto de ajuste del barril.
Para plásticos altamente contaminados o ricos en humedad, las extrusoras de una sola etapa a menudo tienen dificultades para mantener la temperatura y al mismo tiempo ventilar los gases. La actualización a una de dos etapas línea de peletización de plástico divide la carga de trabajo de procesamiento entre dos extrusoras separadas. La extrusora primaria funciona a velocidades más altas para fundir y filtrar el material. La extrusora secundaria más grande funciona a una velocidad más lenta y fría. A menudo integrada con un cortador compactador para la densificación inicial, esta separación permite una desgasificación agresiva y una reducción precisa de la temperatura de fusión antes del corte final. El resultado es una estabilidad dimensional absoluta.
Incluso con maquinaria avanzada, las variaciones en la densidad aparente de la materia prima o las condiciones ambientales de la fábrica causan anomalías térmicas. La utilización de un enfoque estructurado de resolución de problemas ayuda a aislar rápidamente la causa raíz.
Cuando el plástico que sale del troquel humea, está descolorido o tiene una consistencia acuosa, el principal culpable es el calentamiento excesivo. La fricción mecánica genera energía térmica más rápido de lo que el sistema de enfriamiento del cañón puede extraerla. Para resolver esto, reduzca inmediatamente la velocidad del tornillo para reducir la fricción. A continuación, revise el cambiador de pantalla en busca de obstrucciones. Una contrapresión severa obliga al tornillo a trabajar demasiado, generando un calor localizado masivo.
Si el controlador indica que los calentadores están funcionando a su máxima potencia pero la masa fundida permanece fría, el polímero no está absorbiendo suficiente calor. Es posible que observe partículas turbulentas o no fundidas en la cara del troquel. Primero, inspeccione los termopares para asegurarse de que estén asentados de forma segura y que no indiquen aire ambiente. Si el hardware funciona correctamente, aumente ligeramente la velocidad del tornillo. La introducción de más fricción mecánica ayuda a elevar la temperatura del núcleo fundido cuando el calentamiento conductivo es insuficiente.
Una lectura de temperatura de fusión inestable que oscila hacia arriba y hacia abajo conduce directamente a tamaños de pellets desiguales. La alimentación inconsistente del material o la formación de puentes en la tolva frecuentemente causan este problema. Asegúrese de que el material de entrada tenga una densidad aparente uniforme. Si la alimentación es estable, vuelva a sintonizar los parámetros de control en su panel. Los ajustes demasiado agresivos a menudo hacen que los calentadores y refrigeradores se sobrecompensen constantemente.
Comprender la diferencia fundamental entre las temperaturas de la masa fundida y del barril no es negociable para producir pellets reciclados de alta calidad. Si bien el punto de ajuste del barril proporciona un objetivo digital, la temperatura de fusión real dicta la realidad física de su producto final. Debido a que la fricción interna cambia todo dentro del barril, los operadores deben confiar en sondas de fusión precisas en lugar de solo lecturas externas de metal.
En última instancia, si bien la vigilancia operativa es crucial, una maquinaria confiable proporciona la mejor base para el éxito. Los sensores modernos y los controles avanzados previenen activamente la degradación severa del material. Si lucha constantemente contra fluctuaciones de temperatura y resultados degradados, actualizar su equipo es el paso más definitivo hacia un mejor control térmico. Para las instalaciones que buscan maximizar la eficiencia del reciclaje y garantizar una calidad uniforme de los pellets, la exploración de soluciones de extrusión avanzadas de líderes confiables de la industria como Jwell proporciona la base de ingeniería necesaria para eliminar las inconsistencias térmicas de una vez por todas.
No. La temperatura del barril solo indica el calor de la carcasa metálica externa. Debido a que el plástico es un excelente aislante térmico, el calor aplicado al exterior del cilindro no se transfiere instantánea o uniformemente al centro del flujo de polímero. Debe utilizar una sonda de fusión dedicada para conocer la temperatura real que está experimentando el plástico. Depender únicamente de las lecturas del cañón a menudo conduce a una degradación del material no detectada.
El calentamiento por cizalla es la energía térmica generada por la fricción mecánica del tornillo extrusor. A medida que el tornillo gira, comprime y fuerza el plástico sólido contra la dura pared de acero del cañón. Esta intensa acción mecánica crea fricción, que se convierte directamente en calor. En la mayoría de las operaciones de extrusión modernas, el calentamiento por cizalla proporciona hasta el 80 por ciento de la energía total necesaria para fundir el plástico. Esto lo convierte en un factor mucho más dominante que las bandas calentadoras eléctricas externas.
Los plásticos rígidos generan una fricción de corte excepcionalmente alta debido a su resistencia estructural a la compresión. Si la velocidad del tornillo se ajusta demasiado alta, la fricción mecánica bombeará calor continuamente al polímero. Debido a que el plástico genera su propio calor interno, bajar los calentadores externos del barril tendrá poco o ningún efecto. Para detener el sobrecalentamiento, debe reducir la velocidad del tornillo o disminuir la contrapresión en el cambiador de malla para reducir las fuerzas de corte mecánicas.
Si bien los parámetros exactos varían según el polímero específico y los requisitos de rendimiento, los operadores generalmente intentan mantener la temperatura de fusión real entre 5 y 15 grados Celsius del punto de ajuste objetivo del barril. Una desviación mayor que esto indica que el proceso está desequilibrado. Si la masa fundida está drásticamente más caliente, se está produciendo un cizallamiento excesivo. Si hace mucho más frío, es posible que el tiempo de residencia sea insuficiente. Mantener este delta ajustado garantiza una viscosidad óptima y la máxima estabilidad del pellet.
El diseño del tornillo es el factor principal para determinar cuánta fricción mecánica se aplica al plástico. Un tornillo con un canal muy profundo aplica menos cizallamiento, lo que da como resultado una masa fundida más fría. Un tornillo con un canal poco profundo o paletas de barrera agresivas aplica una compresión intensa, generando grandes cantidades de calor cortante. El uso de un tornillo genérico para todos los materiales a menudo provoca picos de temperatura incontrolables. Se requieren geometrías personalizadas para equilibrar la capacidad de fusión con la estabilidad térmica.
La ubicación más precisa para medir la temperatura de la masa fundida es directamente en el centro del flujo de polímero, justo antes de que el material ingrese al cambiador de malla o al cabezal de troquel. El uso de un termopar de inmersión que sobresale en la corriente de fusión garantiza que esté leyendo la temperatura central del plástico, en lugar del calor conductor del adaptador de acero circundante.


