
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-14 Origen:Sitio


¿Sabía que las opciones de extrusión definen esencialmente los márgenes de beneficio de una instalación de reciclaje? Elegir la maquinaria incorrecta puede perjudicar gravemente sus resultados. A menudo genera facturas de energía excesivas y constantes dolores de cabeza por mantenimiento. Los gerentes de planta frecuentemente se encuentran luchando para navegar en el complejo mercado de equipos, divididos entre especificaciones contradictorias y argumentos de venta agresivos.
Podemos desmitificar este proceso explorando a fondo los sistemas de extrusión de un solo tornillo. En esta guía completa, descubrirá sus principios de funcionamiento básicos y sus beneficios empíricos. Verá exactamente por qué siguen siendo los caballos de batalla indiscutibles de las operaciones modernas de recuperación de plástico.
Si pisa el piso de cualquier planta de reciclaje bulliciosa, probablemente escuchará el zumbido constante y rítmico de una extrusora de un solo tornillo. Esta maquinaria actúa como motor de transición de fase de cualquier máquina granuladora de plástico estándar . Toma materias primas plásticas sólidas irregulares, como escamas rígidas o triturados esponjosos, y las transforma en un polímero fundido continuo y homogéneo. Luego, este plástico viscoso se fuerza a pasar a través de un troquel de precisión para crear formas específicas. La brillantez de la ingeniería reside enteramente en su simplicidad: un singular tornillo giratorio alojado dentro de un cilindro cilíndrico robusto y calentado.
El flujo de trabajo operativo de este equipo es un acto de equilibrio termodinámico y mecánico continuo. Generalmente se divide en tres acciones principales: transporte de sólidos, fusión y bombeo. A medida que el material plástico en bruto cae en cascada desde la tolva hacia la garganta de alimentación, el tornillo giratorio agarra el material y lo empuja hacia adelante a lo largo del barril.
En lugar de depender únicamente del calor externo, la fricción generada entre las partículas de plástico, la superficie del tornillo y la pared del cilindro crea un intenso cizallamiento mecánico. Esta energía de corte, complementada con energía térmica externa de bandas calentadoras eléctricas, derrite gradualmente el polímero. La propia fricción mecánica proporciona la gran mayoría del calor necesario para la fusión. Esta generación de calor interna optimiza drásticamente el consumo total de energía durante los funcionamientos continuos.
Para lograr una masa fundida perfectamente estable sin degradar el plástico, el tornillo está diseñado con zonas geométricas distintas. Cada zona realiza una función física específica para garantizar un flujo de material óptimo.
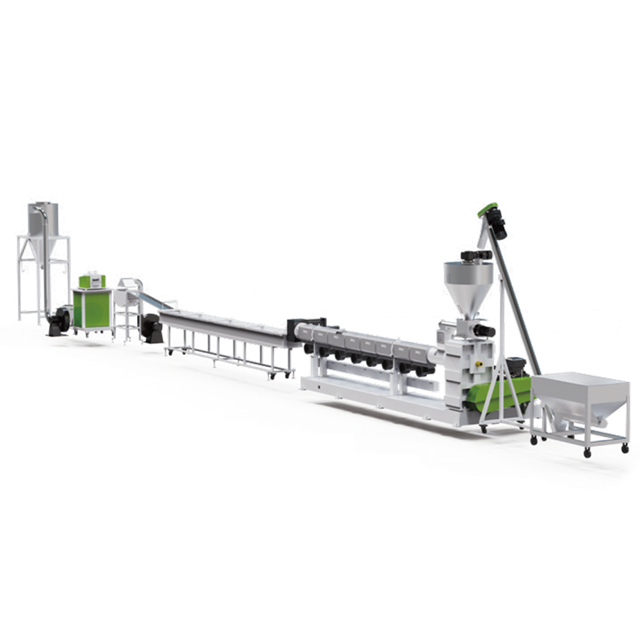
Las mejoras de capital requieren una evaluación cuidadosa. Debe comprender las ventajas específicas de la maquinaria elegida para tomar una decisión rentable. Estas máquinas dominan la industria del reciclaje por varias razones empíricas, que van desde métricas financieras superiores hasta una confiabilidad mecánica robusta.
Si observamos las recientes tendencias mundiales de fabricación, el sector del reciclaje de plástico está experimentando un cambio masivo hacia la optimización energética. Los crecientes costos globales de la energía están obligando a los directores de plantas a examinar de cerca el consumo de energía específico. Los datos del mercado indican una preferencia renovada por las configuraciones de un solo tornillo en lugar de las configuraciones de múltiples tornillos altamente complejas para la reducción de volumen estándar. Su termodinámica optimizada se alinea perfectamente con los mandatos de sostenibilidad modernos, ofreciendo un alto rendimiento con una huella de carbono significativamente menor.
El beneficio más inmediato de seleccionar una configuración de un solo tornillo es su relación costo-rendimiento altamente favorable. En comparación con las alternativas complejas de doble tornillo, estas máquinas requieren un gasto de capital inicial significativamente menor. Esta asequibilidad se debe principalmente al diseño menos complicado de la caja de cambios y a la simplicidad de fabricación al mecanizar un solo tornillo y cilindro.
Los costos operativos diarios también son notablemente más bajos. Debido a que el sistema depende en gran medida de la fricción interna para generar calor de fusión, el consumo de energía sigue siendo muy eficiente para los polímeros estándar. Para los directores técnicos que calculan el retorno de la inversión, la combinación de un precio de compra inicial más bajo y un gasto energético diario reducido acelera rápidamente el punto de equilibrio.
Los entornos industriales se benefician enormemente de los equipos que no requieren procedimientos operativos demasiado complejos. El diseño sencillo de estas extrusoras se traduce directamente en simplicidad operativa en la fábrica. Los sistemas de control generalmente se centran en unas pocas variables críticas: zonas de temperatura del barril, velocidad de rotación del tornillo y presión de fusión del troquel.
La dinámica de fluidos interna es menos caótica que la de los sistemas multitornillo. Los operadores requieren una formación menos especializada para utilizar la maquinaria de forma eficaz. Solucionar problemas de variaciones del proceso, como fluctuaciones de salida o picos repentinos de temperatura, es mucho más intuitivo. Esta simplicidad inherente reduce la probabilidad de errores catastróficos del operador y minimiza el tiempo de inactividad de producción innecesario.
La complejidad mecánica es a menudo enemiga del tiempo de actividad. Una de las principales ventajas de esta tecnología es su gran durabilidad. Con un solo eje giratorio, hay inherentemente menos piezas móviles, cojinetes y sellos entrelazados que puedan fallar bajo tensión. La caja de cambios solo necesita accionar un único eje, lo que reduce significativamente la tensión mecánica interna y el desgaste a largo plazo.
Cuando se requiere un mantenimiento de rutina, los procedimientos son sencillos. Tirar de un solo tornillo para una limpieza profunda o una inspección visual es una tarea estándar. Los equipos de mantenimiento pueden lograr esto con herramientas mínimas especializadas. Los componentes de desgaste se pueden monitorear y restaurar fácilmente, lo que garantiza que la máquina brinde una vida útil larga y productiva.
En la producción de pellets de plástico de alta calidad, mantener una presión de fusión estable en la matriz es absolutamente innegociable. La presión fluctuante da como resultado tamaños de pellets desiguales. Esto degrada gravemente el valor comercial del producto reciclado final.
Las extrusoras de un solo tornillo destacan por su capacidad de actuar como bombas de desplazamiento continuo de alta presión. La sección de medición está diseñada específicamente para generar y mantener la presión contra la gran resistencia del cambiador de pantalla y la placa de matriz. Este diseño proporciona una salida constante y sin pulsaciones que garantiza que los sistemas de corte posteriores funcionen con la máxima eficiencia.
Un debate constante entre los ingenieros de producción es si invertir en un sistema de uno o dos tornillos. En realidad, ninguna de las dos máquinas es universalmente superior. Su efectividad depende completamente de su aplicación específica, las características del material y los objetivos finales de producción.
Para proporcionar una comparación objetiva clara, la siguiente tabla describe las diferencias operativas fundamentales entre las dos tecnologías:
| Característica / | Extrusora de un solo tornillo métrica | Extrusora de doble tornillo |
|---|---|---|
| Función primaria | Fusión, transporte y bombeo de presión estable. | Mezclado, composición y desvolatilización intensivos. |
| Capacidad de mezcla | Mezcla moderada, principalmente distributiva. | Excelente, ofreciendo mezcla tanto dispersiva como distributiva. |
| Generación de presión | Altamente estable y eficiente a altas presiones de troquel. | Menor eficiencia de bombeo, frecuentemente requiere una bomba de fusión externa. |
| Costo de capital | Baja a moderada. | Alto, debido a las complejas cajas de engranajes y a los tornillos mecanizados entrelazados. |
| Mantenimiento | Sencillo, con un menor coste de piezas de repuesto. | Complejo, con mayores tasas de desgaste en tramos entrelazados. |
| Manejo de materiales | Lo mejor para materiales de flujo único, premezclados o molidos limpios. | Lo mejor para agregar grandes cantidades de rellenos, aditivos químicos o fibras de vidrio. |
Para la gran mayoría de las operaciones de reciclaje estándar, el tornillo único sigue siendo la opción óptima y más rentable. Los responsables de la toma de decisiones deberían especificar esta tecnología cuando el objetivo principal sea fundir y filtrar una corriente de un solo polímero relativamente limpia. Si sus instalaciones no requieren compuestos químicos pesados o la adición de grandes volúmenes de carbonato de calcio, esta configuración proporcionará el rendimiento más confiable.
Es importante reconocer escenarios en los que un sistema de doble tornillo es empíricamente la opción correcta. Si su producción exige la combinación de distintos polímeros con índices de fusión muy diferentes, se necesitan las capacidades de corte intensivo de un tornillo gemelo co-rotativo. La fabricación de plásticos de alta ingeniería que requieren la dispersión uniforme de retardantes de llama o fibras de vidrio también requiere esta tecnología. Sin embargo, para una reducción sencilla del volumen, este nivel de complejidad introduce costos generales completamente innecesarios.
Los beneficios teóricos de esta tecnología de extrusión se traducen directamente en aplicaciones sólidas del mundo real. Esto es particularmente evidente en los sectores de economía circular y recuperación de residuos plásticos en rápida expansión.
Las poliolefinas, específicamente el polipropileno y el polietileno, constituyen el mayor porcentaje de los residuos plásticos mundiales. Estos materiales, que se obtienen a partir de películas de embalaje, plásticos agrícolas o contenedores rígidos, requieren un procesamiento muy eficiente para seguir siendo económicamente viables para los recicladores.
Para estos materiales, la tecnología de un solo tornillo es el estándar industrial para una línea de peletización de PP PE . Debido a que estos plásticos generalmente no requieren una combinación intensa, simplemente necesitan fundirse, desgasificarse y bombearse de manera eficiente. Las líneas avanzadas logran un alto rendimiento volumétrico sin quemar el material al igualar los límites exactos de degradación térmica de las poliolefinas.
Una extrusora nunca funciona de forma aislada. Es el ancla de una línea integral de peletización de PET de un solo tornillo o de una configuración de granulación general. Una línea bien diseñada integra equipos previos, como alimentadores gravimétricos y silos de alimentación forzada, directamente con la extrusora.
Posteriormente, la extrusora interactúa perfectamente con cambiadores de pantalla continuos, sistemas de peletización submarinos y secadores centrífugos. La salida altamente predecible del tornillo único permite sincronizar todos los componentes periféricos a través de un PLC central. Esto crea un ciclo de producción continuo y altamente automatizado que requiere una mínima intervención humana.
La adquisición de maquinaria de extrusión de capital requiere un análisis cuidadoso y altamente técnico de sus parámetros operativos específicos. Los compradores deben ir más allá de las especificaciones genéricas y evaluar cómo se alinea la geometría interna de una máquina con el material objetivo para garantizar el máximo retorno de la inversión.
Las propiedades físicas y térmicas de sus residuos plásticos específicos dictan el diseño geométrico del tornillo. La relación longitud-diámetro es posiblemente la especificación más importante que hay que finalizar antes de la compra. Determina el tiempo de residencia del polímero dentro del barril calentado.
Es esencial hacer coincidir el tamaño físico de la máquina con el rendimiento por hora requerido de sus instalaciones. Sobredimensionar una extrusora conduce a un consumo excesivo de energía por kilogramo. Su tamaño insuficiente provoca un desgaste mecánico severo, ya que los operadores inevitablemente empujan la máquina más allá de sus límites de seguridad.
El diámetro del tornillo es el principal indicador de la capacidad de producción. Las instalaciones comerciales de gama media suelen utilizar tornillos de 120 mm para alcanzar entre 350 y 450 kilogramos por hora. Las plantas industriales a gran escala requieren extrusoras masivas de 160 mm o 180 mm para superar los 1000 kilogramos por hora. Es fundamental garantizar que el motor y la caja de cambios tengan el tamaño adecuado para manejar el alto par requerido a la máxima capacidad.
En el ámbito del reciclaje posconsumo, las materias primas rara vez son prístinas. Las escamas suelen contener humedad residual, compuestos orgánicos volátiles y tintas de impresión superficial. Si estos gases no se extraen activamente durante la fase de fusión, quedarán atrapados dentro del polímero fundido. Esto da como resultado gránulos huecos, quebradizos o visualmente defectuosos.
La elección de una extrusora de un solo tornillo ventilada es un requisito no negociable para el reciclaje moderno. Se adjuntan bombas de vacío de alta capacidad a estos respiraderos para extraer con fuerza los gases antes de que la masa fundida llegue al cabezal del troquel. Esto garantiza gránulos sólidos y de alta densidad que alcanzan precios superiores en el mercado.
Los bienes de capital en la industria del reciclaje operan en condiciones increíblemente duras. Si bien una de las principales ventajas de esta maquinaria es su simplicidad mecánica, descuidar el mantenimiento de rutina conducirá inevitablemente a fallas prematuras de los componentes.
Un enfoque proactivo del mantenimiento cambia la estrategia operativa de reparaciones reactivas a una gestión predecible del ciclo de vida. Los ingenieros de planta deben implementar un programa de inspección escalonado.
Diariamente, verifique que todas las zonas de temperatura funcionen con precisión. Una sola banda calefactora defectuosa puede causar puntos fríos localizados, lo que obliga al motor a trabajar más y provoca una sobrecarga catastrófica del torque del tornillo. Los operadores también deben escuchar la máquina. La monitorización acústica de la caja de cambios y del motor de accionamiento principal es crucial. Un chirrido inusual o un chirrido agudo a menudo indican desgaste de los cojinetes o lubricación insuficiente. Semanalmente, los equipos de mantenimiento deben verificar los niveles de aceite en la caja reductora para mantener una viscosidad óptima de los engranajes.
El tornillo y el revestimiento interior del cilindro son los consumibles más caros de una extrusora. El desgaste es causado principalmente por contaminantes abrasivos, como arena, vidrio o metales atrapados, mezclados con las escamas de plástico.
Para mitigar este desgaste abrasivo, se deben colocar sistemas de filtración robustos antes del cabezal de troquel. El uso de cambiadores de pantalla hidráulicos continuos de doble pistón permite a los operadores filtrar contaminantes sólidos hasta niveles microscópicos. La instalación de rejillas magnéticas dentro de la tolva de alimentación es un método muy eficaz para capturar metales ferrosos antes de que entren en el barril. Para materiales altamente abrasivos, invertir en tornillos bimetálicos tratados con aleaciones de revestimiento duro especializadas puede extender significativamente la vida útil del equipo en comparación con el acero nitrurado estándar.
Invertir en una extrusora de un solo tornillo ofrece un valor innegable a largo plazo para las instalaciones de reciclaje modernas. Al combinar asequibilidad con simplicidad operativa, estas máquinas ofrecen un rendimiento diario altamente confiable que minimiza el costoso tiempo de inactividad. Sirven como la columna vertebral ideal para las operaciones de reciclaje estándar, integrándose perfectamente en cualquier línea de procesamiento integral para garantizar una producción constante y de alta calidad con un consumo de energía significativamente reducido. Si busca optimizar las capacidades de procesamiento de sus instalaciones, visite Jwell Recycling para explorar soluciones de equipos de alta eficiencia adaptadas precisamente a sus objetivos de producción.
Las principales ventajas giran en torno a la rentabilidad, la simplicidad mecánica y la generación de presión óptima para materiales de flujo único. Desde el punto de vista del gasto de capital, una máquina de un solo husillo requiere una inversión inicial significativamente menor. Mecánicamente, cuenta con un solo eje giratorio, lo que significa que el diseño de la caja de cambios es mucho menos complejo. Esta simplicidad se traduce directamente en menores costos de mantenimiento, menos repuestos y reducción del tiempo de inactividad. Desde el punto de vista operativo, las extrusoras de un solo tornillo destacan por generar y mantener la presión alta y constante del troquel necesaria para empujar polímeros fundidos altamente viscosos a través de finas pantallas de filtración.
Sí, las extrusoras de un solo tornillo son muy efectivas para el reciclaje de PET, siempre que estén diseñadas con modificaciones específicas. El PET absorbe la humedad del aire. Si se extruye con humedad presente, el material sufre una degradación hidrolítica, lo que reduce gravemente su viscosidad intrínseca y vuelve quebradizos los gránulos finales. Para procesar PET con éxito, una extrusora de un solo tornillo debe presentar una geometría de tornillo especializada diseñada para un bajo cizallamiento. También debe estar equipado con un robusto sistema de desgasificación al vacío multizona para garantizar que toda la humedad se extraiga por completo.
El polipropileno y el polietileno son poliolefinas ampliamente recicladas que generalmente presentan características térmicas estables. En escenarios de reciclaje estándar, el objetivo no es alterar químicamente ni componer en gran medida estos plásticos. El objetivo es simplemente fundirlos, filtrarlos y volver a peletizarlos en un formato uniforme. Una extrusora de un solo tornillo es perfectamente adecuada para esta tarea porque depende de la fricción y la conducción térmica para fundir el polímero suavemente. Las extrusoras de doble husillo generan fuerzas de corte agresivas que son totalmente innecesarias en el reciclaje puro de PP y PE.
Sí, al evaluar el consumo de energía específico, medido en kilovatios-hora por kilogramo de material procesado, las extrusoras de un solo tornillo generalmente superan a los modelos de doble tornillo en aplicaciones de reciclaje estándar. Como solo hay un tornillo, el motor de accionamiento y la caja de cambios experimentan una fricción mecánica interna significativamente menor. Los sistemas de un solo tornillo utilizan la fricción generada entre los gránulos de polímero y la pared del barril como fuente principal de calor de fusión, lo que reduce la carga eléctrica requerida por las bandas calentadoras externas.
Con un mantenimiento adecuado y cambios de aceite regulares, el marco central y la caja de engranajes de una extrusora de un solo tornillo de alta calidad pueden durar fácilmente de 15 a 20 años. Las piezas consumibles, concretamente el tornillo y el cilindro, normalmente requieren reacondicionamiento o reemplazo cada 3 a 5 años, dependiendo de la abrasividad de los materiales que se procesan y de si se aplicaron recubrimientos bimetálicos resistentes al desgaste durante la fabricación.
El exceso de humedad en la materia prima plástica se convierte en vapor cuando se expone al intenso calor del cilindro extrusor. Si la extrusora carece de zonas de ventilación de vacío adecuadas, este vapor queda atrapado dentro del polímero fundido. A medida que el plástico sale del molde, el vapor atrapado se expande, lo que produce espuma, gránulos huecos y una grave caída en la resistencia mecánica del producto reciclado final.


