
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-28 Origen:Sitio


¿El polvo y los altos costes laborales están arruinando su planta de reciclaje de plástico? La manipulación manual de gránulos de plástico reciclado provoca inevitablemente la degradación del material. También crea espacios de trabajo desordenados e ineficientes que obstaculizan las operaciones diarias. Imagínese a un operador de montacargas atravesando una curva cerrada con un enorme señor gay del triturado. Un movimiento en falso significa horas de limpieza y material perdido. La actualización a una infraestructura automatizada resuelve estos problemas de manera eficiente.
La integración de tecnología neumática moderna en un sistema de alimentación central es ampliamente reconocida como el método más fiable para transportar plásticos reciclados. Esta configuración mueve el material desde los silos de almacenamiento directamente a las máquinas de procesamiento. Al realizar esta transición, las instalaciones de extrusión y moldeo por inyección mejoran drásticamente la seguridad. Protegen la integridad de la resina y la producción a escala sin un aumento proporcional de los gastos generales.
Para comprender plenamente cómo funciona la fabricación moderna de plásticos con la máxima eficiencia, es necesario comprender la mecánica fundamental del transporte neumático. Esta tecnología especializada reemplaza las incómodas correas mecánicas y el intenso trabajo manual con corrientes de aire controladas con precisión.
El sector de procesamiento de plásticos está experimentando actualmente una transformación masiva impulsada por los mandatos de la economía circular global. Datos de mercado recientes indican que los fabricantes se enfrentan a regulaciones estrictas para incorporar porcentajes significativamente más altos de resina posconsumo en sus líneas de productos. Este cambio regulatorio ha expuesto los defectos fatales de los transportadores mecánicos tradicionales. Los sistemas heredados simplemente no pueden soportar las densidades aparentes erráticas y el alto contenido de polvo de los flujos reciclados modernos. En consecuencia, los gerentes de planta están girando agresivamente hacia arquitecturas neumáticas de circuito cerrado. Estos sistemas modernos mantienen un alto rendimiento sin comprometer el cumplimiento ambiental o la seguridad de los trabajadores.
El transporte neumático utiliza aire atmosférico como medio de transporte principal para mover sólidos a granel a través de tuberías completamente cerradas. La física central implica la creación de un diferencial de presión distinto en un sistema cerrado. Al introducir un soplador de alta resistencia o una bomba de vacío en un extremo de la tubería, el sistema genera presión positiva para empujar el aire o presión negativa para tirarlo.
Cuando la velocidad del aire dentro de la tubería alcanza un umbral específico conocido como velocidad de saltación, supera la atracción gravitacional y la fricción que actúan sobre los gránulos de plástico. Los pellets quedan arrastrados por la corriente de aire y son transportados sin problemas hasta su destino. Mantener una proporción precisa de aire y material es fundamental. Una relación perfectamente calibrada garantiza que los plásticos permanezcan suspendidos sin provocar obstrucciones en las tuberías ni desgaste abrasivo excesivo.
El procesamiento de gránulos de plástico reciclado requiere un enfoque con muchos matices en comparación con la resina virgen. Los pellets vírgenes son uniformes en tamaño, forma y densidad. Esta uniformidad hace que su comportamiento aerodinámico sea relativamente predecible durante el transporte. En marcado contraste, los pellets reciclados presentan varios desafíos de ingeniería únicos.
Los materiales reciclados tienden a ser quebradizos y con formas irregulares. Son muy propensos a generar finas partículas de polvo. Si se someten a impactos a alta velocidad contra el interior de una tubería transportadora, estas frágiles piezas se rompen. Esta rotura provoca posteriormente velocidades de fusión inconsistentes dentro del cilindro del extrusor. Los sistemas neumáticos modernos están cuidadosamente calibrados para manejar estas inconsistencias exactas. Al ajustar la velocidad del flujo de aire y utilizar unidades de filtración especializadas, los ingenieros garantizan que los plásticos reciclados irregulares se transporten con cuidado.
Para las instalaciones de procesamiento que gestionan múltiples líneas de extrusión o moldeo por inyección simultáneamente, los cargadores independientes ya no son una estrategia viable a largo plazo. El estándar de la industria ha cambiado definitivamente hacia soluciones integradas para toda la planta.
Un sistema de alimentación centralizado es una red altamente automatizada diseñada para distribuir materiales a granel desde una única ubicación de almacenamiento a múltiples máquinas de procesamiento activas. En lugar de acumular bolsas individuales de plástico junto a cada extrusora, las materias primas se guardan de forma segura en grandes silos al aire libre o salas interiores dedicadas a materiales. Las configuraciones de grado industrial a menudo utilizan tolvas y tuberías de acero inoxidable SUS304 para evitar la contaminación cruzada y el óxido.
A través de una sofisticada red de tuberías neumáticas, válvulas múltiples automatizadas y controladores PLC inteligentes, el sistema detecta automáticamente cuando una máquina específica requiere más resina. Luego entrega la cantidad exacta necesaria en tiempo real. Este cambio estructural elimina por completo el material a granel del piso de producción activo.
Históricamente, los fabricantes de plásticos dependían en gran medida de métodos de alimentación descentralizados. Los operadores colocaron tolvas individuales, pequeños motores de vacío y bolsas pesadas de materia prima directamente al lado de cada máquina de procesamiento. Los trabajadores constantemente abrían bolsas y arrojaban resina manualmente. Esto creó un suelo caótico y polvoriento.
La transición a una arquitectura centralizada elimina estos cuellos de botella operativos. La utilización del espacio pasa de estar muy desordenada a estar totalmente optimizada. Los requisitos de mano de obra disminuyen significativamente desde que la entrega automatizada reemplaza el reabastecimiento manual continuo. La filtración centralizada proporciona un excelente control del polvo, mientras que las unidades independientes suelen generar nubes de polvo localizadas en cada máquina.
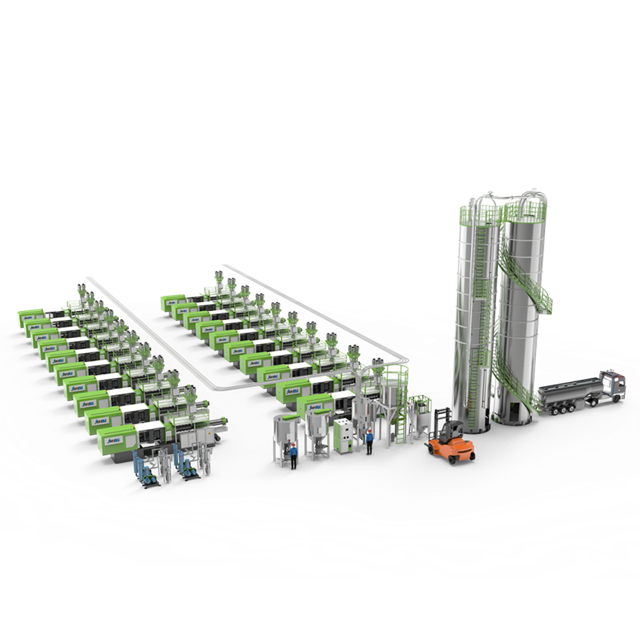
Al diseñar una red de transporte neumático, los administradores de instalaciones deben evaluar dos mecanismos principales. Éstas son presión negativa y presión positiva. Cada uno tiene un propósito industrial distinto según el diseño de las instalaciones y el volumen de material.
Un sistema de transporte por vacío funciona utilizando una potente bomba situada en el punto de destino. Esta bomba extrae aire de la tubería. La acción crea un entorno de presión negativa que extrae activamente los gránulos de plástico reciclado del silo de origen, a través de la red de tuberías y directamente al receptor.
Desde el punto de vista de ingeniería y seguridad, los sistemas de vacío se consideran universalmente la mejor opción para aplicaciones de alimentación central en interiores. La principal ventaja operativa radica en su naturaleza a prueba de fallas con respecto a la contención de polvo. Si una junta de tubería se degrada o se produce una fuga con el tiempo, la tubería aspira aire ambiental. Esta característica física garantiza que el polvo plástico peligroso y las partículas finas no puedan escapar a la atmósfera de la fábrica.
Por el contrario, el transporte por presión positiva coloca el soplador en la fuente del material. El soplador fuerza el aire comprimido hacia la tubería, empujando agresivamente los gránulos de plástico hacia su destino. Las configuraciones de presión positiva son excepcionalmente poderosas. Los ingenieros normalmente los implementan para aplicaciones de alta capacidad y larga distancia, como mover plásticos reciclados a granel desde un vagón de entrega a un enorme silo de almacenamiento al aire libre. Sin embargo, para la distribución interior a máquinas de procesamiento individuales, la presión positiva plantea un riesgo ambiental distinto. Si se produce una fuga, el polvo plástico presurizado sopla directamente al espacio de trabajo de la fábrica.
Para alimentar múltiples líneas de extrusión o moldeo por inyección dentro de una instalación de producción estándar, el transporte por vacío sigue siendo el estándar definitivo de la industria. Su capacidad para mantener un ambiente prístino combinada con capacidades de dosificación precisa lo convierte en la opción óptima para el manejo de gránulos de plástico reciclado quebradizos.
El transporte neumático de plásticos reciclados presenta obstáculos técnicos. Sin un diseño adecuado del sistema y una calibración cuidadosa, las fuerzas físicas que actúan sobre los gránulos comprometen gravemente la calidad del material incluso antes de que llegue a la extrusora.
Uno de los problemas más frecuentes y frustrantes en el transporte de plástico es la formación de cabello de ángel o serpentinas. Este fenómeno ocurre cuando los gránulos de plástico viajan a velocidades excesivas a través de la tubería. A medida que los pellets raspan violentamente las paredes internas de las tuberías, la fricción resultante genera calor localizado. Esto es especialmente problemático en curvas y codos cerrados.
Esta rápida acumulación de calor hace que la superficie exterior de la pastilla de plástico se derrita ligeramente y se manche contra la pared de la tubería de metal. A medida que pasan los siguientes gránulos, se desprenden este plástico untado en hebras largas y delgadas. Si no se controla, el cabello de ángel se acumula rápidamente. Con el tiempo, obstruye los filtros, bloquea las válvulas rotativas e interrumpe por completo el proceso de alimentación.
Para mitigar activamente la degradación del material, los ingenieros deben seleccionar cuidadosamente la fase de transporte adecuada en función de la velocidad del aire y la concentración del material. En el transporte en fase diluida de alta velocidad, los gránulos quedan completamente suspendidos en la corriente de aire y viajan a altas velocidades. Si bien es altamente eficiente para resinas vírgenes duraderas, el transporte en fase diluida aumenta drásticamente el riesgo de fusión inducida por la fricción cuando se manipulan materiales reciclados frágiles.
Por el contrario, el transporte en fase densa mueve materiales a velocidades mucho más lentas. En lugar de estar completamente suspendidos, los gránulos se mueven en masas concentradas a lo largo del fondo de la tubería. Este enfoque de baja velocidad reduce drásticamente las fuerzas de fricción y impacto. Es muy recomendado para preservar la integridad estructural de los pellets reciclados.
Más allá de ajustar la velocidad del aire, mejorar la infraestructura física del oleoducto es un paso fundamental. Los codos estándar de ánima lisa son muy susceptibles a derretirse por fricción. Para combatir esto, se implementan soluciones de tuberías especializadas. Los interiores de los tubos granallados crean una superficie microtexturizada que evita que el plástico entre en contacto total con el metal. La instalación de codos de deflexión especializados obliga a los perdigones en movimiento a impactar contra un cojín de otros perdigones en lugar de contra la pared de metal desnudo.
Invertir en una red automatizada de manejo de materiales requiere una comprensión sólida de su arquitectura fundamental. Una red robusta consta de varios componentes sincronizados que funcionan al unísono.
El punto de partida de la red está formado por unidades de almacenamiento a granel. Dependiendo de la capacidad diaria de la planta, estos van desde enormes silos de aluminio al aire libre capaces de contener docenas de toneladas hasta contenedores diurnos interiores más pequeños. Estas unidades de almacenamiento suelen estar equipadas con agitadores mecánicos para evitar que los pellets reciclados se compacten en el punto de descarga.
Los pulmones mecánicos del sistema son las bombas de vacío y los sopladores. Las instalaciones modernas suelen utilizar sopladores de desplazamiento positivo o bombas de vacío de garras. Para garantizar la máxima eficiencia energética, estas bombas industriales suelen combinarse con variadores de frecuencia. Esto permite que el sistema ajuste su consumo de energía dinámicamente en función de la demanda de material en tiempo real.
Ubicados directamente encima de la tolva de la máquina procesadora, los receptores de material separan los gránulos de plástico de la corriente de aire transportadora. A medida que la mezcla de aire y pellets ingresa al receptor, una caída repentina en la velocidad hace que los pesados pellets caigan con gracia en la tolva. Al mismo tiempo, el aire de escape pasa a través de un colector de polvo central. Esta unidad utiliza filtros plisados de alta eficiencia para capturar partículas finas.
El cerebro de la operación es el Controlador Lógico Programable. El panel de control central utiliza una red de sensores capacitivos o ultrasónicos ubicados en las tolvas de la máquina. Cuando un sensor detecta niveles bajos de material, envía instantáneamente una señal al PLC. Luego, el PLC abre automáticamente las válvulas del colector correspondiente y activa la bomba de vacío. Esto inicia un ciclo de alimentación preciso sin ninguna intervención humana.
Para los procesadores de plásticos y los tomadores de decisiones financieras, la transición de un enfoque de manejo manual de materiales a una arquitectura automatizada es una decisión estratégica importante. La integración ofrece retornos de la inversión mensurables al abordar las principales ineficiencias de fabricación.
Uno de los problemas más apremiantes para los fabricantes modernos son las estrictas limitaciones espaciales. El manejo de materiales tradicional requiere contenedores de almacenamiento individuales y equipos de carga situados directamente al lado de cada máquina de moldeo por inyección. Esto crea una grave congestión en el suelo. Una configuración centralizada resuelve decisivamente este cuello de botella espacial al desacoplar el almacenamiento de material del procesamiento de material. Los materiales se distribuyen vertical y horizontalmente a lo largo de la instalación mediante tuberías aéreas. Este cambio arquitectónico recupera un valioso espacio de producción.
La manipulación manual de materiales requiere mucha mano de obra y es inherentemente propensa a errores humanos. Los operadores frecuentemente transportan bolsas pesadas de pellets reciclados, las abren con cortadores de cajas y cargan tolvas manualmente. Este proceso manual introduce un riesgo significativo de contaminación cruzada. Mezclar el lote incorrecto de resinas recicladas provoca fallos de producción catastróficos. Al automatizar el proceso de transporte, los PLC controlan el flujo exacto de materiales. Esto garantiza que los plásticos reciclados correctos se entreguen a la máquina de procesamiento específica en el momento preciso en que se requieren.
La manipulación de gránulos de plástico reciclado genera con frecuencia grandes volúmenes de polvo de microplástico. En una configuración mal sellada, estas partículas se transportan por el aire. Plantea graves riesgos respiratorios para los trabajadores y se deposita en la maquinaria caliente, creando peligrosos riesgos de incendio. Debido a que el transporte por vacío funciona con presión negativa, actúa como una característica de seguridad crítica. Combinado con una filtración central, garantiza un entorno de trabajo limpio que cumple sistemáticamente las estrictas normas de salud ocupacional.
Para ilustrar mejor las diferencias operativas, la siguiente tabla describe una comparación directa entre la alimentación manual tradicional y los sistemas centralizados automatizados:
| Sistema de alimentación central automatizado | de alimentación manual descentralizada | métrica operativa |
|---|---|---|
| Utilización del espacio | Pobre. Llena de contenedores y paletas individuales. | Excelente. El almacenamiento se trasladó fuera del sitio o en lo alto. |
| Requisitos Laborales | Alto. Carga manual continua y levantamiento de objetos pesados. | Bajo. El control automatizado del PLC maneja la distribución. |
| Control de polvo | Mínimo. Alto riesgo de partículas en suspensión durante el vertido. | Alto. La contención de presión negativa atrapa el polvo. |
| Riesgo de contaminación cruzada | Alto. Totalmente dependiente de la precisión del operador. | Cerca de cero. Tuberías enrutadas y bloqueadas sistemáticamente. |
| Escalabilidad | Difícil. Requiere contratar más mano de obra. | Sin costura. Simplemente agregue nuevas tuberías según sea necesario. |
Seleccionar la arquitectura de transporte neumático adecuada requiere una evaluación de ingeniería rigurosa. Los administradores de instalaciones deben seguir un enfoque metódico para garantizar un rendimiento óptimo del sistema.
El paso fundamental es analizar las propiedades específicas del material a granel. Los gránulos de plástico reciclado se comportan de manera muy diferente a las resinas vírgenes. Debido a los ciclos térmicos previos y a la trituración mecánica, los pellets reciclados suelen presentar geometrías irregulares y una mayor fragilidad. Los ingenieros deben calcular la densidad aparente y evaluar la fragilidad del material.
El tamaño del sistema depende en gran medida del rendimiento del material requerido. Normalmente se calcula en kilogramos por hora. Es vital calcular no sólo la tasa de consumo diario promedio sino también el pico de demanda. Si varias máquinas de moldeo por inyección funcionan simultáneamente, el sistema de alimentación debe poseer la capacidad de vacío para suministrar a todos los receptores sin causar un déficit de material.
La distancia dicta directamente el tamaño de las bombas de vacío requeridas. Los administradores de las instalaciones deben trazar el recorrido exacto de las tuberías desde los silos de almacenamiento centrales hasta la máquina de procesamiento más alejada. Este cálculo debe incluir recorridos horizontales, elevaciones verticales y la longitud equivalente de los codos. Cada curva de 90 grados introduce fricción, lo que requiere capacidad adicional del soplador para superarla.
La configuración de los puntos finales de entrega es igualmente crítica. Los administradores de las instalaciones deben auditar la cantidad de extrusoras que requieren alimentación. Diferentes máquinas de procesamiento pueden requerir diferentes formulaciones. Por ejemplo, al configurar líneas para materiales térmicamente sensibles, utilizar un sistema de alimentación centralizado de PVC personalizado garantiza que se respeten las características de flujo únicas del cloruro de polivinilo. Esto evita la degradación térmica y el desgaste corrosivo durante el transporte.
El transporte neumático es una solución de ingeniería altamente personalizada. Intentar reconstruir un sistema utilizando componentes dispares a menudo conduce a desequilibrios de presión y bloqueos frecuentes. La asociación con un fabricante especializado garantiza que todos los componentes estén perfectamente sincronizados y rigurosamente probados para su perfil específico de material reciclado.
Mover pellets de plástico reciclado de manera eficiente requiere un equilibrio delicado y de alta ingeniería entre flujo de aire, velocidad y automatización. Un sistema de alimentación centralizado automatiza completamente este complejo proceso. La implementación de esta tecnología reduce directamente los costos de mano de obra, minimiza el desperdicio de material y mantiene de manera confiable el piso de fabricación limpio de peligros transmitidos por el aire. En última instancia, se trata de una inversión a largo plazo inteligente, escalable y altamente rentable para las plantas de plásticos modernas que buscan optimizar sus operaciones. Si está listo para modernizar sus instalaciones, explore las soluciones avanzadas de manejo de materiales de Jwell Recycling para encontrar un sistema adaptado exactamente a sus demandas de producción.
Sí, los sistemas automatizados modernos son altamente capaces de procesar resinas vírgenes y recicladas simultáneamente. Esto generalmente se logra mediante la integración de válvulas dosificadoras proporcionales ubicadas en el receptor de la máquina o en el colector central. Estas válvulas se pueden programar a través del PLC central para alternar entre la extracción de pellets vírgenes de un silo y pellets reciclados de otro. Al cambiar rápidamente la presión de vacío, el sistema crea una mezcla precisa directamente en la tolva.
Los sistemas de transporte por vacío suelen ser la solución más eficaz para distancias cortas y medias. En un entorno típico de fabricación de plásticos, un sistema de vacío bien diseñado puede transportar de manera confiable gránulos reciclados a una distancia de entre 300 y 500 pies. Si una instalación requiere que los materiales se muevan a distancias superiores a 500 pies, los ingenieros generalmente recomendarán la transición a un sistema de presión positiva. El aire forzado empuja el material y no está sujeto a las mismas limitaciones atmosféricas.
Los sistemas de alimentación central automatizados están diseñados para lograr una alta eficiencia energética. A diferencia de los transportadores mecánicos tradicionales que a menudo funcionan de forma continua independientemente de la demanda de material, los sistemas neumáticos modernos funcionan estrictamente según la demanda. Los sistemas contemporáneos utilizan frecuentemente variadores de frecuencia en los motores del ventilador. Estos ajustan automáticamente la velocidad del motor para que coincida con el flujo de aire exacto requerido en ese segundo específico, lo que reduce drásticamente el consumo general de electricidad.
Las obstrucciones de tuberías se pueden prevenir por completo mediante un diseño adecuado del sistema y un mantenimiento de rutina. Primero, mantener la relación aire-material correcta es primordial para garantizar que la velocidad del aire no caiga por debajo de la velocidad de saltación. En segundo lugar, los sistemas automatizados utilizan ciclos de purga de línea. Después de cada secuencia de carga, el sistema mantiene la bomba de vacío en funcionamiento durante unos segundos más mientras cierra la válvula de entrada de material. Esto atrae una oleada de aire limpio a través de la tubería, asegurando que hasta el último pellet llegue al receptor.
La velocidad ideal del aire depende en gran medida de la fase de transporte. Para el transporte en fase diluida, las velocidades suelen oscilar entre 15 y 25 metros por segundo. Sin embargo, debido a que los gránulos reciclados son propensos a derretirse y romperse por fricción, los ingenieros recomiendan encarecidamente el transporte en fase densa para estos materiales. En una configuración de fase densa, la velocidad del aire se mantiene baja intencionalmente, a menudo por debajo de 5 metros por segundo, para empujar suavemente trozos de material a través de la tubería sin causar degradación.
La humedad es muy perjudicial para el transporte neumático. Los plásticos reciclados, especialmente los materiales higroscópicos como el PET o el nailon, absorben fácilmente la humedad ambiental. Si se introducen pellets húmedos en la línea de transporte, pueden aglutinarse, adherirse a las paredes de la tubería y provocar obstrucciones graves. Para evitar esto, las instalaciones deben integrar secadores desecantes o cristalizadores en los silos de almacenamiento de materiales antes de que los pellets sean arrastrados a las líneas de alimentación neumáticas.


