
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-11 Origen:Sitio


¿Las tuberías obstruidas y el flujo de material impredecible están arruinando su producción diaria de plástico? Imagínese esto. Su línea de extrusión funciona a su máxima capacidad. De repente, un bloqueo en las tuberías aéreas lo detiene todo. El tiempo de inactividad no planificado hace perder un tiempo valioso. También sangra su presupuesto operativo. A menudo, los culpables ocultos detrás de estos caóticos cuellos de botella son finos de plástico y codos de tubería mal especificados. Una mala configuración rápidamente se convierte en una gran pesadilla en el transporte cuando los pellets crudos se degradan durante el transporte. Analizaremos la ciencia física detrás de estas interrupciones y exploraremos soluciones de ingeniería para estabilizar permanentemente su proceso.
Los cambios recientes en la industria ponen de relieve una creciente política de tolerancia cero para la degradación de materiales. Las instalaciones de fabricación adoptan cada vez más resinas sensibles a la temperatura y de alta ingeniería. En consecuencia, el margen de error en el transporte neumático prácticamente ha desaparecido. Los datos de ingeniería actuales sugieren que casi el 60 % del tiempo de inactividad inesperado en las redes neumáticas se debe directamente a la degradación mecánica en los cambios de dirección. Los fabricantes se están alejando del mantenimiento reactivo. En cambio, están adoptando geometrías de sistemas predictivos. La optimización del diseño de la tubería ya no es una actualización opcional. Es un requisito básico para seguir siendo competitivo en el exigente panorama de producción actual.
La degradación del material durante el transporte sigue siendo un desafío persistente en la fabricación de plástico. Los gránulos de plástico en bruto se enfrentan a fuerzas mecánicas agresivas cuando se mueven neumáticamente. Esta tensión mecánica da como resultado tres formas principales de degradación. Los finos son micropartículas de plástico destrozado. El polvo se refiere a desechos aún más pequeños, parecidos al polvo. El cabello de ángel, a veces llamado serpentinas o pieles de serpiente, consiste en hebras de plástico largas y delgadas. Estos hilos se forman cuando los gránulos se derriten prematuramente y se estiran a lo largo de las paredes de la tubería.
Estos materiales degradados comprometen gravemente el producto moldeado final. Los finos y el cabello de ángel se derriten significativamente más rápido que los gránulos intactos dentro del tornillo plastificante. Este perfil de fusión desigual conduce a menudo a la quema del material. Verá esto como motas negras o debilidades estructurales en el producto final. En consecuencia, las tasas de chatarra se disparan.
El diseño físico de una red de transporte dicta el grado de degradación del material. Los pellets de plástico poseen una energía cinética sustancial cuando viajan a altas velocidades. Estos perdigones chocan inevitablemente con la pared exterior de la curva cuando alcanzan un cambio de dirección. Escuche atentamente el oleoducto. Un sonido distintivo de traqueteo o tintineo en estas uniones suele ser la primera advertencia auditiva del impacto del perdigón.
Esta violenta colisión genera una inmensa fricción. La energía cinética se convierte rápidamente en energía térmica según la velocidad del perdigón y el radio del codo. El calor localizado supera fácilmente el punto de reblandecimiento de un polímero específico. Cuando esto sucede, el pellet se mancha contra la pared caliente del tubo de metal. Las capas manchadas se acumulan con el tiempo y se desprenden como cabello de ángel. Por el contrario, los plásticos quebradizos como el acrílico o el poliestireno se rompen violentamente al impactar. Esto genera enormes cantidades de polvo en el aire.
Además, la generación de finos y serpentinas crea un cuello de botella agravante. Los finos se acumulan y son atraídos implacablemente hacia la fuente de vacío. Finalmente llegan a las unidades de filtración del sistema. El exceso de polvo ciega rápidamente los filtros al acumularse firmemente en los poros microscópicos del medio filtrante.
El flujo de aire se restringe severamente una vez que los filtros están ciegos. Esto provoca una peligrosa caída de la presión de vacío. El sistema ya no puede mantener los gránulos de plástico suspendidos en la corriente de aire sin la presión y la velocidad del aire adecuadas. Los gránulos simplemente se desprenden de la suspensión. Se acumulan en la parte inferior de los tramos de tuberías horizontales o en la base de los elevadores verticales. En última instancia, esto paraliza todo el proceso de transporte.
Un error frecuente en el transporte neumático es que velocidades de aire más altas equivalen automáticamente a un mayor rendimiento. En realidad, una velocidad de transporte excesiva es altamente destructiva. La fuerza de impacto de un perdigón que golpea un codo aumenta exponencialmente con su velocidad.
Los pellets actúan como proyectiles abrasivos si un sistema funciona en fase diluida sin una regulación estricta de la velocidad. Operar a la velocidad terminal correcta es fundamental. El aire debe ser lo suficientemente rápido para mantener el material en movimiento pero lo suficientemente lento para minimizar la fuerza del impacto. No controlar este parámetro acelera tanto la trituración del material como el desgaste interno de la tubería.
El recorrido físico del oleoducto es tan crítico como la maquinaria pesada que lo impulsa. Forzar demasiados giros cerrados dentro de un espacio reducido crea una resistencia aerodinámica excesiva. Cada codo introducido en una línea neumática añade una resistencia equivalente a una tubería recta. Esto obliga a los sopladores a esforzarse demasiado.
El flujo de aire se vuelve muy turbulento cuando los diseños presentan codos espalda con espalda o tramos rectos insuficientes. Esta turbulencia interrumpe el flujo constante de pellets. Chocan entre sí y con las paredes de la tubería con mayor frecuencia. La actualización a un sistema de alimentación centralizado mapeado profesionalmente garantiza una geometría de tubería optimizada. Esta transición mantiene un flujo laminar suave en toda la planta.
Los tubos estándar lisos de acero inoxidable o aluminio son la opción predeterminada para muchas instalaciones. Sin embargo, no son universalmente apropiados. Una pared interior perfectamente lisa en realidad maximiza el área de contacto de la superficie durante una colisión para polímeros blandos o sensibles al calor. Esto aumenta drásticamente la probabilidad de manchas.
Los ingenieros suelen utilizar tratamientos de tuberías especializados para combatir esto. Las superficies granalladas o con hoyuelos crean un interior con microtextura. Esta textura única reduce el área de contacto físico entre el pellet y la pared de la tubería. Rompe la capa límite de aire, lo que hace que los gránulos caigan suavemente en lugar de deslizarse agresivamente a lo largo del metal.
Los codos estándar de radio corto suelen estar diseñados para tuberías de líquidos. Básicamente, no son adecuados para el transporte neumático de plásticos sólidos. El cambio de dirección en una curva de radio corto es abrupto e implacable. Esta geometría obliga a los gránulos de plástico de alta velocidad a golpear la pared de la tubería en un ángulo directo y muy pronunciado dentro de cualquier sistema de transporte por vacío estándar..
Este ángulo pronunciado de impacto maximiza la transferencia de energía cinética. Significa máxima destrucción del plástico. Garantiza un desgaste rápido y concentrado del propio tubo. El bombardeo continuo erosiona fácilmente el metal cuando se manipulan materiales abrasivos como el nailon relleno de vidrio. Con el tiempo, hace agujeros completamente a través del radio exterior del codo y provoca fugas de vacío catastróficas.
Los codos estándar obligan a todos los materiales entrantes a impactar un área altamente concentrada en la curva exterior. Ese punto específico absorbe todo el calor de fricción. Esta zona de impacto localizada no tiene tiempo suficiente para enfriarse entre pulsos de material durante un ciclo de transporte continuo.
Se forma una superficie pegajosa y adhesiva a medida que aumenta la temperatura en la curvatura. Los perdigones posteriores se adhieren a este metal caliente. Se derriten aún más y crean una gruesa capa de residuos de plástico. Esto genera serpentinas y reduce físicamente el diámetro interno de la tubería. En consecuencia, la presión del sistema aumenta y el rendimiento general se ve gravemente estrangulado.
Los ingenieros desarrollaron el codo de bolsillo para burlar la física de los impactos a alta velocidad. Los profesionales de la industria comúnmente se refieren a este componente como te ciega. Un codo de bolsillo presenta una extensión sin salida que se ubica directamente en el camino del material entrante. El cambio de dirección real se bifurca en un ángulo agudo de 90 grados.
Los primeros gránulos de plástico llegan directamente a este callejón sin salida cuando comienza el ciclo de transporte. Quedan atrapados permanentemente y llenan el bolsillo. Todos los gránulos posteriores que viajan por la tubería chocan con el plástico atrapado en lugar de con la pared de metal duro una vez que la bolsa está llena. Este ingenioso impacto de perdigón absorbe suavemente la energía cinética. Reduce drásticamente el calor por fricción, elimina por completo la creación de cabello de ángel y protege la integridad estructural de la carcasa metálica.
Los codos de bolsillo son fenomenales para reducir el desgaste y el calor. Sin embargo, no son la única solución de ingeniería. La elección óptima del codo depende en gran medida de la resina específica que se esté procesando.
Los barridos de radio largo presentan una curva muy gradual. El radio de su línea central suele ser de 8 a 10 veces el diámetro de la tubería. Este diseño alargado permite que los perdigones se deslicen suavemente a lo largo de la curva en lugar de impactarla violentamente. Es ideal para materiales frágiles. Alternativamente, los tubos revestidos de vidrio ofrecen un interior extremadamente duro y resistente al desgaste para materiales altamente abrasivos. Mantienen la velocidad del material sin fricción excesiva, lo que evita que el acero estándar se muerda rápidamente.
| Tipo de codo | más adecuado para | las limitaciones | de las ventajas principales |
|---|---|---|---|
| Radio corto estándar | Líquidos, solo aire limpio | Bajo coste inicial, muy compacto | Alto desgaste, severa degradación de los pellets |
| Codo de bolsillo/T ciega | Resinas abrasivas, nailon relleno de vidrio. | Impacto de pellet contra pellet, cero desgaste de tubería | Puede causar pequeñas caídas de presión. |
| Barrido de radio largo | Plásticos frágiles o sensibles al calor | Cambio de dirección suave, flujo suave | Requiere un espacio de instalación importante |
| Con hoyuelos/granallado | Polímeros blandos, elastómeros, TPU. | Previene manchas y cabello de ángel. | Mayor coste de fabricación |
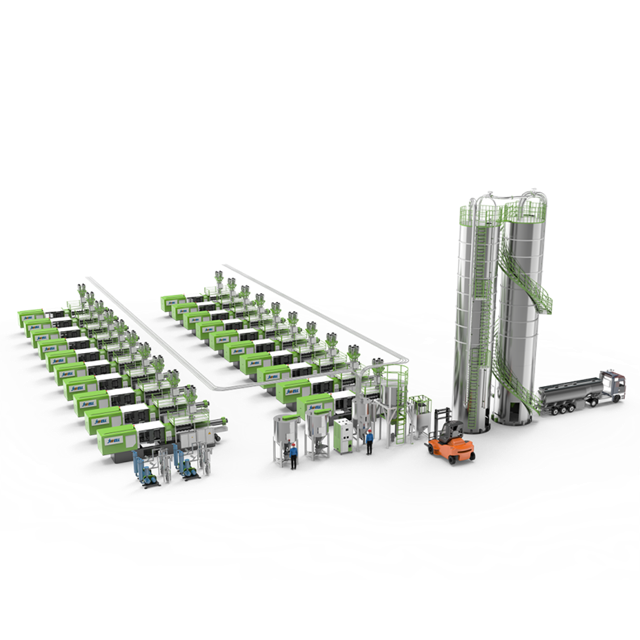
Abordar las causas fundamentales de los finos plásticos requiere un enfoque holístico del manejo de materiales. Simplemente no basta con cambiar las tuberías desgastadas. Las instalaciones modernas abandonan cada vez más los cargadores aislados y mal regulados. En cambio, prefieren soluciones de ingeniería integrales. Un bien diseñado sistema de alimentación central aborda la degradación desde su origen. Gestiona con precisión las fuerzas físicas ejercidas sobre los gránulos de plástico durante el transporte.
El factor más crítico para prevenir la destrucción del material es la velocidad de transporte. La energía cinética aumenta cuando los gránulos de plástico viajan demasiado rápido. Las arquitecturas centralizadas modernas utilizan PLC avanzados de Siemens o Allen-Bradley junto con variadores de frecuencia para mantener un flujo de aire impecable. En lugar de hacer funcionar un soplador Roots a una velocidad máxima constante, el sistema ajusta dinámicamente el volumen de aire. Calcula la densidad aparente del material específico y la distancia exacta del recorrido de la tubería.
Por ejemplo, las configuraciones de nivel industrial gestionan de forma rutinaria capacidades de transporte que van desde 300 kg/h hasta enormes rendimientos de 5000 kg/h, manteniendo estrictos límites de velocidad. El transporte en fase diluida suspende los materiales en la corriente de aire a velocidades más altas, lo que requiere un límite de velocidad preciso. El transporte en fase densa empuja los materiales en bloques pesados y de movimiento lento. Este método más suave reduce significativamente la fuerza de impacto en las curvas de las tuberías. Sigue siendo el estándar de oro para resinas frágiles o altamente abrasivas.
Una fricción mínima es inevitable en una tubería neumática incluso con un control absoluto de la velocidad. Un sistema de alta calidad incorpora activamente tecnologías de desempolvado en línea para evitar que este polvo llegue a las máquinas de extrusión.
Desempolvadores y separadores ciclónicos están instalados estratégicamente dentro de la red de ductos. Estos componentes utilizan fuerza centrífuga y corrientes de aire en contracorriente para separar materiales por peso. Los gránulos de plástico intactos, más pesados, caen con gracia en la tolva de la máquina. Mientras tanto, el polvo más claro y el cabello de ángel se llevan hacia arriba a un contenedor de recolección separado. La eliminación de estos contaminantes antes de la fusión garantiza la integridad estructural y elimina por completo los defectos cosméticos.
El filtro actúa como principal mecanismo de defensa en cualquier red de vacío. Protege la bomba de la ingestión de partículas nocivas. Sin embargo, los finos de plástico crean ceguera a medida que se acumulan. Esto restringe el flujo de aire y provoca una fuerte caída de presión. El transporte de material se detiene cuando cae la presión de vacío, lo que provoca bloqueos inmediatos.
Los sistemas de alimentación inteligentes eliminan este riesgo operativo mediante la limpieza automatizada del filtro de pulso inverso. Periódicamente se sopla aire comprimido a alta presión en dirección inversa al flujo de vacío. Esto desaloja violentamente el polvo acumulado en la membrana del filtro. El mantenimiento automatizado garantiza que el sistema mantenga una potencia de succión constante. Previene activamente las fluctuaciones de velocidad que provocan la obstrucción de la tubería.
Los equipos de mantenimiento necesitan un enfoque estructurado y lógico para identificar la causa raíz cuando la producción se detiene debido a fallas en el manejo de materiales. Los síntomas que aparecen en la máquina de moldeo son a menudo el resultado tardío de problemas invisibles ocultos en lo profundo de las tuberías aéreas.
Su sistema está generando un volumen excesivo de multas si los filtros en sus receptores de vacío se obstruyen más rápido de lo que el ciclo de limpieza automatizado puede eliminarlos. Esto suele deberse a velocidades de transporte demasiado altas. El exceso de velocidad obliga a los perdigones a romperse al impactar.
Los operadores primero deben auditar la velocidad del ventilador. Reduzca la velocidad de transporte al mínimo absoluto requerido para mantener el material en movimiento. A continuación, inspeccione los codos de la tubería en busca de desgaste severo o ranuras internas. Las superficies interiores rugosas trituran activamente los pellets que pasan.
Estás presenciando las consecuencias directas de la fricción del codo cuando abres una tolva y encuentras telarañas enredadas sobre la resina virgen. La degradación térmica ocurre cuando los gránulos se deslizan contra el radio exterior de un codo de tubería estándar a altas velocidades. Esto derrite la capa exterior del plástico.
La solución operativa inmediata es reducir la velocidad de transporte. Para obtener una solución mecánica permanente, la instalación debe reemplazar los codos estándar de ánima lisa con alternativas diseñadas. El uso de tuberías con hoyuelos evita la acumulación de calor necesaria para formar estas serpentinas.
La obstrucción del material en los codos suele ser el resultado de una pérdida repentina de velocidad de transporte o de una disposición inadecuada de las tuberías. El material se desprende de la suspensión y se acumula en las curvas más cerradas si la presión de vacío cae debido a pequeñas fugas de aire.
El personal de mantenimiento debe realizar una prueba de fugas exhaustiva a lo largo de toda la tubería. Preste mucha atención a las conexiones y sellos del acoplador. Analice la geometría de la tubería si el flujo de aire es suficiente. La actualización a barridos de radio largo proporciona una transición mucho más suave. Esto reduce la caída de presión y permite que los perdigones naveguen por el giro sin detenerse.
Sin lugar a dudas, mejorar la infraestructura de manipulación de materiales de una instalación requiere una inversión de capital. Los tomadores de decisiones inteligentes ven esto no simplemente como un gasto operativo, sino como una maniobra estratégica para proteger agresivamente los márgenes de ganancias. El retorno financiero de la inversión se obtiene maximizando la eficiencia de la producción y reduciendo drásticamente el mantenimiento no planificado.
La calidad del producto plástico final está fundamentalmente ligada al estado de la materia prima que entra en el barril. El resultado inmediato es una estabilización completa del proceso de fabricación cuando un sistema mitiga con éxito la creación de multas.
El polvo y los finos se derriten mucho más rápido que los pellets intactos. Una mezcla caótica de ambos crea viscosidades de fusión inconsistentes dentro del barril. Un sistema de alimentación optimizado garantiza una plastificación constante al entregar gránulos limpios y uniformes. Reducir la tasa de desperdicio incluso en una fracción de porcentaje produce una recuperación sustancial de los ingresos anuales en entornos de fabricación de alto volumen.
El tiempo de inactividad no planificado es posiblemente el costo oculto más tóxico en la fabricación de plástico. La producción en una línea específica se detiene por completo cuando un codo de tubería estándar explota debido al desgaste abrasivo o cuando una tubería se obstruye con cabello de ángel. Los costos de mano de obra asociados con el envío de un equipo para desmantelar tuberías o reparar parches de soldadura son asombrosos.
Las instalaciones pasan de una extinción de incendios reactiva a un mantenimiento programado y predecible mediante la actualización a codos de bolsillo resistentes al desgaste y la implementación de una limpieza automatizada de filtros. Los codos diseñados duran mucho más, lo que reduce los gastos de reemplazo. En última instancia, un sistema optimizado se ejecuta de forma autónoma en segundo plano, asegurando un retorno rápido y mensurable de la inversión inicial.
Los finos de plástico y los codos erosionados hacen más que simplemente alterar la producción. Sirven como un indicador evidente de que su equipo de manipulación de materiales requiere una optimización inmediata. La fricción es un subproducto natural del movimiento neumático de plásticos. Sin embargo, una ingeniería sólida controla y mitiga estrictamente estas fuerzas físicas.
Deje de permitir que la degradación del material devore silenciosamente sus márgenes de beneficio. Tómese el tiempo para auditar su equipo actual, escuche las señales reveladoras de rotura de pellets e identifique los cuellos de botella ocultos en su diseño. Puede salvaguardar permanentemente la calidad de su producto actualizando sus codos para reducir el calor e integrando una arquitectura de alimentación personalizada. Evalúe el diseño actual de su planta y explore soluciones de alimentación central profesionales en Jwell para comenzar a diseñar una configuración adaptada específicamente a las demandas únicas de sus instalaciones.
El transporte en fase diluida mueve materiales a altas velocidades mientras están completamente suspendidos en la corriente de aire. Si bien es muy eficiente para largas distancias, esta velocidad aumenta la energía cinética de los perdigones. Esto provoca una fricción severa y multas al impactar en los codos de las tuberías. Por el contrario, el transporte en fase densa empuja los materiales en masas más lentas y pesadas a lo largo del fondo de la tubería. Este método suave funciona a velocidades mucho más bajas. Reduce drásticamente la creación de cabello de ángel, polvo y desgaste abrasivo de las tuberías.
Sí, una arquitectura central diseñada adecuadamente es altamente capaz de gestionar múltiples tipos de resina. Estos sistemas utilizan colectores de distribución de material automatizados y ciclos de purga programables. El sistema limpia automáticamente toda la tubería de la resina anterior cuando se solicita un cambio de material. Esto garantiza que no queden restos de polvo ni pellets. Una estricta segregación garantiza que se puedan procesar diferentes tipos de plásticos de forma segura en la misma instalación.
La frecuencia de inspección depende completamente de la abrasividad de la resina y de la velocidad promedio de transporte. Una inspección del espesor visual y ultrasónica dos veces al año suele ser suficiente para plásticos estándar no abrasivos transportados a velocidades óptimas. Sin embargo, los codos estándar se degradan rápidamente y deben revisarse trimestralmente cuando se manipulan materiales altamente abrasivos como los plásticos reforzados con fibra de vidrio. La instalación segura de componentes especializados resistentes al desgaste extiende estos intervalos de inspección.
Ningún componente por sí solo puede eliminar por completo las multas. La actualización a curvas diseñadas reduce drásticamente la creación de nuevos finos causados por la fricción dentro de la tubería. Sin embargo, no eliminará el polvo que ya estaba presente en las bolsas o silos de materia prima antes del transporte. Una solución permanente requiere un doble enfoque. Necesita un diseño de codo adecuado para evitar una nueva degradación, combinado con una unidad de desempolvado integrada para filtrar activamente los contaminantes existentes.
El método más eficaz para separar el cabello de ángel y el polvo existentes es utilizar un sistema de desempolvado en línea o un elutriador. Estos dispositivos suelen instalarse directamente encima de la tolva de la máquina. Fuerzan el material a través de una corriente de aire a contracorriente. Debido a que los gránulos intactos son más pesados, caen al proceso a través de la corriente de aire ascendente. Las partículas de polvo más ligeras y el cabello de ángel se barren hacia arriba y se recogen en un recipiente de filtración independiente, lo que garantiza que solo entre resina limpia en el tornillo.
La velocidad del aire aceptable varía según la densidad aparente y la fragilidad del material. Generalmente, la velocidad terminal de los gránulos de plástico estándar en un sistema de fase diluida oscila entre 15 y 25 metros por segundo. Una caída por debajo de la velocidad mínima hace que los gránulos se caigan de la suspensión y obstruyan la tubería. Superar el límite superior aumenta exponencialmente las fuerzas de impacto en los codos, lo que provoca roturas graves y formación de cabello de ángel.


