
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-22 Origen:Sitio


¿El aumento de los costos de los polímeros está afectando sus márgenes de fabricación? Los gerentes de planta buscan constantemente formas de reducir los gastos en materia prima sin comprometer la integridad del producto. En el feroz mercado actual, alcanzar ese punto óptimo ya no es opcional. Es un estricto imperativo de supervivencia. Entonces, ¿cómo se logra realmente?
La respuesta suele estar en actualizar su línea de capitalización. Al aprovechar una extrusora de doble tornillo de masterbatch de llenado de alto torque, las instalaciones modernas pueden reducir drásticamente la dependencia de la resina virgen. Analizaremos exactamente cómo funciona este equipo en la fábrica, exploraremos sus procesos termodinámicos y le mostraremos cómo configurar una línea de extrusión altamente rentable.
Para comprender plenamente el valor del producto, primero debemos observar la mecánica del equipo. Una extrusora de doble tornillo para masterbatch de relleno es una máquina de composición industrial de alta resistencia. Cuenta con dos tornillos entrelazados que giran en la misma dirección dentro de un cilindro modular calentado con precisión. Gracias a sus excepcionales capacidades de mezcla, esta configuración específica sirve como estándar industrial global para compuestos de polímeros.
Un masterbatch de relleno es esencialmente una mezcla altamente concentrada de polvos minerales inorgánicos. Los minerales comunes incluyen carbonato de calcio o talco. Estos polvos están encapsulados dentro de una resina portadora de polímero como polietileno, polipropileno o acetato de etileno y vinilo. El objetivo final de este masterbatch es simple. Se mezcla con polímeros vírgenes durante la fabricación del producto final. Al reemplazar un porcentaje significativo de la costosa resina petroquímica con estos abundantes rellenos minerales, los fabricantes reducen instantáneamente los costos de producción. Sorprendentemente, esta adición mineral a menudo mejora las propiedades mecánicas del producto plástico final, aumentando la rigidez y la resistencia al calor.
Análisis de mercado recientes revelan un cambio masivo hacia la composición sostenible en todo el sector mundial del plástico. A medida que los costos de los productos petroquímicos en bruto fluctúan y las regulaciones ambientales se endurecen, los fabricantes están dando un giro. Dependen cada vez más de masterbatches altamente cargados para reducir su huella de carbono general. La capacidad de incorporar hasta un 85 % de carbonato de calcio se alinea perfectamente con las iniciativas globales de economía circular. Esta tendencia hace que las líneas de composición avanzadas sean más críticas que nunca.
El mecanismo de doble tornillo co-rotativo es obligatorio para este riguroso proceso. Los polvos de carga inorgánicos tienen una alta tendencia a aglutinarse. Los tornillos entrelazados generan intensas fuerzas de corte que destrozan físicamente estos tercos cúmulos de polvo. Esto asegura una dispersión óptima de los rellenos de alta carga de manera uniforme en toda la matriz polimérica fundida. Además, la naturaleza autolimpiante de los tornillos gemelos evita el estancamiento del material. Esta acción evita por completo la degradación térmica del sensible soporte polimérico.
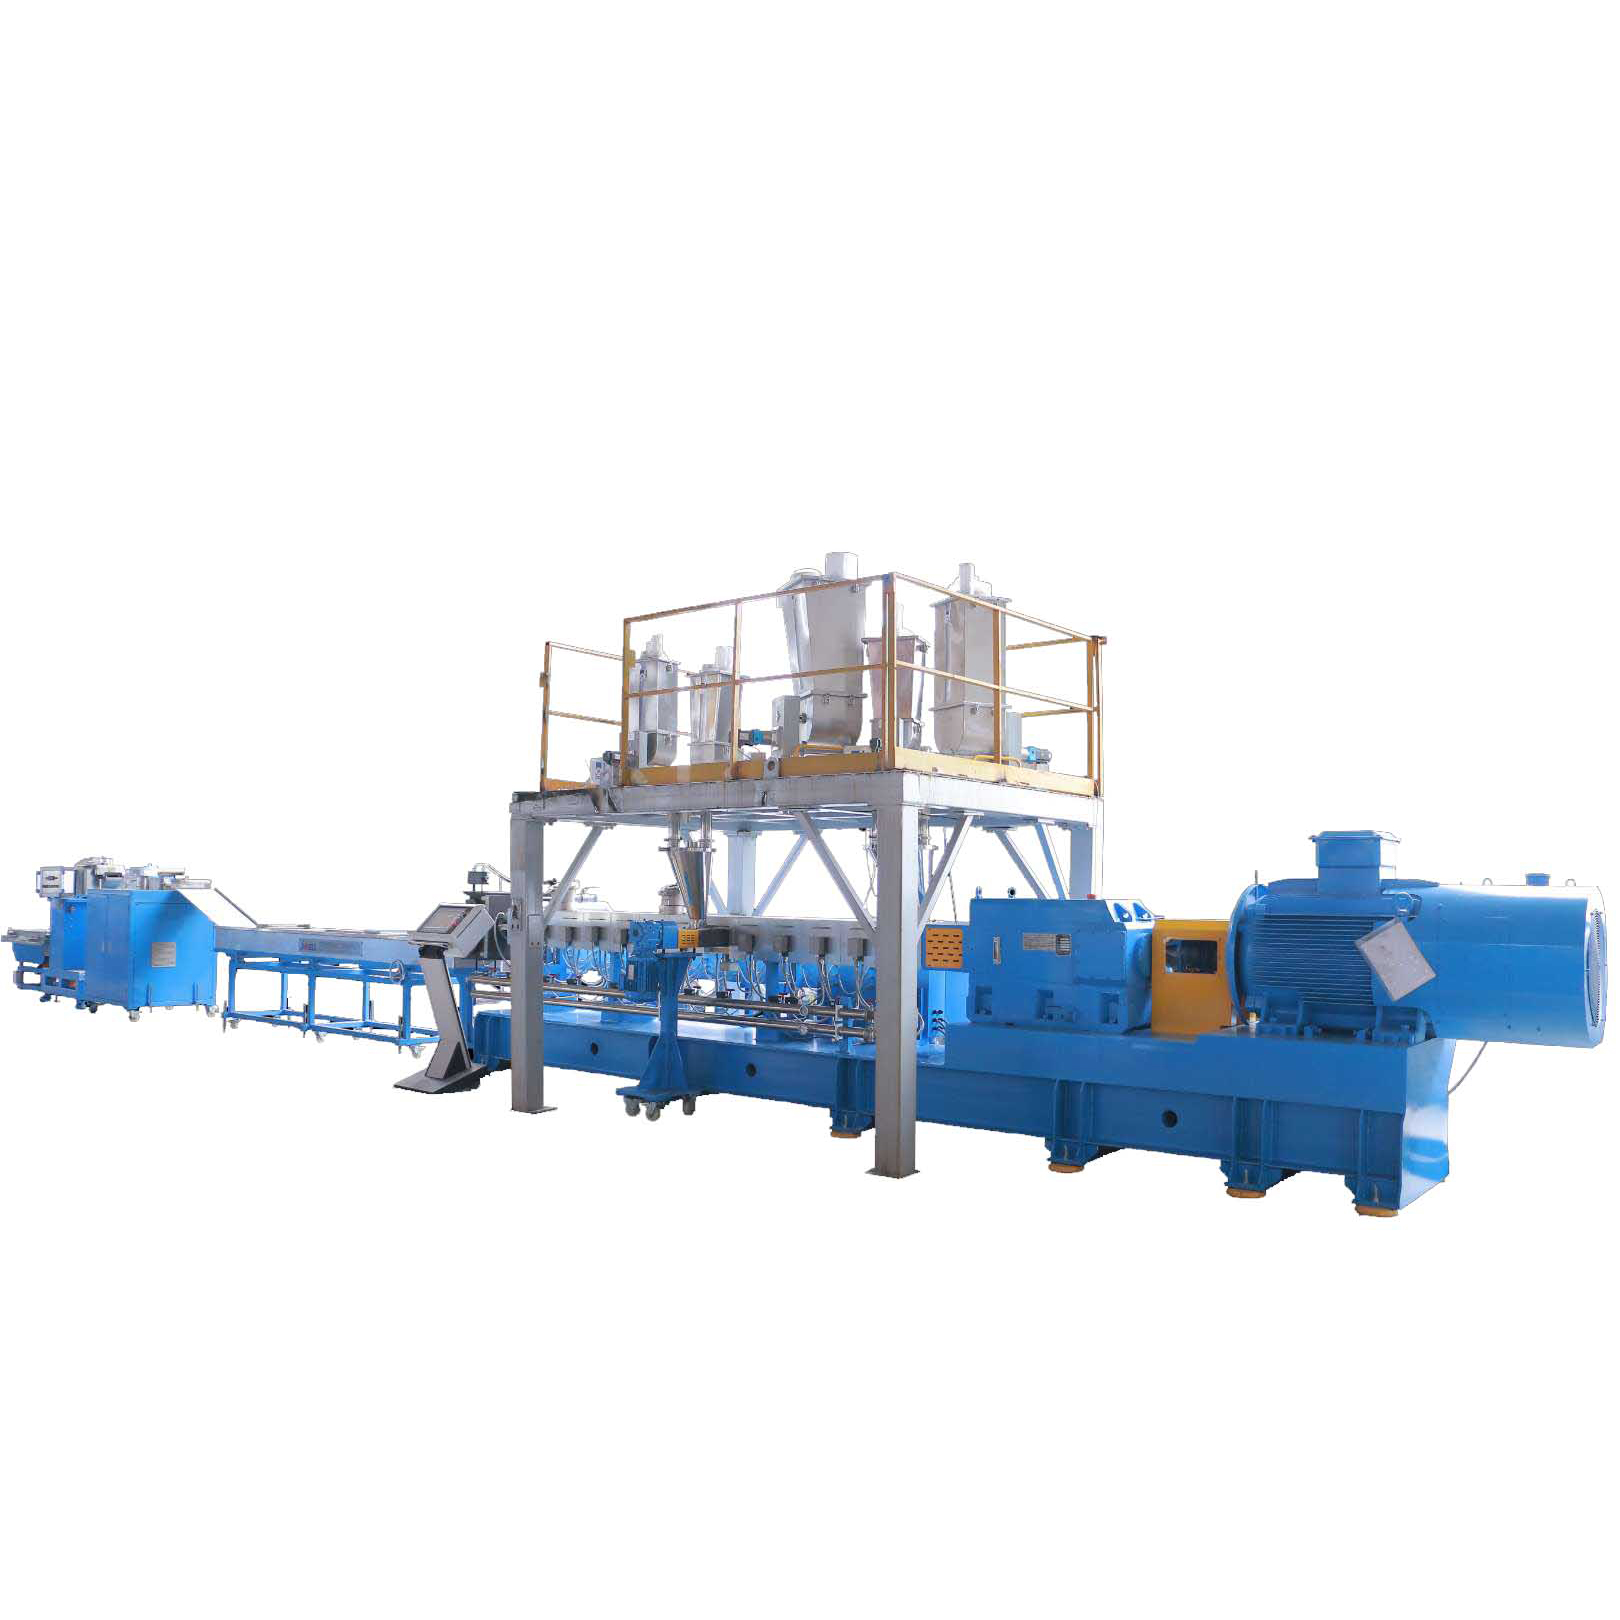
La función principal de este robusto equipo es procesar cargas minerales de alta concentración en gránulos uniformes y libres de polvo. Dependiendo de la formulación exacta y la configuración del cilindro, la extrusora produce varios tipos distintos de masterbatches. Cada uno tiene un propósito industrial único.
El masterbatch de carbonato de calcio sigue siendo el relleno más producido a nivel mundial. Una extrusora de doble tornillo de alto par puede combinar con éxito cargas de relleno que oscilan entre el 70 % y el 85 % en un soporte de poliolefina. Este masterbatch específico se utiliza principalmente para agregar volumen a productos de plástico. Más allá de la mera reducción de costos, mejora dramáticamente la imprimibilidad de las películas plásticas. También aumenta la rigidez de las piezas moldeadas por inyección y mejora la tasa de transferencia de calor durante el procesamiento. En términos prácticos, esta conductividad térmica superior acorta los ciclos de enfriamiento dentro del molde, lo que aumenta directamente el rendimiento general de fabricación.
El talco es un mineral de silicato de magnesio natural conocido por su estructura laminar distintiva. Cuando se procesa a través de una extrusora de doble tornillo, el masterbatch de talco actúa como un agente nucleante altamente eficaz. Las formulaciones típicas contienen entre un 60% y un 80% de talco. El talco mejora significativamente la rigidez, la resistencia al calor y la estabilidad dimensional del polímero final. En consecuencia, es muy valorado en aplicaciones que requieren integridad estructural bajo tensión térmica. Esto lo convierte en un aditivo ideal para componentes interiores de automóviles, recipientes de alimentos aptos para microondas y piezas estructurales duraderas para electrodomésticos.
El masterbatch de sulfato de bario representa un nivel premium de compuestos de relleno. A diferencia del carbonato de calcio, que a veces puede volver opacos los plásticos transparentes, el sulfato de bario mantiene un alto grado de transparencia. Cuando se combina con precisión con el perfil de corte adecuado, proporciona un acabado superficial brillante excepcional junto con una excelente resistencia química. Este masterbatch se utiliza con frecuencia en la producción de películas agrícolas altamente transparentes, bolsas de embalaje minoristas de primera calidad y carcasas moldeadas por inyección de alto brillo. En estos mercados, la apariencia estética es tan crítica como la reducción de costos.
Los pellets producidos por una extrusora de doble tornillo de masterbatch de relleno actúan como materiales intermedios. Posteriormente se envían y utilizan en varios sectores manufactureros posteriores. Comprender estas aplicaciones de uso final demuestra el inmenso valor de invertir en soluciones sólidas de peletización de plástico industrial .
La industria del embalaje flexible es el mayor consumidor de masterbatches de relleno. Los fabricantes que producen bolsas de compras, bolsas de basura resistentes, sobres de mensajería y películas estirables industriales mezclan habitualmente entre un 10 % y un 30 % de masterbatch de carbonato de calcio en su resina primaria. Esta práctica estratégica reduce el costo general de la materia prima y al mismo tiempo mantiene la resistencia a la tracción necesaria. Además, la microrugosidad introducida por la carga mineral evita que las capas de la película se peguen entre sí. Actúa como un agente antibloqueo natural de gran eficacia.
En el sector del moldeo por inyección, los pellets de masilla son absolutamente críticos para la fabricación de plásticos domésticos, muebles de jardín y componentes complejos de automoción. La adición de talco o carbonato de calcio reduce drásticamente la tasa de contracción de las piezas moldeadas. Esto previene eficazmente la deformación durante la fase crítica de enfriamiento. Debido a que las cargas minerales conducen el calor mucho más rápido que los plásticos puros, el plástico fundido se solidifica más rápido en el molde. Esta ventaja termodinámica reduce directamente el tiempo del ciclo, lo que permite a las fábricas bombear más piezas por turno.
Los fabricantes de extrusiones de tubos y perfiles también dependen en gran medida de los masterbatches de relleno para cumplir con estrictos estándares estructurales. La adición de carbonato de calcio a la matriz polimérica mejora significativamente la rigidez del anillo y la resistencia a la presión de los tubos extruidos. Este refuerzo estructural es particularmente importante para drenajes subterráneos y tuberías de alcantarillado municipal. Estos componentes de infraestructura deben soportar el inmenso peso del suelo y la presión ambiental externa sin deformarse durante décadas de uso.
Para los ingenieros y gerentes de adquisiciones que evalúan una línea de compuestos, comprender los procesos termodinámicos internos es crucial. La transformación de polímero en bruto y polvo inorgánico seco a un gránulo uniforme y altamente disperso se produce a través de cuatro zonas operativas distintas dentro del cilindro del extrusor.
Todo el proceso comienza en la zona de alimentación. Aquí las materias primas entran en la garganta principal. Para evitar derretimientos prematuros y atascos de material desastrosos, esta zona inicial está fuertemente refrigerada por agua. Los tornillos gemelos co-rotativos cuentan con elementos transportadores de tramos profundos que atrapan el material a granel y lo impulsan rápidamente hacia adelante. Debido a que las cargas inorgánicas a menudo poseen una baja densidad aparente y atrapan cantidades significativas de aire, se requieren elementos transportadores altamente eficientes para comprimir el polvo y moverlo de manera constante hacia las secciones calentadas.
A medida que el material avanza hacia la zona de plastificación, está sometido a una intensa energía térmica y mecánica. Si bien las bandas calentadoras eléctricas externas proporcionan calor conductivo, la gran mayoría de la energía de fusión en realidad proviene de una disipación viscosa. Esta es la fricción interna generada por el corte mecánico de los tornillos giratorios. El perfil de tornillo en esta sección utiliza bloques de amasado especializados que comprimen y cortan la matriz polimérica. Esta acción mecánica agresiva asegura que la resina portadora se derrita por completo y comience a cubrir la superficie de las partículas de relleno secas.
La zona de mezcla es sin lugar a dudas la fase más crítica. Los polvos inorgánicos tienden naturalmente a formar aglomerados estrechamente unidos. Si estos cúmulos duros no se rompen, el producto plástico final sufrirá graves defectos superficiales. La configuración de doble tornillo destaca aquí al proporcionar dos tipos distintos de mezcla. En primer lugar, el mezclado dispersivo utiliza elementos de amasado de alto cizallamiento para triturar y romper físicamente los aglomerados de polvo. En segundo lugar, la mezcla distributiva emplea rotores de tipo engranaje para plegar y dividir la corriente fundida continuamente.
Finalmente, el material llega a la zona de desgasificación al vacío. Las cargas inorgánicas absorben naturalmente la humedad atmosférica ambiental. El intenso calor del proceso de mezcla también puede liberar compuestos orgánicos volátiles del polímero y aditivos químicos. A medida que la masa fundida avanza hacia la zona de desgasificación, los canales del tornillo se profundizan intencionalmente para descomprimir el material. Una bomba de vacío de alta eficiencia extrae con fuerza estos gases y humedad atrapados. Si no se desgasifica adecuadamente la masa fundida, inevitablemente se obtendrán gránulos porosos y quebradizos que comprometen todos los procesos de fabricación posteriores.
Una vez que se completa la combinación intensiva, se debe moldear la mezcla fundida y enfriarla hasta obtener gránulos uniformes. La unidad de granulación es un componente definitorio de cualquier máquina peletizadora de plástico robusta . El método de corte óptimo depende en gran medida de la resistencia a la fusión del polímero portador y del porcentaje específico de relleno utilizado en su formulación.
Para ayudar a los gerentes de planta a elegir el equipo posterior adecuado, describimos las diferencias principales en la siguiente tabla.
| Método de peletización | Aplicaciones ideales | Características operativas | Costo y mantenimiento |
|---|---|---|---|
| Peletización con anillo de agua | CaCO3 con alto contenido de relleno, talco (baja resistencia a la fusión) | Los cortes se derriten directamente en la cara del troquel. La fuerza centrífuga lanza los pellets a un anillo de agua de refrigeración. Previene la rotura del hilo. | Costo inicial moderado. Fácil de mantener. Estándar de la industria para masterbatches de relleno. |
| Peletización de hebras | Compuesto estándar, masterbatch de color, plásticos de ingeniería | Tira de las hebras fundidas continuas a través de un baño de agua. Requiere una alta resistencia a la tracción del polímero. | Bajo coste inicial. Alto riesgo de rotura del hilo si las cargas de relleno superan el 70%. |
| Peletización submarina | Producción automatizada a gran escala, micropellets. | La cara del troquel está completamente sumergida. Produce pellets perfectamente esféricos y de alta densidad. Sistema de circuito cerrado totalmente automatizado. | Alta inversión de capital inicial. Mínima intervención del operador. Ideal para tiradas continuas de alta capacidad. |
La eficiencia operativa de una extrusora de doble tornillo para masterbatch de relleno está intrínsecamente ligada a la precisión de la dosificación del material. El procesamiento de masterbatches de alta concentración requiere una mezcla continua y precisa de resinas portadoras, polvos inorgánicos finos y diversos aditivos líquidos o sólidos. La integración de un sistema de alimentación completamente automático resuelve las imprecisiones inherentes y las graves ineficiencias del manejo manual de materiales.
En los compuestos industriales modernos, mantener proporciones exactas de formulación no es negociable. Un sistema de alimentación automatizado normalmente emplea alimentadores gravimétricos por pérdida de peso. Estos dispositivos avanzados miden continuamente la masa del material en tiempo real. A diferencia de los alimentadores volumétricos básicos, los sistemas gravimétricos ajustan automáticamente la velocidad de rotación de sus tornillos dosificadores para mantener un caudal másico constante y preciso. Cuando se fabrica un masterbatch que contiene un 80 % de carbonato de calcio, incluso una desviación del 1 % en la velocidad de alimentación del polvo puede alterar drásticamente el índice de flujo de fusión.
Los sistemas de alimentación centralizados automatizan la transferencia de materias primas desde los silos exteriores a granel directamente a las tolvas del extrusor mediante transporte neumático por vacío. Esta automatización elimina por completo la necesidad de que los operadores levanten, corten y descarguen manualmente pesados sacos de polvo. En consecuencia, las instalaciones de fabricación pueden reducir significativamente los costos de mano de obra directa y reasignar personal de manera segura a tareas de mayor valor. Una dosificación precisa también garantiza que no se consuman en exceso costosos aditivos químicos y agentes de acoplamiento.
Además, cuando los operadores vierten bolsas de talco de 25 kg en una tolva estándar, la nube de polvo resultante supone una pérdida masiva de material y un grave riesgo respiratorio. Un sistema de alimentación automatizado de circuito cerrado contiene estas partículas finas completamente dentro de tuberías y receptores sellados. Esta estricta contención reduce drásticamente las emisiones de polvo en el piso de la fábrica, garantizando el cumplimiento de estrictas normas de seguridad y salud ocupacional.
La adquisición de equipos de composición industrial requiere una evaluación de ingeniería rigurosa de sus objetivos de producción específicos. Una máquina que funciona adecuadamente para la composición de colores estándar puede fallar por completo al intentar procesar un masterbatch de carbonato de calcio al 80 %. Los ingenieros deben evaluar varios parámetros críticos antes de realizar una inversión de capital.
La composición de masterbatches altamente cargados exige una inmensa energía mecánica para dispersar polvos finos en una masa fundida de polímero altamente viscosa. Por tanto, una caja de cambios de alto par es un requisito fundamental. Las líneas de extrusión de alta gama suelen presentar valores de par específicos de hasta 12 Nm/cm³ y velocidades de tornillo que oscilan entre 600 y 900 rpm. Operar con un par alto permite que la extrusora mantenga un alto rendimiento volumétrico a velocidades de tornillo más bajas. Esto es muy beneficioso porque reduce el calor por fricción localizado, conocido como degradación por cizallamiento, que puede destruir fácilmente el peso molecular de la resina portadora.
Las cargas inorgánicas son notoriamente abrasivas. El procesamiento de miles de toneladas de carbonato de calcio o dióxido de titanio erosionará rápidamente los componentes estándar de acero nitrurado. Para mantener la estabilidad del procesamiento, es necesario mejorar considerablemente la metalurgia de los elementos del tornillo y del cilindro. Las mejores prácticas de la industria dictan el uso de barriles bimetálicos. Estos cuentan con un revestimiento interno fabricado con aleaciones altamente resistentes al desgaste, como carburo de tungsteno o aceros especializados de vanadio-titanio. Si bien estas mejoras metalúrgicas aumentan el gasto de capital inicial, reducen drásticamente el costo total de propiedad durante el ciclo de vida de la máquina.
La relación longitud-diámetro dicta el tiempo de residencia del material dentro de la sección de procesamiento. Para una fusión simple, podría ser suficiente un L/D de 32:1. Sin embargo, el procesamiento de masterbatches de relleno de alta concentración requiere una relación L/D extendida, normalmente entre 44:1 y 64:1. Este barril más largo proporciona zonas suficientes para un amasado intenso, una desgasificación al vacío adecuada y la integración crucial de los alimentadores laterales. Al formular masterbatches con 80% de relleno, alimentar todo el polvo abrasivo a través de la garganta de alimentación principal provoca un desgaste prematuro severo en la zona de fusión. Al utilizar alimentadores laterales de doble tornillo, los ingenieros pueden inyectar el polvo abrasivo directamente en una matriz polimérica ya fundida.
Una extrusora de doble tornillo con masterbatch de relleno transforma fundamentalmente la economía de la fabricación de plástico. Al permitir la incorporación perfecta de minerales inorgánicos de alto volumen en soportes poliméricos, produce materiales esenciales que reducen drásticamente la dependencia de la resina virgen.
Sin embargo, la extrusora por sí sola es sólo una parte de la ecuación. Combinar un peletizador de alto par con un alimentador gravimétrico automatizado y la tecnología de granulación correcta garantiza una calidad impecable del pellet, elimina la contaminación por polvo y maximiza el rendimiento de la fábrica. Esta combinación estratégica optimiza toda su operación de compuestos, cerrando la brecha entre la rentabilidad y la ingeniería de materiales de alto rendimiento. Para garantizar la eficiencia operativa a largo plazo y un rápido retorno de la inversión, recomendamos encarecidamente explorar la avanzada línea de granulación con extrusora de doble tornillo CJWH para diseñar a medida una línea de producción adaptada específicamente a sus formulaciones patentadas.
Las extrusoras de doble tornillo de alto par normalmente pueden manejar concentraciones de relleno que oscilan entre el 70% y el 85%. La capacidad máxima exacta depende en gran medida de la densidad aparente y la distribución del tamaño de las partículas del polvo inorgánico, así como de la clasificación de torque específica de la máquina. Lograr estas cargas de relleno extremas requiere perfiles de tornillo optimizados para una mezcla dispersiva intensa, junto con sistemas avanzados de alimentación lateral para mantener un flujo de polvo constante sin formación de puentes.
Los tornillos gemelos proporcionan una mezcla dispersiva y distributiva superior. Esto es absolutamente necesario para descomponer aglomerados duros de polvos de relleno finos. Las extrusoras de un solo tornillo se basan principalmente en un flujo de arrastre simple y carecen de la fuerza de corte localizada necesaria para separar partículas estrechamente unidas. Además, los tornillos gemelos co-rotativos cuentan con un mecanismo de limpieza automática altamente eficaz que evita el estancamiento del material, la quema localizada y la degradación térmica dentro del cañón.
Las cargas inorgánicas son muy abrasivas. Para evitar un desgaste rápido, los ingenieros deben equipar la extrusora con cilindros bimetálicos que contengan revestimientos resistentes al desgaste, como el carburo de tungsteno. Además, la utilización de alimentadores laterales para inyectar el polvo mineral aguas abajo en una matriz polimérica ya fundida reduce significativamente la fricción abrasiva en las zonas de fusión inicial.
Para procesar masterbatches de relleno de alta carga, se recomienda encarecidamente una relación longitud-diámetro extendida entre 44:1 y 64:1. Esta longitud extendida proporciona el espacio físico necesario para múltiples puertos de alimentación laterales, bloques de amasado agresivos para la dispersión y múltiples zonas de desgasificación al vacío para eliminar la humedad atrapada y los volátiles.
Sí, estas máquinas altamente versátiles se utilizan ampliamente en compuestos industriales para mejorar materiales reciclados. Con la configuración de cilindro adecuada y una robusta configuración de desgasificación al vacío de múltiples etapas, las extrusoras de doble tornillo pueden extraer eficientemente la humedad y los compuestos orgánicos volátiles de los plásticos posconsumo. Mezclan simultáneamente la resina reciclada con aditivos que mejoran el rendimiento y cargas minerales para producir gránulos compuestos de alto valor.
Si bien la alimentación manual puede ser suficiente temporalmente para pruebas de laboratorio a pequeña escala, la producción comercial exige automatización. Un sistema gravimétrico automatizado mantiene proporciones de formulación exactas, lo cual es fundamental para garantizar la consistencia del producto entre lotes. Previene obstrucciones de polvo, minimiza el polvo peligroso en el aire y reduce significativamente los costos de mano de obra directa. Para entornos industriales de alta capacidad, esta tecnología es absolutamente esencial para mantener operaciones continuas y estables.


