
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español


Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-08-20 Origen:Sitio


¿Compra materias primas plásticas por peso pero tiene dificultades para almacenarlas y procesarlas por volumen? Esto sucede a diario en la fábrica. Confundir la densidad del polímero con la densidad aparente sigue siendo un descuido de ingeniería sorprendentemente común. Este simple malentendido provoca habitualmente la obstrucción de las tuberías. Provoca falta de material en la garganta del extrusor. En última instancia, esto conduce a silos de almacenamiento de tamaño deficiente.
Comprender las diferencias físicas exactas entre estas dos métricas es el paso fundamental para optimizar la infraestructura de sus instalaciones. En esta guía completa, desglosaremos ambas definiciones y compararemos sus aplicaciones en el mundo real. Verá exactamente cómo estos datos influyen directamente en sus elecciones de equipos y en la eficiencia operativa.
Los ingenieros frecuentemente se refieren a la densidad del polímero como densidad verdadera, gravedad específica o densidad absoluta. Representa una propiedad material fundamental. Por definición, es el peso del plástico sólido por unidad de volumen, asumiendo cero absoluto de espacio de aire dentro o entre el material. Puedes considerarlo como la densidad de la estructura de la cadena polimérica pura e ininterrumpida.
La densidad del polímero sirve como una especificación crítica para los diseñadores de productos. Gobierna directamente la resistencia mecánica, el peso total y el costo de la materia prima de la pieza final fabricada. Un componente del tablero moldeado a partir de un polímero de alta densidad naturalmente pesará más. Consumirá más materia prima por peso que exactamente el mismo componente moldeado a partir de una alternativa de baja densidad.
Las diferentes resinas base poseen gravedades específicas de referencia claramente diferentes. El polipropileno es relativamente ligero y a menudo presenta una densidad real de alrededor de 0,90 g/cm³. Por el contrario, el cloruro de polivinilo es significativamente más pesado, normalmente oscila entre 1,30 y 1,45 g/cm³, mientras que el tereftalato de polietileno se sitúa cerca de 1,38 g/cm³. Dominar estos valores ayuda a los fabricantes a calcular la integridad estructural y el costo exacto por pieza de sus productos terminados.
En un entorno de laboratorio controlado, los técnicos miden esta métrica utilizando estándares de prueba estrictos como ASTM D792. Esta prueba específica utiliza el principio de Arquímedes del desplazamiento del agua. Una pieza moldeada sólida y sin huecos de plástico se pesa en el aire y luego se vuelve a pesar mientras está suspendida en agua destilada. La diferencia determina el volumen real del plástico sólido, lo que permite un cálculo exacto.
Si bien estos datos son absolutamente vitales para el diseño del producto y el control de calidad, es fundamentalmente un número incorrecto al calcular cómo almacenar o transportar el inventario a granel a través de una instalación. Las materias primas nunca se envasan perfectamente sin aire, lo que nos lleva a la realidad operativa de la densidad aparente.
A veces denominada densidad aparente, la densidad aparente es la métrica definitiva para la logística de las fábricas. Se define como la masa total del material a granel dividida por el volumen total que ocupa. Fundamentalmente, este volumen total incluye el plástico sólido en sí, cualquier aire microscópico atrapado dentro de partículas porosas y los huecos de aire intersticiales vacíos entre los gránulos, polvos o escamas individuales.
La geometría física de su inventario en bruto juega un papel fundamental a la hora de determinar su huella funcional. Los gránulos vírgenes esféricos y uniformes tienden a empaquetarse de manera eficiente. Debido a que se encajan entre sí, el volumen del espacio de aire vacío se minimiza, lo que da como resultado una mayor densidad aparente.
Por el contrario, los materiales con formas irregulares se empaquetan muy holgadamente. Los bordes afilados y las dimensiones desiguales de las escamas recicladas o del triturado irregular hacen que se entrelacen de manera incómoda, creando grandes bolsas de aire vacías. En consecuencia, las partículas irregulares tienen una densidad aparente significativamente menor. Un solo metro cúbico de triturado pesará mucho menos que un metro cúbico de pellets vírgenes elaborados exactamente con la misma resina.
Es importante señalar que la densidad aparente no es un número estático. Está muy sujeto a compresibilidad. La densidad aparente suelta se refiere al volumen que ocupa el material cuando simplemente se vierte suavemente en un contenedor o silo bajo la fuerza natural de la gravedad. La densidad aparente aprovechada se refiere al volumen que ocupa después de que el contenedor ha sido vibrado, sacudido o asentado durante el transporte. Los ingenieros de planta suelen utilizar la medida suelta para dimensionar el equipo porque tiene en cuenta el peor escenario de volumen.
Para ilustrar claramente las diferencias funcionales entre estas dos métricas, debemos observar cómo se aplican en un entorno de fabricación del mundo real. Desdibujar la línea entre ambos es un error común que conduce a graves cuellos de botella logísticos.
| Característica | Densidad | del polímero Densidad aparente |
|---|---|---|
| Métrica de medición | Masa / Volumen Sólido | Masa / Volumen Total |
| ¿Incluye vacíos de aire? | No | Sí |
| Comparación de valores | Siempre el valor más alto | Siempre el valor más bajo |
| Consistencia | Constante para un grado de resina específico | Variable según forma, tamaño y asentamiento. |
| Uso industrial primario | Diseño de producto, peso de piezas, control de calidad. | Dimensionamiento de silos, diseño de equipos, transporte neumático. |
Imagine un director de planta que compra un lote de 1.000 kg de resina PET virgen. El verdadero peso específico de este PET es de 1.380 kg/m³. Si el gerente utiliza incorrectamente este número para dimensionar su equipo de almacenamiento, calculará que los 1.000 kg de material ocuparán exactamente 0,72 metros cúbicos de espacio.
Sin embargo, los pellets de PET tienen aire entre ellos. La densidad aparente real de estos pellets suele ser de unos 850 kg/m³. Cuando se utiliza la métrica correcta, esos mismos 1.000 kg en realidad requieren 1,17 metros cúbicos de espacio. Si el gerente comprara una tolva de 0,75 metros cúbicos basándose en el cálculo de densidad real, se desbordaría instantáneamente, dejando cientos de kilogramos de costoso inventario varados en la fábrica.
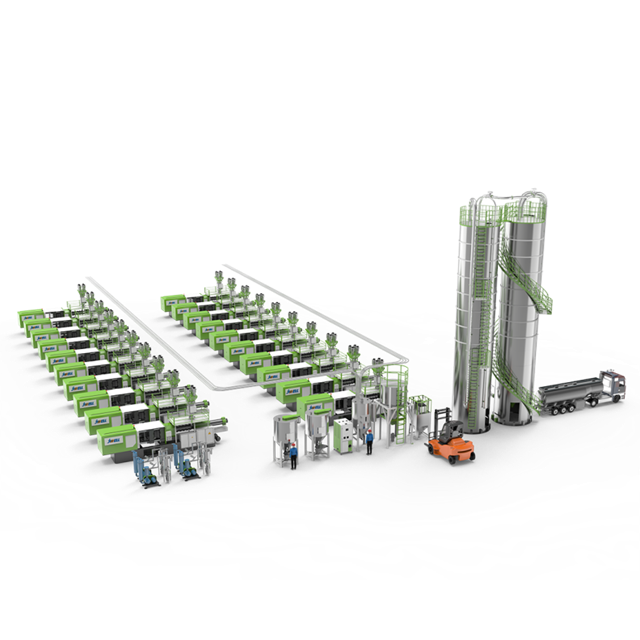
Al diseñar una red de manipulación de materiales, los diseñadores de plantas deben priorizar el volumen sobre el peso. Un bien diseñado sistema de alimentación central funciona fundamentalmente según principios volumétricos. El departamento de adquisiciones puede comprar material por tonelada, pero la maquinaria lo procesa físicamente por litro.
Si una máquina de moldeo por inyección requiere un rendimiento de 500 kg/h, la red de alimentación automatizada debe dimensionarse con precisión en función de la densidad aparente del inventario. Esto determina exactamente cuántos litros por hora de volumen deben moverse a través de la instalación. Por ejemplo, si la densidad aparente es de 0,60 kg/L, la infraestructura debe mover 833 litros de volumen cada hora para satisfacer ese requisito de peso de 500 kg. No tener en cuenta esta demanda volumétrica conduce a sopladores de tamaño insuficiente y a una escasez inmediata de material en la garganta de la máquina. Las configuraciones de alimentación central de alto rendimiento utilizan bombas de vacío altamente eficientes y diseños de tuberías optimizados para garantizar un transporte estable a larga distancia, evitando estos escenarios exactos de inanición en múltiples líneas de extrusión.
Sobreestimar la densidad conduce inevitablemente a comprar una infraestructura de almacenamiento que es simplemente demasiado pequeña. Cuando usted se para en el piso de la fábrica y observa cómo una tolva de tamaño insuficiente se drena demasiado rápido, es testigo de este error en tiempo real. El drenaje rápido desencadena ciclos de recarga constantes. Esto sobrecarga los cargadores de vacío, acelera el desgaste de las válvulas neumáticas y aumenta drásticamente el riesgo de que la máquina de procesamiento se seque durante un ciclo de producción intenso.
Las configuraciones centralizadas modernas utilizan con frecuencia mezcladores gravimétricos y volumétricos para mezclar resina virgen, trituración y masterbatches de color. Los mezcladores volumétricos dependen completamente de datos de densidad precisos para dosificar la proporción correcta de materiales. Si la geometría del triturado fluctúa, el volumen dispensado por el tornillo sin fin producirá un peso real diferente, comprometiendo directamente la consistencia del color y la integridad estructural del producto final.
Mover pellets de plástico a través del techo de una fábrica requiere un conocimiento profundo de la física del transporte neumático. Un sistema de transporte por vacío utiliza un flujo de aire de alta velocidad para levantar y transportar partículas sólidas a través de una compleja red de tuberías. La densidad aparente del material es la variable principal que determina la relación aire-material requerida.
En una configuración neumática, el aire debe moverse lo suficientemente rápido como para mantener las partículas de plástico en suspensión. Esta velocidad mínima requerida se conoce como velocidad de saltación. Cuanto más pesado y denso sea el material a granel, mayor será la velocidad de saltación requerida para evitar que los gránulos caigan de la corriente de aire y descansen en el fondo de la tubería.
Específicamente, los materiales pesados requieren velocidades de aire más altas. Si la velocidad del aire disminuye aunque sea ligeramente, los gránulos densos se acumularán en las secciones y codos de las tuberías horizontales, lo que eventualmente provocará una obstrucción grave que detendrá la producción. Por el contrario, los materiales ligeros y esponjosos ocupan una gran cantidad de espacio con muy poco peso. Para lograr un rendimiento de peso específico, se debe mover un volumen masivo de material. Esto requiere diámetros de tubería mucho mayores para acomodar el volumen físico sin obstruir las líneas. Para materiales especializados como el polvo de PVC, que tiene características de flujo únicas y riesgos de generación de polvo, las configuraciones centralizadas avanzadas emplean diseños cerrados libres de polvo y controles precisos del flujo de aire para mantener un ambiente de taller limpio y al mismo tiempo evitar la obstrucción de las tuberías.
Los ingenieros se basan en datos volumétricos precisos para calcular la potencia en kilovatios necesaria de las bombas de vacío. Un tamaño insuficiente de la bomba para un material denso significa que el sistema carecerá de potencia de succión para limpiar las líneas, lo que provocará limpiezas manuales frecuentes. Por el contrario, sobredimensionar una bomba para un material muy liviano desperdicia inmensas cantidades de energía eléctrica y puede causar la degradación del material debido a impactos a alta velocidad dentro de las tuberías.
Las iniciativas de sostenibilidad han hecho del uso de chatarra reciclada una práctica estándar en la fabricación de plásticos. Sin embargo, la transición de resina virgen pura a la incorporación de materiales reciclados presenta desafíos de ingeniería únicos simplemente debido a cambios drásticos en el volumen y la fluidez.
El triturado tiene una densidad aparente mucho menor e inconsistente que los pellets vírgenes. Mientras que los pellets vírgenes son uniformes y fluyen como agua, el triturado consiste en formas irregulares y fragmentadas. Una configuración automatizada perfectamente calibrada para pellets vírgenes tendrá dificultades inmediatamente cuando se cambie a trituración, ya que el mismo peso de material de repente ocupa hasta un 40% más de volumen.
Los bordes irregulares del triturado crean graves problemas de fluidez dentro de las tolvas de almacenamiento. Las piezas irregulares se entrelazan mecánicamente entre sí, formando un arco sólido a lo largo de la salida de la tolva. Este fenómeno se conoce como puente. Alternativamente, el material puede fluir solo a través del centro, dejando el inventario estancado empaquetado contra las paredes de la tolva, lo que se conoce como agujeros de rata.
Para combatir estos problemas de flujo impulsados por la densidad, un moderno sistema de alimentación centralizado incorpora soluciones mecánicas especializadas. Los ingenieros instalan agitadores motorizados o paletas rompepuentes dentro de las tolvas para alterar físicamente los materiales entrelazados. Además, se utilizan válvulas proporcionales para estratificar sin problemas lotes alternos de pellets vírgenes y triturarlos en la corriente de aire. Esta estratificación garantiza que los materiales con diferentes propiedades físicas se transporten sin problemas, manteniendo una mezcla homogénea sin interrumpir la producción continua.
El sector de fabricación de plásticos está experimentando actualmente un cambio masivo hacia la economía circular. Los mandatos globales continúan presionando a los fabricantes para que incorporen porcentajes más altos de contenido reciclado posconsumo en sus productos. En consecuencia, la volatilidad de la densidad aparente está en su punto más alto de todos los tiempos. Las escamas de PCR y el triturado postindustrial irregular se comportan de manera impredecible en comparación con las resinas vírgenes estandarizadas.
Debido a esta tendencia, depender de diseños de silos estáticos ya no es viable. Las instalaciones modernas están adoptando rápidamente soluciones dinámicas de almacenamiento y transporte basadas en sensores. Estas redes avanzadas utilizan sensores de flujo másico en tiempo real y variadores de frecuencia para adaptarse instantáneamente a los rápidos cambios de densidad. Comprender los matices del volumen físico material ya no es sólo una buena práctica de ingeniería. Es un requisito previo para sobrevivir a la transición de la industria hacia la fabricación sostenible.
El dimensionamiento preciso del equipo requiere datos empíricos precisos. Depender de hojas de datos genéricas dará como resultado silos de tamaño insuficiente y bombas de vacío con poca potencia. Afortunadamente, medir la densidad aparente suelta de un material específico es un proceso sencillo que se puede realizar directamente en la fábrica.
La fórmula matemática fundamental es simple: Densidad aparente = Masa / Volumen
Siga estos pasos prácticos para determinar la métrica exacta de su resina o triturado:
Una vez que tenga esta cifra precisa, entréguela directamente al fabricante de su equipo. Proporcionar datos de campo precisos garantiza que el equipo de ingeniería especificará los diámetros de tubería, los volúmenes de tolva y los tamaños de sopladores correctos desde el primer día.
La adquisición de una red de manipulación de materiales supone un gasto de capital importante. Para los gerentes de planta y oficiales de adquisiciones, la decisión debe estar impulsada por datos empíricos y estabilidad operativa a largo plazo. Al evaluar diferentes propuestas, priorice los equipos diseñados para manejar las fluctuaciones volumétricas.
Las características clave a buscar incluyen:
Invertir en una red dimensionada matemáticamente con precisión para su material produce un rápido retorno de la inversión. Elimina la falta de material, reduce drásticamente los costos de mano de obra asociados con la desobstrucción de tuberías, minimiza el desperdicio de energía y garantiza una alimentación constante a las extrusoras.
Confundir la densidad aparente con la densidad del polímero es un error costoso y evitable. La verdadera densidad del polímero es una métrica reservada para el diseño del producto final y la integridad estructural. La densidad aparente dicta estrictamente la logística de manipulación de materiales, las capacidades de almacenamiento y la eficiencia del transporte neumático.
La fabricación eficiente de plásticos depende enteramente de un flujo de material constante e ininterrumpido. Tómese el tiempo para medir sus materiales con precisión y evaluar su configuración actual de manejo de materiales ahora mismo. Al adaptar su infraestructura a las realidades físicas exactas de su inventario, elimina los cuellos de botella, reduce los gastos generales y mejora drásticamente la eficacia general de su equipo.
¿Listo para eliminar bloqueos de material y optimizar el piso de su fábrica? Explore las soluciones de transporte y alimentación automatizadas líderes en la industria en Jwell para encontrar el sistema perfecto diseñado para su densidad de material específica.
Sí, pero normalmente sólo un poco. Los gránulos de Masterbatch frecuentemente poseen una gravedad específica y una geometría física diferentes en comparación con la resina virgen base. Debido a que el masterbatch está muy concentrado con pigmentos y aditivos pesados, su densidad aparente individual puede ser bastante alta. Sin embargo, en la fabricación de plásticos estándar, el masterbatch se dosifica en porcentajes muy bajos. Por lo tanto, el impacto matemático en el volumen agregado de toda la mezcla de materiales es mínimo y rara vez requiere un rediseño de la infraestructura de transporte.
Este es el resultado directo de ignorar el drástico cambio de volumen. El triturado tiene una densidad aparente significativamente menor y una forma dentada muy irregular. Esto significa que 100 kilogramos de triturado ocupan un volumen de espacio mucho mayor que 100 kilogramos de pellets vírgenes uniformes. Además, los bordes dentados crean una mayor fricción mecánica contra las paredes de la tubería. Es probable que su configuración de transporte actual esté generando un volumen de aire insuficiente para mover la mayor masa física del triturado. Resolver esto generalmente requiere aumentar el diámetro de la tubería, ajustar la relación aire-material o mejorar la capacidad de la bomba de vacío.
En absoluto. Este es uno de los errores de ingeniería más comunes y costosos en el diseño de instalaciones. Si utiliza la densidad real para calcular la capacidad del silo, está operando bajo el supuesto de que el material es un bloque de plástico sólido y sin huecos. Estás ignorando por completo el espacio de aire vacío entre los pellets individuales. Como resultado, asumirás matemáticamente que el material ocupa mucho menos espacio físico del que realmente ocupa. Siempre debe utilizar la densidad aparente suelta para calcular con precisión el volumen cúbico requerido para el tamaño del silo y la tolva.
La densidad aparente suelta representa el volumen que ocupa un material cuando simplemente se vierte en un recipiente o tolva bajo la fuerza natural de la gravedad, sin ninguna compactación externa. La densidad aparente representa el volumen que ocupa el material después de haber sido vibrado, sacudido o asentado mecánicamente con el tiempo, lo que obliga a las partículas a agruparse más juntas y expulsar el aire atrapado. Para dimensionar los equipos de fábrica, los ingenieros se basan casi exclusivamente en medidas sueltas. Representa el estado de densidad más baja y volumen más alto, lo que garantiza que el equipo esté dimensionado de forma segura para el peor de los casos.
La absorción de humedad puede alterar ligeramente tanto el peso como la fluidez de resinas higroscópicas como el PET o el nailon. Si bien el número de densidad bruta puede cambiar solo marginalmente, la humedad de la superficie aumenta significativamente la fricción entre los gránulos. Esta fricción adicional evita que los gránulos se agrupen muy juntos, lo que puede reducir artificialmente la densidad aparente suelta. Además, los materiales húmedos son muy propensos a formar puentes dentro de las tolvas, lo que hace que un sistema de secado y transporte del tamaño adecuado sea absolutamente esencial.
Las escamas de baja densidad requieren una proporción aire-material significativamente menor en comparación con los gránulos vírgenes estándar. Debido a que las escamas tienen una gran superficie pero muy poca masa, la corriente de aire las recoge fácilmente. Sin embargo, exigen un enorme volumen de aire para evitar que se salgan de la suspensión. Los ingenieros suelen diseñar sistemas de transporte de escamas con diámetros de tubería más grandes y flujos de aire volumétricos más altos, priorizando el volumen de aire sobre la pura presión de vacío para mantener un tránsito suave y sin obstrucciones.


